Introdução
A rotina de uma fábrica envolve diversas atividades que precisam funcionar de maneira coordenada. Materiais devem estar disponíveis no momento correto, máquinas precisam ter capacidade para atender à programação, equipes devem conhecer suas prioridades e as ordens de produção precisam avançar dentro dos prazos estabelecidos. Quando alguma dessas etapas apresenta falhas, todo o processo produtivo pode ser afetado.
Entre os problemas mais frequentes estão atrasos na fabricação, falta de matéria-prima, desperdícios, retrabalhos, máquinas paradas, baixa produtividade e dificuldades para identificar o andamento das ordens. Muitas vezes, esses problemas não estão relacionados apenas à capacidade produtiva da empresa, mas também à falta de informações confiáveis para organizar e acompanhar a operação.
Uma ordem programada pode, por exemplo, chegar ao chão de fábrica sem que todos os materiais estejam disponíveis. Nesse caso, a produção precisa ser interrompida ou reagendada. Em outra situação, uma determinada etapa pode produzir mais rapidamente do que a próxima consegue processar, criando filas e estoques intermediários. Também existem casos em que a empresa produz determinada quantidade, mas não registra corretamente perdas, refugos ou materiais consumidos, dificultando a análise dos custos reais.
É nesse cenário que o controle de produção industrial se torna importante. Ele reúne práticas utilizadas para organizar recursos, materiais, máquinas, pessoas, ordens e prazos durante o processo de fabricação. Seu objetivo é permitir que a empresa saiba o que precisa produzir, quanto deve fabricar, quais recursos serão necessários, quando a produção deve começar e se o resultado obtido corresponde ao que foi planejado.
Esse acompanhamento não deve acontecer apenas quando o produto está pronto. O ideal é observar todo o fluxo, desde o recebimento dos pedidos ou da previsão de demanda até a entrada dos itens acabados no estoque. Dessa forma, problemas podem ser identificados antes de provocarem atrasos maiores.
A eficiência produtiva depende principalmente da combinação entre planejamento, execução e acompanhamento. Planejar ajuda a definir o que precisa acontecer. A execução transforma o planejamento em produção real. Já o acompanhamento permite comparar os resultados e verificar se existem desvios que precisam ser corrigidos.
Ao longo do processo, a empresa também precisa analisar indicadores, materiais consumidos, capacidade produtiva, tempos, perdas e custos. Quanto maior a visibilidade sobre essas informações, melhores tendem a ser as condições para identificar gargalos e tomar decisões.
Nos próximos tópicos, serão apresentados os principais conceitos do controle de produção industrial, os desafios enfrentados pelas fábricas, as formas de organizar o planejamento, o controle de materiais e estoque, além do acompanhamento das ordens e das atividades realizadas no chão de fábrica.
O que é controle de produção industrial e como funciona?
O controle de produção industrial é o conjunto de práticas utilizadas para planejar, registrar, acompanhar e analisar as diferentes etapas envolvidas na fabricação de produtos. Ele permite transformar uma demanda comercial ou necessidade de estoque em atividades organizadas dentro da fábrica.
Controlar a produção significa ter informações suficientes para responder questões importantes da operação: o que precisa ser produzido, qual quantidade deve ser fabricada, quando a produção deve começar, quais materiais serão necessários, quais máquinas participarão do processo e quando a ordem deverá estar concluída.
Além disso, o controle permite verificar o que realmente aconteceu durante a fabricação. Dessa forma, a empresa pode comparar o planejado com o realizado e identificar diferenças relacionadas a quantidades, tempos, consumo de materiais, perdas e prazos.
Conceito de controle de produção
Controlar uma operação industrial envolve acompanhar o caminho percorrido pelos materiais e produtos durante a fabricação. Esse processo começa antes mesmo de uma máquina iniciar uma atividade.
Primeiramente, é necessário identificar a demanda. A empresa precisa saber quais produtos deverão ser fabricados e em quais quantidades. Depois, deve avaliar os recursos necessários para atender a essa necessidade.
O planejamento e o controle possuem funções diferentes, embora estejam diretamente relacionados.
O planejamento define antecipadamente como a produção deverá acontecer. Ele pode estabelecer quantidades, datas, materiais, máquinas, setores e prioridades.
Já o controle acompanha a execução dessas definições. Seu objetivo é verificar se a produção está acontecendo conforme previsto e registrar eventuais diferenças.
Imagine que uma indústria tenha planejado fabricar 500 unidades de determinado produto durante um turno. Ao final do período, foram produzidas 460 unidades, sendo que 15 apresentaram alguma perda ou problema de qualidade. O controle permite registrar esses números e analisar por que o resultado ficou abaixo do planejado.
Essa análise pode revelar problemas relacionados a falta de materiais, paradas de máquinas, tempos maiores do que o previsto ou outras situações que precisam ser corrigidas.
Como funciona na prática
O fluxo do controle de produção industrial pode variar de acordo com o segmento, o produto e a estrutura da empresa. Entretanto, algumas etapas são comuns em grande parte das operações industriais.
O processo normalmente começa com o recebimento da demanda. Ela pode ser originada por pedidos de clientes, previsões de vendas, contratos ou pela necessidade de reposição do estoque.
Com essa informação, inicia-se o planejamento. A empresa determina quais produtos deverão ser fabricados e quais quantidades serão necessárias.
Antes da liberação da produção, é importante verificar a disponibilidade dos materiais. Essa análise ajuda a identificar se existe matéria-prima suficiente ou se será necessário realizar alguma compra.
Em seguida, podem ser abertas as ordens de produção. Elas funcionam como registros que concentram informações importantes sobre aquilo que deverá ser fabricado.
Depois ocorre a programação. Nessa etapa, as ordens podem ser distribuídas conforme datas, prioridades, capacidade de máquinas, disponibilidade das equipes e sequência produtiva.
Com a ordem liberada, começa a execução no chão de fábrica.
Durante a fabricação, são realizados os apontamentos. Esses registros informam o que efetivamente aconteceu, como quantidade produzida, perdas, tempo gasto e materiais utilizados.
Dependendo do processo, também podem existir etapas de inspeção e controle de qualidade antes da finalização.
Quando a fabricação é concluída e o produto é aprovado, a quantidade final pode ser registrada como produto acabado e disponibilizada no estoque.
Esse fluxo cria uma sequência organizada:
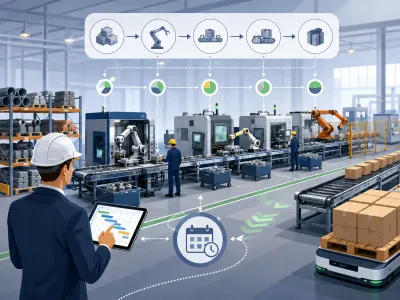
demanda → planejamento → materiais → ordem de produção → programação → execução → apontamento → qualidade → produto acabado.
Quando essas etapas são acompanhadas de maneira integrada, a empresa consegue visualizar melhor onde cada ordem está e quais situações estão interferindo nos resultados.
Quais informações precisam ser controladas?
Um bom controle de produção industrial depende da qualidade das informações registradas ao longo do processo.
Entre os principais dados estão as quantidades planejadas. Elas indicam o volume que a empresa pretendia produzir em determinado período ou ordem.
Também devem ser acompanhadas as quantidades efetivamente produzidas. A comparação entre esses dois números ajuda a avaliar o desempenho da operação.
Outro ponto importante é o consumo de materiais. A empresa precisa saber quais matérias-primas foram utilizadas e quanto foi consumido durante a fabricação.
As perdas também precisam ser registradas. Refugos, desperdícios e produtos rejeitados influenciam diretamente o custo e a produtividade.
O tempo de produção permite avaliar quanto cada operação leva para ser executada. Essa informação é importante para melhorar programações futuras e identificar etapas mais lentas.
Também é necessário acompanhar máquinas e recursos utilizados, custos envolvidos, datas previstas, prazos de entrega e o andamento de cada ordem de produção.
Ao centralizar essas informações, a empresa passa a ter uma visão mais completa da fábrica e consegue analisar o desempenho com maior precisão.
Quais são os principais desafios no controle da produção industrial?
Uma fábrica pode possuir equipamentos modernos e profissionais experientes, mas ainda enfrentar dificuldades quando os processos não são organizados e acompanhados adequadamente.
Os desafios do controle de produção industrial aparecem principalmente quando existe diferença entre aquilo que foi planejado e aquilo que realmente acontece durante a fabricação.
Identificar esses problemas é importante porque um pequeno desvio em determinada etapa pode provocar impactos em diversas outras atividades.
Falta de planejamento
Produzir sem planejamento aumenta o risco de interrupções e decisões de última hora.
Quando uma ordem é liberada sem verificar materiais, capacidade produtiva, máquinas e prazos, a empresa pode descobrir problemas somente depois que o processo já começou.
Uma ordem pode chegar à fábrica sem todos os componentes necessários. Também pode acontecer de várias ordens precisarem da mesma máquina ao mesmo tempo, criando conflitos na programação.
Um planejamento adequado permite antecipar essas situações.
Isso não significa que a programação nunca precisará ser alterada. Imprevistos fazem parte da rotina industrial. Entretanto, quanto melhor for a organização inicial, maiores são as chances de responder rapidamente às mudanças.
Falta de materiais
A indisponibilidade de matéria-prima é uma das situações que mais podem prejudicar a produtividade.
Quando um componente necessário não está disponível, uma ordem pode ficar parada mesmo que máquinas e equipes estejam livres.
O problema pode ocorrer por diferentes motivos:
-
saldo de estoque incorreto;
-
atraso de fornecedor;
-
consumo acima do previsto;
-
compras realizadas fora do prazo;
-
material separado para outra ordem;
-
ausência de planejamento das necessidades.
Por isso, produção e estoque precisam trabalhar de forma conectada.
Antes de liberar uma ordem, é importante confirmar se os materiais necessários estão disponíveis ou se existe previsão adequada de reposição.
Gargalos de produção
Um gargalo acontece quando determinada etapa possui capacidade menor do que as demais e acaba limitando o fluxo da produção.
Imagine um processo com três etapas. A primeira consegue processar 100 unidades por hora, a segunda 50 e a terceira 90. Nesse cenário, a segunda etapa pode provocar acúmulo de produtos aguardando processamento.
Mesmo que as outras máquinas tenham capacidade maior, o desempenho geral continuará limitado pelo ponto mais lento.
Os gargalos podem estar relacionados a equipamentos, pessoas, processos, inspeções ou movimentações internas.
O acompanhamento do controle de produção industrial ajuda a localizar onde os produtos ficam acumulados e quais etapas apresentam maior tempo de processamento.
Atrasos nas ordens
Uma ordem pode atrasar por diferentes razões.
Entre as mais comuns estão falta de materiais, indisponibilidade de máquinas, problemas de qualidade, manutenção não planejada, programação inadequada e produção mais lenta do que o previsto.
O atraso de uma única ordem também pode afetar outras programações.
Quando uma máquina permanece ocupada além do período previsto, por exemplo, as ordens seguintes podem precisar ser reagendadas.
Por isso, é importante acompanhar continuamente as datas planejadas e o andamento real da fabricação.
Desperdícios e perdas
O desperdício aumenta custos sem gerar valor para o produto final.
Ele pode ocorrer por consumo excessivo de matérias-primas, produtos defeituosos, erros de processo, movimentações desnecessárias, retrabalhos ou produção fora das especificações.
Registrar apenas aquilo que foi aprovado não é suficiente.
Se foram utilizadas matérias-primas para fabricar 1.000 unidades, mas apenas 900 ficaram disponíveis para venda, é necessário entender o que aconteceu com a diferença.
As perdas precisam ser registradas e analisadas para que a empresa consiga identificar padrões e possíveis causas.
O mesmo vale para retrabalhos. Quando um produto precisa passar novamente por determinada etapa, há consumo adicional de tempo, recursos e capacidade.
Informações descentralizadas
Outro desafio aparece quando cada setor controla suas informações de maneira independente.
A produção pode utilizar uma planilha, o estoque outra, as compras podem acompanhar pedidos separadamente e o chão de fábrica pode registrar atividades em papéis.
Esse cenário dificulta a atualização das informações.
Uma planilha pode indicar que determinada ordem está em produção enquanto, na prática, ela já foi concluída. O estoque pode informar determinado saldo, mas parte dele pode estar comprometida com outras ordens.
Além de gerar retrabalho, a descentralização dificulta a tomada de decisão.
Quanto mais integradas estiverem as informações, maior tende a ser a visibilidade sobre a operação industrial.
Como organizar o planejamento e a programação da produção?
Planejamento e programação são fundamentais para transformar a demanda em atividades organizadas dentro da fábrica.
Um controle de produção industrial eficiente precisa considerar não apenas o que deve ser produzido, mas também quando, em qual quantidade e com quais recursos.
A programação deve buscar equilíbrio entre pedidos, estoque, materiais, máquinas, equipes e capacidade produtiva.
Previsão da demanda
O primeiro passo é entender o que a fábrica deverá produzir.
Essa necessidade pode surgir de pedidos confirmados, histórico de vendas, previsão comercial ou reposição de produtos acabados.
Quanto melhor for a qualidade dessas informações, mais adequado tende a ser o planejamento.
Se a empresa subestimar a demanda, poderá produzir menos do que o necessário. Se superestimar, poderá fabricar volumes elevados e aumentar os estoques.
Por isso, previsão e pedidos precisam ser acompanhados constantemente.
Definição das quantidades a produzir
Depois de compreender a demanda, é necessário determinar quanto efetivamente será fabricado.
Nem sempre a quantidade produzida será exatamente igual à quantidade vendida.
A empresa pode já possuir parte do produto em estoque. Nesse caso, somente a diferença precisará ser fabricada.
Também podem existir estoques mínimos, lotes econômicos, capacidades específicas de máquinas ou outros critérios que influenciam essa decisão.
Definir quantidades de maneira adequada ajuda a evitar tanto a falta quanto o excesso de produtos.
Programação das ordens de produção
Depois de determinar as necessidades, as atividades precisam ser organizadas por meio das ordens de produção.
Uma ordem deve trazer informações suficientes para orientar sua execução.
Entre os dados mais importantes estão:
-
produto que será fabricado;
-
quantidade planejada;
-
data prevista de início;
-
prazo de conclusão;
-
materiais necessários;
-
máquinas ou recursos envolvidos;
-
setor responsável.
Dependendo da operação, também podem existir roteiros de fabricação, etapas, tempos previstos e instruções adicionais.
A programação estabelece quando cada ordem deve passar pelos recursos disponíveis.
Uma fábrica que possui diversas ordens abertas precisa evitar conflitos de capacidade. Duas ordens não podem ocupar simultaneamente a mesma máquina quando o recurso permite apenas uma operação.
Por isso, a programação precisa considerar o tempo necessário para cada atividade.
Priorização das ordens
Nem todas as ordens possuem a mesma prioridade.
Algumas podem atender clientes com prazos mais próximos, enquanto outras são destinadas à reposição do estoque. Também podem existir pedidos urgentes ou produtos que dependem de sequências específicas.
Definir prioridades evita decisões improvisadas no chão de fábrica.
Quando não existe uma regra clara, diferentes setores podem tentar priorizar suas próprias necessidades, prejudicando o planejamento geral.
A prioridade pode considerar prazo de entrega, disponibilidade de materiais, capacidade produtiva, importância do pedido e sequência das operações.
O mais importante é que os critérios sejam conhecidos e atualizados.
Carga e capacidade produtiva
Programar uma quantidade maior do que a fábrica consegue produzir não aumenta a produtividade. Pelo contrário, pode criar atrasos e filas.
Por isso, é importante comparar carga e capacidade.
A carga representa o volume de trabalho programado para determinado recurso ou período.
Já a capacidade corresponde ao volume que máquinas, setores ou equipes conseguem processar.
Se uma máquina possui capacidade para trabalhar 40 horas durante determinada semana, mas as ordens programadas exigem 60 horas, existe uma sobrecarga de 20 horas.
Essa diferença precisa ser tratada.
A empresa pode reorganizar prioridades, utilizar outro recurso disponível, alterar turnos ou redistribuir atividades.
Analisar capacidade permite construir programações mais realistas e melhorar a previsibilidade dos prazos.
Como controlar materiais e estoque na produção?
Materiais representam uma parte importante dos recursos utilizados pela indústria. Uma produção bem programada pode ser interrompida se a matéria-prima necessária não estiver disponível no momento correto.
Por isso, estoque e produção precisam estar conectados.
O controle de produção industrial deve acompanhar desde a necessidade inicial dos materiais até o consumo efetivo durante a fabricação e a entrada dos produtos acabados.
Necessidade de matéria-prima
Antes de iniciar uma ordem, é necessário saber quais componentes serão utilizados e quais quantidades serão necessárias.
Essa necessidade pode ser determinada com base na estrutura do produto.
Se cada unidade fabricada utiliza duas unidades de determinado componente e a ordem prevê 500 produtos, a necessidade teórica será de 1.000 componentes.
Entretanto, a empresa também pode precisar considerar perdas esperadas ou outras características do processo.
Conhecer antecipadamente a necessidade permite comparar o consumo futuro com o saldo disponível no estoque.
Se o material não for suficiente, a falta pode ser identificada antes que a ordem chegue ao chão de fábrica.
Reserva de materiais
Quando existem diversas ordens planejadas, observar apenas o saldo físico do estoque pode gerar interpretações incorretas.
Imagine que existam 1.000 unidades de um componente armazenadas e uma ordem futura já necessite de 800 unidades.
Embora o estoque físico mostre 1.000, apenas 200 estariam realmente disponíveis para novas demandas.
A reserva ajuda a identificar materiais comprometidos com ordens específicas.
Esse procedimento aumenta a segurança da programação e reduz o risco de utilizar em uma ordem o material que seria necessário para outra.
Baixa de matéria-prima
Durante a fabricação, os materiais consumidos precisam gerar registros de saída.
Esse processo ajuda a manter o saldo de estoque atualizado e também permite identificar quanto foi efetivamente utilizado em cada ordem.
A baixa pode seguir quantidades previstas ou valores efetivamente apontados, dependendo da forma de trabalho adotada.
O importante é que exista consistência entre o consumo físico e o registro realizado.
Sem esse acompanhamento, o estoque pode apresentar quantidades que não correspondem à realidade.
Estoque em processo
Nem todo material presente na fábrica está disponível como matéria-prima ou produto acabado.
Durante a fabricação existem itens que já foram retirados do estoque, mas ainda não concluíram todas as etapas.
Eles representam produtos em processo.
Acompanhar essas quantidades ajuda a entender quanto material está circulando dentro da produção.
Um volume muito elevado entre etapas pode indicar gargalos, excesso de produção antecipada ou problemas de fluxo.
Entrada do produto acabado
Quando a fabricação é concluída, a quantidade aprovada deve ser registrada como produto acabado.
Essa movimentação permite atualizar o estoque disponível para vendas, expedição ou outras finalidades.
A quantidade de entrada deve considerar aquilo que realmente foi aprovado.
Se uma ordem previa 1.000 unidades, mas terminou com 970 produtos aprovados e 30 perdas, a entrada deve refletir o resultado real.
Essa diferença também precisa ser registrada para futuras análises.
Controle de perdas e sobras
Comparar consumo previsto e realizado ajuda a identificar desvios.
Se uma ordem deveria utilizar 500 quilos de matéria-prima, mas consumiu 540, é importante investigar os 40 quilos adicionais.
Essa diferença pode ter sido causada por perdas, erros de processo, qualidade da matéria-prima ou parâmetros inadequados.
Também podem existir sobras.
Materiais separados para uma ordem e não utilizados precisam retornar ao estoque de maneira controlada.
O registro adequado dessas movimentações aumenta a confiabilidade dos saldos e ajuda a calcular custos produtivos com maior precisão.
Como acompanhar ordens de produção e o chão de fábrica?
O planejamento define o que deveria acontecer, mas é no chão de fábrica que a produção realmente acontece.
Por isso, acompanhar as ordens durante a execução é uma das etapas mais importantes do controle de produção industrial.
Sem informações atualizadas, o gestor pode conhecer o planejamento, mas não saber se ele está sendo cumprido.
Abertura da ordem de produção
A ordem de produção funciona como uma referência para a fabricação.
Antes de ser liberada, ela precisa apresentar informações suficientes para que a equipe entenda claramente o que deverá ser realizado.
Entre os dados que podem fazer parte da ordem estão produto, quantidade, data prevista, prazo, materiais necessários, sequência de operações, recursos e responsáveis.
Quanto mais claras forem essas informações, menor tende a ser a necessidade de consultas paralelas durante a execução.
Também é importante verificar se existem condições para iniciar o processo.
Liberar uma ordem sem matéria-prima ou sem capacidade disponível pode fazer com que ela permaneça parada e aumente a quantidade de trabalhos em aberto.
Status da produção
A utilização de status facilita a visualização do andamento das ordens.
Uma ordem pode estar, por exemplo:
-
planejada;
-
aguardando material;
-
liberada;
-
em produção;
-
pausada;
-
concluída;
-
cancelada.
A ordem planejada ainda faz parte da programação futura.
Quando aparece como aguardando material, significa que existe alguma pendência relacionada aos itens necessários.
A condição liberada indica que a fabricação pode começar.
O status em produção demonstra que as atividades já estão sendo executadas.
Uma ordem pausada pode representar uma interrupção temporária.
Quando todos os processos terminam, a ordem pode ser marcada como concluída.
Já o cancelamento deve ser utilizado quando a fabricação deixa de ser necessária.
Essas classificações permitem identificar rapidamente onde estão as ordens e quais delas precisam de atenção.
Apontamento de produção
O apontamento transforma aquilo que acontece fisicamente no chão de fábrica em informações que podem ser analisadas.
Durante ou após a execução, a empresa pode registrar:
-
quantidade produzida;
-
quantidade aprovada;
-
perdas;
-
tempo trabalhado;
-
início e término;
-
operador ou equipe responsável.
Esses registros são fundamentais porque o planejamento representa uma expectativa, enquanto o apontamento mostra o resultado real.
Se uma operação estava planejada para duas horas, mas levou quatro, essa diferença precisa aparecer nos registros.
O mesmo ocorre com quantidades.
Caso uma ordem tenha sido aberta para 600 unidades e apenas 550 tenham sido concluídas, o resultado precisa ser informado corretamente.
Quanto mais confiáveis forem os apontamentos, melhor será a análise do desempenho.
Planejado x realizado
Uma das análises mais importantes do controle de produção industrial é a comparação entre o planejado e o realizado.
Ela permite avaliar se a operação está funcionando conforme esperado.
A comparação pode envolver quantidade, consumo de materiais, tempo, custo e prazo.
Imagine uma ordem com as seguintes condições planejadas:
500 unidades, oito horas de produção e 300 quilos de matéria-prima.
Ao final, foram produzidas 470 unidades em dez horas e utilizados 330 quilos.
Nesse caso, existem pelo menos três desvios importantes: quantidade abaixo da meta, tempo acima do esperado e consumo superior ao previsto.
O objetivo da análise não deve ser apenas registrar que existiu diferença. É importante investigar as causas.
O tempo maior pode ter sido provocado por uma parada de máquina. O consumo adicional pode indicar desperdício. A quantidade menor pode estar relacionada às perdas ocorridas durante a fabricação.
Ao acompanhar esses desvios continuamente, a empresa cria uma base de informações que ajuda a corrigir processos, melhorar parâmetros e elaborar planejamentos mais próximos da realidade.
Dessa forma, o acompanhamento das ordens deixa de ser apenas um registro operacional e passa a contribuir diretamente para aumentar a produtividade, melhorar o uso dos recursos e tornar a rotina da fábrica mais previsível.
Como identificar e eliminar gargalos na produção?
Os gargalos estão entre os principais fatores que prejudicam a produtividade de uma fábrica. Eles podem provocar filas entre etapas, atrasos nas ordens, aumento do estoque em processo e utilização desequilibrada das máquinas. Por isso, identificar onde a produção perde velocidade é uma atividade importante dentro do controle de produção industrial.
Nem sempre o problema está na capacidade total da fábrica. Em muitos casos, apenas uma operação, máquina ou setor apresenta capacidade inferior às demais etapas. Mesmo que os outros recursos consigam produzir mais, o fluxo inteiro acaba sendo limitado pelo ponto mais lento.
O que é um gargalo produtivo
Um gargalo produtivo é uma etapa cuja capacidade de processamento é menor do que a demanda recebida.
Imagine uma linha com três operações. A primeira consegue processar 100 unidades por hora, a segunda 60 unidades e a terceira 90 unidades. Ainda que a capacidade somada das demais etapas seja elevada, o fluxo ficará condicionado às 60 unidades processadas pela segunda operação.
Com o passar do tempo, produtos podem começar a se acumular antes desse ponto.
Esse acúmulo aumenta o estoque em processo, ocupa espaço físico e pode dificultar o cumprimento dos prazos.
Os gargalos não precisam estar relacionados exclusivamente às máquinas. Eles também podem surgir por:
-
falta de operadores;
-
excesso de inspeções;
-
movimentações demoradas;
-
preparação frequente de equipamentos;
-
falta de materiais;
-
processos manuais;
-
aprovação de informações;
-
capacidade insuficiente de determinado setor.
Por isso, a análise precisa considerar o fluxo completo da produção.
Como identificar gargalos
Um gargalo normalmente deixa sinais durante a rotina produtiva.
Um dos mais comuns é o surgimento constante de filas antes da mesma operação. Se os produtos chegam mais rapidamente do que conseguem ser processados, existe um desequilíbrio entre as etapas.
Ordens atrasadas também precisam ser avaliadas. Quando grande parte dos atrasos está associada ao mesmo equipamento ou setor, pode existir um problema de capacidade.
Outro sinal é a sobrecarga de máquinas. Enquanto alguns equipamentos permanecem disponíveis durante determinados períodos, outros trabalham continuamente e acumulam ordens aguardando processamento.
Entre os principais sinais estão:
-
filas de produção;
-
ordens atrasadas;
-
máquinas constantemente sobrecarregadas;
-
excesso de itens aguardando processamento;
-
tempos elevados de espera;
-
aumento do estoque em processo;
-
necessidade frequente de horas extras.
O ideal é analisar essas informações durante períodos diferentes. Um recurso pode apresentar sobrecarga apenas em determinados dias, produtos ou tipos de ordem.
Tempo de ciclo
O tempo de ciclo representa quanto tempo uma operação precisa para realizar determinada atividade ou produzir uma unidade.
Esse indicador ajuda a avaliar a velocidade das diferentes etapas.
Se uma operação utiliza cinco minutos para processar um item e a próxima utiliza quinze minutos, existe uma diferença importante entre suas capacidades.
Acompanhando o tempo de ciclo, a empresa consegue verificar se determinada operação está consumindo mais tempo do que o previsto.
Também é importante observar as variações.
Uma máquina que normalmente conclui determinada operação em dez minutos, mas passa a levar quinze ou vinte minutos, pode apresentar problemas relacionados a equipamento, matéria-prima, método de trabalho ou treinamento.
O acompanhamento contínuo ajuda a perceber essas mudanças antes que provoquem atrasos maiores.
Capacidade produtiva
A capacidade produtiva indica quanto determinado recurso consegue produzir dentro de um período.
Ela pode ser analisada por máquina, setor, equipe, linha ou fábrica.
É importante diferenciar capacidade disponível e capacidade utilizada.
A capacidade disponível representa aquilo que poderia ser produzido considerando os recursos existentes e o tempo disponível.
Já a capacidade utilizada mostra quanto desse potencial está realmente sendo aproveitado.
Uma máquina pode possuir capacidade para produzir 1.000 unidades por turno, mas estar fabricando apenas 650. Nesse caso, é necessário investigar por que existe diferença.
Por outro lado, se o planejamento exigir 1.300 unidades, haverá uma carga superior à capacidade disponível.
A comparação entre demanda e capacidade ajuda a construir uma programação mais realista.
Como reduzir gargalos
Depois de localizar o gargalo, é necessário identificar sua causa antes de realizar alterações.
Uma possibilidade é redistribuir atividades. Determinadas operações podem ser transferidas para outros equipamentos ou equipes quando houver recursos disponíveis.
A programação também pode ser reorganizada. Agrupar produtos semelhantes, reduzir trocas frequentes de ferramentas ou melhorar a sequência das ordens pode aumentar o aproveitamento dos recursos.
A manutenção possui outro papel importante. Equipamentos que apresentam paradas frequentes reduzem a capacidade efetiva da produção.
O treinamento das equipes também pode melhorar tempos de operação e reduzir erros.
Entre as ações que podem ser adotadas estão:
-
revisar a sequência das ordens;
-
redistribuir atividades;
-
equilibrar a carga das máquinas;
-
reduzir tempos de preparação;
-
melhorar a manutenção;
-
capacitar operadores;
-
revisar métodos de trabalho;
-
eliminar movimentações desnecessárias.
O objetivo não deve ser simplesmente aumentar a velocidade de todas as etapas, mas equilibrar o processo para que os recursos trabalhem de maneira coordenada.
Como reduzir custos, perdas e desperdícios na produção industrial?
Reduzir custos industriais não significa apenas comprar matérias-primas mais baratas. Grande parte dos gastos pode surgir dentro do próprio processo produtivo devido a desperdícios, perdas, retrabalhos, paradas ou utilização inadequada dos recursos.
O controle de produção industrial ajuda a tornar esses custos mais visíveis, permitindo identificar onde os recursos estão sendo utilizados acima do necessário.
Para isso, é importante comparar o que deveria ser consumido com aquilo que realmente foi utilizado durante cada ordem.
Controle do consumo de matéria-prima
A matéria-prima normalmente representa uma parcela importante do custo de fabricação.
Por isso, o consumo precisa ser acompanhado de maneira detalhada.
Antes da fabricação, a empresa pode definir a quantidade prevista de material para determinada ordem. Durante a execução, deve registrar aquilo que realmente foi utilizado.
Imagine que uma ordem deveria consumir 400 quilos de determinado material, mas terminou utilizando 450 quilos.
A diferença de 50 quilos precisa ser investigada.
Ela pode indicar:
-
desperdício;
-
perdas durante a preparação;
-
problemas de qualidade;
-
estrutura do produto incorreta;
-
consumo sem registro;
-
falhas no processo.
Comparar consumo previsto e realizado ajuda a encontrar desvios que poderiam passar despercebidos.
Redução de refugos
Refugo é aquilo que foi produzido, mas não pode ser utilizado ou vendido por não atender aos requisitos necessários.
Uma taxa elevada de refugos aumenta custos porque materiais, tempo de máquinas, energia e mão de obra já foram consumidos.
Por isso, não basta apenas registrar a quantidade perdida.
É necessário identificar a causa.
A empresa pode classificar as perdas por:
-
produto;
-
máquina;
-
turno;
-
operador;
-
etapa;
-
motivo.
Se determinada máquina apresentar quantidade de refugos muito superior às outras, é possível investigar manutenção, regulagem ou parâmetros de operação.
Se o problema estiver concentrado em determinado produto, pode ser necessário revisar o processo de fabricação.
Controle de retrabalho
O retrabalho acontece quando uma peça ou produto precisa passar novamente por determinada operação para corrigir algum problema.
Embora o item possa ser recuperado, esse processo gera custos adicionais.
A empresa utiliza novamente:
-
tempo de operador;
-
máquina;
-
energia;
-
materiais;
-
espaço produtivo;
-
capacidade que poderia atender outra ordem.
Quando o retrabalho não é registrado, esses custos podem permanecer ocultos.
Por isso, é importante identificar quais produtos retornam ao processo, por qual motivo e quanto tempo adicional foi necessário.
Com essas informações, a empresa consegue localizar problemas recorrentes e trabalhar em sua prevenção.
Tempo improdutivo
Nem todo período disponível de uma máquina é utilizado para produzir.
Existem tempos de preparação, manutenção, limpeza e outras atividades necessárias.
Entretanto, determinadas paradas poderiam ser reduzidas ou evitadas.
Entre elas estão:
-
falta de matéria-prima;
-
espera por instruções;
-
quebra de máquinas;
-
falta de operador;
-
atraso da etapa anterior;
-
problemas de qualidade;
-
espera por liberação.
Esses períodos diminuem a capacidade produtiva.
Se uma máquina está disponível durante oito horas, mas permanece duas horas parada por falta de material, somente seis horas foram efetivamente utilizadas.
Identificar os motivos das paradas permite definir ações específicas para cada problema.
Custo de produção
Conhecer o custo produtivo exige acompanhar diferentes elementos da fabricação.
Entre os principais estão:
-
matéria-prima;
-
mão de obra;
-
utilização das máquinas;
-
energia;
-
perdas;
-
retrabalhos;
-
custos indiretos.
A matéria-prima representa aquilo que foi incorporado ou consumido durante a fabricação.
A mão de obra está relacionada ao tempo das pessoas envolvidas no processo.
As máquinas também possuem custos relacionados a operação, manutenção, desgaste e utilização.
Além disso, perdas e retrabalhos precisam fazer parte da análise.
Ignorar esses componentes pode fazer com que a empresa considere determinado produto mais lucrativo do que ele realmente é.
Custo planejado x custo realizado
O custo planejado representa quanto a empresa esperava gastar para fabricar determinada quantidade.
Já o custo realizado mostra aquilo que efetivamente ocorreu.
A comparação entre os dois ajuda a localizar desvios.
Imagine uma ordem planejada com custo de R$ 10.000 que, ao final, apresentou custo de R$ 11.500.
A diferença isolada informa apenas que houve um aumento.
Para entender o problema, é necessário verificar seus componentes.
O consumo de material pode ter sido maior. A fabricação pode ter exigido mais horas. Pode ter ocorrido retrabalho ou perda acima do previsto.
Esse acompanhamento transforma o custo em uma ferramenta de análise da operação.
Quais indicadores usar para melhorar a eficiência da fábrica?
Os indicadores permitem transformar registros produtivos em informações úteis para a tomada de decisão.
Dentro do controle de produção industrial, eles ajudam a responder se a fábrica está conseguindo produzir conforme o planejado, cumprir prazos, utilizar adequadamente os recursos e reduzir perdas.
O ideal é selecionar indicadores relacionados aos objetivos da operação e acompanhá-los de maneira contínua.
Produtividade
A produtividade relaciona a quantidade produzida com os recursos utilizados.
Ela pode ser analisada por hora, operador, máquina, setor ou período.
Uma indústria pode, por exemplo, comparar quantas unidades foram produzidas por hora antes e depois de determinada melhoria.
A análise deve considerar o contexto. Aumentar a quantidade produzida não representa necessariamente melhoria quando existe crescimento proporcional das perdas.
Eficiência produtiva
A eficiência produtiva compara o resultado obtido com aquilo que estava previsto ou poderia ser realizado.
Se determinada operação deveria produzir 1.000 unidades e produziu 900 nas mesmas condições, existe uma diferença que precisa ser analisada.
Esse indicador ajuda a identificar desvios entre a expectativa e a execução.
Tempo de ciclo
O tempo de ciclo mostra quanto tempo determinado processo leva para ser concluído.
Ao acompanhar esse indicador, a empresa consegue verificar quais operações consomem mais tempo e onde existem oportunidades de melhoria.
Também é possível comparar períodos.
Se determinada operação aumentou seu tempo médio sem alteração significativa no produto, pode existir algum problema que precisa ser investigado.
Lead time de produção
O lead time considera um período mais amplo.
Ele representa o tempo entre a liberação de uma ordem e sua conclusão.
Esse período pode incluir processamento, transporte, filas, espera e outras etapas.
Uma fábrica pode possuir operações rápidas individualmente, mas apresentar lead time elevado devido ao tempo em que os produtos ficam aguardando entre os processos.
Por isso, analisar apenas o tempo das máquinas nem sempre é suficiente.
Índice de perdas
O índice de perdas mostra qual parcela da produção ou dos materiais não resultou em produtos aproveitáveis.
Pode ser calculado com base em quantidade, peso, valor ou outro critério adequado.
Quando esse indicador aumenta, é importante verificar se o problema está concentrado em determinado produto, máquina ou etapa.
Retrabalho
O indicador de retrabalho permite acompanhar quanto da produção precisa passar novamente por alguma operação.
Uma taxa elevada pode indicar problemas de qualidade, regulagem, materiais ou métodos de trabalho.
Além da quantidade de itens retrabalhados, também pode ser útil acompanhar as horas utilizadas nessas correções.
Cumprimento de prazos
Esse indicador mostra a proporção das ordens concluídas dentro da data programada.
Se 100 ordens estavam previstas para determinado período e 85 foram finalizadas dentro do prazo, o índice de cumprimento seria de 85%.
Acompanhar esse percentual ajuda a avaliar a confiabilidade da programação.
Utilização da capacidade
A utilização da capacidade mostra quanto dos recursos disponíveis está sendo efetivamente utilizado.
Uma taxa muito baixa pode indicar ociosidade.
Por outro lado, trabalhar constantemente próximo do limite máximo pode dificultar o atendimento de urgências e aumentar o risco de atrasos.
O objetivo é entender se a capacidade está adequada à demanda e se existe equilíbrio entre os diferentes recursos.
| Indicador | O que mede | Objetivo |
|---|---|---|
| Produtividade | Volume produzido em relação aos recursos | Avaliar desempenho |
| Tempo de ciclo | Duração de uma operação | Identificar oportunidades de redução |
| Lead time | Tempo total da ordem | Melhorar prazos |
| Perdas | Materiais ou produtos desperdiçados | Reduzir custos |
| Retrabalho | Produção que precisa ser refeita | Melhorar qualidade |
| Cumprimento de prazos | Ordens finalizadas dentro da data | Melhorar previsibilidade |
| Capacidade | Aproveitamento dos recursos | Equilibrar produção |
Os indicadores devem ser analisados em conjunto. Uma fábrica pode aumentar a produtividade, por exemplo, mas também elevar as perdas. Nesse caso, observar apenas o primeiro indicador poderia transmitir uma visão incompleta da operação.
Como integrar produção, estoque, compras e custos?
A fabricação depende de informações originadas em diferentes áreas da empresa.
A produção precisa saber o que fabricar. O estoque precisa informar quais materiais estão disponíveis. As compras precisam conhecer necessidades futuras e os custos dependem das quantidades efetivamente consumidas.
Quando cada área trabalha de forma isolada, aumenta a possibilidade de divergências.
Por isso, um controle de produção industrial eficiente deve considerar a integração das informações.
Produção e estoque
Produção e estoque possuem uma relação direta.
Antes de uma ordem ser liberada, é necessário saber se existem materiais suficientes.
Durante a fabricação, o consumo precisa ser registrado para atualizar os saldos.
Quando os produtos são concluídos, as quantidades aprovadas precisam entrar no estoque de produtos acabados.
Assim, cada movimentação realizada na produção possui reflexos no estoque.
Sem essa integração, o sistema de materiais pode indicar quantidades que já foram consumidas fisicamente.
Produção e compras
A integração com compras permite antecipar necessidades.
Se existem ordens planejadas para as próximas semanas, a empresa pode verificar quais materiais serão necessários e comparar essas quantidades com os saldos disponíveis.
Quando o estoque não é suficiente, a compra pode ser programada considerando o prazo de fornecimento.
Essa antecipação reduz o risco de descobrir a falta somente no momento de iniciar a fabricação.
Também ajuda a evitar compras emergenciais, que podem apresentar preços e condições menos favoráveis.
Produção e custos
Os custos dependem do que efetivamente acontece durante a produção.
Se uma ordem utiliza mais matéria-prima do que o previsto, seu custo pode aumentar.
O mesmo ocorre quando existe maior quantidade de horas trabalhadas, utilização adicional das máquinas, perdas ou retrabalhos.
Por isso, os apontamentos produtivos precisam alimentar as análises de custo.
Quanto mais detalhadas forem as informações, mais fácil será identificar por que determinado produto teve aumento de custo.
Fluxo integrado de informações
Uma operação integrada pode ser representada pelo seguinte fluxo:
Pedido → Planejamento → Materiais → Compras → Ordem de Produção → Fabricação → Estoque → Custos.
O pedido ou demanda indica o que será necessário.
O planejamento transforma essa necessidade em programação produtiva.
A análise de materiais verifica se os recursos estão disponíveis.
Quando necessário, compras realiza o abastecimento.
Depois, a ordem é liberada para fabricação.
Durante a execução, materiais e tempos são registrados.
O produto acabado entra no estoque e as informações obtidas ajudam a formar o custo real.
Esse fluxo reduz a necessidade de registrar os mesmos dados diversas vezes.
Benefícios da integração
A integração traz benefícios operacionais e gerenciais.
Entre eles estão:
-
redução de controles paralelos;
-
informações mais atualizadas;
-
maior rastreabilidade;
-
menos retrabalho administrativo;
-
redução de erros de digitação;
-
melhor acompanhamento dos materiais;
-
maior visibilidade sobre custos;
-
melhor tomada de decisão.
Quando as áreas trabalham com informações consistentes, o planejamento tende a se aproximar mais da realidade da fábrica.
Como um sistema pode melhorar o controle de produção industrial?
À medida que o volume de produtos, ordens, materiais e etapas aumenta, realizar o acompanhamento por controles isolados se torna mais complexo.
Nesse contexto, um sistema pode auxiliar o controle de produção industrial ao reunir informações produtivas em um único ambiente e facilitar o acompanhamento desde o planejamento até a conclusão das ordens.
A tecnologia não substitui a necessidade de processos bem definidos. Porém, pode tornar o registro e a consulta das informações mais rápidos e organizados.
Centralização das informações
Quando as informações estão distribuídas entre planilhas, papéis e arquivos diferentes, encontrar um dado específico pode consumir tempo.
Além disso, diferentes setores podem trabalhar com versões distintas da mesma informação.
A centralização permite reunir dados relacionados a produtos, ordens, materiais, quantidades, tempos, perdas e prazos.
Dessa forma, o gestor pode consultar a situação da produção sem depender de diversos controles paralelos.
Ordens de produção
Um sistema pode ajudar a organizar todo o ciclo das ordens.
É possível acompanhar desde o planejamento até a conclusão, passando por etapas como liberação e execução.
A ordem pode concentrar informações como:
-
produto;
-
quantidade;
-
materiais;
-
datas;
-
operações;
-
responsáveis;
-
status.
Essa organização facilita o acompanhamento do que já foi produzido e do que ainda precisa ser realizado.
Controle de materiais
A integração entre produção e estoque permite comparar necessidade e disponibilidade de materiais.
Antes de uma ordem ser liberada, a empresa pode verificar se existe matéria-prima suficiente.
Durante a fabricação, os consumos podem ser registrados.
Além disso, as necessidades futuras das ordens planejadas ajudam a antecipar possíveis faltas.
Esse acompanhamento melhora a relação entre programação e abastecimento.
Apontamento da produção
Os apontamentos registram aquilo que realmente aconteceu no chão de fábrica.
Um sistema pode centralizar informações sobre:
-
quantidades produzidas;
-
perdas;
-
refugos;
-
tempos;
-
início das operações;
-
término das operações;
-
responsáveis.
Esses registros criam uma base para comparar planejamento e execução.
Quanto mais rapidamente as informações forem atualizadas, maior será a capacidade de identificar problemas durante a produção.
Acompanhamento dos prazos
A visualização das ordens por status e data facilita a identificação de atrasos.
O gestor pode verificar quais atividades estão programadas, quais estão em andamento e quais já deveriam ter sido concluídas.
Isso ajuda a direcionar atenção para situações críticas antes que os atrasos comprometam outras etapas.
Também permite analisar se determinados produtos ou processos apresentam dificuldades recorrentes para cumprir prazos.
Relatórios e indicadores
Registrar informações é importante, mas transformá-las em análise é ainda mais relevante.
Relatórios e indicadores permitem acompanhar produtividade, perdas, tempos, custos e cumprimento dos prazos.
A comparação entre períodos também ajuda a avaliar se determinadas ações realmente produziram melhoria.
Um indicador de perda pode, por exemplo, ser acompanhado antes e depois de uma alteração no processo.
Rastreabilidade
A rastreabilidade permite consultar o histórico da produção.
A empresa pode identificar quando uma ordem foi iniciada, quais operações foram realizadas, quais materiais foram utilizados e quais quantidades foram produzidas.
Dependendo da operação, também podem ser registrados máquinas, equipes, lotes e outros dados.
Essa visão facilita investigações, análises de qualidade e consultas sobre acontecimentos anteriores.
Como melhorar continuamente a eficiência da produção industrial?
Melhorar a eficiência da fábrica não deve ser uma ação realizada apenas quando surge um problema grave.
O ideal é criar uma rotina de acompanhamento capaz de identificar desvios, avaliar resultados e realizar ajustes constantes.
O controle de produção industrial oferece informações que ajudam a compreender onde existem perdas, gargalos e oportunidades para utilizar melhor os recursos disponíveis.
Mapeie o processo produtivo
Antes de tentar melhorar um processo, é necessário entender como ele funciona atualmente.
O mapeamento permite visualizar todas as etapas desde a entrada da matéria-prima até a conclusão do produto.
É importante identificar:
-
operações realizadas;
-
sequência das atividades;
-
máquinas utilizadas;
-
movimentações;
-
tempos;
-
pontos de inspeção;
-
esperas entre etapas.
Esse levantamento ajuda a localizar atividades desnecessárias ou etapas que dificultam o fluxo.
Defina padrões de produção
Sem parâmetros, torna-se difícil saber se determinado resultado está adequado.
Por isso, a empresa pode definir padrões para tempo, quantidade, consumo e qualidade.
Um produto pode possuir, por exemplo, consumo previsto de matéria-prima, tempo esperado para cada operação e limite aceitável de perdas.
Os padrões funcionam como referência para comparar o resultado real.
Eles também precisam ser revisados quando houver mudanças em máquinas, produtos ou métodos de fabricação.
Acompanhe o planejado e o realizado
Comparar aquilo que foi planejado com o resultado real ajuda a localizar desvios.
Essa análise pode considerar:
-
quantidade;
-
materiais;
-
tempo;
-
custo;
-
prazo;
-
perdas.
Se a mesma operação apresenta repetidamente tempos maiores do que o padrão, talvez o problema não esteja na execução, mas no próprio parâmetro utilizado.
Por isso, os desvios devem servir tanto para corrigir processos quanto para melhorar o planejamento.
Analise os indicadores
Indicadores isolados possuem utilidade limitada.
O maior benefício aparece quando os resultados são acompanhados ao longo do tempo.
Uma tendência de crescimento nas perdas pode sinalizar um problema antes que ele alcance níveis elevados.
Da mesma forma, a redução gradual da produtividade pode indicar desgaste de equipamentos, mudança na matéria-prima ou alteração do processo.
Analisar tendências permite agir de forma preventiva.
Revise a capacidade produtiva
A capacidade da fábrica não é necessariamente fixa.
Mudanças de produto, manutenção, disponibilidade de operadores e alterações de demanda podem modificar o volume que cada recurso consegue processar.
Por isso, é importante revisar periodicamente carga e capacidade.
Essa análise permite identificar máquinas sobrecarregadas e recursos ociosos.
Também ajuda a avaliar se realmente existe necessidade de novos investimentos ou se é possível melhorar o aproveitamento da estrutura existente.
Integre as informações
As oportunidades de melhoria podem ficar escondidas quando produção, estoque, compras e custos são analisados separadamente.
Uma parada de máquina pode parecer um problema exclusivamente produtivo, mas sua origem pode estar na falta de material.
Uma diferença de custo pode estar relacionada ao aumento das perdas.
Um atraso de compra pode comprometer toda a programação.
Integrar as informações ajuda a compreender essas relações e identificar a causa real dos problemas.
Faça melhorias contínuas
A melhoria contínua depende de um ciclo permanente:
observar → medir → analisar → corrigir → acompanhar novamente.
Depois de implementar uma alteração, é importante verificar se os resultados realmente melhoraram.
Se uma mudança na programação tinha como objetivo reduzir o tempo de espera, por exemplo, o indicador correspondente precisa ser analisado antes e depois da alteração.
Esse processo evita decisões baseadas apenas em percepção.
Com planejamento, registros confiáveis e análise frequente, o controle de produção industrial pode ser utilizado como uma ferramenta contínua para melhorar a produtividade, reduzir desperdícios, equilibrar recursos, aumentar a previsibilidade dos prazos e tornar a operação da fábrica mais eficiente.
Conclusão
Melhorar a eficiência de uma fábrica exige mais do que aumentar a velocidade das máquinas ou produzir grandes volumes. É necessário organizar todo o processo, acompanhar o desempenho das operações e utilizar informações confiáveis para identificar problemas antes que eles afetem prazos, custos e produtividade.
O controle de produção industrial permite acompanhar a fabricação desde o planejamento até a entrada do produto acabado no estoque. Ao longo desse fluxo, a empresa consegue controlar ordens de produção, materiais, capacidade produtiva, tempos, perdas, custos e resultados obtidos.
Um dos pontos mais importantes é comparar constantemente aquilo que foi planejado com o que realmente aconteceu. Diferenças no consumo de matéria-prima, no tempo de fabricação ou na quantidade produzida podem revelar gargalos, desperdícios, problemas de qualidade ou falhas na programação. Quando essas informações são registradas e analisadas, torna-se mais fácil encontrar as causas dos desvios e definir ações de melhoria.
Também é importante integrar produção, estoque e compras. A disponibilidade de materiais influencia diretamente a programação, enquanto os apontamentos realizados no chão de fábrica ajudam a atualizar estoques e identificar necessidades futuras. Essa integração reduz controles paralelos, retrabalhos administrativos e riscos de interrupções por falta de matéria-prima.
Indicadores como produtividade, tempo de ciclo, lead time, perdas, retrabalho, cumprimento de prazos e utilização da capacidade também são fundamentais. Eles oferecem uma visão mais clara da operação e permitem acompanhar se as mudanças realizadas realmente estão trazendo resultados.
Além disso, a busca por eficiência deve ser contínua. Processos, equipamentos, demandas e condições produtivas mudam com o tempo, tornando necessário revisar padrões, capacidade, prioridades e métodos de trabalho regularmente.
Com um controle de produção industrial bem estruturado, a fábrica pode aumentar a previsibilidade da operação, reduzir desperdícios, melhorar o aproveitamento dos recursos e tomar decisões com base em dados mais confiáveis. Dessa forma, o controle deixa de ser apenas uma atividade de registro e passa a fazer parte da estratégia para tornar a produção mais organizada, produtiva e eficiente.
confira mais conteúdos no nosso blog.