A matéria-prima exerce influência direta sobre praticamente todas as etapas de uma operação industrial. Quando os materiais utilizados atendem às especificações necessárias, a produção tende a ocorrer com maior previsibilidade, menor ocorrência de falhas e melhores condições para manter a padronização dos produtos acabados. Por outro lado, materiais inadequados podem comprometer desde o início todo o processo produtivo.
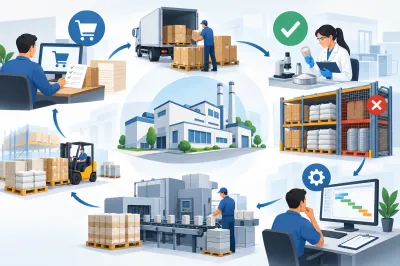
Por isso, o Controle de Qualidade de Matéria Prima precisa fazer parte de uma rotina integrada entre compras, recebimento, estoque, qualidade, PCP e produção. Limitar essa atividade apenas à conferência realizada quando o material chega à empresa pode deixar diversas situações importantes sem acompanhamento.
Uma matéria-prima fora das especificações pode resultar em produtos fora do padrão, retrabalho, refugos, desperdícios e aumento no consumo de recursos. Dependendo da situação, o problema também pode provocar interrupções na produção, atrasos nas ordens, necessidade de compras emergenciais e elevação dos custos industriais.
Imagine, por exemplo, uma indústria que planeja determinada ordem considerando que possui 1.000 kg de um material em estoque. Se 400 kg desse total estiverem bloqueados porque não passaram na inspeção de qualidade, a disponibilidade real será muito diferente da quantidade física registrada. Se o PCP não tiver acesso a essa informação, poderá planejar uma produção que não possui matéria-prima suficiente para ser executada.
A integração das informações ajuda justamente a evitar esse tipo de divergência. Compras precisa saber quais materiais adquirir e quais fornecedores apresentam melhor desempenho. O estoque precisa identificar quais lotes estão disponíveis, bloqueados ou aguardando inspeção. O setor de qualidade precisa registrar os resultados das análises. Já o PCP necessita utilizar essas informações para determinar aquilo que realmente pode ser destinado às ordens de produção.
Ao longo deste conteúdo, será possível entender como organizar essas etapas e como a integração entre os setores contribui para tornar o uso das matérias-primas mais seguro, previsível e alinhado ao planejamento industrial.
O que é Controle de Qualidade de Matéria Prima e como funciona?
O Controle de Qualidade de Matéria Prima é o conjunto de procedimentos utilizados para verificar se os materiais adquiridos pela empresa possuem as características necessárias para serem utilizados nos processos produtivos.
Esse controle não começa somente quando o caminhão do fornecedor chega à empresa. Para funcionar corretamente, ele deve começar ainda na definição das características esperadas para cada material. Somente depois que a organização sabe exatamente o que necessita é possível determinar como o recebimento será conferido e quais critérios serão utilizados para aprovar ou reprovar um lote.
Entre os pontos que podem fazer parte desse processo estão especificações da matéria-prima, padrões técnicos, critérios de aceitação, inspeções, testes, análises, registro dos resultados e definição da situação de cada material.
Dependendo do produto e da atividade industrial, os requisitos podem variar bastante. Uma matéria-prima pode precisar atender determinada dimensão, composição, resistência, concentração, peso, espessura, acabamento ou prazo de validade. Em alguns casos, também podem existir requisitos estabelecidos por normas técnicas, clientes ou procedimentos internos.
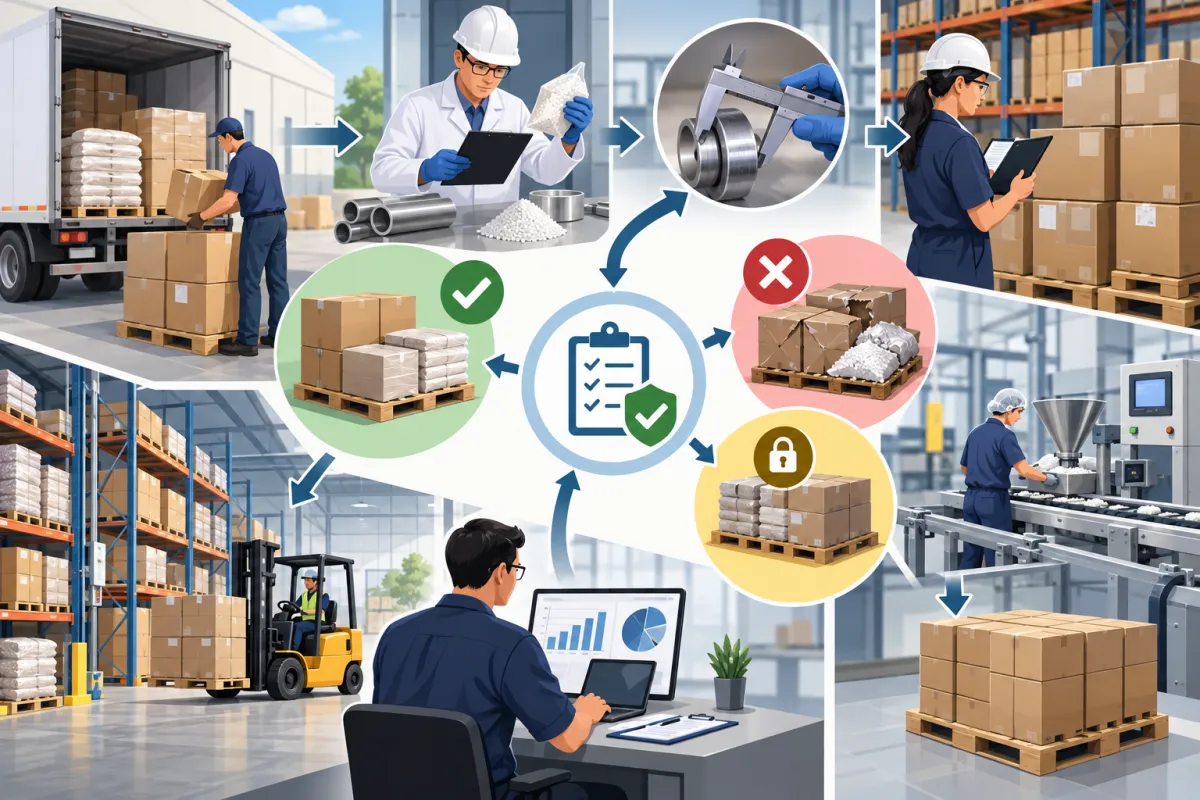
Depois do recebimento, os materiais podem seguir diferentes caminhos. Um lote dentro das especificações pode ser aprovado e liberado. Já um material que apresente alguma divergência pode permanecer bloqueado enquanto o problema é analisado.
Isso significa que o controle deve responder a algumas perguntas fundamentais: o material recebido corresponde ao que foi comprado? A quantidade está correta? As especificações estão dentro dos limites estabelecidos? O lote pode ser utilizado? Existe alguma restrição? Há necessidade de acionar o fornecedor?
Qual a diferença entre inspeção e controle de qualidade?
Inspeção e controle são conceitos relacionados, mas não representam exatamente a mesma atividade.
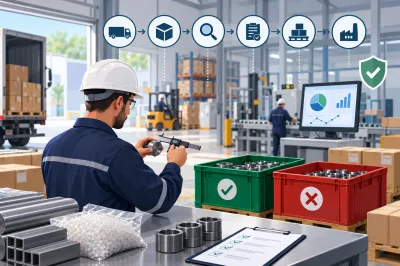
A inspeção é uma etapa específica. Ela envolve a verificação de determinadas características de um material para identificar se está dentro ou fora dos parâmetros estabelecidos. Pode envolver medição, pesagem, avaliação visual, coleta de amostras ou testes.
O controle de qualidade possui uma abrangência maior. Ele começa na definição dos requisitos, passa pela compra, recebimento, inspeção, armazenagem e utilização e pode continuar até a análise do desempenho da matéria-prima durante a produção.
Essa diferença é importante porque um material pode ser aprovado no recebimento e ainda apresentar problemas posteriormente. Caso ocorram perdas ou desvios durante o processo produtivo, o histórico do lote pode ajudar a investigar se existe relação com a matéria-prima utilizada.
Em quais momentos a matéria-prima pode ser controlada?
Uma visão simplificada do processo pode ser representada da seguinte forma:
Compra → recebimento → inspeção → armazenagem → separação → produção → análise dos resultados.
Na compra, são definidos materiais e fornecedores. No recebimento, ocorre a conferência do que foi entregue. Durante a inspeção, são analisados os critérios estabelecidos. Na armazenagem, é necessário preservar as características do produto. Na separação, deve-se garantir que somente materiais adequados sejam enviados à produção.
Depois do consumo, os dados produtivos também podem contribuir para a avaliação. Uma quantidade incomum de perdas, refugos ou retrabalhos pode indicar a necessidade de investigar os materiais utilizados.
Dessa maneira, o controle deixa de ser uma conferência isolada e passa a acompanhar o ciclo completo da matéria-prima dentro da indústria.
Como definir padrões e critérios de qualidade para as matérias-primas?
Antes de verificar se um material possui qualidade adequada, a empresa precisa estabelecer quais características são consideradas aceitáveis. Por isso, o Controle de Qualidade de Matéria Prima começa antes da chegada dos produtos ao estoque.
A ausência de critérios bem definidos pode tornar as inspeções subjetivas. Dois colaboradores podem avaliar o mesmo material de formas diferentes se não existirem parâmetros claros para orientar a análise.
O primeiro passo é identificar quais características realmente interferem no processo produtivo ou no produto acabado. Dependendo da matéria-prima, podem ser consideradas dimensões, peso, composição, resistência, cor, acabamento, validade, fabricante, lote e outras características técnicas.
Também é importante estabelecer tolerâncias. Nem sempre uma característica precisa possuir exatamente um único valor. Uma peça pode, por exemplo, aceitar pequenas variações de dimensão desde que permaneça dentro de uma faixa previamente determinada.
Definir essas margens evita que decisões sejam tomadas de maneira improvisada durante o recebimento.
Ficha técnica da matéria-prima
A ficha técnica é uma forma de centralizar as características esperadas do material. Ela pode servir como referência para compras, estoque, qualidade e produção.
Entre as informações possíveis estão descrição, código interno, unidade de medida, características técnicas, dimensões, tolerâncias, forma de acondicionamento, prazo de validade e orientações de armazenamento.
Quando essas informações ficam organizadas, o comprador consegue emitir pedidos mais precisos e o responsável pela inspeção possui parâmetros claros para realizar as verificações.
A ficha também reduz a dependência de conhecimento informal. Sem registros, determinadas especificações podem ficar concentradas apenas na experiência de alguns colaboradores. Caso essas pessoas mudem de função ou deixem a empresa, parte do conhecimento pode se perder.
Além disso, revisões nas características dos materiais podem ser documentadas. Quando determinada matéria-prima passa a exigir uma especificação diferente, os setores envolvidos precisam trabalhar com a mesma versão da informação.
Critérios de aprovação e reprovação
Definir o padrão é apenas uma parte do processo. Também é necessário estabelecer como a empresa deve agir diante dos resultados da inspeção.
Uma matéria-prima pode apresentar diferentes situações.
O material aprovado atende aos requisitos e pode ser liberado para utilização.
Uma aprovação com ressalvas pode ocorrer quando determinada divergência é considerada aceitável mediante análise técnica. Esse tipo de situação deve possuir regras claras para não se transformar em uma autorização informal.
Materiais em análise ainda não possuem decisão final e, portanto, normalmente não deveriam ser considerados disponíveis para produção.
Um material reprovado pode precisar ser segregado enquanto são definidos os próximos procedimentos. Dependendo do caso, ele poderá ser devolvido, substituído ou submetido a uma nova avaliação.
Também pode existir a necessidade de registrar o motivo da reprovação. Isso ajuda a identificar padrões como dimensão incorreta, embalagem danificada, produto vencido, composição fora da especificação ou quantidade divergente.
Quanto mais objetivos forem os critérios, mais consistente tende a ser o processo de decisão.
Outro benefício é permitir que o histórico seja utilizado na avaliação dos fornecedores. Se determinado parceiro comercial apresenta repetidamente o mesmo tipo de problema, essa informação pode ser considerada em futuras negociações.
Assim, a padronização não serve apenas para decidir se um lote será utilizado. Ela cria uma base de informações que conecta qualidade, compras, estoque e planejamento.
Como integrar o Controle de Qualidade de Matéria Prima com o setor de compras?
O setor de compras possui participação fundamental no Controle de Qualidade de Matéria Prima, pois é responsável por transformar a necessidade de materiais em pedidos destinados aos fornecedores.
Quando compras não possui acesso às características técnicas necessárias, o risco de adquirir materiais inadequados aumenta. Isso pode acontecer mesmo quando o produto possui descrição comercial semelhante ao que a indústria precisa.
Por esse motivo, os pedidos precisam transmitir corretamente as especificações relevantes. Código, descrição, unidade, quantidade e características técnicas devem estar alinhados ao cadastro utilizado pelos demais setores.
Outro ponto importante é avaliar a compra além do preço. Um fornecedor com preço aparentemente mais baixo pode gerar custos adicionais se apresentar altos índices de reprovação, atrasos ou substituições.
Uma comparação mais completa deve considerar aspectos como qualidade das entregas, cumprimento de prazos, capacidade de atender às quantidades solicitadas e histórico de problemas.
Quando essas informações estão integradas, o setor de compras consegue tomar decisões baseadas não apenas na negociação atual, mas também no desempenho registrado anteriormente.
Avaliação e homologação de fornecedores
A homologação ajuda a identificar fornecedores capazes de atender aos requisitos estabelecidos pela empresa.
O processo pode variar conforme a criticidade do material e as regras de cada organização. Algumas empresas realizam avaliações documentais, outras solicitam amostras ou lotes de teste antes de liberar compras maiores.
Depois que o fornecedor começa a realizar entregas, o acompanhamento pode continuar por meio dos resultados registrados no recebimento.
Alguns indicadores úteis são percentual de materiais aprovados, entregas dentro do prazo, quantidade de devoluções, frequência de divergências e tempo necessário para solucionar problemas.
Imagine dois fornecedores para a mesma matéria-prima. O fornecedor A cobra R$ 10 por unidade e possui elevado índice de aprovação. O fornecedor B cobra R$ 9,60, mas frequentemente entrega materiais fora das especificações.
A diferença inicial de R$ 0,40 pode ser anulada pelos custos decorrentes de inspeções adicionais, devoluções, atrasos, reposições e possíveis interrupções na produção.
Por isso, avaliar qualidade e preço de forma conjunta proporciona uma visão mais completa.
Como a qualidade influencia novas compras?
A integração permite criar um ciclo de melhoria:
Material recebido → inspeção → resultado registrado → fornecedor avaliado → informação disponível para futuras compras.
Quando um lote é recebido e aprovado, esse resultado passa a compor o histórico do fornecedor. O mesmo ocorre quando são identificadas não conformidades.
Se os registros demonstrarem aumento na frequência de materiais fora dos padrões, compras poderá investigar o problema antes de realizar novos pedidos.
Também é possível utilizar o histórico para negociar ações corretivas, alterar condições comerciais ou buscar fornecedores alternativos.
Outro benefício é melhorar compras emergenciais. Caso uma matéria-prima seja reprovada e não exista saldo suficiente para atender ao planejamento, compras precisa receber essa informação rapidamente para iniciar uma reposição.
Sem integração, o setor pode enxergar apenas o saldo físico e acreditar que não existe necessidade de adquirir o material.
A comunicação entre qualidade e compras reduz esse risco. Assim que uma quantidade é bloqueada, a disponibilidade real pode ser recalculada e comparada com as próximas necessidades produtivas.
Isso torna a compra mais alinhada ao que realmente acontece no estoque e na produção.
Como realizar a inspeção e o recebimento das matérias-primas?
O recebimento é um dos momentos mais importantes do Controle de Qualidade de Matéria Prima, pois representa a entrada física dos materiais adquiridos na empresa.
Um processo organizado evita que a mercadoria seja simplesmente descarregada e disponibilizada antes de passar pelas verificações necessárias.
Um fluxo básico pode seguir esta sequência:
Pedido de compra → chegada do material → conferência documental → conferência quantitativa → inspeção de qualidade → aprovação ou reprovação → entrada e liberação no estoque.
O pedido de compra funciona como uma referência inicial. Ele permite verificar se o material entregue corresponde ao que realmente foi solicitado.
A conferência documental pode verificar dados presentes na documentação recebida e compará-los com as informações do pedido.
Depois, a quantidade física precisa ser analisada antes que o recebimento seja concluído.
Conferência quantitativa
A conferência quantitativa busca identificar se a quantidade entregue está correta.
Dependendo da matéria-prima, podem ser verificados número de unidades, peso, quantidade de volumes, unidade de medida e produto recebido.
Esse cuidado evita que diferenças sejam percebidas somente quando o material já estiver armazenado ou sendo utilizado pela produção.
Um exemplo simples ocorre quando o pedido foi realizado em quilogramas, mas a entrega possui embalagens que precisam ser somadas para confirmar o total recebido.
Também é importante verificar divergências de unidade. Um pedido de 100 unidades não pode ser comparado diretamente com um recebimento registrado em caixas sem conhecer quantas unidades existem em cada embalagem.
Conferência qualitativa
Depois da quantidade, é necessário verificar se o material atende às características estabelecidas.
A inspeção pode ser simples, como uma avaliação visual, ou envolver equipamentos de medição e testes específicos.
Entre os itens analisados podem estar dimensões, integridade das embalagens, validade, acabamento, composição, resistência ou outras propriedades relevantes.
Os resultados precisam ser registrados para que seja possível identificar quais lotes foram efetivamente aprovados.
Amostragem e testes
Nem sempre é viável analisar individualmente todas as unidades recebidas. Dependendo do produto, volume e procedimento estabelecido, a empresa pode trabalhar com amostragem.
Nesse caso, uma parcela do lote é selecionada para análise de acordo com critérios previamente definidos.
É importante que a amostragem não seja realizada de maneira aleatória sem qualquer procedimento. A quantidade examinada e a forma de seleção devem ser compatíveis com as regras utilizadas pela empresa.
Quando necessário, também podem ser realizados testes que exigem equipamentos, instrumentos ou análises laboratoriais.
Enquanto o resultado não estiver disponível, o lote pode permanecer em uma situação intermediária, sem liberação para consumo.
O que fazer quando a matéria-prima é reprovada?
Uma reprovação precisa gerar uma ação clara.
O primeiro cuidado é impedir que o material seja misturado com lotes aprovados. Para isso, ele pode ser bloqueado e segregado.
Em seguida, a não conformidade deve ser registrada com informações suficientes para explicar o motivo.
Esse registro pode incluir fornecedor, número do lote, quantidade afetada, data, característica avaliada e divergência encontrada.
O setor de compras pode então entrar em contato com o fornecedor para definir devolução, substituição ou outra tratativa.
Caso um novo material seja enviado, ele deverá passar novamente pelas verificações necessárias.
Também é importante que o PCP tenha acesso ao bloqueio. Uma reprovação reduz o saldo realmente utilizável e pode comprometer ordens que estavam planejadas.
Por isso, a inspeção não deve funcionar isoladamente. Seu resultado precisa atualizar as informações utilizadas pelos demais setores.
Como integrar qualidade e estoque para evitar o uso de materiais inadequados?
Uma das funções do Controle de Qualidade de Matéria Prima é impedir que um material ainda não aprovado seja utilizado indevidamente na produção.
Para isso, o estoque precisa distinguir quantidade física de quantidade realmente disponível.
Quando um lote chega à empresa, ele pode passar por diferentes situações. Alguns materiais estarão aguardando inspeção, outros serão aprovados, enquanto determinados lotes poderão ser bloqueados ou reprovados.
Também existem quantidades aprovadas que já foram reservadas para ordens específicas e, portanto, não estão disponíveis para novas demandas.
Trabalhar com essas diferenças proporciona uma visão muito mais realista do estoque.
Estoque físico x estoque disponível
O estoque físico representa aquilo que está armazenado na empresa. Entretanto, nem tudo que existe fisicamente pode ser utilizado.
Considere o exemplo:
| Situação | Quantidade |
|---|---|
| Estoque físico | 1.000 kg |
| Aguardando inspeção | 200 kg |
| Material bloqueado | 100 kg |
| Material aprovado | 700 kg |
| Disponível para produção | 700 kg |
Nesse cenário, consultar apenas o estoque físico poderia gerar a interpretação de que existem 1.000 kg disponíveis.
Na prática, 300 kg ainda não podem ser utilizados. Por isso, o saldo liberado é de apenas 700 kg.
Essa distinção é especialmente importante para o PCP. Se uma nova ordem necessitar de 900 kg, haverá falta de 200 kg mesmo que o saldo físico ultrapasse a necessidade.
Controle por lote
Controlar os materiais por lote aumenta a rastreabilidade.
Cada lote pode ser relacionado ao fornecedor, data de recebimento, quantidade, validade e resultado da inspeção.
Quando o material é movimentado, a empresa também consegue registrar de qual lote determinada quantidade saiu.
Esse processo pode ser útil quando algum problema é descoberto posteriormente.
Imagine que um fornecedor informe que determinado lote apresenta risco de desvio em uma característica técnica. Se a empresa possui rastreabilidade, consegue verificar quanto ainda está armazenado e, dependendo do nível de controle, em quais produções aquele material foi utilizado.
Sem identificação por lote, a análise tende a ser mais complexa.
O mesmo vale para produtos com prazo de validade. O lote ajuda a organizar a utilização dos materiais considerando datas e condições adequadas.
Armazenagem e conservação
A aprovação no recebimento não encerra os cuidados com a qualidade.
Uma matéria-prima pode chegar em boas condições e perder suas características durante o período armazenado.
Temperatura inadequada, umidade, exposição à luz, empilhamento incorreto, contaminação, danos nas embalagens ou prazo excessivo de armazenamento podem comprometer determinados produtos.
Por isso, as regras de conservação precisam estar alinhadas às características do material.
Outro cuidado é a segregação física ou lógica de lotes bloqueados.
Quando materiais aprovados e reprovados ficam armazenados sem identificação adequada, aumenta o risco de separação incorreta.
Uma organização eficiente permite que o responsável pelo estoque saiba quais quantidades podem ser movimentadas e quais dependem de alguma decisão.
O resultado é uma conexão mais segura entre inspeção e utilização.
Além de proteger a qualidade do produto, esse controle melhora a confiabilidade das informações utilizadas no planejamento.
Como integrar o Controle de Qualidade de Matéria Prima com o PCP?
A integração do Controle de Qualidade de Matéria Prima com o PCP é essencial para impedir que o planejamento utilize como referência quantidades que não estão realmente liberadas.
O Planejamento e Controle da Produção trabalha com informações sobre demandas, ordens, prazos, capacidade e materiais necessários. Se o saldo disponível estiver incorreto, todo o planejamento pode ser afetado.
Um fluxo simplificado pode ocorrer da seguinte maneira:
Pedido de venda → planejamento → necessidade de materiais → consulta ao estoque → verificação da disponibilidade → reserva → ordem de produção → consumo.
Nesse processo, a qualidade interfere diretamente na etapa de disponibilidade.
O material pode existir fisicamente, mas estar aguardando inspeção ou bloqueado por alguma não conformidade.
Por isso, consultar somente a quantidade armazenada não é suficiente.
Planejamento das necessidades de materiais
Antes de liberar uma produção, o PCP precisa identificar quais matérias-primas serão necessárias e em quais quantidades.
Essas informações normalmente estão relacionadas à composição ou estrutura do produto que será fabricado.
Depois, a necessidade pode ser comparada com o estoque efetivamente disponível.
Entre os saldos que precisam ser diferenciados estão estoque total, quantidade aprovada, quantidade reservada, quantidade bloqueada e saldo livre.
Suponha que uma produção necessite de 500 unidades de determinado componente.
O estoque possui 700 unidades físicas. Entretanto, 150 estão bloqueadas e outras 200 já estão reservadas para uma ordem anterior.
Assim, o saldo realmente disponível para uma nova programação é de apenas 350 unidades.
Mesmo existindo mais unidades no estoque do que a quantidade exigida pela nova ordem, ainda faltariam 150 unidades livres.
Essa visão ajuda o PCP a identificar antecipadamente a necessidade de reposição.
Liberação das ordens de produção
A liberação de uma ordem precisa considerar se existem condições reais para que ela seja executada.
Uma matéria-prima que aguarda inspeção pode ser aprovada posteriormente, mas ainda existe incerteza enquanto a análise não é concluída.
Se o PCP considerar esse material como garantido, poderá liberar uma ordem que posteriormente precisará ser interrompida caso o lote seja reprovado.
Por isso, uma prática mais segura é trabalhar com o saldo que já está efetivamente liberado.
Materiais ainda em análise podem aparecer separadamente como uma quantidade futura ou condicionada, sem serem confundidos com estoque disponível.
Essa separação melhora a previsibilidade das ordens.
Impacto das reprovações no planejamento
Considere a seguinte situação:
Necessidade para produção: 800 kg.
Estoque físico: 1.000 kg.
Material reprovado ou bloqueado: 400 kg.
Saldo disponível: 600 kg.
Se o planejamento considerar apenas o estoque físico, parecerá existir uma sobra de 200 kg.
Entretanto, depois da análise da qualidade, o cenário muda completamente. A quantidade aprovada é de 600 kg e a ordem precisa de 800 kg.
Portanto, existe uma falta real de 200 kg.
A identificação rápida permite que o setor de compras seja acionado antes do início previsto da produção.
Também pode ser necessário revisar datas, priorizar ordens ou avaliar materiais alternativos, caso existam procedimentos técnicos para isso.
Quanto mais cedo o PCP recebe a informação, maior é a possibilidade de reorganizar o planejamento com menor impacto.
Essa integração também funciona no sentido contrário. O PCP pode informar quais materiais serão necessários nos próximos períodos, permitindo que compras programe pedidos e que o setor de qualidade conheça antecipadamente os lotes mais críticos.
Assim, qualidade deixa de atuar apenas de maneira corretiva e passa a fazer parte da previsibilidade industrial.
Como criar um fluxo integrado entre Compras, Estoque, Qualidade e PCP?
Um Controle de Qualidade de Matéria Prima integrado depende da circulação das informações entre os setores responsáveis por planejar, comprar, receber, analisar, armazenar e consumir os materiais.
Quando cada área mantém controles separados, aumenta o risco de divergências.
Compras pode acreditar que determinado material já foi liberado. O estoque pode enxergar fisicamente uma quantidade que ainda está bloqueada. O PCP pode planejar ordens utilizando um saldo que não existe de maneira efetiva.
Para evitar essa situação, é importante estabelecer um fluxo claro.
Uma sequência possível é:
PCP identifica necessidade → Compras realiza pedido → fornecedor entrega → Estoque recebe → Qualidade inspeciona → material aprovado → Estoque libera → PCP reserva → Produção consome.
Nesse fluxo, cada etapa gera informações utilizadas pela próxima.
O PCP identifica que determinado material será necessário. Compras utiliza essa informação para adquirir a quantidade adequada. O recebimento confirma o que chegou. A qualidade define se pode ser utilizado. O estoque atualiza a situação e o PCP passa a enxergar a quantidade disponível.
Quando existe uma reprovação, o caminho muda:
Material reprovado → Estoque bloqueia → Compras recebe informação → fornecedor é acionado → PCP recalcula disponibilidade → reposição é programada.
Isso evita que a falha permaneça restrita ao setor que realizou a inspeção.
Quais informações precisam ser compartilhadas?
Cada área possui responsabilidades diferentes, mas algumas informações precisam circular entre elas.
| Área | Informações principais |
|---|---|
| Compras | pedidos, fornecedores, prazos e preços |
| Qualidade | inspeções, aprovação, reprovação e não conformidades |
| Estoque | saldos, lotes, reservas e materiais bloqueados |
| PCP | necessidades, ordens e datas de produção |
| Produção | consumo, perdas e resultados obtidos |
Compras precisa conhecer as necessidades futuras e os resultados dos fornecedores.
Qualidade precisa identificar exatamente quais materiais e lotes estão sendo avaliados.
Estoque necessita atualizar a situação de cada quantidade.
O PCP precisa enxergar o saldo aprovado e disponível.
A produção, por sua vez, gera informações sobre consumo, perdas e comportamento dos materiais durante o processo.
Essa última etapa é importante porque o desempenho na produção também pode retroalimentar a qualidade.
Se determinado lote apresenta consumo maior que o padrão, aumento de refugos ou dificuldade de processamento, o histórico pode ser analisado para verificar possíveis causas.
Outro benefício da integração é reduzir digitações repetidas.
Quando cada setor utiliza planilhas independentes, uma mesma informação pode ser registrada várias vezes. Além de aumentar o trabalho administrativo, isso cria oportunidades para erros.
Uma quantidade pode ser atualizada em uma planilha e permanecer antiga em outra.
Quando as informações estão centralizadas, uma mudança na situação do material pode refletir nos processos relacionados.
Isso não elimina a necessidade de procedimentos internos, mas oferece uma base mais consistente para que diferentes áreas tomem decisões utilizando os mesmos dados.
Quais indicadores acompanhar no Controle de Qualidade de Matéria Prima?
Acompanhar indicadores permite transformar os registros do Controle de Qualidade de Matéria Prima em informações úteis para identificar problemas, comparar períodos e orientar melhorias.
Não basta registrar aprovações e reprovações se esses dados nunca forem analisados.
Os indicadores também ajudam a perceber tendências. Uma pequena quantidade de reprovações isoladas pode não parecer relevante, mas um crescimento contínuo ao longo de vários meses pode indicar deterioração no desempenho de determinado fornecedor ou material.
Índice de aprovação de materiais
Esse indicador demonstra qual percentual do material recebido foi aprovado.
De forma simplificada, pode ser calculado comparando a quantidade aprovada com a quantidade total inspecionada.
Se uma empresa recebeu 10.000 kg e aprovou 9.500 kg, o índice de aprovação seria de 95%.
O indicador pode ser acompanhado de forma geral ou separado por fornecedor e matéria-prima.
Taxa de reprovação
A taxa de reprovação mostra a parcela dos materiais que não atende aos critérios estabelecidos.
O acompanhamento ajuda a identificar mudanças na qualidade das entregas.
Um aumento pode exigir investigação para descobrir se o problema está concentrado em determinado fornecedor, lote ou tipo de material.
Não conformidades por fornecedor
Nem toda não conformidade possui o mesmo tipo de causa.
Registrar os motivos permite identificar padrões.
Um fornecedor pode apresentar muitos problemas de quantidade, enquanto outro apresenta divergências dimensionais.
Essa separação torna a avaliação mais útil, pois permite direcionar ações específicas.
Quantidade de devoluções
A devolução gera atividades adicionais para diferentes setores.
O material precisa ser identificado, separado, documentado e enviado novamente. Compras precisa entrar em contato com o fornecedor e o PCP pode precisar revisar seu planejamento.
Acompanhar a quantidade e a frequência dessas ocorrências ajuda a mensurar parte do impacto das falhas de fornecimento.
Perdas de matéria-prima
Nem todos os problemas são identificados no recebimento.
Uma matéria-prima pode apresentar desempenho inadequado apenas quando entra no processo produtivo.
Por isso, é importante relacionar consumo previsto, consumo realizado e perdas.
Se um material começa a apresentar aumento constante no desperdício, a qualidade pode investigar se houve alteração de lote, fornecedor ou especificação.
Compras emergenciais
Compras realizadas com urgência podem indicar diferentes problemas.
A causa pode ser um planejamento incorreto, consumo acima do previsto, atraso de fornecedor ou reprovação inesperada de materiais.
Acompanhar o motivo das compras emergenciais ajuda a separar essas situações.
Se grande parte delas estiver relacionada à qualidade, a empresa pode atuar nos fornecedores ou revisar critérios de recebimento.
Paradas de produção por falta de material aprovado
Esse é um indicador particularmente relevante para avaliar a integração com o PCP.
Uma indústria pode possuir materiais armazenados e, ainda assim, parar uma ordem porque a quantidade necessária não está aprovada.
Registrar essas ocorrências permite avaliar se existem gargalos na inspeção, problemas frequentes de qualidade ou falhas na reposição.
Também é possível acompanhar o tempo médio entre recebimento e liberação do material.
Se materiais importantes permanecem muito tempo aguardando inspeção, o processo pode estar criando restrições para a produção.
O objetivo dos indicadores não deve ser apenas produzir relatórios. Eles precisam apoiar decisões.
Quando um problema recorrente é identificado, os responsáveis podem investigar sua causa e definir ações de melhoria.
Como implementar um Controle de Qualidade de Matéria Prima integrado?
A implementação de um Controle de Qualidade de Matéria Prima integrado não precisa começar com um processo excessivamente complexo. O mais importante é organizar as informações fundamentais e estabelecer responsabilidades claras entre os setores.
O primeiro passo é revisar o cadastro das matérias-primas.
Cada material precisa possuir identificação adequada, unidade de medida e informações suficientes para evitar dúvidas durante compras, recebimento e produção.
Depois, devem ser definidas as especificações técnicas relevantes.
O objetivo não é cadastrar informações desnecessárias, mas identificar as características que realmente precisam ser verificadas para assegurar que o material poderá ser utilizado.
Em seguida, a empresa deve estabelecer os critérios de inspeção.
É necessário saber quais características serão avaliadas, como serão verificadas e quais condições determinam aprovação ou reprovação.
Os fornecedores também precisam ser cadastrados de forma organizada, permitindo relacionar cada compra e entrega ao parceiro responsável.
Com o processo estruturado, o recebimento deve separar claramente conferência quantitativa e avaliação qualitativa.
Os lotes recebidos precisam ser identificados para facilitar a rastreabilidade.
Também é importante estabelecer status que representem a situação real do material, como aguardando inspeção, aprovado, bloqueado e reprovado.
Uma quantidade que ainda não foi liberada não deve aparecer para o PCP como disponível.
Depois, o saldo aprovado pode ser integrado ao planejamento.
O PCP passa a comparar as necessidades das ordens com aquilo que realmente pode ser utilizado.
Quando a quantidade não for suficiente, compras pode receber a necessidade de reposição.
As não conformidades também devem ser registradas para compor o histórico.
Por fim, indicadores podem ser acompanhados para identificar oportunidades de melhoria.
Esse ciclo permite que a empresa avance gradualmente:
cadastro → especificação → compra → recebimento → inspeção → liberação → planejamento → consumo → análise.
Planilha ou sistema integrado?
Planilhas podem atender operações menores, especialmente quando existem poucos materiais, fornecedores, lotes e movimentações.
Elas permitem estruturar controles básicos e podem ser adaptadas com relativa facilidade.
Entretanto, as limitações tendem a aumentar conforme a operação cresce.
Imagine uma indústria com centenas de matérias-primas, diferentes fornecedores, dezenas de recebimentos diários e várias ordens simultâneas.
Nesse cenário, manter planilhas separadas para compras, qualidade, estoque e PCP pode gerar grande volume de atualizações manuais.
Um setor pode alterar a situação de um lote sem que o outro perceba imediatamente.
Também podem ocorrer versões diferentes do mesmo arquivo, duplicidade de cadastros e dificuldade para localizar históricos.
Um sistema integrado tende a facilitar a centralização das informações.
O pedido de compra pode estar relacionado ao recebimento. O lote recebido pode receber sua situação de qualidade. O estoque pode considerar somente quantidades liberadas e o PCP pode utilizar esse saldo no planejamento.
Quando determinado material é reprovado, a quantidade pode deixar de ser considerada disponível, tornando a necessidade de reposição mais evidente.
Isso não significa que apenas utilizar um sistema resolverá todos os problemas.
Os processos precisam estar definidos. Cadastros incorretos, especificações incompletas e inspeções sem critérios continuarão produzindo informações pouco confiáveis, independentemente da ferramenta utilizada.
A tecnologia funciona melhor quando acompanha procedimentos bem estruturados.
Por isso, antes de informatizar, é importante compreender o fluxo real da empresa, identificar responsáveis e definir quais informações cada setor precisa registrar e consultar.
A partir dessa organização, a integração pode reduzir controles paralelos, aumentar a rastreabilidade e tornar o planejamento mais próximo da realidade operacional.
Conclusão
O Controle de Qualidade de Matéria Prima não deve ser entendido apenas como uma inspeção realizada quando os materiais chegam à empresa. O processo começa na definição das especificações, passa pela escolha dos fornecedores, compra, recebimento, análise, armazenagem e planejamento e continua até o consumo na produção e avaliação dos resultados.
Quando Compras, Estoque, Qualidade e PCP trabalham com informações separadas, podem surgir divergências entre aquilo que existe fisicamente e aquilo que realmente está disponível para utilização.
A integração permite saber o que precisa ser comprado, de qual fornecedor o material foi adquirido, quais quantidades foram recebidas, quais lotes passaram pela inspeção, quais estão bloqueados, quanto está efetivamente disponível e quais quantidades já estão comprometidas com ordens de produção.
Essa visibilidade também melhora a resposta diante de problemas. Quando um lote é reprovado, o estoque pode bloquear sua utilização, compras pode acionar o fornecedor e o PCP pode recalcular as necessidades antes que a falta de material interrompa uma ordem.
Além disso, o acompanhamento de indicadores ajuda a identificar fornecedores com recorrência de não conformidades, materiais que provocam perdas e situações que resultam em compras emergenciais ou paradas de produção.
O resultado esperado é um fluxo mais previsível, no qual decisões de compra, estoque e planejamento sejam tomadas com base na situação real das matérias-primas.
Dessa maneira, a qualidade deixa de ser responsabilidade isolada de um setor e passa a fazer parte de todo o processo de abastecimento e produção. Quanto maior a integração das informações, melhores são as condições para reduzir desperdícios, evitar atrasos, melhorar a rastreabilidade e utilizar na produção apenas materiais que atendam aos critérios definidos pela empresa.