A matéria-prima representa uma das bases de qualquer processo produtivo. Independentemente do segmento industrial, utilizar materiais inadequados pode comprometer diferentes etapas da fabricação, desde o desempenho das máquinas e o consumo de recursos até as características do produto acabado. Por esse motivo, verificar os materiais antes de liberá-los para produção é uma atividade importante para manter maior previsibilidade operacional.
O controle de qualidade de matéria prima permite estabelecer critérios para identificar se aquilo que foi recebido realmente corresponde às especificações esperadas pela empresa. Isso pode envolver análise de dimensões, peso, composição, aparência, integridade, lote, validade, certificados, quantidade e outras características relevantes para cada tipo de material.
Quando uma matéria-prima fora do padrão entra diretamente na produção, as consequências podem aparecer somente depois que parte do processo já foi realizada. Nesse cenário, a empresa pode enfrentar produtos defeituosos, retrabalho, descarte, consumo adicional de materiais, paralisações ou até necessidade de refazer ordens de produção.
Esses problemas também podem afetar os custos de fabricação. Uma matéria-prima mais frágil, por exemplo, pode gerar perdas maiores durante o processamento. Um componente com dimensões incorretas pode impedir uma montagem. Já um material com validade inadequada pode ser inutilizado antes mesmo de entrar na linha de produção.
Além dos custos, existe o impacto sobre a produtividade. Se a equipe identifica o problema somente durante a fabricação, pode ser necessário interromper atividades, procurar materiais substitutos, acionar compras ou aguardar uma nova entrega do fornecedor.
Por isso, o controle deve começar no recebimento e ser sustentado por registros. Não basta apenas olhar o material e decidir informalmente se ele pode ser utilizado. É importante registrar quais critérios foram analisados, quem realizou a inspeção, quais resultados foram encontrados e qual decisão foi tomada.
Essas informações criam um histórico que pode ser utilizado para rastreabilidade, avaliação de fornecedores, análise de ocorrências recorrentes e melhoria dos processos internos. Dessa maneira, a empresa transforma a inspeção de materiais em uma fonte de dados para decisões mais seguras.
O que é controle de qualidade de matéria prima?
O controle de qualidade de matéria prima é o conjunto de procedimentos utilizados para verificar se os materiais adquiridos atendem aos requisitos definidos pela empresa antes de serem consumidos na fabricação.
Esses requisitos podem variar bastante. Uma indústria metalúrgica pode analisar composição, espessura e dimensões de uma chapa. Uma indústria alimentícia pode precisar verificar validade, temperatura, lote e condições da embalagem. Já uma fabricante de equipamentos pode conferir códigos, medidas e características técnicas de componentes.
O importante é que os critérios estejam relacionados à necessidade real da produção.
Objetivos do controle de qualidade
Um dos principais objetivos é evitar que materiais inadequados avancem pelo processo produtivo.
Quando existe um padrão definido, a equipe sabe exatamente o que precisa verificar. Isso reduz decisões baseadas apenas em percepção pessoal e cria maior consistência entre diferentes inspeções.
O processo também permite detectar problemas logo no recebimento, quando ainda existe maior possibilidade de tratar a situação diretamente com o fornecedor.
Imagine que uma empresa compre 2.000 componentes utilizados na montagem de determinado produto. Se a divergência for identificada assim que a mercadoria chegar, o lote pode ser separado antes de qualquer consumo.
Caso a mesma divergência seja percebida somente depois da montagem, pode ser necessário desmontar produtos, interromper ordens, substituir peças e revisar unidades já fabricadas.
Assim, detectar o problema mais cedo tende a reduzir o impacto operacional.
Controle de qualidade x simples conferência de recebimento
Embora estejam relacionados, conferência de recebimento e inspeção de qualidade não são exatamente a mesma atividade.
A conferência de quantidade verifica se o volume físico recebido corresponde ao pedido de compra e aos documentos apresentados.
Por exemplo:
Pedido de compra: 500 unidades
Nota fiscal: 500 unidades
Quantidade recebida: 500 unidades
Nesse caso, existe correspondência quantitativa.
Entretanto, isso não significa necessariamente que o material esteja adequado para utilização.
A conferência documental verifica informações como fornecedor, produto, códigos, documentos e demais dados relacionados à aquisição.
Já a inspeção de qualidade analisa características específicas do material. Pode ser necessário verificar medidas, acabamento, peso, composição, resistência, condições da embalagem ou outros requisitos previamente estabelecidos.
Por fim, a aprovação técnica representa a decisão sobre a utilização do material.
Portanto, uma entrega pode estar correta documentalmente e em quantidade, mas ainda assim ser reprovada tecnicamente.
Em quais etapas o controle pode ocorrer?
Uma forma simples de compreender o processo é visualizar o seguinte fluxo:
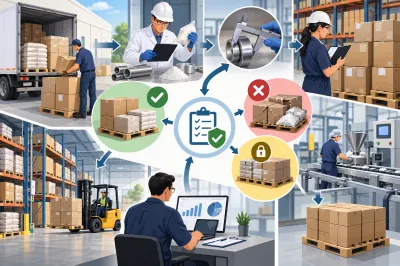
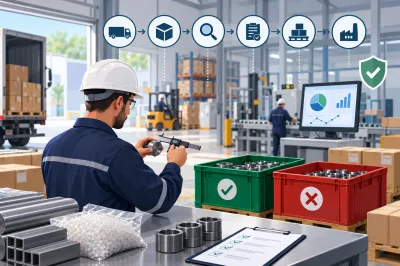
Recebimento → inspeção → análise → aprovação ou reprovação → armazenamento → utilização na produção
No recebimento, a empresa identifica o que chegou.
Na inspeção, são aplicados os critérios definidos para aquela matéria-prima.
Na análise, os resultados encontrados são comparados com o padrão esperado.
Depois disso, o material pode ser aprovado, ficar pendente de avaliação ou ser reprovado.
Somente após a liberação é que o material deve seguir para o estoque disponível para produção, quando a rotina da empresa exigir inspeção prévia.
Esse fluxo cria uma barreira de controle entre fornecedor e processo produtivo, reduzindo o risco de materiais inadequados chegarem às ordens de produção.
Quais critérios devem ser avaliados na inspeção da matéria-prima?
No controle de qualidade de matéria prima, os critérios de inspeção precisam estar relacionados às características que realmente interferem no processo produtivo e na qualidade do produto final.
Criar verificações excessivas pode tornar o recebimento lento sem necessariamente aumentar a segurança. Por outro lado, analisar poucos pontos pode permitir que problemas importantes não sejam percebidos.
O ideal é definir os critérios com base nas especificações técnicas, histórico de ocorrências, características dos materiais e exigências de cada processo.
Quantidade recebida
A primeira verificação normalmente envolve quantidade.
A equipe pode comparar:
Pedido de compra → documento recebido → quantidade física
Suponha que a empresa tenha solicitado 1.000 unidades de um componente, mas o fornecedor entregue apenas 800. Mesmo que todas estejam tecnicamente corretas, a diferença pode comprometer o planejamento da produção.
A quantidade também pode ser avaliada por peso, volume, comprimento ou outra unidade de medida utilizada na compra.
Características físicas
Diversas matérias-primas exigem inspeções relacionadas às características físicas.
Entre os pontos que podem ser analisados estão:
-
dimensões;
-
peso;
-
espessura;
-
acabamento;
-
formato;
-
cor;
-
textura;
-
integridade;
-
presença de danos;
-
deformações.
Nem todos esses critérios serão necessários em todos os materiais.
Uma barra de aço pode exigir verificação de diâmetro e comprimento. Uma embalagem pode ser analisada quanto à impressão, tamanho e resistência. Um componente plástico pode exigir inspeção de cor, formato e ausência de deformações.
O critério deve estar relacionado à função do material.
Especificações técnicas
As especificações técnicas permitem comparar aquilo que deveria ser recebido com aquilo que realmente chegou.
Essas informações podem estar registradas em:
-
ficha técnica;
-
cadastro do material;
-
desenho técnico;
-
pedido de compra;
-
documento de especificação;
-
padrão de qualidade interno;
-
documentação enviada pelo fornecedor.
Quanto mais clara for a especificação, menor tende a ser a dependência de interpretações individuais.
Considere uma peça cuja largura aceitável esteja entre 49,8 mm e 50,2 mm. Nesse caso, medir 50,1 mm permite identificar objetivamente que o resultado está dentro da tolerância.
Já uma peça com 51 mm estaria fora do limite definido.
Lote e validade
O controle de lote é especialmente importante quando a empresa precisa identificar a origem e o histórico de determinado material.
Registrar o lote permite posteriormente responder perguntas como:
Qual fornecedor entregou esse material?
Quando ele foi recebido?
Em quais produtos ele foi utilizado?
Houve outras ocorrências associadas ao mesmo lote?
A validade também precisa ser observada em materiais que possuem tempo limitado de utilização.
Não basta verificar se o produto ainda está válido na data da entrega. Dependendo do consumo médio, pode ser necessário avaliar se existe tempo suficiente para utilização antes do vencimento.
Condições da embalagem
A embalagem pode revelar problemas ocorridos durante transporte ou armazenamento.
É possível observar:
-
rasgos;
-
amassados;
-
umidade;
-
vazamentos;
-
violação;
-
contaminação;
-
ausência de proteção;
-
sinais de exposição inadequada.
Mesmo quando o conteúdo aparentemente está correto, embalagens comprometidas podem exigir análise adicional.
Documentação e certificados
Algumas matérias-primas também exigem documentação complementar.
Podem ser analisados certificados de qualidade, laudos, relatórios de ensaio, especificações técnicas ou documentos exigidos pela própria empresa.
Nesse caso, a inspeção documental precisa fazer parte do registro do recebimento.
Ao reunir quantidade, características físicas, especificações técnicas, lote, validade, embalagem e documentação, a empresa cria um processo de avaliação muito mais completo e reduz a possibilidade de liberar materiais apenas porque aparentemente estão corretos.
Como criar um processo de inspeção de matéria-prima no recebimento?
Organizar um controle de qualidade de matéria prima eficiente exige estabelecer uma sequência clara desde a chegada do material até sua liberação ou bloqueio.
O processo precisa ser simples o suficiente para funcionar diariamente, mas detalhado o bastante para criar registros úteis.
Identificação do material recebido
O primeiro passo consiste em identificar corretamente o recebimento.
Algumas informações importantes são:
-
produto;
-
código interno;
-
fornecedor;
-
pedido de compra;
-
nota fiscal;
-
quantidade;
-
lote;
-
data do recebimento.
Essa identificação cria o vínculo entre a compra realizada e o material que será inspecionado.
Sem esse relacionamento, a empresa pode descobrir uma não conformidade posteriormente e ter dificuldade para identificar de onde veio determinado lote.
Definição dos critérios de inspeção
Depois da identificação, é necessário saber o que deve ser analisado.
Cada matéria-prima pode possuir seu próprio conjunto de critérios.
Por exemplo, uma chapa metálica pode exigir:
espessura → comprimento → largura → acabamento → composição
Um produto químico pode exigir:
lote → validade → concentração → documentação → condições da embalagem
O ideal é que esses critérios estejam previamente cadastrados ou documentados.
Dessa forma, o responsável pelo recebimento não precisa definir uma nova inspeção sempre que o produto chega.
Realização da inspeção
Existem diferentes métodos de inspeção e a escolha depende do material.
A inspeção visual observa características perceptíveis sem necessidade de medições complexas. Ela pode identificar danos, defeitos de acabamento, deformações ou problemas na embalagem.
A inspeção dimensional utiliza instrumentos para comparar medidas reais com especificações.
Já a inspeção documental verifica certificados, laudos e demais documentos.
Em determinados processos, também podem ser necessárias análises laboratoriais.
Outro ponto é definir se a avaliação será integral ou por amostragem.
Na inspeção integral, todas as unidades são verificadas. Essa abordagem pode fazer sentido em componentes críticos, pequenas quantidades ou situações específicas.
Na inspeção por amostragem, apenas determinada parcela do lote é analisada conforme critérios definidos pela empresa.
Registro do resultado
Após a verificação, o resultado precisa ser registrado.
Uma classificação simples pode utilizar:
Aprovado → Aprovado com ressalva → Reprovado
O material aprovado atende aos critérios definidos.
O aprovado com ressalva possui alguma diferença que precisa ser avaliada, mas pode eventualmente ser aceita de acordo com regras internas.
O reprovado apresenta uma divergência incompatível com os requisitos estabelecidos.
É importante definir internamente quem possui autorização para alterar a situação de um material.
Liberação ou bloqueio do material
Essa etapa é fundamental.
Materiais ainda não inspecionados ou reprovados não deveriam estar disponíveis para consumo quando a empresa possui uma política de inspeção obrigatória antes da utilização.
Uma organização pode trabalhar, por exemplo, com três situações de estoque:
Disponível: material inspecionado e aprovado.
Pendente: material recebido aguardando análise.
Bloqueado: material com problema identificado.
Esse controle reduz a possibilidade de um operador retirar acidentalmente uma matéria-prima que ainda deveria estar em avaliação.
Assim, o recebimento deixa de ser apenas uma entrada física e passa a funcionar como um processo controlado de qualificação do material.
Como registrar inspeções de qualidade corretamente?
Registrar informações de maneira organizada é uma das etapas mais importantes do controle de qualidade de matéria prima, porque a inspeção sem registro cria pouca rastreabilidade e dificulta análises futuras.
Imagine que uma matéria-prima tenha sido considerada adequada no recebimento, mas apresente um problema três meses depois. Sem histórico, pode ser difícil descobrir quem realizou a inspeção, quais critérios foram avaliados, quais resultados foram encontrados e se existiam observações naquele momento.
Quando essas informações ficam registradas, a empresa consegue reconstruir o histórico da decisão.
Informações que precisam constar no registro
O nível de detalhamento depende da operação, mas determinados campos são especialmente úteis.
Data da inspeção indica quando a avaliação foi realizada.
O responsável identifica quem executou ou aprovou a análise.
O fornecedor permite relacionar resultados ao histórico de compras.
O material informa qual item foi analisado.
O lote permite rastrear um grupo específico de unidades.
A quantidade recebida mostra o volume total da entrega.
A quantidade inspecionada registra quanto efetivamente foi analisado.
Os critérios avaliados mostram os pontos considerados na inspeção.
O resultado esperado representa o padrão utilizado como referência.
O resultado encontrado registra aquilo que foi medido ou observado.
A situação final demonstra se o material foi aprovado, reprovado ou ficou pendente.
As observações podem guardar informações complementares importantes para interpretar a inspeção posteriormente.
Registro dos resultados encontrados
Padronizar a forma como os resultados são registrados facilita comparações.
Em vez de escrever apenas "material bom" ou "material ruim", a empresa pode registrar exatamente qual critério foi analisado e qual valor foi encontrado.
Um exemplo simples seria:
| Critério | Especificação | Resultado | Situação |
|---|---|---|---|
| Comprimento | 100 mm | 100,2 mm | Aprovado |
| Largura | 50 mm | 53 mm | Reprovado |
| Embalagem | Sem danos | Sem danos | Aprovado |
| Quantidade | 500 unidades | 500 unidades | Aprovado |
Nesse exemplo, é possível perceber imediatamente que a reprovação ocorreu devido à largura.
Esse nível de detalhamento é muito mais útil do que registrar somente "lote reprovado".
Resultados quantitativos e qualitativos
Nem todos os critérios são numéricos.
Alguns podem utilizar resultado quantitativo:
Espessura esperada: 2 mm
Espessura encontrada: 2,1 mm
Outros podem utilizar avaliação qualitativa:
Embalagem esperada: íntegra
Resultado: embalagem rasgada
Também podem existir respostas padronizadas como:
Conforme
Não conforme
Não aplicável
A padronização facilita a consolidação dos dados.
Relacionamento entre inspeção e recebimento
O registro precisa estar associado ao recebimento que originou a análise.
Isso significa conseguir relacionar:
Fornecedor → pedido → documento → material → lote → inspeção
Se futuramente a empresa identificar um problema em determinado produto acabado, esse vínculo pode ajudar a rastrear os materiais utilizados.
Registro de quem realizou a inspeção
Guardar a identificação do responsável não deve ser visto apenas como uma forma de atribuir responsabilidade individual.
Essa informação também ajuda a entender o processo.
Se diferentes colaboradores realizam inspeções semelhantes, a empresa pode verificar se os critérios estão sendo interpretados de forma consistente.
Caso sejam encontradas diferenças frequentes entre avaliações, pode existir necessidade de revisar procedimentos, instruções ou treinamento.
Uso de observações
O campo de observação deve complementar, e não substituir, os registros estruturados.
Por exemplo, em vez de registrar toda a inspeção como texto livre, o ideal é manter campos próprios para medida, situação e resultado, utilizando a observação apenas para informações adicionais.
Uma observação poderia informar:
"Embalagem externa apresentava pequena deformação, mas as unidades internas estavam intactas."
Esse detalhe pode ser importante posteriormente.
Importância de manter histórico das inspeções
O histórico transforma diversas inspeções individuais em informação gerencial.
Com o passar do tempo, a empresa pode verificar:
-
quais materiais apresentam mais problemas;
-
quais fornecedores possuem maior incidência de reprovações;
-
quais critérios falham com maior frequência;
-
quais lotes foram utilizados em determinados períodos;
-
quantos recebimentos foram aprovados;
-
quantos precisaram de análise adicional.
Esses dados também podem ser úteis em auditorias e revisões internas.
Se uma empresa precisa demonstrar como controla determinada matéria-prima, não basta afirmar que realiza inspeções. Um histórico organizado permite apresentar evidências concretas dos critérios avaliados e decisões tomadas.
Além disso, dados históricos podem ajudar na melhoria dos próprios critérios.
Se determinado problema começa a aparecer repetidamente, a empresa pode incluir uma nova verificação no recebimento, ajustar tolerâncias ou reforçar exigências junto ao fornecedor.
Portanto, registrar corretamente não significa aumentar burocracia. O objetivo é criar informações úteis para evitar que as mesmas falhas sejam descobertas repetidamente somente depois que já afetaram a produção.
O que é uma não conformidade de matéria-prima?
Dentro do controle de qualidade de matéria prima, uma não conformidade ocorre quando o material analisado deixa de atender a um requisito previamente definido.
O requisito pode estar relacionado a uma especificação técnica, quantidade, condição física, documentação, embalagem, lote, validade ou qualquer outro parâmetro considerado necessário para a utilização segura da matéria-prima.
O ponto principal é entender que uma não conformidade precisa estar associada a algum padrão.
Dizer apenas que determinado material "não parece bom" não é suficiente para criar um controle consistente.
É preferível registrar:
Especificação: largura máxima de 50,2 mm
Resultado encontrado: 51,0 mm
Situação: não conforme
Nesse caso, existe uma diferença objetiva entre requisito e resultado.
Principais exemplos de não conformidades
Uma das ocorrências mais comuns é a medida fora da especificação.
Isso pode envolver comprimento, largura, espessura, diâmetro, peso ou qualquer parâmetro dimensional relevante.
Também podem existir matérias-primas danificadas durante o transporte.
Itens quebrados, amassados, molhados, contaminados ou deformados podem não apresentar condições adequadas para utilização.
Outro exemplo é a quantidade incorreta.
Mesmo que o material possua boa qualidade, uma entrega abaixo do solicitado pode afetar o planejamento produtivo.
O lote divergente também pode representar um problema quando o pedido especifica determinado lote ou quando existe necessidade de rastreabilidade.
A validade inadequada pode ocorrer quando o material está vencido ou possui prazo restante insuficiente para o consumo planejado.
Embalagens comprometidas também precisam de atenção. Dependendo da matéria-prima, uma embalagem aberta pode permitir contaminação, umidade ou exposição inadequada.
Outras ocorrências incluem:
-
material diferente do solicitado;
-
código incorreto;
-
ausência de certificado;
-
documentação incompleta;
-
características técnicas incompatíveis;
-
acabamento fora do padrão;
-
composição divergente.
Não conformidade total ou parcial
Uma ocorrência não significa necessariamente que todo o lote esteja comprometido.
Imagine um recebimento de 1.000 unidades em que 30 apresentam danos visíveis.
Nesse cenário, dependendo das regras da empresa e do tipo de material, pode existir uma não conformidade parcial.
É importante registrar:
Quantidade recebida: 1.000
Quantidade afetada: 30
Quantidade sem problema aparente: 970
Em outras situações, um desvio pode afetar todo o lote.
Por exemplo, se um laudo indicar que a composição química do material inteiro está fora da especificação, a reprovação pode abranger todas as unidades.
Por que as não conformidades devem ser registradas?
O registro permite transformar um problema pontual em informação histórica.
Quando uma ocorrência fica apenas na comunicação verbal, é fácil perder informações importantes.
Depois de alguns meses, a empresa pode não lembrar:
qual fornecedor estava envolvido;
qual foi o lote;
quantas unidades apresentaram problema;
qual ação foi tomada;
se o problema já havia acontecido anteriormente.
Com registros estruturados, essas perguntas podem ser respondidas de forma muito mais rápida.
As não conformidades também fornecem informações para avaliação de fornecedores.
Se determinado fornecedor apresenta dez ocorrências semelhantes em poucos meses, a empresa possui evidências para revisar a relação comercial, renegociar especificações ou solicitar melhorias.
O histórico também pode revelar custos ocultos.
Mesmo quando um material é substituído pelo fornecedor, a ocorrência pode ter provocado inspeções adicionais, movimentação de estoque, atraso na produção ou retrabalho administrativo.
Assim, registrar não conformidades é uma etapa importante para entender a qualidade real do abastecimento e reduzir reincidências.
Como registrar e tratar uma não conformidade?
Um bom controle de qualidade de matéria prima não termina quando um problema é identificado. Depois da detecção, é necessário registrar a ocorrência, impedir o uso inadequado do material, analisar a situação e definir o que será feito.
Esse fluxo precisa ser organizado para evitar que uma matéria-prima reprovada permaneça sem destino definido.
Identificar o problema
O primeiro passo é registrar claramente qual requisito não foi atendido.
Descrições genéricas dificultam análises futuras.
Em vez de:
"Peça com problema."
É mais adequado registrar:
"Largura medida de 53 mm, enquanto a especificação máxima definida é de 50,2 mm."
Quanto maior a objetividade do registro, mais fácil será compreender a ocorrência posteriormente.
Vincular a não conformidade ao material
A ocorrência precisa estar relacionada ao material correto.
Entre as informações úteis estão:
-
fornecedor;
-
produto;
-
lote;
-
pedido de compra;
-
documento fiscal;
-
recebimento;
-
inspeção;
-
quantidade recebida;
-
quantidade afetada.
Esse relacionamento cria rastreabilidade.
Imagine que o fornecedor envie vários lotes do mesmo material durante o mês. Sem o lote registrado, pode ser difícil saber exatamente qual entrega apresentou problema.
Registrar evidências
Algumas ocorrências podem exigir evidências complementares.
Fotografias ajudam a registrar danos visuais.
Medições demonstram divergências dimensionais.
Documentos podem comprovar ausência ou incompatibilidade de informações.
Laudos podem ser utilizados em análises técnicas específicas.
Observações também podem fornecer contexto.
O importante é que as evidências sejam associadas à ocorrência correta.
Definir a ação sobre o material
Depois de identificar a não conformidade, a empresa precisa decidir o que acontecerá com o lote.
Existem diferentes possibilidades.
Aprovar significa que, após análise, o material foi considerado adequado.
Segregar significa separar o material até que uma decisão seja tomada.
Devolver significa encaminhar o material de volta ao fornecedor.
Solicitar substituição envolve negociar o envio de um novo lote ou novas unidades.
Retrabalhar significa realizar alguma ação para tornar o material utilizável, quando isso for tecnicamente permitido.
Aprovar excepcionalmente significa aceitar determinado desvio de forma controlada, seguindo procedimentos internos.
O fluxo pode ser representado assim:
Identificação → bloqueio → análise → decisão → ação → encerramento
Responsável pela decisão
Nem sempre o colaborador que identifica o problema possui autorização para decidir sobre o destino do material.
Por isso, pode ser interessante separar as responsabilidades.
O inspetor registra o resultado.
A área técnica avalia o impacto.
Compras pode negociar com o fornecedor.
Estoque controla a movimentação física.
Produção precisa saber se o material está disponível ou bloqueado.
Essa divisão evita decisões informais.
Registrar a solução adotada
A ocorrência deve possuir começo, acompanhamento e encerramento.
O registro final pode indicar:
-
ação tomada;
-
data da decisão;
-
responsável;
-
quantidade devolvida;
-
quantidade aproveitada;
-
quantidade descartada;
-
número de nova entrega;
-
observações finais.
Imagine uma ocorrência em que 200 peças foram reprovadas e o fornecedor realizou substituição.
O histórico ideal permite visualizar:
200 peças recebidas → 200 reprovadas → fornecedor comunicado → devolução realizada → 200 novas peças entregues → nova inspeção aprovada → ocorrência encerrada
Esse tipo de histórico facilita auditorias e evita que problemas permaneçam abertos indefinidamente.
Utilizar ocorrências para prevenir novos problemas
O tratamento não deveria se limitar à solução imediata.
Se uma divergência ocorre repetidamente, é importante analisar por quê.
Pode existir:
especificação pouco clara;
fornecedor sem capacidade para atender à tolerância;
embalagem inadequada;
problema de transporte;
erro no pedido;
critério de inspeção mal definido.
Identificar a origem ajuda a reduzir reincidências.
Assim, a não conformidade deixa de ser apenas um problema operacional e passa a fornecer dados para melhoria do processo de compra, recebimento e produção.
Como controlar materiais reprovados e evitar uso indevido na produção?
Um dos riscos mais importantes dentro do controle de qualidade de matéria prima é identificar um problema corretamente, mas permitir que o material continue disponível para consumo.
Isso pode acontecer quando a informação da qualidade não está integrada ao estoque ou quando materiais aprovados e reprovados ficam armazenados sem separação adequada.
Bloqueio de estoque
O bloqueio tem como objetivo impedir que determinada quantidade seja utilizada enquanto existe alguma restrição.
Considere um estoque com:
500 kg disponíveis fisicamente.
Entretanto:
400 kg estão aprovados.
100 kg estão bloqueados aguardando análise.
Para a produção, a disponibilidade real deveria considerar somente os 400 kg liberados.
Se o sistema ou processo interno mostrar os 500 kg como utilizáveis, o planejamento pode contar com uma quantidade que na prática não deveria ser consumida.
Esse erro pode resultar em abertura de ordens sem matéria-prima suficiente.
Área de quarentena
A quarentena é uma forma de separar materiais cuja situação ainda não foi definida.
Pode ser utilizada para itens:
-
aguardando inspeção;
-
aguardando resultado de análise;
-
com documentação pendente;
-
aguardando decisão técnica;
-
envolvidos em uma não conformidade.
A área precisa ser claramente controlada para evitar retirada indevida.
Dependendo do tamanho da operação, isso pode representar um espaço físico específico, uma localização de estoque ou uma situação de bloqueio registrada no sistema.
Segregação de materiais
É importante distinguir três grupos:
Aprovados: liberados para utilização.
Pendentes: ainda dependem de avaliação.
Reprovados: possuem uma não conformidade confirmada.
Essa diferenciação pode existir tanto fisicamente quanto nos registros.
Em operações com muitos lotes, somente a separação física pode não ser suficiente.
O controle por lote e situação facilita saber exatamente qual quantidade pode ser consumida.
Devolução ao fornecedor
Quando a decisão é devolver, a movimentação precisa estar relacionada à ocorrência original.
A empresa deve conseguir identificar:
qual material foi devolvido;
qual quantidade;
de qual lote;
qual fornecedor;
qual não conformidade motivou a devolução.
Compras também precisa acompanhar se haverá:
substituição;
crédito;
nova entrega;
ajuste comercial.
Isso evita que a área de qualidade trate a ocorrência de forma isolada da compra.
Substituição de materiais
Quando o fornecedor envia um novo lote para substituir uma entrega reprovada, o material substituto também pode precisar passar por inspeção.
Uma falha comum seria considerar automaticamente que a reposição está adequada.
O fluxo correto pode ser:
Lote original → reprovação → devolução → substituição → nova inspeção → aprovação → liberação
Assim, a empresa mantém o mesmo padrão de controle.
Liberação excepcional
Em algumas situações, uma matéria-prima pode apresentar um desvio que não comprometa sua utilização.
Nesse caso, a empresa pode possuir um procedimento para liberação excepcional.
Por exemplo, uma característica estética pode estar ligeiramente diferente, mas não interferir na funcionalidade do produto.
Essa decisão deve ser técnica e registrada.
É importante informar:
qual desvio foi aceito;
quem autorizou;
qual quantidade está envolvida;
em quais condições o material pode ser utilizado.
O objetivo é evitar que uma exceção seja interpretada posteriormente como alteração permanente da especificação.
Disponibilidade real para produção
Integrar qualidade e estoque permite criar um conceito mais confiável de disponibilidade.
Em vez de considerar apenas:
Quantidade física em estoque
A empresa pode considerar:
Quantidade física – quantidade bloqueada = quantidade disponível
Essa informação melhora o planejamento de materiais e reduz situações em que a produção parece possuir estoque suficiente, mas parte dele não pode ser utilizada.
Como utilizar inspeções e não conformidades para avaliar fornecedores?
Os registros do controle de qualidade de matéria prima podem fornecer informações importantes para avaliar o desempenho dos fornecedores ao longo do tempo.
Sem dados históricos, a percepção sobre um fornecedor pode ser baseada apenas nas ocorrências mais recentes ou na experiência individual dos colaboradores.
Com registros estruturados, a análise se torna mais objetiva.
Histórico de qualidade por fornecedor
Um primeiro indicador é observar quantos recebimentos foram aprovados e quantos apresentaram algum problema.
Imagine dois fornecedores.
Fornecedor A:
50 lotes recebidos
49 aprovados
1 com não conformidade
Fornecedor B:
40 lotes recebidos
32 aprovados
8 com não conformidade
Mesmo antes de analisar outros aspectos, os dados mostram comportamentos diferentes.
Entretanto, apenas contar ocorrências não é suficiente. É importante considerar volume, gravidade, reincidência e tipo de problema.
Índice de não conformidade
Uma forma simples de acompanhar o desempenho é calcular a proporção de lotes com problemas.
A fórmula pode ser:
Quantidade de lotes com problemas ÷ total de lotes recebidos × 100
Exemplo:
5 lotes não conformes ÷ 100 lotes recebidos × 100 = 5%
Esse indicador permite comparar períodos.
Se uma empresa apresentava taxa de 3% e passa para 9%, pode existir uma deterioração na qualidade do fornecimento.
Tipos de problemas mais recorrentes
Além da quantidade de ocorrências, é importante analisar o motivo.
Alguns exemplos são:
-
divergência dimensional;
-
embalagem danificada;
-
documentação ausente;
-
quantidade incorreta;
-
lote incorreto;
-
qualidade abaixo da especificação;
-
validade inadequada.
Essa classificação ajuda a identificar padrões.
Se a maior parte das ocorrências estiver relacionada a embalagem, talvez o problema esteja no transporte ou acondicionamento.
Se forem divergências dimensionais, pode ser necessário revisar o processo produtivo do fornecedor ou as tolerâncias informadas na compra.
Reincidência de problemas
Um problema isolado pode ter causas diferentes de uma falha repetitiva.
Por isso, acompanhar reincidência é importante.
Suponha que um fornecedor apresente três entregas consecutivas com a mesma medida fora da especificação.
Nesse caso, existe um sinal de que a ação anterior pode não ter resolvido a causa.
O histórico permite demonstrar a repetição e conduzir uma conversa mais objetiva com o fornecedor.
Comparação entre fornecedores
Quando existem diferentes fornecedores para a mesma matéria-prima, os registros podem ajudar na tomada de decisão.
Entretanto, qualidade não deve ser analisada isoladamente.
Uma avaliação mais completa pode considerar:
qualidade;
prazo de entrega;
preço;
capacidade de atendimento;
quantidade mínima;
frequência de problemas;
rapidez para solucionar ocorrências.
Um fornecedor com preço menor pode gerar custos maiores se apresentar alto índice de reprovação.
Indicadores de desempenho
Alguns indicadores que podem ser acompanhados são:
-
percentual de aprovação;
-
percentual de reprovação;
-
número de não conformidades;
-
quantidade devolvida;
-
reincidência;
-
tempo médio para solução;
-
percentual de entregas com ressalvas.
Esses números podem ser analisados mensalmente, trimestralmente ou de acordo com o volume de compras.
Utilização dos dados em novas compras
O histórico de qualidade também pode apoiar compradores.
Antes de emitir um novo pedido, é possível verificar se o fornecedor possui ocorrências abertas ou se determinado material apresenta problemas frequentes.
Essas informações podem orientar:
negociação;
mudança de fornecedor;
reforço de especificações;
alteração na embalagem;
exigência de certificados;
aumento temporário da inspeção.
Dessa maneira, os dados coletados no recebimento passam a contribuir diretamente com decisões de compras.
Como integrar controle de qualidade, estoque, compras e produção?
Para gerar resultados consistentes, o controle de qualidade de matéria prima não deve funcionar como uma atividade isolada. As informações da inspeção precisam se conectar com compras, estoque e produção, pois uma decisão tomada em uma dessas áreas pode afetar todas as demais.
Integração com compras
O processo começa antes mesmo do recebimento.
Compras precisa registrar claramente o que está sendo adquirido, incluindo especificações relevantes para a matéria-prima.
Quanto mais completo for o pedido, mais fácil será verificar a entrega.
No recebimento, a inspeção pode ser relacionada ao pedido de compra.
Assim, a empresa consegue comparar:
Material solicitado → material recebido → resultado da inspeção
Quando uma não conformidade é identificada, compras também precisa ter acesso à informação para tratar a situação com o fornecedor.
Isso permite acompanhar devoluções, substituições e novos prazos.
Integração com estoque
A qualidade define quais materiais realmente podem ser utilizados.
Por isso, o estoque precisa diferenciar quantidade física de quantidade disponível.
Considere:
1.000 unidades recebidas
200 aguardando inspeção
100 reprovadas
700 aprovadas
Fisicamente existem 1.000 unidades.
Porém, para produção existem somente 700 unidades liberadas.
Essa diferença precisa ser considerada nos saldos utilizados para planejamento.
Integração com produção
A produção depende diretamente da disponibilidade de matéria-prima.
Se uma ordem exige 800 unidades e existem apenas 700 aprovadas, liberar a ordem como se houvesse 1.000 unidades pode criar um problema durante a execução.
Integrar qualidade e produção permite considerar apenas materiais aptos para consumo.
Isso melhora a análise de disponibilidade antes de iniciar uma ordem.
Também ajuda quando uma não conformidade é descoberta depois que parte do lote já foi consumida.
Com rastreabilidade, a empresa pode identificar quais ordens utilizaram aquele material.
Rastreabilidade dos materiais
Uma estrutura básica pode seguir:
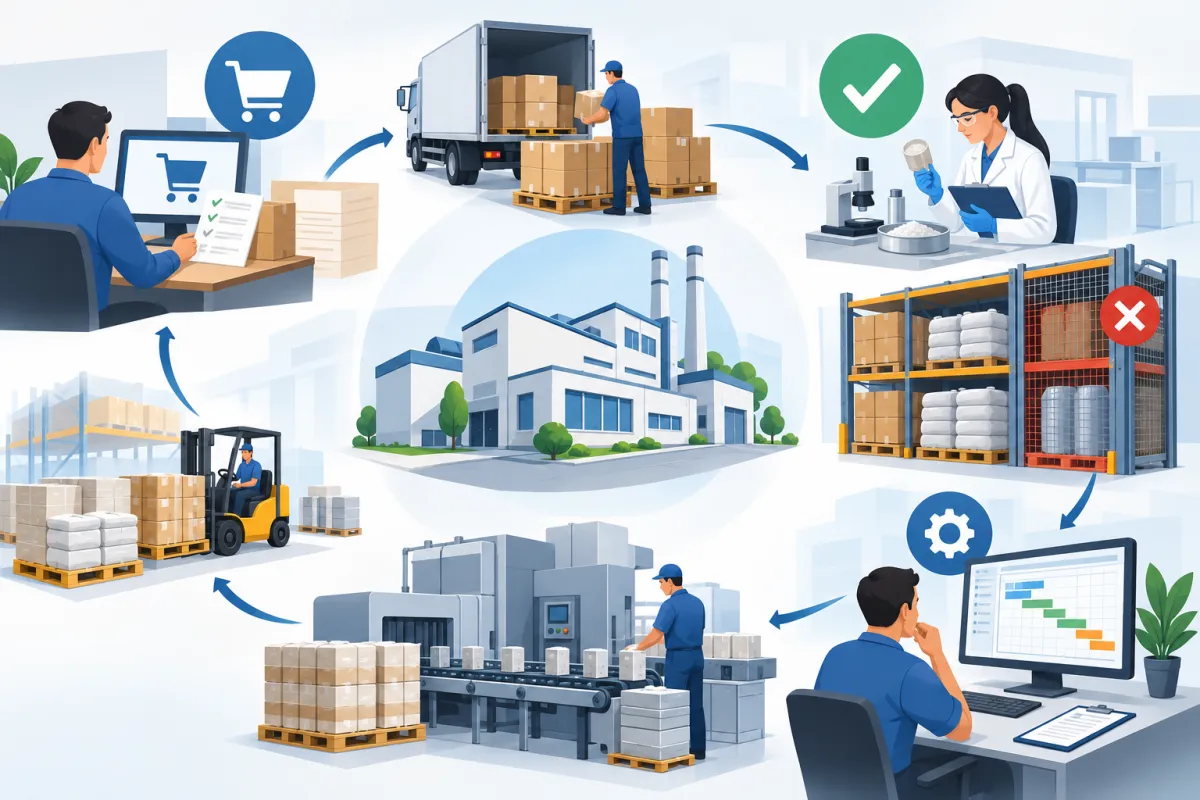
Fornecedor → pedido de compra → recebimento → lote → inspeção → estoque → ordem de produção → produto acabado
Esse encadeamento permite acompanhar a trajetória do material.
Imagine que um cliente relate um problema em determinado produto.
Se a empresa conhece a ordem de produção, pode verificar quais matérias-primas foram utilizadas.
Depois, pode identificar os lotes envolvidos, suas inspeções e fornecedores.
A mesma lógica pode ser utilizada no sentido inverso.
Se um fornecedor informar que determinado lote possui um problema, a empresa pode procurar onde esse material foi utilizado.
Centralização das informações
Quando os registros estão dispersos em papéis, planilhas independentes, mensagens e anotações, recuperar o histórico pode ser trabalhoso.
Centralizar as informações permite responder mais rapidamente:
-
quem forneceu o material;
-
quando ele foi recebido;
-
qual pedido originou a compra;
-
qual lote foi entregue;
-
quem realizou a inspeção;
-
quais critérios foram avaliados;
-
quais resultados foram encontrados;
-
se houve não conformidade;
-
qual decisão foi tomada;
-
onde o material foi utilizado.
Essa centralização também reduz duplicidade de registros.
Compras não precisa manter uma lista própria de problemas se puder consultar as ocorrências da qualidade.
Da mesma forma, produção pode verificar a situação do estoque sem depender de comunicações informais.
Qualidade como parte do planejamento da produção
A disponibilidade de materiais não deve considerar somente existência física.
Ela precisa considerar se o material está realmente apto para consumo.
Esse conceito pode ser incorporado ao planejamento:
Necessidade da ordem → estoque físico → materiais bloqueados → saldo aprovado → necessidade de compra
Exemplo:
Necessidade: 1.200 unidades
Estoque físico: 1.000 unidades
Quantidade bloqueada: 300 unidades
Quantidade disponível: 700 unidades
Necessidade adicional: 500 unidades
Sem considerar o bloqueio, a empresa poderia calcular uma necessidade de compra de apenas 200 unidades.
Isso mostra como uma informação da qualidade pode afetar diretamente o planejamento de materiais.
Melhoria contínua baseada em dados
A integração também permite analisar os problemas de maneira mais ampla.
Uma não conformidade pode gerar:
bloqueio no estoque;
falta de material;
atraso em uma ordem;
compra emergencial;
custo adicional;
alteração no prazo de entrega.
Quando essas informações são conectadas, a empresa consegue entender melhor o impacto real da qualidade dos fornecedores sobre a operação.
Isso permite priorizar melhorias com base em dados concretos.
Conclusão
O controle de qualidade de matéria prima não deve ser entendido apenas como uma conferência realizada quando uma mercadoria chega à empresa. Ele representa uma etapa importante para proteger estoque, produção, custos e qualidade do produto final.
Um processo bem organizado começa pela definição dos critérios de inspeção. Cada matéria-prima precisa ser avaliada de acordo com características que realmente interferem em sua utilização, como dimensões, peso, integridade, lote, validade, embalagem, documentação ou especificações técnicas.
Depois da inspeção, os resultados precisam ser registrados. Informações como fornecedor, lote, quantidade, critérios avaliados, resultados encontrados, responsável e situação final criam um histórico que pode ser consultado sempre que necessário.
Quando ocorre uma não conformidade, a empresa deve registrar o problema, relacioná-lo ao recebimento correto, reunir evidências, bloquear o material quando necessário e definir uma ação. O histórico da ocorrência também deve indicar como ela foi solucionada.
Outro ponto fundamental é impedir que materiais pendentes ou reprovados sejam utilizados acidentalmente na produção. Separar estoque aprovado, bloqueado e em análise ajuda a mostrar qual quantidade está realmente disponível para as ordens de produção.
Ao longo do tempo, esses registros também permitem avaliar fornecedores, identificar problemas recorrentes e acompanhar indicadores de qualidade.
Por fim, integrar qualidade, compras, estoque e produção transforma informações isoladas em um fluxo contínuo de rastreabilidade. A empresa passa a saber não apenas quanto possui em estoque, mas de onde veio cada material, como ele foi inspecionado, qual foi o resultado e onde foi utilizado.
Esse nível de organização contribui para reduzir desperdícios, evitar retrabalhos, melhorar o planejamento e criar uma base de dados útil para a melhoria contínua dos processos industriais.