Receber uma matéria-prima não significa que ela está pronta para ser utilizada na produção. Quando materiais aprovados, reprovados e ainda não inspecionados ficam armazenados sem identificação adequada, a indústria corre o risco de utilizar insumos fora das especificações, provocando desperdícios, retrabalho e problemas na fabricação. Para evitar essas situações, o controle de qualidade de matéria prima deve estabelecer critérios de inspeção, identificação dos lotes, separação física e bloqueio de materiais que não podem ser utilizados. Neste artigo, você entenderá como organizar essas etapas, definir responsabilidades, controlar movimentações e manter o estoque alinhado às necessidades da produção.
Por que é importante separar materiais aprovados e reprovados no estoque?
Separar matérias-primas conforme sua situação de qualidade evita que materiais inadequados sejam utilizados acidentalmente na fabricação. Essa organização também facilita a localização de lotes, o acompanhamento das inspeções e a identificação de produtos que precisam ser devolvidos, reavaliados ou descartados.
Em uma indústria, o recebimento de materiais envolve diferentes verificações. Além de conferir quantidades e documentos, é necessário avaliar se as características da matéria-prima atendem aos requisitos estabelecidos para a produção.
Uma fábrica de componentes metálicos, por exemplo, pode receber chapas de aço com a quantidade correta, mas identificar diferenças de espessura em parte do fornecimento.
Se todas as chapas forem armazenadas juntas, sem diferenciação, os operadores poderão utilizar materiais inadequados na fabricação de peças que exigem medidas específicas.
Esse problema não ocorre necessariamente por falta de inspeção. Muitas vezes, a irregularidade é identificada, mas a informação não acompanha o material até sua utilização.
Quais problemas a falta de separação pode causar?
A ausência de uma organização adequada entre materiais aprovados e reprovados pode gerar consequências em diferentes etapas da operação.
Entre as mais comuns estão:
-
Utilização de materiais fora das especificações: insumos com dimensões, composição ou características inadequadas podem comprometer o produto final.
-
Retrabalho durante a fabricação: peças produzidas com materiais incorretos podem exigir correções ou precisar ser descartadas.
-
Dificuldade para localizar materiais: a mistura de lotes aumenta o tempo necessário para encontrar os itens liberados.
-
Divergências no estoque: materiais bloqueados podem aparecer como disponíveis, mesmo sem condições de utilização.
-
Problemas com fornecedores: a falta de registros dificulta demonstrar quais materiais foram reprovados e por qual motivo.
-
Atrasos nas ordens de produção: o PCP pode programar atividades considerando materiais que ainda aguardam liberação.
A separação deve, portanto, acontecer tanto no espaço físico quanto nos registros de estoque.
Não basta identificar um produto como reprovado em uma planilha se ele continua disponível para retirada na mesma posição dos materiais aprovados.
Da mesma forma, colocar um lote em uma área separada sem registrar sua situação pode gerar divergências entre aquilo que existe fisicamente e o que o planejamento considera disponível.
O objetivo é garantir que a condição real de cada matéria-prima seja conhecida antes de qualquer movimentação para a produção.
Como identificar materiais aprovados, reprovados e aguardando inspeção?
O primeiro passo é definir uma situação de qualidade para cada lote recebido. Essa classificação precisa demonstrar se o material está aguardando avaliação, foi aprovado, apresentou alguma irregularidade ou está impedido de ser utilizado até uma nova decisão.
Quais situações de qualidade devem existir no estoque?
Uma indústria pode estabelecer diferentes classificações conforme seu processo de inspeção, mas é importante distinguir os materiais liberados daqueles que apresentam alguma restrição.
A tabela apresenta um modelo de organização que pode ser adaptado à rotina da empresa.
Tabela: Classificação de matérias-primas conforme a situação de qualidade
|
Situação do material |
O que significa |
Pode ser utilizado na produção? |
|---|---|---|
|
Aguardando inspeção |
Material recebido que ainda não passou pela avaliação necessária. |
Não |
|
Em análise |
Material submetido a testes ou aguardando resultados e documentos. |
Não |
|
Aprovado |
Material que atendeu aos critérios de qualidade e recebeu liberação. |
Sim, desde que não haja outras restrições |
|
Bloqueado preventivamente |
Material com suspeita de irregularidade ou necessidade de reavaliação. |
Não |
|
Reprovado |
Material que não atende aos requisitos exigidos para utilização. |
Não |
|
Aguardando devolução ou descarte |
Material com destino definido, mas que ainda permanece fisicamente na empresa. |
Não |
Essa classificação permite que a equipe identifique rapidamente quais materiais estão disponíveis e quais precisam permanecer separados.
Uma diferença importante é que material aguardando inspeção não é necessariamente material reprovado.
Um lote pode estar em boas condições, mas ainda depender da conferência de um certificado, de um teste dimensional ou da aprovação do setor responsável.
Enquanto essas verificações estiverem pendentes, ele deve permanecer bloqueado para utilização.
Qual é a diferença entre material em quarentena e material reprovado?
O material em quarentena está temporariamente impedido de ser utilizado enquanto aguarda uma avaliação ou decisão. Já o material reprovado passou por uma verificação que identificou o descumprimento de algum requisito, exigindo uma destinação adequada.
Imagine uma indústria que recebe dois lotes de componentes plásticos.
O primeiro apresenta todas as características visuais esperadas, mas está aguardando o resultado de um ensaio de resistência. Nesse caso, permanece em quarentena até a conclusão da análise.
O segundo apresenta deformações incompatíveis com o padrão técnico definido. Após a avaliação, é classificado como reprovado.
Embora ambos estejam impedidos de seguir para a produção, as decisões seguintes são diferentes.
O lote em análise poderá ser liberado se atender aos critérios estabelecidos. O lote reprovado deverá receber um tratamento formal, como devolução, descarte ou outra disposição tecnicamente autorizada.
Essa distinção é importante para evitar que materiais permaneçam indefinidamente no estoque sem que ninguém saiba qual decisão precisa ser tomada.
O que as boas práticas de fabricação orientam sobre essa separação?
A separação de matérias-primas também aparece em requisitos sanitários aplicáveis a determinados segmentos industriais.
Na indústria de alimentos, a Resolução RDC nº 275/2002 da Anvisa, em seu Anexo II, contempla a identificação de matérias-primas que aguardam liberação e das aprovadas. Também prevê que os materiais reprovados no recebimento sejam devolvidos imediatamente ou identificados e armazenados em local separado.
Esse exemplo demonstra a importância de controlar a situação de cada material antes da utilização.
Entretanto, os requisitos específicos variam conforme o segmento industrial. Empresas alimentícias, farmacêuticas, químicas e de outros setores devem verificar as normas efetivamente aplicáveis às suas atividades.
Como organizar o estoque para separar matérias-primas aprovadas e reprovadas?
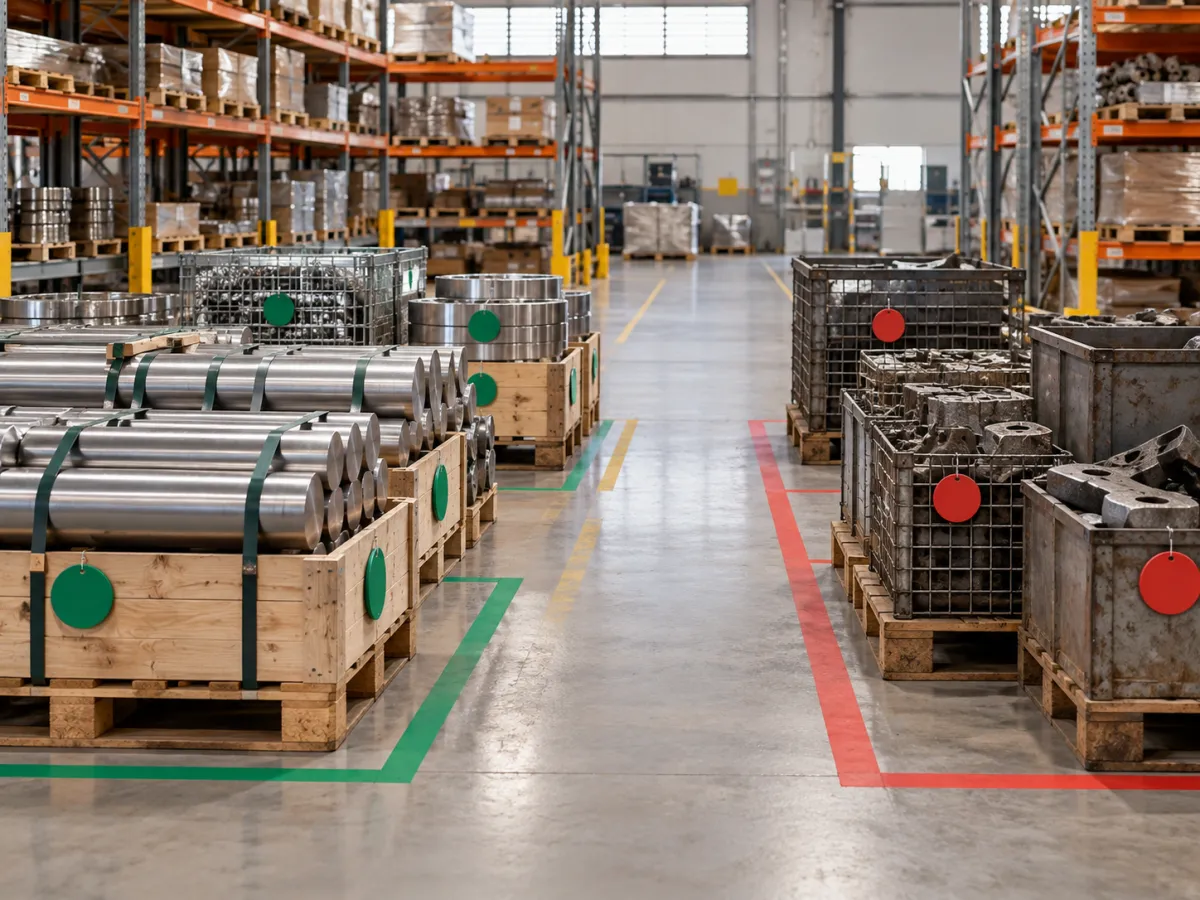
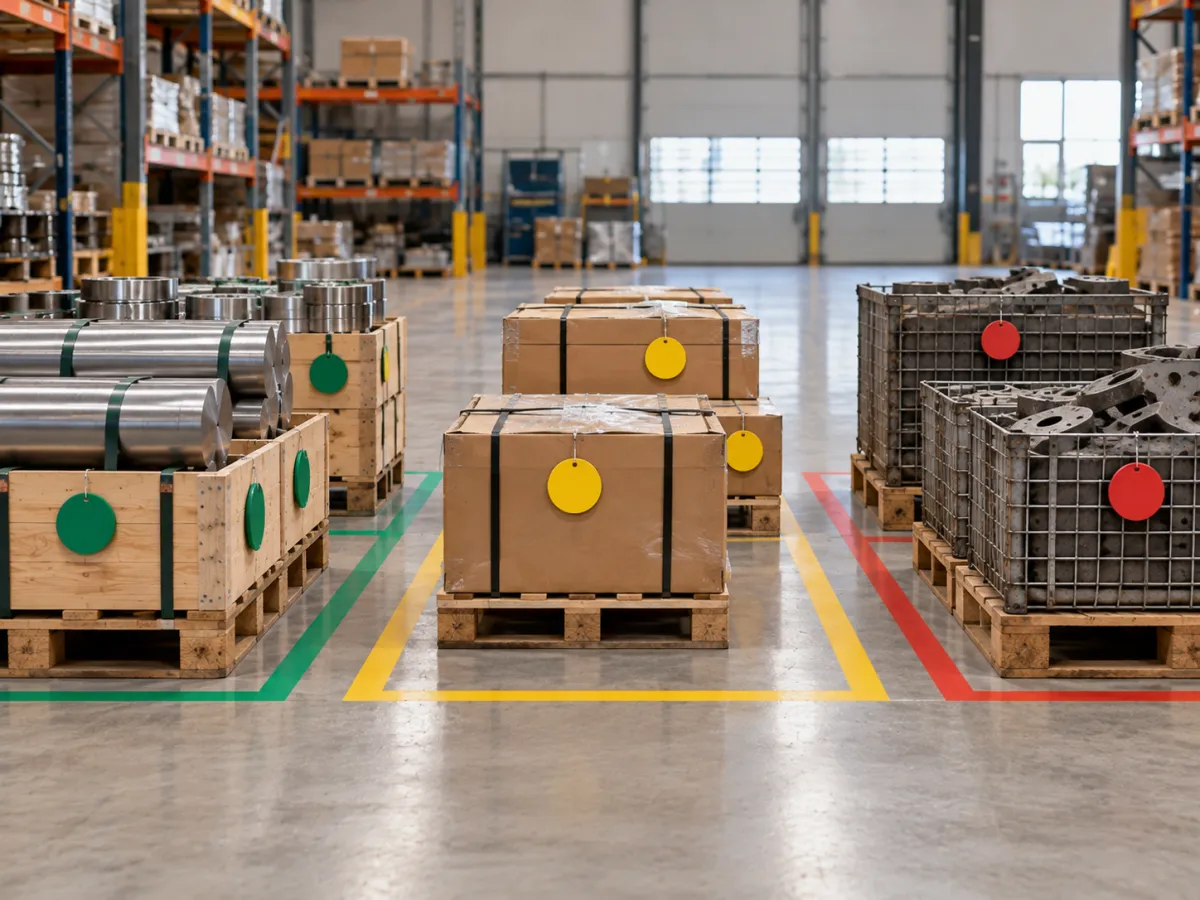
A organização do estoque deve considerar áreas identificadas, regras de movimentação e controle de acesso aos materiais. O ideal é que cada lote permaneça em uma localização compatível com sua situação de qualidade, evitando que produtos bloqueados sejam retirados por engano.
Definir áreas para cada situação do material
Uma maneira prática de organizar o almoxarifado industrial é dividir os espaços conforme a condição dos materiais.
Área de recebimento e quarentena
É o local destinado aos materiais que chegaram à empresa, mas ainda não receberam autorização para utilização.
Essa área precisa permitir a conferência, a identificação dos lotes e a realização das inspeções necessárias.
Os materiais devem permanecer separados dos itens disponíveis para produção até a conclusão das análises.
Área de materiais aprovados
É destinada exclusivamente aos materiais que atenderam aos critérios de qualidade e estão liberados para utilização.
A organização pode considerar características como tipo de matéria-prima, código, lote, dimensões e condições específicas de armazenamento.
A equipe de produção deve retirar materiais apenas de posições autorizadas, respeitando as regras de movimentação estabelecidas.
Área de materiais reprovados ou bloqueados
É reservada aos materiais que não podem ser utilizados enquanto aguardam devolução, descarte, investigação ou outra decisão formal.
O acesso deve ser controlado para impedir movimentações não autorizadas.
Quando não houver espaço suficiente para criar ambientes separados, a indústria poderá utilizar posições fisicamente delimitadas e identificadas, desde que isso realmente impeça a mistura ou o uso acidental.
A solução precisa respeitar as exigências técnicas e regulatórias do material armazenado.
Utilizar etiquetas para identificar cada lote
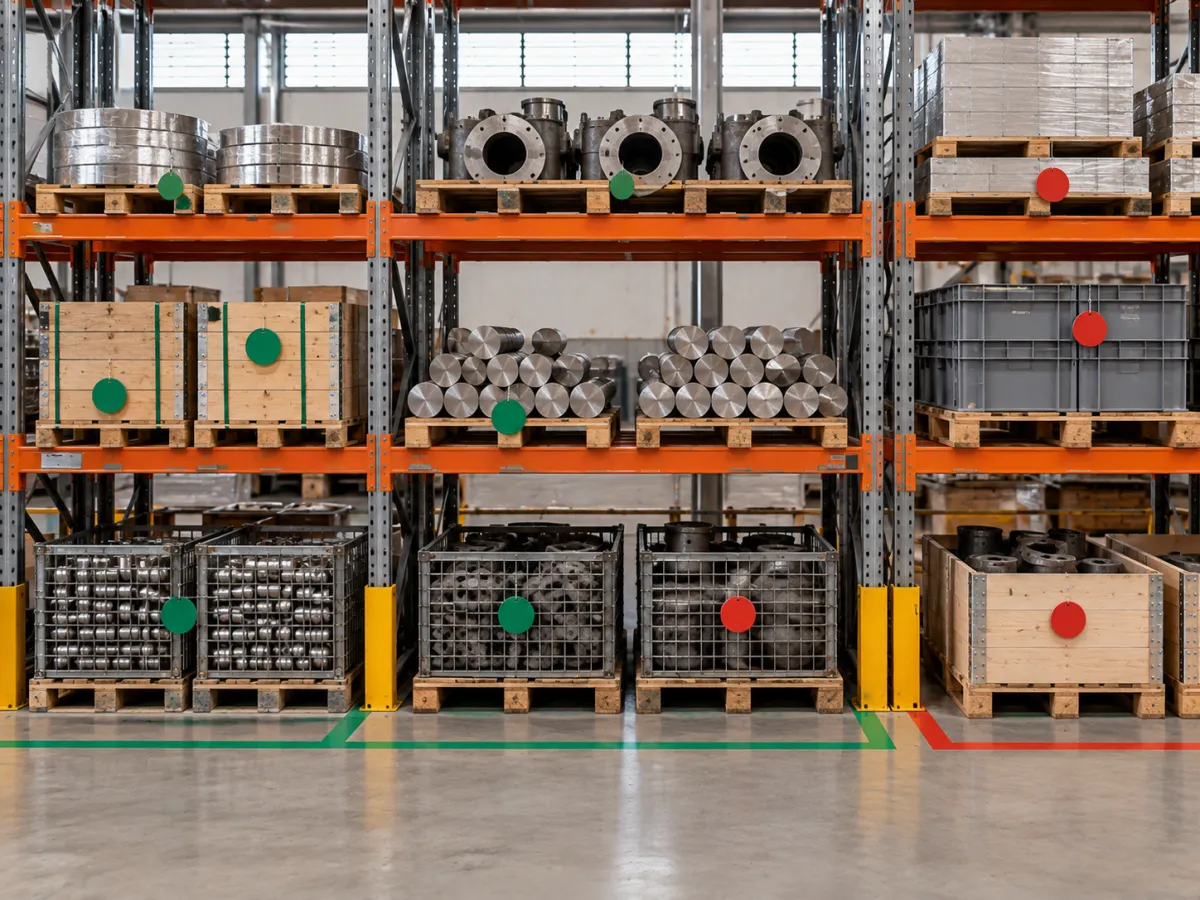
A identificação visual facilita a conferência das matérias-primas e reduz a dependência de informações transmitidas verbalmente entre os colaboradores.
Uma etiqueta de controle pode apresentar:
-
Código e descrição do material;
-
Número do lote do fornecedor e identificação interna;
-
Quantidade armazenada;
-
Data de recebimento;
-
Situação de qualidade;
-
Motivo do bloqueio, quando aplicável;
-
Localização do material;
-
Referência ao registro de inspeção ou à decisão de liberação.
A empresa pode utilizar cores diferentes para facilitar a identificação, como verde para aprovado, amarelo para aguardando análise e vermelho para reprovado.
Entretanto, a cor não deve ser o único elemento de identificação.
As etiquetas precisam apresentar informações legíveis, principalmente em ambientes com grande movimentação de materiais ou em situações nas quais uma identificação visual possa ser danificada.
Evitar a mistura de materiais com a mesma descrição
Materiais iguais no cadastro nem sempre possuem a mesma situação de qualidade.
Uma fábrica pode receber duas entregas de uma mesma resina plástica. O primeiro lote já foi aprovado, enquanto o segundo apresenta uma documentação pendente.
Embora ambos possuam a mesma descrição comercial, não devem ser armazenados sem diferenciação.
A identificação por lote permite manter os registros separados e impede que a aprovação de uma entrega seja interpretada como autorização para utilizar todas as unidades daquele produto.
Além disso, características como temperatura, umidade, ventilação, compatibilidade química e limite de empilhamento devem ser observadas conforme as condições específicas de armazenamento.
Como fazer a separação de materiais no recebimento?
O processo deve seguir uma sequência definida: receber, identificar, inspecionar, registrar a decisão, movimentar para a área correta e liberar somente os materiais autorizados. Cada etapa precisa ter responsáveis e registros suficientes para evitar que uma matéria-prima avance sem a verificação necessária.
Receber e conferir os materiais entregues
A separação começa antes da armazenagem definitiva.
Quando uma entrega chega, o responsável deve comparar os materiais com as informações do pedido de compra e os documentos correspondentes.
É importante verificar a quantidade recebida, a descrição, as condições das embalagens e a existência de possíveis avarias no transporte.
Essa conferência inicial não substitui a inspeção de qualidade.
Uma entrega pode estar correta em quantidade e apresentar irregularidades em suas características técnicas.
Por isso, quando a inspeção for necessária, o lote deverá ser identificado como pendente de liberação, mesmo que a conferência de recebimento não apresente divergências.
Registrar os lotes antes de armazenar
Após o recebimento, cada lote precisa ser identificado de maneira que sua origem possa ser consultada posteriormente.
O registro pode relacionar a matéria-prima ao fornecedor, ao pedido de compra, ao documento fiscal, à quantidade e à data de entrada.
Esse cuidado é especialmente importante quando a empresa recebe diferentes lotes do mesmo produto em um único dia.
Sem um identificador específico, torna-se difícil determinar quais materiais passaram pela inspeção ou descobrir a origem de uma irregularidade.
Também é importante manter a correspondência entre os registros e a identificação existente nas embalagens ou unidades armazenadas.
Realizar a inspeção conforme critérios definidos
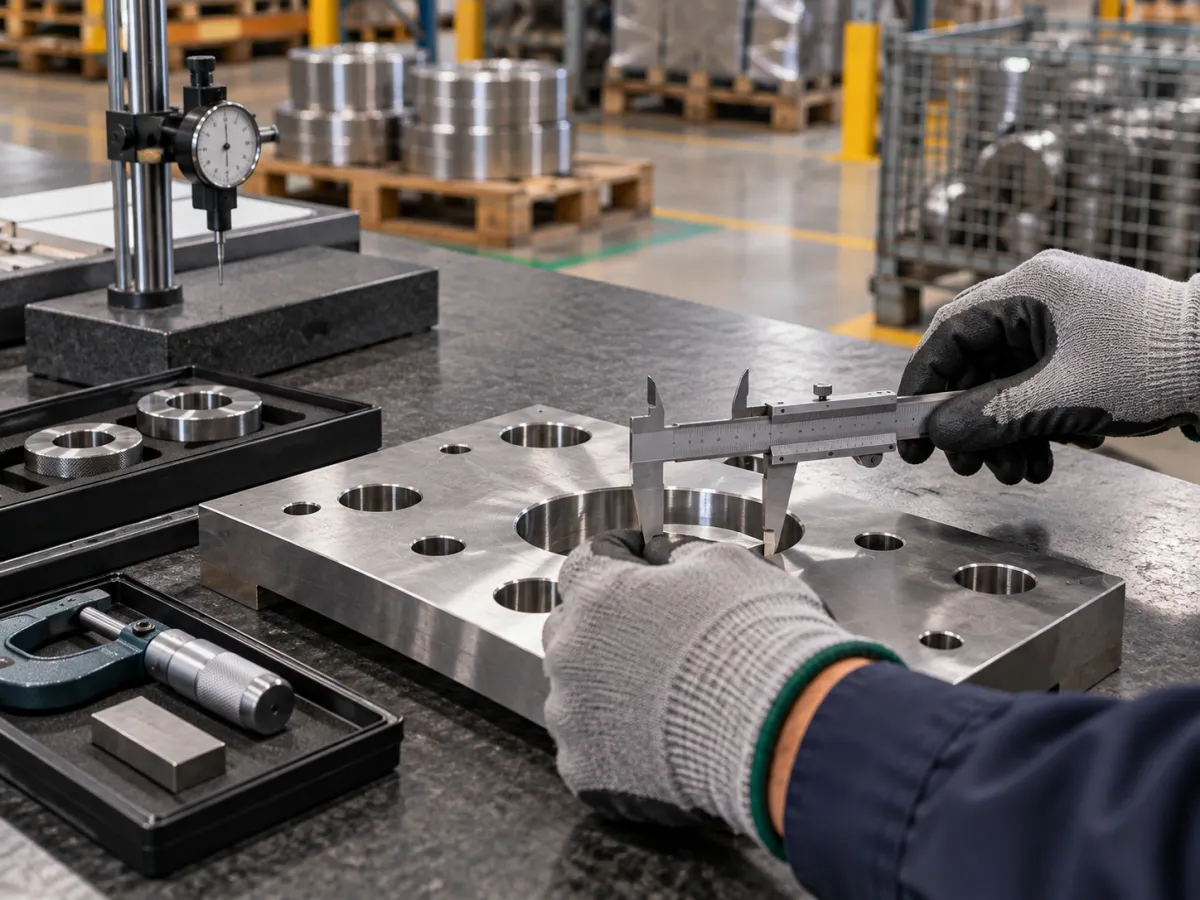
O próximo passo é verificar se a matéria-prima atende aos requisitos necessários para utilização.
Os critérios precisam ser estabelecidos antecipadamente, considerando as características relevantes para o processo produtivo.
Em uma metalúrgica, por exemplo, pode ser necessário conferir a espessura, as dimensões e a composição do material.
Já uma fábrica que utiliza componentes plásticos pode precisar avaliar resistência, aparência, dimensões e integridade das peças.
Dependendo da matéria-prima, a inspeção pode incluir análises documentais, verificações visuais, medições ou ensaios técnicos.
Quando forem utilizados métodos de amostragem, eles deverão ser adequados ao risco e aos requisitos aplicáveis. A verificação de algumas unidades, por si só, não comprova que todas as demais estão conformes.
Registrar a aprovação, reprovação ou bloqueio
Depois da inspeção, o responsável autorizado deve registrar a decisão referente ao lote.
Quando os materiais atendem aos requisitos estabelecidos, recebem a situação de aprovado.
Caso sejam identificadas irregularidades, o lote deve permanecer bloqueado até que seja tomada uma decisão sobre sua utilização ou destinação.
O registro precisa demonstrar o motivo da decisão, a data e o responsável pela avaliação.
Um ponto importante é evitar autorizações informais.
Se determinado material foi reprovado, uma orientação verbal para utilizá-lo não deve substituir o procedimento de avaliação e liberação definido pela empresa.
Movimentar os materiais para as áreas correspondentes
Após a decisão, o estoque físico deve refletir a situação registrada.
Os materiais aprovados podem ser transferidos para posições liberadas para produção. Aqueles que aguardam inspeção ou apresentam irregularidades devem permanecer em locais identificados e controlados.
Toda movimentação precisa manter a identificação do lote e sua quantidade.
Isso evita que o operador encontre um material em uma posição diferente daquela informada no controle ou que uma transferência seja realizada sem atualização dos registros.
Conferir a situação antes de entregar à produção
Mesmo depois da organização do estoque, é necessário realizar uma última verificação antes da separação dos materiais destinados às ordens de produção.
O responsável pela retirada deve confirmar se o lote permanece aprovado, se existe saldo disponível e se não houve bloqueio posterior.
Essa conferência é importante porque um material inicialmente aprovado pode sofrer danos durante o armazenamento ou ser bloqueado após a identificação de uma irregularidade.
O fluxo termina apenas quando o consumo é registrado e relacionado à ordem de produção correspondente, conforme o nível de rastreabilidade exigido.
O que fazer quando apenas parte da matéria-prima é reprovada?
Quando uma inspeção identifica irregularidades em apenas parte de um fornecimento, a indústria precisa avaliar se as unidades conformes podem ser separadas e liberadas com segurança. A aprovação parcial só deve ocorrer quando houver evidências suficientes para distinguir os materiais adequados daqueles que apresentam problemas.
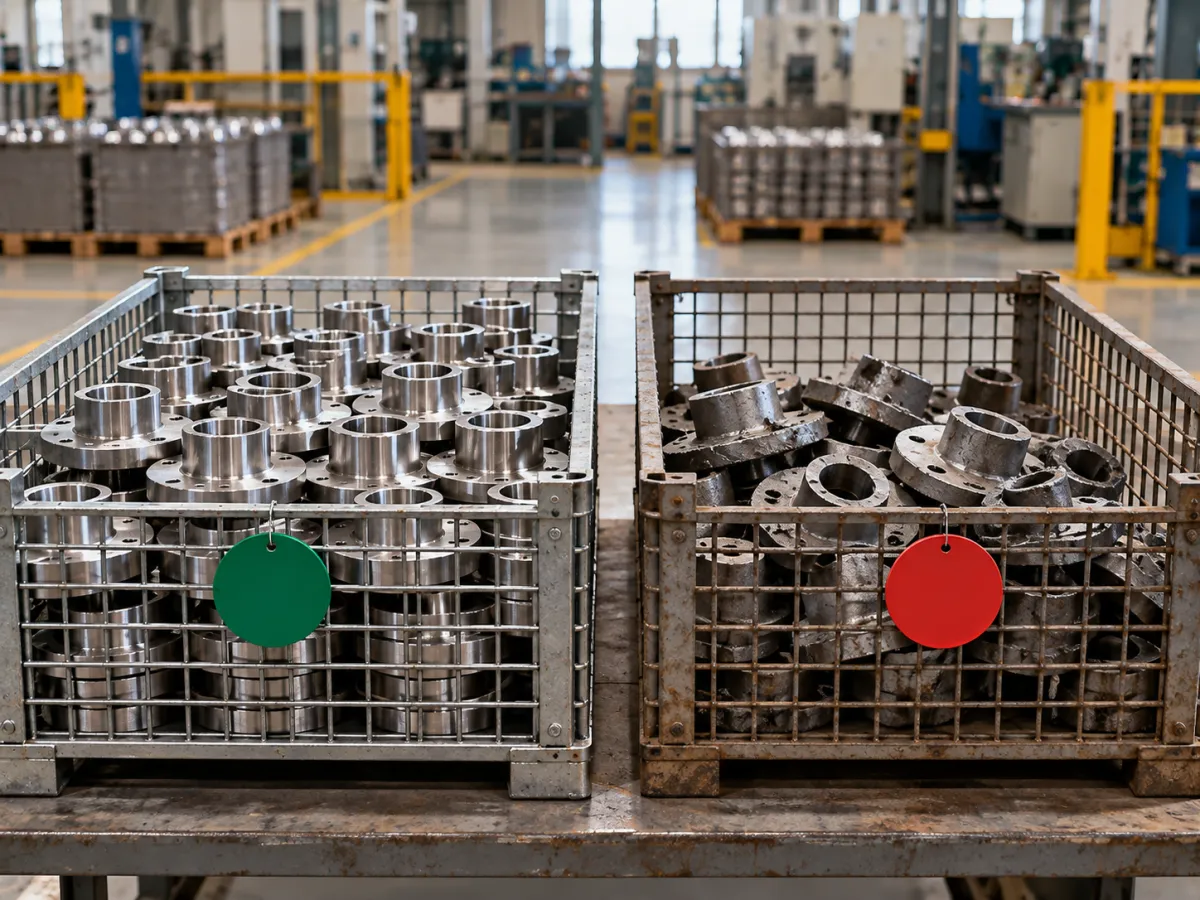
Separar as quantidades conformes e não conformes
Imagine uma indústria que recebe 500 componentes metálicos de um fornecedor.
Durante uma inspeção completa, são identificadas 40 peças com dimensões diferentes das especificadas.
Se for tecnicamente possível individualizar as peças, e se o procedimento aplicável permitir, a empresa poderá registrar o resultado da seguinte maneira:
-
Quantidade recebida: 500 unidades.
-
Quantidade aprovada: 460 unidades.
-
Quantidade reprovada: 40 unidades.
Nesse exemplo, as 460 unidades aprovadas podem ser direcionadas ao estoque disponível, enquanto as 40 reprovadas permanecem separadas e bloqueadas.
Entretanto, essa decisão depende da capacidade de identificar e comprovar quais unidades estão conformes.
Quando não for possível separar os materiais com segurança, a medida adequada é manter todo o lote bloqueado até a conclusão da avaliação.
Isso acontece, por exemplo, quando uma característica crítica não foi verificada em todas as unidades e o método de inspeção não permite assegurar a conformidade da parcela restante.
Manter a rastreabilidade após a separação
A divisão física de um lote também precisa aparecer nos registros.
Uma alternativa é criar identificações internas distintas para as partes aprovadas e reprovadas, mantendo o vínculo com o lote original do fornecedor.
Dessa forma, mesmo depois de separar fisicamente os materiais, a empresa consegue recuperar informações sobre o recebimento, a inspeção e a origem de cada quantidade.
A identificação também evita que os materiais rejeitados sejam novamente misturados aos aprovados durante transferências ou reorganizações do almoxarifado.
Definir o destino dos materiais reprovados
A reprovação não significa que todos os materiais terão necessariamente o mesmo destino.
Dependendo do tipo de irregularidade, do contrato com o fornecedor e dos requisitos aplicáveis, podem existir diferentes alternativas.
A devolução ao fornecedor pode ser adotada quando o material não atende ao que foi solicitado.
O descarte pode ser necessário quando não existem condições legais ou técnicas para seu aproveitamento.
Em situações específicas, uma reavaliação ou um tratamento controlado pode ser considerado, desde que exista procedimento autorizado e comprovação da conformidade após a intervenção.
O importante é que a decisão não seja baseada apenas na necessidade de evitar perdas financeiras.
Materiais que não atendem a requisitos essenciais de segurança ou qualidade não devem ser liberados simplesmente porque existe urgência na produção.
E quando o problema aparece depois da aprovação?
Um lote aprovado pode precisar ser bloqueado posteriormente.
Isso pode ocorrer após a identificação de defeitos em produção, a descoberta de uma falha de armazenamento ou uma comunicação de não conformidade enviada pelo fornecedor.
Nessa situação, a indústria deve identificar os materiais ainda armazenados e impedir novas retiradas até a investigação.
Também é necessário verificar se alguma quantidade já foi utilizada em ordens de produção.
Se houver consumo, a empresa deverá avaliar os produtos e processos potencialmente afetados, preservar a rastreabilidade e adotar as medidas cabíveis conforme a gravidade e as exigências do setor.
Como evitar que materiais bloqueados sejam considerados disponíveis pelo PCP?
O planejamento da produção deve considerar somente as quantidades efetivamente liberadas para utilização. Materiais aguardando inspeção, reprovados ou bloqueados preventivamente podem existir fisicamente no estoque, mas não devem ser tratados como recursos disponíveis para executar ordens de produção.
Diferenciar estoque físico de estoque liberado
Uma das dificuldades mais comuns da gestão industrial é considerar todo o material armazenado como disponível para fabricação.
Imagine uma fábrica que possui 1.000 kg de determinada matéria-prima.
Após as verificações, os registros apresentam a seguinte situação:
|
Condição |
Quantidade |
|---|---|
|
Materiais aprovados |
700 kg |
|
Aguardando inspeção |
200 kg |
|
Materiais reprovados |
100 kg |
|
Total físico |
1.000 kg |
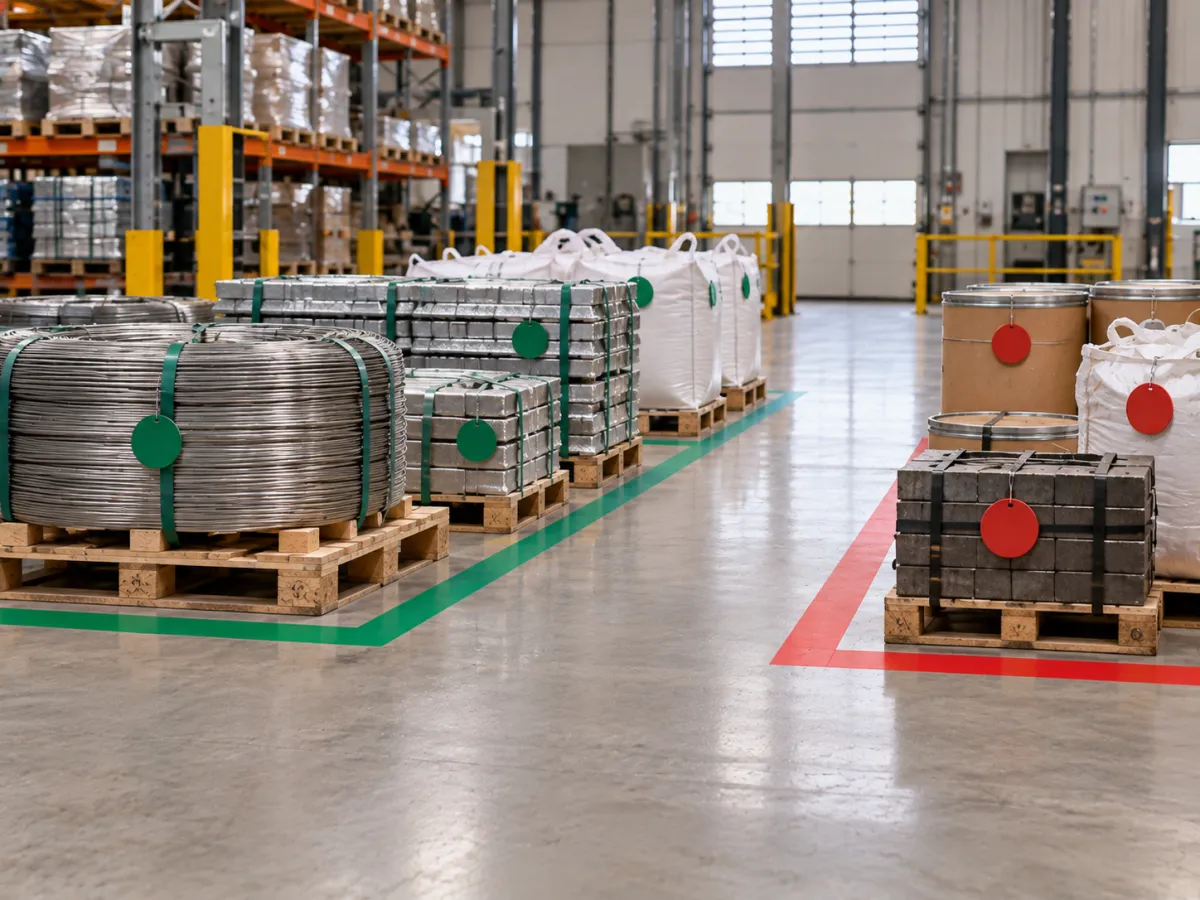
Embora a empresa possua fisicamente 1.000 kg, apenas 700 kg estão liberados para produção.
Se 250 kg desses materiais aprovados já estiverem reservados para ordens existentes, a quantidade restante disponível para novas reservas será de 450 kg.
Essa diferença influencia diretamente o planejamento.
Uma ordem que exige 800 kg não poderá ser considerada completamente abastecida apenas porque o total físico é superior à necessidade.
A empresa precisará avaliar a liberação dos lotes pendentes, a reposição de materiais ou a reprogramação das atividades.
Consultar a qualidade antes de programar as ordens
O PCP precisa ter acesso a informações confiáveis sobre as quantidades liberadas para cada material.
Antes de confirmar uma programação, é recomendável verificar:
-
Quantidade aprovada e não reservada;
-
Quantidade em inspeção ou quarentena;
-
Materiais bloqueados por não conformidade;
-
Previsão de conclusão das análises pendentes;
-
Necessidade de novas compras;
-
Lotes com validade ou restrições de utilização, quando aplicável.
Esses dados ajudam a evitar que uma ordem seja iniciada sem a matéria-prima necessária.
Quando não existe comunicação entre estoque, qualidade e PCP, o planejamento pode assumir uma disponibilidade que não corresponde à realidade.
Não confundir urgência com autorização de uso
A pressão para cumprir prazos pode levar algumas empresas a utilizar materiais antes da conclusão das inspeções.
Entretanto, antecipar o consumo de uma matéria-prima sem a liberação exigida pode transformar um atraso pontual em um problema de qualidade mais amplo.
O procedimento adequado é comunicar a indisponibilidade ao planejamento e buscar alternativas tecnicamente viáveis.
Dependendo da situação, pode ser possível reprogramar a ordem, antecipar outra atividade ou providenciar materiais substitutos já aprovados.
A substituição de matéria-prima, quando permitida, também deve respeitar as especificações técnicas e as autorizações necessárias.
Assim, o controle de qualidade de matéria prima deixa de ser uma atividade isolada e passa a fornecer informações importantes para a programação das ordens de produção.
Quais informações devem ser registradas para controlar os materiais?
O registro precisa permitir que a indústria identifique a origem de cada matéria-prima, sua situação atual e todas as decisões que afetaram sua utilização. Essas informações devem acompanhar o material desde o recebimento até seu consumo, devolução ou descarte.
Criar um histórico de inspeção por lote
Um registro de inspeção pode conter dados como descrição da matéria-prima, fornecedor, lote, quantidade, data de recebimento e especificações utilizadas na avaliação.
Também deve apresentar os resultados obtidos, as irregularidades identificadas e a situação final do material.
Quando existirem análises laboratoriais, certificados ou fotografias que comprovem uma ocorrência, esses documentos podem ser vinculados ao registro.
O objetivo é preservar informações suficientes para explicar por que determinado material foi aprovado ou reprovado.
Sem esse histórico, uma discussão sobre a qualidade de uma entrega pode depender apenas da memória dos profissionais envolvidos.
Registrar quem autorizou cada movimentação
As transferências entre áreas de quarentena, estoque aprovado e materiais reprovados precisam seguir responsabilidades definidas.
É importante que o registro permita identificar quem realizou a movimentação, quando ela aconteceu e qual foi sua justificativa.
A autoridade para liberar tecnicamente um material deve ser estabelecida no procedimento da empresa, respeitando as exigências do setor.
Dessa maneira, o colaborador responsável pela movimentação física não precisa assumir sozinho uma decisão sobre a conformidade do produto.
Relacionar a matéria-prima às ordens de produção
A rastreabilidade se torna mais útil quando a empresa consegue identificar em quais ordens cada lote foi utilizado.
Imagine que uma fábrica descubra posteriormente um problema em determinado fornecimento de resina.
Se o consumo foi registrado por lote e relacionado às ordens de produção, será possível localizar com maior precisão quais produtos podem ter sido afetados.
Sem essa informação, a investigação tende a abranger uma quantidade maior de materiais e produtos, aumentando o esforço necessário para identificar o problema.
A profundidade dos registros deve considerar os riscos, as necessidades do processo e os requisitos aplicáveis ao produto fabricado.
Quais erros devem ser evitados na separação de matérias-primas?
Os problemas mais frequentes não estão apenas na ausência de inspeções, mas também na falta de integração entre os resultados de qualidade e a movimentação do estoque. Mesmo uma empresa que verifica corretamente seus materiais pode enfrentar dificuldades quando não controla o que acontece após a avaliação.
Manter lotes reprovados próximos aos aprovados sem barreiras
Armazenar materiais com situações diferentes em posições indistintas facilita retiradas incorretas.
A identificação precisa ser acompanhada de uma organização física que impeça a mistura e a utilização acidental.
Deixar materiais aguardando inspeção sem acompanhamento
Lotes podem permanecer bloqueados por longos períodos quando não existe um responsável pela conclusão da análise.
É importante acompanhar as pendências, identificar o motivo de cada espera e estabelecer prioridades conforme os riscos e as necessidades de abastecimento.
Isso não significa aprovar materiais mais rapidamente sem as verificações necessárias, mas evitar atrasos administrativos desnecessários.
Não atualizar a situação após uma movimentação
Quando o material é liberado fisicamente, mas continua registrado como bloqueado, o estoque apresenta uma disponibilidade menor do que a real.
O contrário também é preocupante: materiais reprovados que permanecem registrados como disponíveis podem ser considerados pelo PCP.
Por isso, a atualização dos registros e a movimentação física precisam fazer parte do mesmo procedimento.
Misturar lotes com diferentes históricos de inspeção
Agrupar matérias-primas apenas porque possuem a mesma descrição pode comprometer a rastreabilidade.
Lotes recebidos em datas diferentes ou de fornecedores distintos podem apresentar características e resultados de inspeção diferentes.
A identificação individual ajuda a manter esse histórico e permite localizar os materiais caso seja necessário realizar uma investigação.
Como medir se a separação está funcionando?
A indústria pode acompanhar alguns indicadores simples para verificar a eficácia do processo.
|
Indicador |
O que acompanhar |
|---|---|
|
Percentual de materiais reprovados |
Participação das quantidades reprovadas no total inspecionado, usando a mesma unidade de medida. |
|
Tempo médio de liberação |
Período entre o recebimento e a decisão sobre cada lote. |
|
Lotes aguardando inspeção |
Quantidade e tempo de permanência dos materiais pendentes. |
|
Ocorrências por fornecedor |
Frequência e natureza dos problemas encontrados nas entregas. |
|
Divergências de localização |
Materiais encontrados em posições diferentes das registradas. |
|
Retiradas indevidas |
Ocorrências em que materiais bloqueados foram separados ou utilizados sem autorização. |
Os indicadores precisam ser analisados considerando o tipo de matéria-prima, o volume recebido e a criticidade das inspeções.
Um aumento nas reprovações, por exemplo, pode indicar problemas recorrentes com fornecedores, mas também pode estar relacionado à adoção de critérios de inspeção mais rigorosos.
Por isso, os números devem ser acompanhados das causas identificadas.
Como um sistema de gestão pode ajudar na separação de materiais aprovados e reprovados?
Um sistema de gestão pode facilitar a organização das informações de qualidade, estoque e produção, desde que possua recursos adequados para identificar lotes, registrar situações de inspeção e restringir o uso de materiais bloqueados.
A principal vantagem de centralizar esses controles é reduzir a dependência de informações dispersas entre diferentes setores.
Entretanto, a tecnologia não substitui a inspeção física nem a definição dos critérios técnicos de aprovação.
Centralizar os registros de recebimento e qualidade
Quando compras, estoque e qualidade utilizam informações relacionadas, torna-se mais fácil acompanhar o histórico dos materiais recebidos.
O responsável poderá consultar dados do fornecedor, quantidades, lotes e registros de avaliação sem depender de controles paralelos.
Se o sistema permitir a vinculação de documentos, os certificados e resultados de inspeção também poderão ser associados aos respectivos materiais.
A disponibilidade desses recursos deve ser verificada no software utilizado.
Controlar a disponibilidade por situação e localização
Sistemas que oferecem controle de lotes, endereçamento e bloqueios podem diferenciar materiais existentes fisicamente daqueles autorizados para utilização.
Isso permite que o estoque apresente as quantidades conforme a situação de cada lote.
Para que o controle funcione, é necessário configurar corretamente as regras de movimentação e manter os registros atualizados.
Também é importante verificar se o sistema impede efetivamente a baixa de materiais bloqueados ou apenas apresenta um alerta ao usuário.
Essa diferença deve ser considerada ao estruturar o processo.
Integrar as informações ao planejamento da produção
Quando o controle de estoque está relacionado ao PCP, o planejamento pode consultar as quantidades realmente disponíveis antes de programar as ordens.
Dependendo das funcionalidades do sistema, também pode ser possível acompanhar reservas, consumo de materiais e histórico de movimentações.
Isso contribui para identificar situações nas quais o estoque físico parece suficiente, mas parte dos materiais permanece indisponível por questões de qualidade.
A integração deve preservar a diferença entre quantidade física, quantidade aprovada, quantidade reservada e quantidade bloqueada.
Como começar a organizar o controle em uma indústria pequena?
Empresas menores não precisam iniciar o processo com uma estrutura complexa.
O primeiro passo é identificar quais matérias-primas precisam passar por inspeção e quais critérios determinam sua liberação.
Em seguida, a indústria pode definir áreas de armazenamento, criar etiquetas padronizadas e estabelecer quem tem autorização para aprovar ou reprovar os materiais.
Também deve existir um registro de recebimentos e decisões, mesmo que inicialmente seja realizado por meio de uma planilha controlada.
Conforme o volume de materiais e as necessidades de rastreabilidade aumentarem, a centralização dos dados em um sistema poderá facilitar o acompanhamento.
Para implementar o controle de qualidade de matéria prima de maneira consistente, o mais importante é garantir que cada etapa tenha critérios claros e seja realmente executada na rotina.
Os resultados dependem tanto dos recursos utilizados quanto da qualidade dos registros, da capacitação dos profissionais e do cumprimento dos procedimentos definidos.
Conclusão
Separar materiais aprovados e reprovados no estoque exige mais do que identificar embalagens ou reservar um espaço para produtos com defeitos.
A indústria precisa estabelecer um processo que comece no recebimento, passe pela inspeção e continue até a utilização ou destinação final da matéria-prima.
A classificação por lote, o registro das decisões, a organização das áreas de armazenamento e o alinhamento entre qualidade, estoque e PCP ajudam a impedir que materiais inadequados avancem para a fabricação.
Quando essas etapas funcionam de maneira integrada, a empresa consegue identificar irregularidades com maior precisão, acompanhar as quantidades realmente disponíveis e tomar decisões mais seguras sobre sua produção.
Assim, o controle de qualidade de matéria prima passa a contribuir diretamente para a prevenção de falhas, a rastreabilidade dos materiais e a organização da operação industrial.
Leia também
Para aprofundar os assuntos relacionados à qualidade industrial, inspeção de materiais, estoque e planejamento da produção, confira os seguintes conteúdos:
- O Impacto da Falta de Controle de Qualidade de Matéria-Prima na Indústria — Entenda como falhas nos materiais podem afetar os custos e a produtividade.
- Controle de Qualidade de Matéria Prima: Como Criar Critérios de Aprovação e Reprovação — Saiba como estabelecer padrões objetivos para avaliar os materiais recebidos.
- Controle de Qualidade de Matéria Prima: Como Integrar Compras, Estoque e PCP — Veja como relacionar as informações de qualidade às necessidades de produção.
- Software Controle de Produção: Como Organizar a Fábrica com Eficiência — Conheça práticas para integrar o acompanhamento dos materiais à organização da fábrica.