Impedir que matérias-primas não liberadas sejam utilizadas nas ordens de produção exige mais do que realizar inspeções no recebimento. A indústria precisa identificar os lotes, registrar sua situação, separar materiais bloqueados e impedir que quantidades ainda não aprovadas sejam disponibilizadas para fabricação. Para isso, o controle de qualidade de matéria prima deve estar integrado ao estoque e ao planejamento da produção. Quando essa comunicação falha, uma ordem pode ser iniciada com materiais inadequados, provocando retrabalho, desperdícios e atrasos. Neste artigo, você entenderá como estabelecer bloqueios, organizar liberações e verificar a disponibilidade real dos insumos antes de iniciar a fabricação.
Por Que Materiais Não Liberados Acabam Sendo Utilizados na Produção?
Materiais não liberados geralmente chegam à produção porque a empresa não diferencia adequadamente a quantidade armazenada da quantidade aprovada para consumo. Isso acontece quando o estoque registra a entrada de um insumo antes da conclusão da inspeção, mas o planejamento considera todo o saldo como disponível para atender às ordens de produção.
A entrada no estoque acontece antes da aprovação
Imagine uma indústria metalúrgica que recebe 800 kg de chapas de aço destinadas à fabricação de componentes.
O almoxarifado realiza a conferência da quantidade, registra a entrada e encaminha o lote para inspeção dimensional.
Entretanto, antes da conclusão dessa análise, o setor de PCP identifica os 800 kg no estoque e libera uma ordem de produção que necessita de 600 kg.
O material existe fisicamente, mas ainda não está autorizado para utilização.
Se o almoxarifado realizar a separação sem verificar o status da qualidade, as chapas poderão ser encaminhadas para o corte antes da confirmação de que atendem às especificações exigidas.
O problema não está necessariamente na ausência de inspeção, mas na falta de uma regra que impeça o consumo enquanto a inspeção permanece pendente.
Falta de comunicação entre qualidade, estoque e PCP
Outro problema comum acontece quando cada departamento acompanha informações diferentes.
A qualidade mantém um registro dos lotes aprovados e reprovados, enquanto o estoque controla entradas e saídas sem diferenciar a condição de cada material.
O PCP, por sua vez, consulta somente as quantidades disponíveis no sistema.
Essa falta de integração cria situações como:
-
Ordens liberadas com materiais que ainda aguardam análise.
-
Separação de lotes que receberam restrições de qualidade.
-
Utilização de quantidades reservadas antes de uma reprovação.
-
Dificuldade para identificar quais ordens receberam determinado lote.
-
Reprogramações inesperadas por falta de matéria-prima efetivamente aprovada.
O risco aumenta quando existem várias ordens em andamento, fornecedores diferentes para o mesmo insumo ou materiais semelhantes armazenados no mesmo local.
Identificação visual sem bloqueio efetivo
Etiquetas de identificação são importantes, mas não devem representar a única barreira contra o uso indevido.
Uma matéria-prima pode estar identificada como aguardando inspeção e, mesmo assim, ser retirada por engano durante uma separação urgente.
Da mesma forma, um lote pode apresentar a situação de bloqueado no sistema, mas permanecer fisicamente misturado com materiais aprovados.
Por isso, o controle precisa combinar identificação, organização física, registros confiáveis e verificações obrigatórias antes do consumo.
Quais Status de Qualidade Devem Ser Utilizados no Estoque de Matéria-Prima?
O estoque deve distinguir materiais aguardando inspeção, em análise, aprovados, reprovados e bloqueados para reavaliação. Cada situação precisa determinar quais movimentações são permitidas. Para evitar consumo indevido, somente as quantidades formalmente liberadas pela qualidade devem compor o saldo disponível para utilização nas ordens de produção.
Como organizar os status de liberação
A tabela apresenta uma estrutura prática que pode ser adaptada aos procedimentos da indústria.
|
Status do material |
O que significa |
Pode ser utilizado na produção? |
|---|---|---|
|
Aguardando inspeção |
Material recebido sem avaliação concluída. |
Não |
|
Em análise |
Material submetido à inspeção ou aguardando resultados. |
Não |
|
Aprovado e liberado |
Material que atende aos critérios de aceitação e possui liberação registrada. |
Sim, respeitando demais restrições |
|
Reprovado |
Material que não atende às especificações estabelecidas. |
Não |
|
Bloqueado para reavaliação |
Material cuja condição precisa ser novamente verificada. |
Não |
|
Devolvido, aguardando conferência |
Material retornado da produção sem nova avaliação concluída. |
Não |
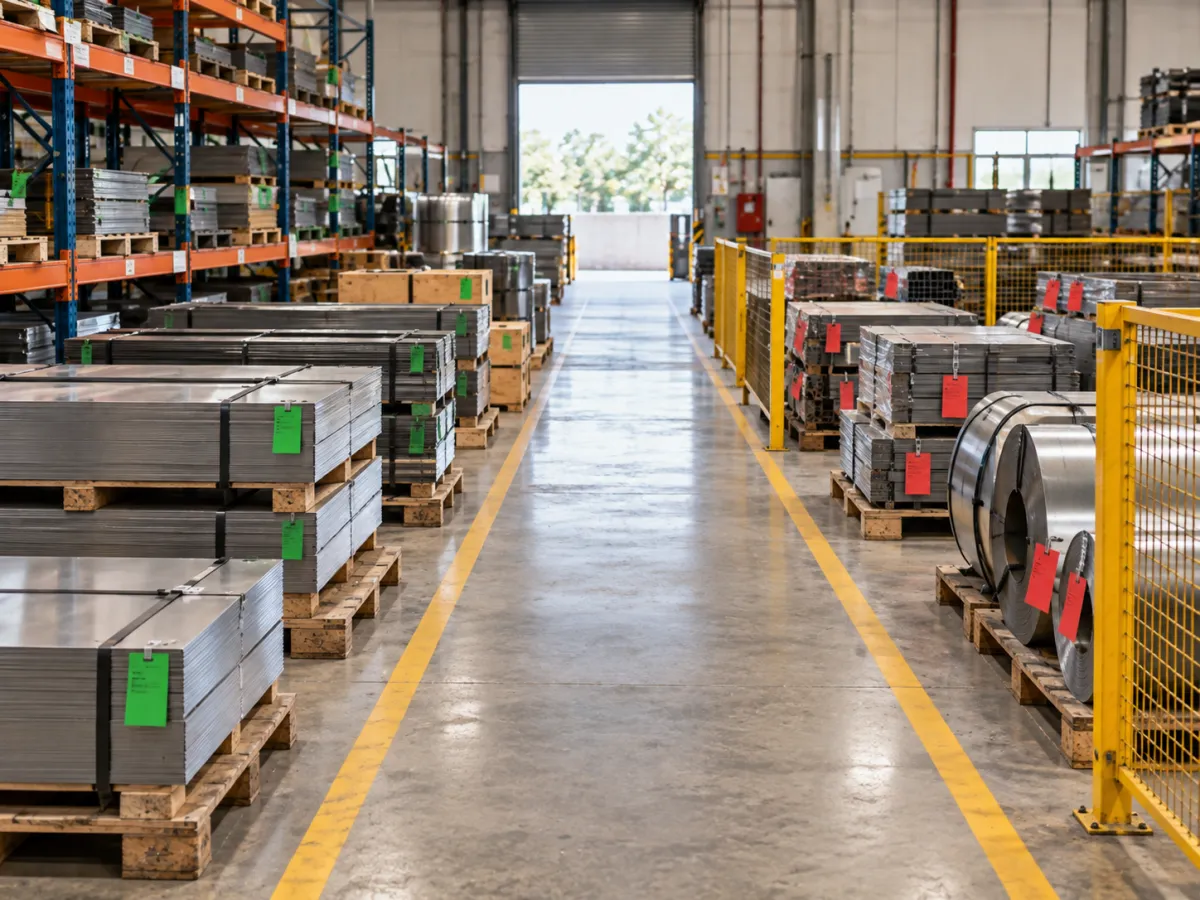
Essa classificação permite que a empresa acompanhe os materiais sem tratar todas as quantidades armazenadas como equivalentes.
Aprovação de um lote não significa disponibilidade ilimitada
Mesmo quando um lote está aprovado, sua quantidade pode não estar integralmente disponível.
Parte do material pode estar reservada para outra ordem, ter sido consumida ou apresentar uma restrição posterior.
Por exemplo, considere um lote de 500 kg inicialmente aprovado. Após a identificação de danos em duas embalagens, a qualidade determina o bloqueio de 80 kg.
Nesse caso, não é correto manter os 500 kg como disponíveis.
A empresa precisa identificar fisicamente a parcela afetada, registrar a restrição e ajustar os saldos. Quando o sistema não permite diferenciar quantidades dentro do mesmo lote, pode ser necessário utilizar sublotes ou identificações individuais de embalagens.
O status deve refletir a condição real da quantidade que será movimentada, e não apenas uma aprovação anterior do fornecedor ou do lote completo.
Qual é a diferença entre material aprovado e material reservado?
O material aprovado atende aos requisitos de qualidade e pode ser utilizado. Já o material reservado possui uma destinação planejada, normalmente vinculada a uma ordem de produção específica.
São condições diferentes.
Um lote aprovado pode estar reservado e, portanto, não estar livre para atender outra ordem. Por outro lado, a reserva não substitui a aprovação: se um lote reservado for posteriormente bloqueado, sua separação e seu consumo também precisam ser impedidos.
Essa distinção é fundamental para que o planejamento não utilize quantidades indisponíveis ou sem autorização.
Como Impedir o Uso de Materiais Não Liberados nas Ordens de Produção?
Para impedir o consumo de matérias-primas não liberadas, a empresa deve estabelecer bloqueios desde o recebimento até a baixa dos materiais na produção. O procedimento precisa garantir que nenhuma quantidade seja separada, movimentada para consumo ou utilizada sem a confirmação de sua aprovação, mesmo quando existir uma ordem de produção urgente.
Registrar o material como não liberado no recebimento
O primeiro controle deve acontecer assim que a matéria-prima chega à indústria.
Após a conferência do recebimento, o material deve ser identificado e registrado com uma situação que impeça seu consumo até que a inspeção necessária seja concluída.
O registro deve permitir identificar:
-
Código e descrição da matéria-prima.
-
Fornecedor e identificação do lote.
-
Quantidade recebida e unidade de medida.
-
Data de recebimento.
-
Local de armazenamento.
-
Status de qualidade.
-
Registro da inspeção e responsável pela liberação.
É importante que a quantidade recebida não seja disponibilizada automaticamente para produção quando ainda depender de aprovação.
Mesmo que o fornecedor apresente certificados ou relatórios técnicos, a empresa deve verificar se esses documentos atendem aos critérios estabelecidos para aquele material.
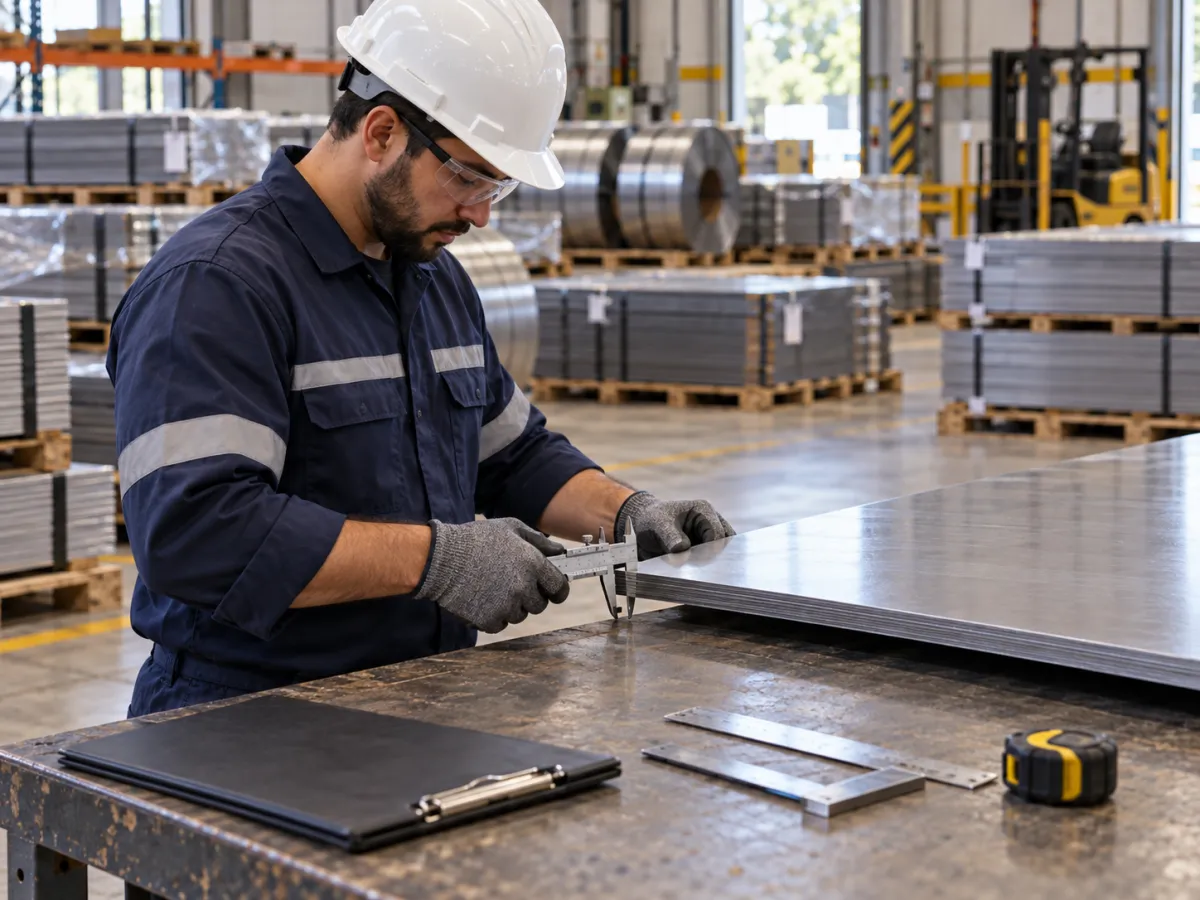
Separar fisicamente os materiais não aprovados
O bloqueio no sistema precisa ser acompanhado por uma organização física que facilite a identificação dos materiais.
Uma alternativa é estabelecer locais específicos para matérias-primas aguardando inspeção, reprovadas ou bloqueadas para reavaliação.
Em uma indústria que trabalha com diferentes lotes de componentes metálicos, por exemplo, os materiais ainda não liberados podem permanecer em uma área identificada, separada das prateleiras utilizadas para abastecer as máquinas.
Quando o espaço físico não permite ambientes exclusivos, a empresa pode utilizar posições de estoque delimitadas, identificações individuais e regras de movimentação.
O cuidado principal é evitar que um operador retire um componente bloqueado por estar próximo de outro visualmente semelhante.
Configurar o bloqueio de movimentações no estoque
A utilização de um sistema de controle pode ajudar a impedir movimentações incompatíveis com a situação de qualidade do material.
Quando o software oferece esse recurso, é possível estabelecer regras para que lotes não liberados não sejam considerados disponíveis para separação, reserva produtiva ou baixa de consumo.
Essas verificações precisam acontecer no momento da movimentação, e não somente quando a ordem é planejada.
Imagine que um lote esteja inicialmente aprovado e seja reservado para uma ordem. Antes do início da fabricação, a qualidade identifica uma irregularidade e realiza o bloqueio.
Se o sistema verificar o status apenas no momento da reserva, o material poderá continuar vinculado à ordem e ser consumido indevidamente.
Portanto, o bloqueio precisa continuar válido mesmo depois que a matéria-prima foi reservada ou separada para produção.
Em empresas que ainda não utilizam um sistema com essa funcionalidade, o procedimento deve prever conferências documentadas, controle de acesso aos materiais e autorização formal antes da movimentação.
Verificar os materiais antes de liberar a ordem de produção
A ordem de produção deve passar por uma conferência de disponibilidade antes de ser encaminhada à execução.
O PCP precisa conhecer não apenas os materiais necessários, mas também quais quantidades estão efetivamente aprovadas e livres para utilização.
Essa verificação envolve a estrutura do produto, as quantidades previstas, os lotes disponíveis e as reservas de outras ordens.
Uma prática útil é diferenciar três situações:
Ordem planejada: possui produto, quantidade e programação definidos, mas ainda depende de verificações para ser executada.
Ordem liberada: passou pelas conferências necessárias e possui autorização para seguir ao processo produtivo.
Ordem em execução: já iniciou a utilização dos recursos e materiais previstos.
Essa diferenciação evita que o simples cadastramento de uma ordem seja interpretado como autorização para utilizar qualquer matéria-prima existente no estoque.
Conferir novamente os lotes na separação e no consumo
Mesmo após a liberação da ordem, a separação precisa confirmar se o lote retirado corresponde ao material autorizado.
O responsável pelo almoxarifado deve conferir o código, o lote, a quantidade e a situação de qualidade antes de encaminhar a matéria-prima à fabricação.
Quando houver leitura por código de barras ou outra identificação automatizada, essa conferência pode ser associada ao registro da movimentação.
Entretanto, o recurso tecnológico somente será efetivo se houver cadastro correto dos materiais e regras de bloqueio aplicadas.
Também é importante registrar o consumo real. Um lote inicialmente separado pode ser substituído por outro durante a operação, tornando necessário verificar novamente sua situação.
Como Calcular a Quantidade de Matéria-Prima Realmente Disponível para Produção?
A quantidade disponível para produção corresponde ao saldo aprovado que não está bloqueado nem comprometido com outras ordens. Para calcular esse valor, a empresa precisa diferenciar o estoque físico dos materiais pendentes de liberação, reprovados e reservados, evitando que o PCP planeje uma fabricação com base em quantidades que não poderá utilizar.
Exemplo de disponibilidade de matéria-prima
Considere uma indústria que possui 1.200 kg de determinada matéria-prima armazenada.
A distribuição do estoque é a seguinte:
|
Situação |
Quantidade |
|---|---|
|
Estoque físico total |
1.200 kg |
|
Aguardando inspeção |
300 kg |
|
Reprovado |
100 kg |
|
Aprovado, mas reservado para outras ordens |
200 kg |
|
Saldo aprovado e livre para novas ordens |
600 kg |
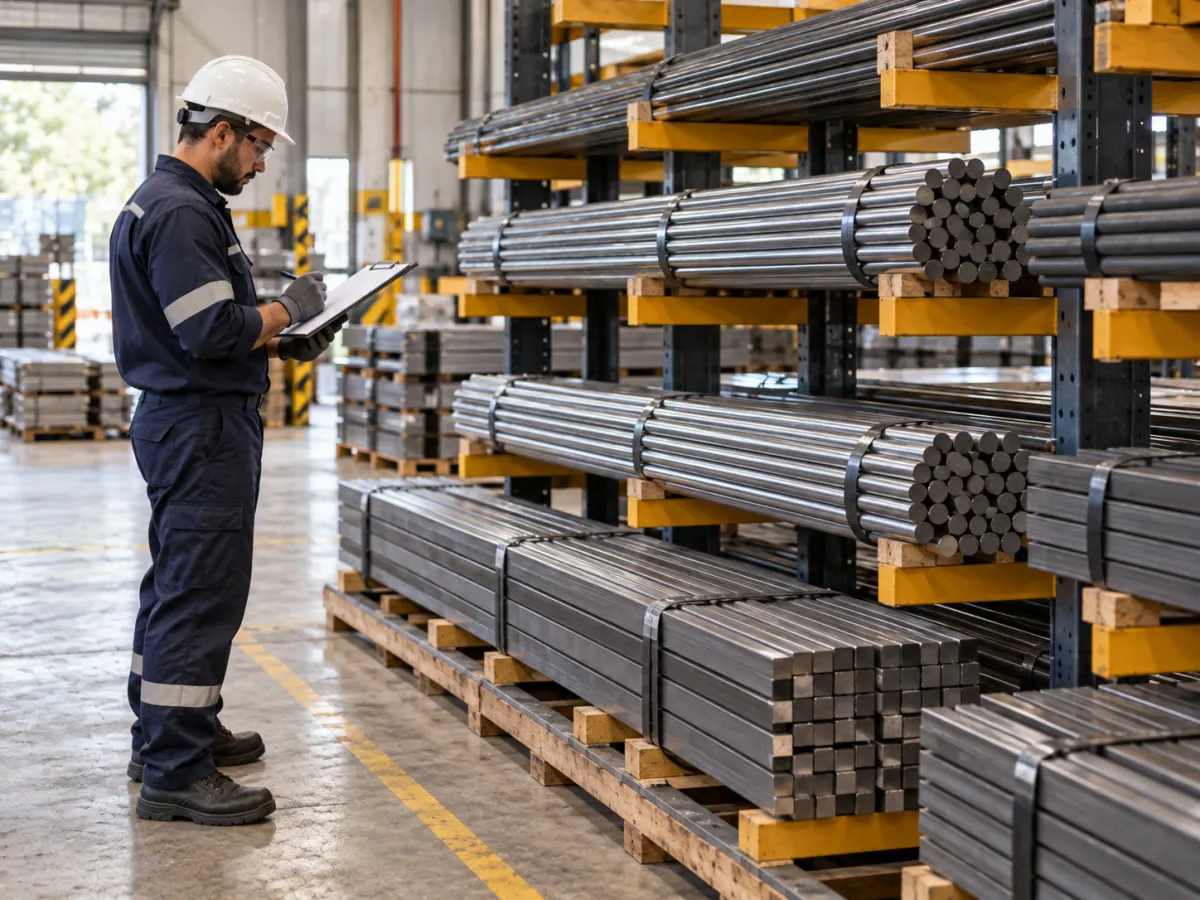
Nesse exemplo, a indústria possui fisicamente 1.200 kg, mas apenas 600 kg podem ser destinados a novas ordens de produção.
Se o PCP precisar iniciar uma ordem que consome 750 kg, haverá uma indisponibilidade de 150 kg.
Isso não significa necessariamente que a empresa precise comprar essa quantidade imediatamente.
O responsável poderá verificar se parte dos 300 kg aguardando inspeção será aprovada antes da data programada. Porém, enquanto não houver liberação, essa quantidade não deve ser tratada como disponível.
Por que o PCP não deve considerar materiais em inspeção como saldo disponível?
Quando o planejamento depende de uma aprovação ainda não concluída, existe incerteza sobre a execução da ordem.
O material pode ser aprovado, parcialmente aprovado ou reprovado.
Consequentemente, liberar a fabricação considerando essa quantidade pode provocar interrupções, necessidade de alterar prioridades e mudanças nos prazos de entrega.
O caminho mais adequado é manter os materiais em inspeção identificados separadamente e acompanhar a previsão de conclusão da análise.
Assim, o PCP consegue avaliar antecipadamente se uma ordem poderá ser executada conforme planejado ou se será necessário reorganizar sua programação.
Quem Deve Autorizar a Liberação da Matéria-Prima para Produção?
A autorização deve ser realizada por um profissional ou área formalmente designada para avaliar os requisitos de qualidade. O almoxarifado pode conferir e movimentar materiais, enquanto o PCP organiza a produção, mas essas atividades não devem substituir a decisão técnica sobre a conformidade de um lote.
Definir responsabilidades para cada etapa
Uma divisão de responsabilidades ajuda a evitar liberações informais.
O recebimento confere quantidades, identifica os materiais e registra sua entrada.
A qualidade avalia os critérios aplicáveis, registra os resultados e decide sobre aprovação, reprovação ou necessidade de novas análises.
O almoxarifado mantém os materiais organizados e executa somente movimentações permitidas.
O PCP considera a disponibilidade efetiva dos insumos ao programar e liberar ordens.
Já a produção deve utilizar os lotes autorizados e comunicar qualquer irregularidade identificada durante a execução.
Essas responsabilidades podem ser adaptadas conforme o porte da indústria, desde que exista uma definição clara de quem tem autoridade para alterar o status de qualidade.
Registrar a decisão de aprovação ou reprovação
Uma liberação precisa ser rastreável.
O registro deve permitir compreender qual material foi avaliado, quais critérios foram considerados, qual decisão foi tomada e quem a autorizou.
Quando aplicável, também é importante preservar os resultados de ensaios, medições, certificados e observações da inspeção.
Isso evita situações em que um lote aparece como aprovado sem que a empresa consiga identificar a origem da autorização.
A edição de um status anteriormente registrado também deve manter seu histórico, especialmente quando a alteração modifica a disponibilidade do material para produção.
É possível liberar parcialmente uma matéria-prima?
Sim, desde que a avaliação técnica permita e seja possível identificar claramente qual quantidade atende aos requisitos estabelecidos.
Imagine que uma indústria receba 12 bobinas de determinado material e identifique irregularidades em duas delas.
Se as dez restantes atenderem aos critérios de aceitação, a qualidade poderá avaliar sua liberação individual, mantendo as bobinas afetadas bloqueadas.
Nesse caso, o controle precisa diferenciar os volumes aprovados daqueles que apresentam restrições.
Não basta alterar o status de todo o lote para aprovado, pois isso poderá liberar indevidamente as unidades com problemas.
Em segmentos regulamentados, a aprovação parcial deve respeitar os procedimentos e requisitos específicos aplicáveis.
O Que Fazer Quando uma Matéria-Prima Bloqueada Já Está Vinculada a uma Ordem de Produção?
Quando um lote é bloqueado depois de ter sido reservado, a empresa deve impedir sua utilização, identificar as ordens afetadas e verificar se existe material alternativo aprovado. Se parte do lote já tiver sido consumida, será necessário avaliar os produtos envolvidos e definir medidas de contenção conforme o risco identificado.
Quando o material foi reservado, mas ainda não utilizado
Nesse cenário, o procedimento deve começar pelo bloqueio da quantidade afetada.
O PCP precisa verificar quais ordens possuem reservas vinculadas ao lote e se a indisponibilidade compromete sua execução.
Se houver outra matéria-prima aprovada e tecnicamente equivalente, a empresa poderá avaliar a substituição conforme suas especificações e procedimentos de autorização.
Não é recomendado trocar materiais somente porque possuem aparência semelhante ou dimensões próximas.
Diferenças de composição, resistência, tolerâncias ou outras características podem comprometer o resultado da fabricação.
Quando não existir alternativa aprovada, a ordem deverá ser reavaliada antes da execução.
Quando a matéria-prima já foi encaminhada para a produção
Se o material estiver fisicamente na área de fabricação, mas ainda não tiver sido consumido, é necessário impedir sua utilização e encaminhá-lo para uma condição controlada.
A equipe deve verificar se existem outros volumes do mesmo lote em máquinas, bancadas ou áreas de preparação.
Essa conferência é especialmente importante em empresas que realizam a separação antecipada dos insumos.
O registro de transferência para o setor produtivo não significa que o material deixou de estar sujeito às restrições de qualidade.
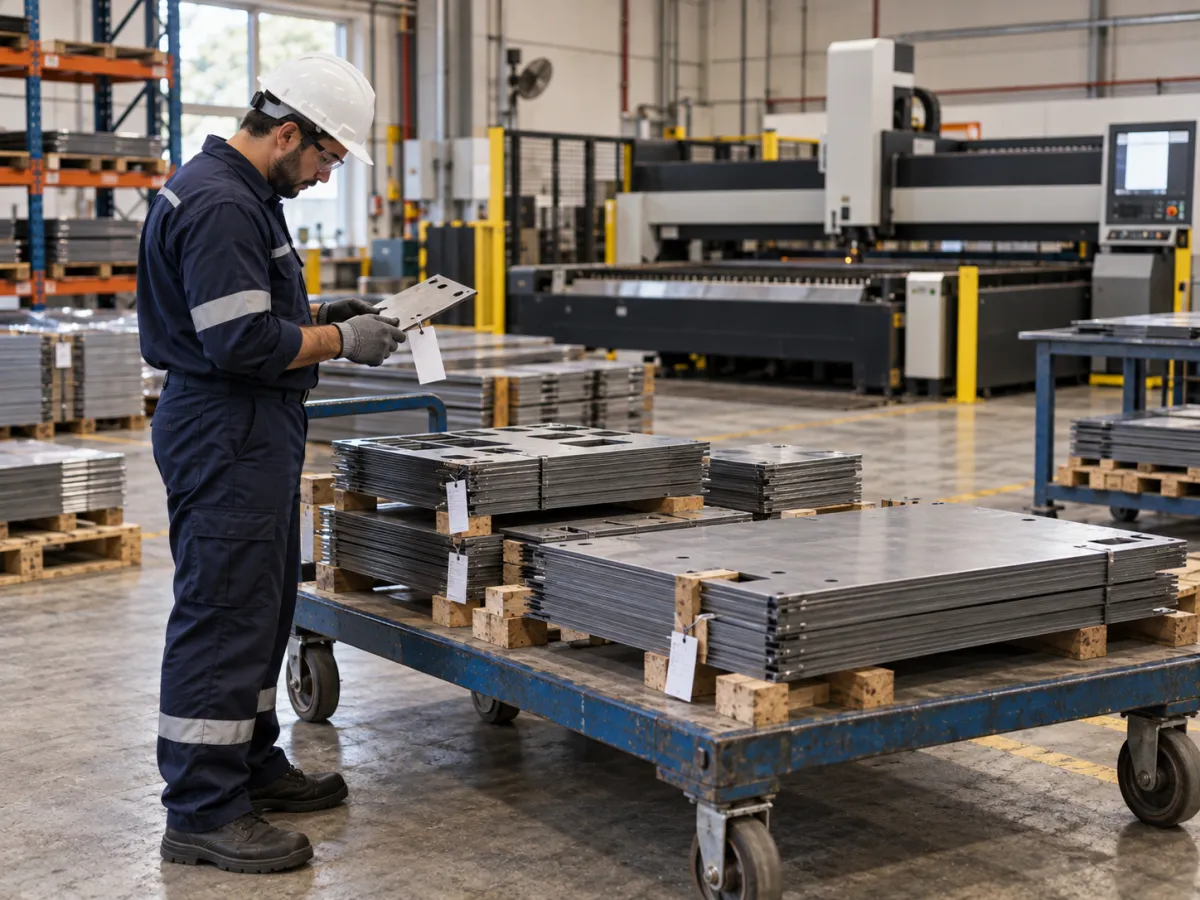
Quando a matéria-prima já foi consumida
Essa situação exige uma investigação mais detalhada.
Considere que um fornecedor comunique uma irregularidade identificada posteriormente no lote MP-084.
A indústria precisa descobrir quais ordens utilizaram esse lote, quais quantidades foram consumidas e quais produtos foram fabricados.
Se houver rastreabilidade, a investigação poderá seguir a sequência:
Fornecedor → lote recebido → inspeção → movimentação de estoque → ordem de produção → produto fabricado.
Com essas informações, a qualidade poderá avaliar quais produtos precisam ser segregados, inspecionados ou submetidos a outras medidas.
Caso os produtos já tenham sido expedidos, será necessário analisar os riscos e as ações cabíveis, inclusive eventuais obrigações regulatórias aplicáveis ao segmento.
A rastreabilidade permite delimitar os materiais e produtos potencialmente afetados, evitando decisões baseadas apenas em suposições.
Como Tratar Matérias-Primas que Precisam de Reavaliação Antes do Uso?
Materiais anteriormente aprovados podem precisar de nova avaliação quando apresentam danos, alterações nas condições de armazenamento, vencimento de prazo aplicável ou indícios de perda de conformidade. Nessas situações, o lote deve permanecer bloqueado até que uma nova decisão técnica determine se ainda pode ser utilizado.
Materiais danificados durante o armazenamento
Uma matéria-prima pode chegar à indústria em condições adequadas, ser aprovada e sofrer danos posteriormente.
Isso pode acontecer por movimentação inadequada, contato com umidade, contaminação ou problemas no acondicionamento.
Imagine que uma embalagem contendo determinado insumo seja danificada durante o transporte interno.
Mesmo que o lote tenha sido aprovado anteriormente, a condição da embalagem pode comprometer a integridade do material.
Nesse caso, é necessário identificar a quantidade afetada, impedir seu consumo e solicitar uma avaliação.
O histórico de aprovação não elimina a necessidade de verificar uma ocorrência posterior.
Materiais com necessidade de reteste
Determinadas matérias-primas podem exigir novas análises para verificar a manutenção de suas características ao longo do armazenamento.
A necessidade e as condições dessas avaliações dependem da natureza do material, das especificações e das regras aplicáveis ao segmento.
A Anvisa apresenta orientações sobre reanálise, validade e reteste de matérias-primas utilizadas nos setores de cosméticos e saneantes, destacando a importância dos procedimentos de qualidade e das condições de armazenamento.
Para a rotina industrial, a principal orientação é não presumir que um material permanece adequado apenas porque recebeu aprovação no passado.
Quando o procedimento exige uma nova verificação, o consumo deve permanecer bloqueado até sua conclusão e liberação.
Materiais devolvidos pela produção
Outro ponto que merece atenção é a devolução de matérias-primas não utilizadas.
Durante a fabricação, pode ser necessário devolver sobras de chapas, componentes, bobinas ou outros insumos ao almoxarifado.
Antes de disponibilizar novamente essas quantidades, a empresa precisa conferir a identificação, as condições de conservação e a integridade do material.
Se houver dúvida sobre sua conformidade ou rastreabilidade, a quantidade devolvida deve permanecer indisponível até avaliação.
Esse cuidado impede que materiais com condições desconhecidas retornem automaticamente ao saldo aprovado.
Como Integrar Qualidade, Estoque e PCP para Evitar Liberações Indevidas?
A integração acontece quando a situação de qualidade de cada material influencia diretamente sua disponibilidade no estoque e sua utilização nas ordens de produção. Dessa forma, uma aprovação, reprovação ou restrição registrada pela qualidade precisa ser considerada pelo almoxarifado e pelo PCP antes da separação e do consumo.
Criar um fluxo único de informações
O processo pode ser organizado em uma sequência simples:
Fluxo recomendado de liberação
Materiais não aprovados devem permanecer bloqueados após a decisão de qualidade e não podem avançar para o saldo disponível de produção.
Com esse fluxo, o planejamento consegue trabalhar com uma visão mais confiável da disponibilidade dos materiais.
Isso também ajuda a evitar que o setor produtivo descubra somente no momento da separação que uma matéria-prima ainda depende de aprovação.
Evitar registros separados e informações desatualizadas
Quando qualidade, estoque e produção utilizam controles independentes, existe maior possibilidade de divergência entre os registros.
A qualidade pode reprovar um lote, enquanto o estoque continua apresentando toda sua quantidade como disponível.
Da mesma forma, um material pode ter sido aprovado, mas continuar bloqueado operacionalmente porque a atualização não chegou ao setor responsável.
Por isso, as informações precisam ser compartilhadas de maneira controlada e atualizadas sempre que houver uma mudança de situação.
O uso de um sistema integrado pode facilitar esse processo, desde que possua funcionalidades adequadas à rastreabilidade e ao bloqueio dos materiais.
Quais recursos devem ser avaliados em um sistema de controle?
Para apoiar o controle de qualidade de matéria prima, é importante verificar se a solução utilizada pela indústria permite identificar lotes e acompanhar suas situações.
Entre os recursos relevantes estão o registro de inspeções, a diferenciação entre saldos aprovados e bloqueados, o controle de reservas e a vinculação de lotes às ordens de produção.
Também vale avaliar se existem permissões específicas para liberação, histórico de alterações e impedimentos para consumo de materiais não aprovados.
Essas funcionalidades não devem ser presumidas em qualquer software. Antes da implantação, a empresa precisa verificar como cada recurso funciona e se atende ao seu processo.
A ISO 9001:2026, edição atual da norma internacional de sistemas de gestão da qualidade, apresenta requisitos relacionados ao planejamento, controle operacional, informações documentadas, avaliação de desempenho e melhoria contínua. Esses princípios ajudam a orientar a estruturação dos controles, embora os procedimentos específicos devam considerar a realidade e as exigências de cada organização.
Quais Erros Devem Ser Evitados no Controle de Liberação de Matéria-Prima?
Os principais erros envolvem liberar todo o estoque recebido, controlar a qualidade somente por produto, permitir alterações de status sem autorização e deixar de verificar os lotes antes do consumo. Essas falhas criam oportunidades para utilização indevida mesmo quando a empresa possui um procedimento formal de inspeção.
Controlar a qualidade apenas pelo cadastro do produto
Aprovar um tipo de matéria-prima não significa que todos os lotes recebidos possuem as mesmas condições.
Dois fornecedores podem entregar materiais com o mesmo código interno, mas com características ou resultados de inspeção diferentes.
Por isso, quando o processo exige rastreabilidade por lote, o controle deve acompanhar cada recebimento ou unidade identificável.
Permitir que qualquer operador altere o status
A alteração de uma situação de qualidade pode tornar uma matéria-prima imediatamente disponível.
Se qualquer funcionário possuir permissão para aprovar ou desbloquear materiais, a empresa perde parte do controle sobre as liberações.
O ideal é estabelecer permissões compatíveis com as responsabilidades definidas e preservar o histórico de alterações.
Confiar somente na conferência inicial
Uma inspeção concluída no recebimento não impede que problemas apareçam posteriormente.
Materiais podem sofrer danos, perder condições adequadas de armazenamento ou ser envolvidos em ocorrências comunicadas pelo fornecedor.
Consequentemente, o controle deve continuar ativo durante o armazenamento, a separação e o consumo.
Liberar materiais devido à urgência de uma ordem
A pressão para cumprir prazos pode incentivar a utilização de matérias-primas ainda não aprovadas.
Entretanto, a urgência de fabricação não comprova que o material atende às especificações técnicas.
Quando existir necessidade de uma decisão excepcional, ela deve seguir um procedimento formal de avaliação e autorização, respeitando as restrições legais e técnicas aplicáveis.
Isso não deve permitir que materiais sabidamente inadequados sejam utilizados sem tratamento apropriado da não conformidade.
Quais Indicadores Ajudam a Verificar se os Bloqueios Estão Funcionando?
O acompanhamento deve mostrar se materiais não liberados estão sendo impedidos de entrar na produção e se as análises de qualidade estão sendo concluídas em tempo adequado. Indicadores relacionados a consumo indevido, tempo de liberação e ordens afetadas ajudam a identificar falhas operacionais e oportunidades de melhoria.
Ocorrências de consumo indevido
Registrar qualquer utilização de matéria-prima sem autorização permite identificar falhas nos procedimentos.
O histórico deve mostrar quais lotes foram envolvidos, quais ordens foram afetadas e por que o bloqueio não impediu o consumo.
A expectativa é que não existam ocorrências dessa natureza.
Também é útil acompanhar tentativas de consumo bloqueadas, pois elas podem revelar dificuldades de identificação, treinamento ou organização do estoque.
Tempo entre recebimento e liberação
Esse indicador acompanha quanto tempo as matérias-primas permanecem aguardando aprovação.
Quando determinados insumos apresentam períodos prolongados de análise, o PCP pode enfrentar dificuldades para programar a fabricação.
A investigação pode mostrar necessidade de melhorar o fluxo de inspeção, o recebimento de documentos ou a definição de prioridades do laboratório.
O objetivo não deve ser simplesmente acelerar aprovações, mas identificar atrasos que possam ser corrigidos sem comprometer os critérios técnicos.
Ordens de produção afetadas por materiais não liberados
Esse acompanhamento mostra quantas ordens precisaram ser reprogramadas porque matérias-primas previstas ainda não estavam disponíveis para consumo.
A análise pode revelar problemas de comunicação entre compras, recebimento, qualidade e PCP.
Se as mesmas situações ocorrerem repetidamente, será importante revisar os prazos de recebimento, os tempos de inspeção e os critérios utilizados no planejamento.
Frequência de reprovação por fornecedor ou material
Acompanhar reprovações também ajuda a identificar padrões.
Quando determinado fornecedor apresenta recorrência de irregularidades, a empresa pode avaliar seu desempenho e revisar as condições de fornecimento.
Da mesma forma, materiais com histórico de inspeções mais demoradas ou problemas frequentes podem exigir atenção diferenciada no planejamento.
Como Criar uma Rotina de Conferência Antes de Iniciar uma Ordem de Produção?
A conferência deve confirmar que todos os materiais necessários estão corretamente identificados, aprovados, disponíveis e vinculados à ordem correspondente. O procedimento precisa ser simples o suficiente para integrar a rotina da fábrica e rigoroso o suficiente para impedir que uma separação incorreta resulte em consumo indevido.
Um checklist operacional pode contemplar:
-
Todos os materiais necessários estão cadastrados corretamente na estrutura do produto.
-
Os lotes selecionados possuem aprovação válida e registrada.
-
As quantidades aprovadas são suficientes e não estão comprometidas com outras ordens.
-
Nenhum material apresenta bloqueio, restrição ou inspeção pendente.
-
Os materiais separados correspondem aos lotes autorizados.
-
O consumo será registrado com a identificação dos lotes utilizados.
-
Existe um procedimento definido caso seja encontrada alguma divergência.
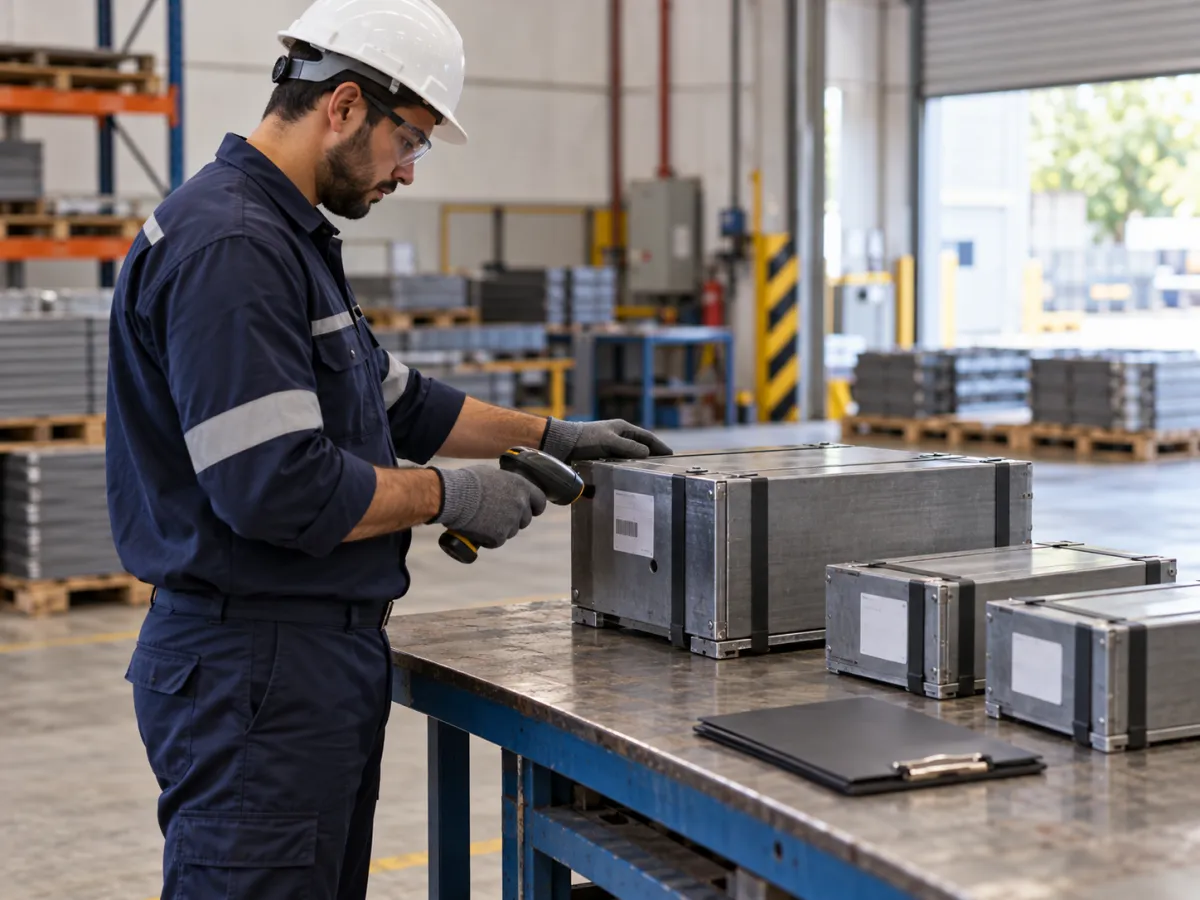
Essa conferência deve acontecer antes da liberação para execução e ser complementada pelas verificações realizadas durante a separação e o consumo.
Se uma irregularidade for encontrada, a ordem não deve continuar utilizando o material afetado até que a situação seja esclarecida.
A indústria também precisa definir como registrar essas ocorrências para avaliar se o problema está relacionado ao recebimento, ao cadastro, à armazenagem ou ao próprio procedimento de liberação.
O resultado é um processo no qual cada etapa possui critérios verificáveis, reduzindo a dependência de decisões informais.
Conclusão
Impedir o uso de matérias-primas não liberadas exige integrar inspeção, estoque e planejamento da produção. O ponto principal é garantir que a existência física de um material não seja confundida com autorização para utilizá-lo.
Um bom controle de qualidade de matéria prima deve identificar lotes, registrar decisões, manter materiais não aprovados bloqueados e verificar sua situação antes da separação e do consumo nas ordens de produção.
Com procedimentos claros, responsabilidades definidas e informações confiáveis, a indústria consegue reduzir falhas de utilização, melhorar a rastreabilidade e planejar suas atividades com maior segurança.
Leia Também
Confira outros conteúdos relacionados à qualidade dos insumos, disponibilidade de materiais e organização das ordens de produção.
- Controle de Qualidade de Matéria Prima: Como Integrar Qualidade e Controle de Estoque
- Fluxograma PCP: Como Mapear Ordens, Materiais e Etapas da Produção
- Controle de Qualidade de Matéria Prima: Como Integrar Compras, Estoque e PCP
- Controle de Qualidade de Matéria Prima: Como Registrar Inspeções e Não Conformidades
- Sistema de PCP: Como Acompanhar Ordens de Produção do Início ao Fim
- PCP Industrial: Como Definir Prioridades nas Ordens de Produção