Em uma fábrica, uma peça pode passar pelo corte, dobra, soldagem e acabamento, mas acabar esquecida entre essas etapas por falta de identificação ou registro de movimentação. Para evitar esse problema, o Planejamento e Controle da Produção PCP deve organizar a sequência das operações, identificar onde cada material está, registrar as quantidades concluídas e acompanhar as pendências de cada ordem de produção. Esse cuidado é especialmente importante quando diferentes setores trabalham no mesmo pedido e dependem uns dos outros para continuar a fabricação. Sem informações atualizadas, peças podem permanecer paradas enquanto outras atividades avançam. Neste artigo, você entenderá como estruturar o controle de etapas de produção, acompanhar ordens, rastrear materiais e identificar situações que precisam de atenção antes de comprometer a programação da fábrica.
O que você vai aprender neste conteúdo:
-
Como identificar as principais causas de peças esquecidas entre as operações.
-
Como organizar o caminho dos materiais desde a primeira etapa até a finalização.
-
Quais registros ajudam a localizar peças e identificar quantidades pendentes.
-
Como acompanhar ordens de produção e reconhecer materiais parados.
-
Como melhorar a comunicação entre setores e manter os dados da fabricação atualizados.
Por Que Peças Ficam Esquecidas Entre as Etapas de Fabricação?
Uma peça esquecida na produção nem sempre significa que alguém deixou de executar uma atividade. Muitas vezes, o problema começa quando o material muda de setor sem que essa movimentação seja registrada.
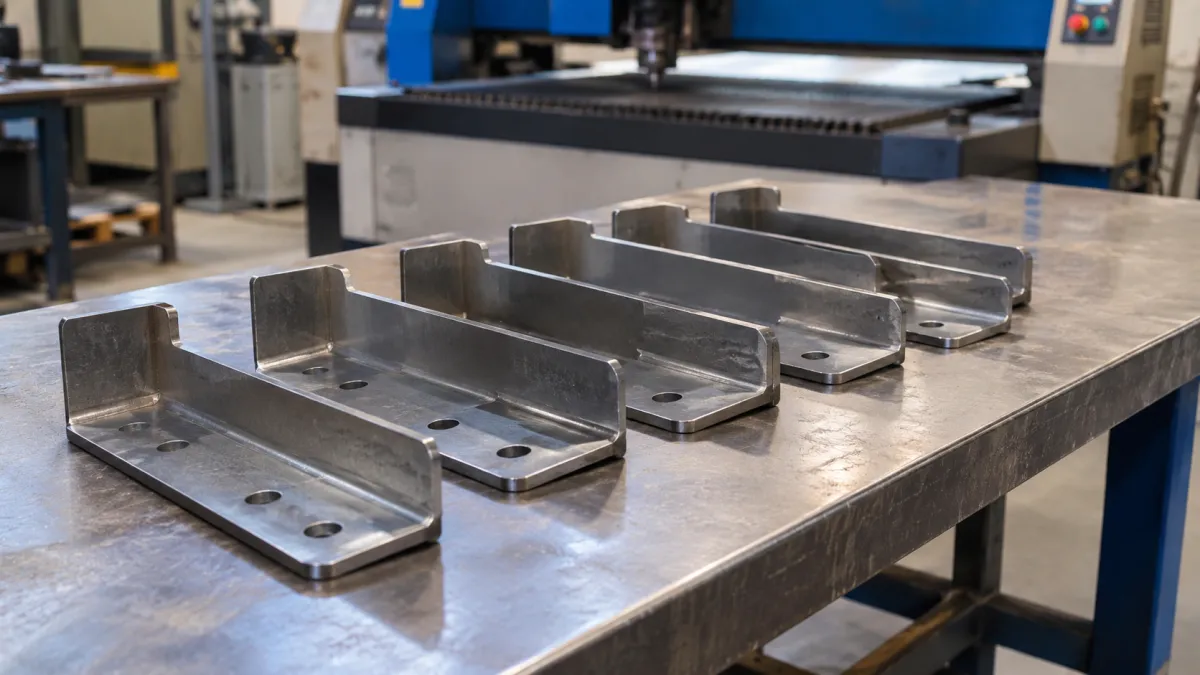
Imagine uma pequena metalúrgica que fabrica suportes metálicos. Após o corte, as peças são colocadas em um carrinho próximo à dobradeira. Enquanto isso, outra ordem de produção recebe prioridade e o material anterior permanece no mesmo local.
Se não houver identificação ou acompanhamento, a equipe pode não perceber que aquelas peças ainda precisam passar pela próxima operação.
O Planejamento e Controle da Produção PCP ajuda a organizar essas situações ao relacionar cada material à ordem de fabricação, à operação correspondente e à sequência que deve ser executada.
Falta de identificação das peças e dos lotes
Peças visualmente semelhantes podem pertencer a pedidos diferentes, ter especificações distintas ou precisar de operações adicionais.
Quando ficam armazenadas sem identificação, torna-se difícil reconhecer:
-
A qual ordem de produção pertencem.
-
Qual quantidade está disponível.
-
Qual operação já foi realizada.
-
Qual setor deve receber o material.
-
Se existe alguma pendência antes da próxima etapa.
Uma identificação simples, vinculada aos registros da produção, já permite diferenciar materiais que poderiam ser confundidos.
Transferências entre setores sem registro
Outro problema ocorre quando uma operação é finalizada, mas a movimentação física não é acompanhada da atualização das informações.
Por exemplo, o setor de soldagem pode registrar uma atividade como concluída enquanto as peças continuam aguardando transporte para o acabamento.
Nesse caso, a operação terminou, mas a transferência ainda não aconteceu.
Por isso, é importante diferenciar a conclusão de uma atividade da entrega efetiva do material ao próximo setor.
Acúmulo de materiais aguardando processamento
Algumas fábricas possuem áreas intermediárias utilizadas para armazenar peças entre operações.
Esses espaços são necessários quando os setores trabalham em ritmos diferentes. Entretanto, sem organização, podem concentrar materiais de várias ordens.
O problema aparece quando ninguém consegue distinguir quais peças estão aguardando processamento, inspeção, correção ou liberação.
O Planejamento e Controle da Produção PCP precisa considerar esses pontos de espera para que os materiais não desapareçam do acompanhamento apenas porque não estão dentro de uma máquina.
Alterações na programação sem atualização
Pedidos urgentes, máquinas indisponíveis e falta de matéria-prima podem alterar a sequência de fabricação.
Essas mudanças fazem parte da rotina industrial, mas precisam ser registradas.
Quando uma ordem perde prioridade, é necessário manter visível sua situação atual e identificar o que falta executar. Caso contrário, o material pode permanecer parado mesmo depois que o motivo da alteração deixa de existir.
Como o Planejamento e Controle da Produção PCP Organiza o Caminho das Peças?
Para acompanhar uma peça durante a fabricação, primeiro é necessário conhecer todas as operações pelas quais ela deve passar.
Esse conjunto de operações forma o roteiro de fabricação.
Em uma empresa que produz componentes metálicos, por exemplo, um produto pode precisar de corte, dobra, soldagem, acabamento e inspeção.
Cada operação representa uma parte do processo e pode envolver máquinas, setores e recursos diferentes.
O Planejamento e Controle da Produção PCP utiliza essas informações para organizar a sequência de atividades, programar a fabricação e acompanhar o avanço dos materiais.
Definição do roteiro de fabricação
O roteiro precisa apresentar a sequência de operações necessária para fabricar determinado produto.
Considere o exemplo:
Corte → Dobra → Soldagem → Acabamento → Inspeção → Finalização
Essa sequência é ilustrativa. O roteiro real depende das características do produto, dos equipamentos disponíveis e das necessidades da empresa.
Ao estruturar o processo, é importante identificar:
-
Quais operações são obrigatórias.
-
Qual setor executa cada atividade.
-
Quais operações dependem da conclusão de outras.
-
Onde as peças devem permanecer enquanto aguardam processamento.
-
Quais verificações precisam acontecer antes da liberação.
O roteiro evita que a equipe dependa exclusivamente da memória para saber qual deve ser o próximo procedimento.
Sequência de operações e dependências
Nem todas as atividades podem acontecer ao mesmo tempo.
Uma peça que precisa ser dobrada antes da soldagem não deve ser enviada diretamente para a montagem sem passar pela operação necessária.
Quando existe uma sequência definida, o responsável consegue verificar se o material está pronto para avançar.
Isso também ajuda a identificar ordens em que uma operação foi considerada concluída indevidamente ou em que uma etapa intermediária não foi registrada.
Programação das máquinas e dos setores
O roteiro define o caminho, enquanto a programação estabelece quando cada atividade deverá acontecer.
Para isso, o PCP precisa considerar fatores como:
-
Quantidade de peças a fabricar.
-
Disponibilidade das máquinas.
-
Tempo previsto das operações.
-
Materiais necessários.
-
Prazos de entrega.
-
Capacidade dos setores envolvidos.
Se uma máquina recebe mais atividades do que consegue executar no período, haverá formação de filas.
Portanto, organizar o caminho das peças também exige observar a capacidade disponível e os pontos de espera.
O Sebrae, em sua orientação sobre Planejamento e Controle de Produção, inclui a programação, o sequenciamento, a análise da capacidade produtiva e o controle de gargalos entre as atividades relacionadas à organização da produção.
Como Fazer o Controle de Etapas de Produção Sem Perder Informações?
Depois de definir o roteiro, a empresa precisa acompanhar o que realmente acontece durante a fabricação.
Uma programação pode indicar que determinada operação deveria estar concluída, mas somente os registros realizados durante a execução permitem verificar seu andamento.
Por isso, o Planejamento e Controle da Produção PCP depende de informações atualizadas sobre as atividades executadas e as quantidades disponíveis.
Etapa inicial: identificar a ordem e os materiais
Antes de iniciar a fabricação, cada ordem precisa estar relacionada ao produto, à quantidade programada e às operações necessárias.
Considere uma ordem de produção fictícia para fabricar 100 suportes metálicos.
Os registros iniciais devem permitir identificar:
-
Número da ordem de produção.
-
Código e descrição do produto.
-
Quantidade planejada.
-
Roteiro de fabricação.
-
Operação inicial.
-
Materiais necessários.
Essas informações formam a referência para acompanhar o que acontece posteriormente.
Registro: apontar o que foi produzido
O apontamento de produção registra as atividades realizadas e as quantidades processadas.
Imagine que a ordem prevê 100 peças, mas o setor de corte concluiu apenas 70.
O registro deve mostrar que 70 unidades foram processadas e que ainda existem 30 pendentes nessa operação.
Isso evita que a etapa seguinte considere toda a quantidade planejada como disponível.
Os apontamentos também podem indicar pausas, perdas e ocorrências, conforme os controles adotados pela empresa.
Conferência: comparar o registrado com o material físico
O registro não substitui a conferência das peças.
Se o sistema indica 70 unidades concluídas, mas somente 68 estão disponíveis para transferência, existe uma diferença que precisa ser investigada.
A causa pode envolver erro de contagem, perda de material, separação para inspeção ou movimentação não registrada.
A conferência deve acontecer antes de confirmar que a próxima etapa recebeu a quantidade informada.
Integração: atualizar a operação seguinte
Quando uma etapa é concluída, a próxima precisa receber a informação sobre o material disponível.
Essa atualização pode acontecer por meio de registros manuais padronizados ou de um sistema de produção que permita acompanhar as operações.
O importante é que as informações utilizadas pelos setores sejam coerentes.
Um setor não deve trabalhar com uma quantidade diferente daquela efetivamente liberada pela operação anterior.
Acompanhamento: verificar as atividades pendentes
Durante a execução, o PCP deve identificar quais ordens apresentam operações em andamento, concluídas ou aguardando liberação.
Uma ordem parcialmente executada não precisa necessariamente ser encerrada.
Ela deve permanecer acompanhável até que as atividades previstas sejam finalizadas ou que outra decisão devidamente registrada seja tomada.
Análise: investigar diferenças e atrasos
Por fim, os dados coletados devem ajudar a reconhecer problemas recorrentes.
Se determinadas peças permanecem frequentemente aguardando a mesma operação, vale investigar se existem limitações de capacidade, falhas na programação ou dificuldades de movimentação.
Os resultados desse acompanhamento dependem da qualidade dos registros, da conferência física e da aplicação consistente dos procedimentos definidos.
Rastreamento de Peças na Fabricação: Como Saber Onde Cada Material Está?
Localizar uma peça significa conhecer mais do que sua posição física.
Também é necessário saber a qual ordem ela pertence, quais operações foram concluídas e qual atividade precisa acontecer em seguida.
O rastreamento de peças na fabricação permite relacionar essas informações para que os materiais continuem identificáveis durante o processo.
Dentro do Planejamento e Controle da Produção PCP, esse acompanhamento é especialmente útil em fábricas que trabalham com diferentes pedidos, lotes ou produtos semelhantes.
Identificação por ordem de produção, lote ou código interno
Cada conjunto de peças precisa possuir uma referência que permita relacioná-lo aos registros de fabricação.
Uma etiqueta pode apresentar:
-
Número da ordem de produção.
-
Código do produto.
-
Quantidade identificada.
-
Etapa atual.
-
Próximo setor.
-
Situação do material.
Essas informações devem ser adaptadas ao tipo de fabricação.
Empresas que trabalham com peças individualizadas podem precisar identificar cada unidade. Outras conseguem acompanhar conjuntos ou lotes, desde que mantenham a correspondência entre materiais e registros.
Etiquetas em caixas, bandejas e carrinhos
Nem sempre é possível identificar diretamente a superfície de uma peça.
Nesses casos, caixas, bandejas e carrinhos podem receber etiquetas que acompanham o material durante sua movimentação.
Imagine duas caixas com componentes metálicos semelhantes.
Uma contém peças aguardando soldagem, enquanto a outra possui materiais destinados ao acabamento.
Mesmo que a aparência seja parecida, a identificação precisa permitir reconhecer as diferenças.
Quando um lote é dividido, as novas partes também precisam manter sua identificação e vínculo com a ordem original.
Registro da última movimentação
Para saber onde procurar um material, é útil conhecer a última transferência registrada.
Esse histórico pode indicar:
-
Setor de origem.
-
Setor de destino.
-
Data e horário da movimentação.
-
Quantidade transferida.
-
Situação do recebimento.
Se a peça foi encaminhada à pintura, mas o recebimento ainda não foi confirmado, o responsável sabe que precisa verificar essa transferência.
Separação de materiais com situações diferentes
Peças aprovadas, rejeitadas, destinadas ao retrabalho ou aguardando inspeção não devem ser misturadas sem identificação.
Essa separação reduz o risco de enviar materiais para uma operação inadequada.
Por exemplo, uma peça que precisa retornar à soldagem para correção não deve ser considerada pronta para a pintura apenas porque está fisicamente próxima das demais.
A situação registrada precisa corresponder à condição real do material.
Acompanhamento de Ordens de Produção: Como Identificar Peças Paradas Antes que Virem Atrasos?
Uma ordem de produção reúne as informações necessárias para orientar e acompanhar a fabricação de determinado produto ou quantidade.
Entretanto, abrir uma ordem não significa que todas as suas etapas serão executadas automaticamente.
O acompanhamento de ordens de produção permite verificar o que foi planejado, o que já foi realizado e quais atividades continuam pendentes.
O Planejamento e Controle da Produção PCP utiliza essas informações para reconhecer materiais sem movimentação e investigar possíveis atrasos.
Consultar ordens abertas e etapas pendentes
A primeira verificação consiste em identificar quais ordens ainda possuem operações não concluídas.
É importante distinguir situações como:
-
Aguardando início.
-
Em processamento.
-
Parcialmente concluída.
-
Pausada.
-
Aguardando inspeção ou liberação.
-
Finalizada.
Essas classificações podem variar conforme o método de controle utilizado pela fábrica.
O fundamental é que cada situação tenha um significado claro para quem acompanha a produção.
Comparar quantidades previstas e realizadas
Considere uma ordem fictícia de 80 peças.
O corte foi concluído para as 80 unidades, mas somente 50 passaram pela dobra.
As outras 30 podem estar aguardando processamento.
Sem acompanhar as quantidades por operação, a empresa corre o risco de interpretar que toda a ordem avançou para a etapa seguinte.
A diferença entre o planejado e o realizado ajuda a localizar onde existe trabalho pendente.
Verificar o tempo de espera entre operações
Nem toda peça parada representa um problema.
Em alguns processos, é normal que o material aguarde a disponibilidade de uma máquina, uma inspeção ou o momento programado para a próxima atividade.
A atenção deve aumentar quando a espera ultrapassa o período previsto ou quando o motivo da paralisação não está identificado.
Para avaliar essa situação, a empresa pode comparar o horário da última movimentação com a programação da próxima operação.
Investigar ordens sem atualização
Uma ordem que permanece muito tempo sem apontamentos pode indicar diferentes situações.
A produção pode estar parada, a atividade pode ter sido executada sem registro ou o material pode estar aguardando movimentação.
Antes de alterar o planejamento, é necessário confirmar o que realmente aconteceu.
Essa verificação evita decisões baseadas em informações incompletas.
Quais Informações Devem Ser Registradas Para Evitar Peças Esquecidas?
Um controle eficiente não depende de registrar a maior quantidade possível de informações, mas de manter disponíveis os dados necessários para acompanhar cada operação.
No Planejamento e Controle da Produção PCP, os registros devem permitir responder perguntas práticas: qual peça está sendo fabricada, onde ela está, quanto já foi produzido e o que falta executar?
A tabela apresenta informações que podem ser utilizadas na organização desse acompanhamento.
Tabela: Informações Essenciais Para Acompanhar Peças Entre Etapas de Fabricação
| Informação registrada | Para que serve | Exemplo prático |
|---|---|---|
| Número da ordem de produção | Relacionar o material à fabricação planejada | OP 1258 |
| Código da peça | Diferenciar produtos semelhantes | SUP-04 |
| Etapa atual | Identificar a operação correspondente | Soldagem |
| Quantidade concluída | Verificar o volume processado | 35 de 50 peças |
| Situação da operação | Reconhecer atividades pendentes | Aguardando acabamento |
| Última movimentação | Verificar quando ocorreu a atualização | 14/11, às 15h |
| Setor de destino | Identificar para onde o material deve seguir | Pintura |
| Ocorrência registrada | Explicar impedimentos ou divergências | Aguardando inspeção |
Os códigos, horários e quantidades apresentados são exemplos ilustrativos. Cada fábrica deve definir os registros conforme suas operações e necessidades.
A importância de organizar informações sobre roteiro de fabricação, estoques em processo e coleta de dados também aparece na ficha técnica de Planejamento e Controle de Produção do Sebraetec.
O documento aborda o diagnóstico dos processos produtivos, a programação, o sequenciamento e a sistematização da coleta de dados para apoiar o acompanhamento da produção.
Como utilizar esses registros na prática?
Imagine que uma caixa de peças esteja parada em uma área intermediária.
Ao consultar sua identificação, o responsável encontra a ordem correspondente e verifica que a soldagem foi concluída.
Entretanto, não existe confirmação de recebimento pelo acabamento.
Com essas informações, a equipe consegue investigar a transferência sem precisar procurar por todos os setores da fábrica.
A utilidade dos registros depende de sua atualização. Uma localização informada anteriormente pode deixar de representar a situação real quando o material é movimentado sem apontamento.
Como lidar com informações incorretas?
Quando existe divergência entre o registro e a situação física, a orientação é conferir antes de corrigir.
O responsável precisa identificar a causa da diferença e atualizar a informação conforme o procedimento definido pela empresa.
Simplesmente alterar uma quantidade para que ela corresponda ao esperado pode esconder perdas, movimentações não registradas ou problemas de qualidade.
Como Evitar Que a Falta de Comunicação Entre Setores Interrompa a Produção?
O fluxo de fabricação depende de diferentes operações que precisam funcionar de maneira coordenada.
Quando uma atividade termina, o setor seguinte precisa receber tanto o material quanto as informações necessárias para continuar.
O Planejamento e Controle da Produção PCP contribui para essa organização ao estabelecer uma sequência de trabalho e facilitar o acompanhamento das transferências.
Estabelecer critérios para liberar peças à próxima operação
Antes de movimentar um conjunto de peças, o setor de origem deve verificar se o material está pronto para avançar.
Essa conferência pode considerar:
-
Operação anterior concluída.
-
Quantidade disponível confirmada.
-
Identificação correspondente à ordem.
-
Ausência de pendências que impeçam a transferência.
-
Setor de destino definido.
Esses critérios ajudam a evitar que materiais incompletos sejam tratados como finalizados.
Confirmar o recebimento no setor de destino
A transferência não deve ser considerada totalmente concluída apenas porque o material saiu da área de origem.
O destino precisa confirmar o recebimento conforme o procedimento adotado.
Por exemplo, o setor de dobra informa a saída de 40 peças, mas o setor de soldagem recebe somente 38.
Essa diferença precisa ser investigada antes que os dados da próxima operação sejam atualizados como se todas as unidades estivessem disponíveis.
Organizar áreas destinadas aos materiais em espera
Áreas intermediárias devem possuir identificação e critérios de utilização.
Uma possibilidade é separar fisicamente os materiais conforme sua situação:
-
Aguardando processamento.
-
Aguardando inspeção.
-
Aguardando correção.
-
Liberados para a próxima operação.
Essa organização visual não substitui o registro da produção, mas facilita a localização dos materiais.
Também é importante evitar que carrinhos e caixas sejam movimentados para locais diferentes sem atualização de destino.
Registrar problemas que impedem a continuidade
Uma peça pode ficar parada porque determinada máquina está indisponível, houve falta de material ou foi identificada alguma não conformidade.
Nessas situações, registrar apenas que a operação está pausada pode ser insuficiente.
O motivo da interrupção ajuda o PCP a compreender a pendência e decidir quais atividades precisam ser reorganizadas.
Quando o impedimento é resolvido, a retomada também deve ser registrada.
Como Identificar Gargalos e Recuperar Peças Que Ficaram Paradas na Fábrica?
Mesmo com um processo organizado, podem ocorrer acúmulos entre operações.
O importante é conseguir distinguir uma espera prevista de uma paralisação que necessita de intervenção.
O Planejamento e Controle da Produção PCP ajuda nessa análise ao relacionar programação, capacidade dos setores, movimentações e quantidades pendentes.
Localizar materiais sem atualização
O primeiro passo consiste em identificar ordens que permanecem abertas sem movimentações compatíveis com a programação.
Depois, é necessário verificar fisicamente onde os materiais estão.
A consulta pode começar pela última operação registrada e seguir para o setor de destino informado.
Essa combinação entre registro e conferência evita que uma peça seja considerada perdida apenas porque sua localização não foi atualizada.
Identificar a causa da paralisação
Encontrar o material é apenas parte da solução.
Também é necessário compreender por que ele não avançou.
Entre as causas possíveis estão:
-
Máquina indisponível.
-
Acúmulo de ordens no mesmo setor.
-
Falta de matéria-prima complementar.
-
Inspeção pendente.
-
Necessidade de retrabalho.
-
Alteração na sequência de fabricação.
-
Movimentação não registrada.
Cada situação exige uma ação diferente.
Uma peça aguardando inspeção, por exemplo, não deve ser liberada somente para diminuir a quantidade de materiais parados.
Reorganizar as prioridades de fabricação
Depois de identificar a causa, o PCP pode avaliar a necessidade de alterar a programação.
A decisão deve considerar os prazos, a capacidade disponível e as dependências entre as operações.
Imagine uma fábrica com diversas ordens aguardando pintura.
Se a capacidade da pintura for inferior ao volume enviado pelos setores anteriores, continuar encaminhando materiais sem revisar a programação pode aumentar o acúmulo.
Nesse caso, a equipe precisa avaliar a sequência de processamento e a disponibilidade do setor.
Registrar a retomada das peças
Quando o material volta à fabricação, a situação da ordem precisa ser atualizada.
Isso permite verificar se a pendência foi resolvida e se as quantidades avançaram corretamente.
A retomada também pode ser acompanhada para descobrir se o mesmo tipo de paralisação ocorre com frequência.
Analisar indicadores para identificar problemas recorrentes
Além de acompanhar cada ordem individualmente, a empresa pode utilizar indicadores simples para avaliar o comportamento do processo.
Alguns exemplos são:
Tempo de espera entre operações: período em que o material permanece aguardando a próxima atividade.
Quantidade em processo: volume de peças que já iniciou a fabricação, mas ainda não foi finalizado.
Ordens com pendências: quantidade de ordens que apresentam operações bloqueadas, pausadas ou sem atualização esperada.
Diferença entre quantidade prevista e realizada: comparação entre o volume planejado e aquele efetivamente registrado em determinada operação.
Esses indicadores devem ser interpretados de acordo com o tipo de produto e a rotina da fábrica.
Não existe um tempo de espera único que seja adequado para todas as operações.
Os resultados dependem da qualidade dos apontamentos, das regras de programação e da consistência das informações utilizadas na análise.
Como Manter o Controle das Peças Durante Toda a Fabricação?
Para evitar que peças fiquem esquecidas, a empresa precisa transformar os registros e conferências em uma rotina.
O Planejamento e Controle da Produção PCP deve acompanhar o material desde a preparação da ordem até a finalização das operações necessárias.
Uma maneira prática de organizar esse trabalho é seguir um processo de seis etapas.
Passo 1 — Preparar a ordem antes de iniciar a fabricação
Verifique se o produto, a quantidade e o roteiro estão corretamente definidos.
Confirme quais materiais serão utilizados, quais operações precisam acontecer e quais setores participarão do processo.
Essa preparação permite identificar pendências antes que elas interrompam a fabricação.
Em uma metalúrgica que produz suportes, por exemplo, a ordem precisa indicar a quantidade programada e a sequência de corte, dobra, soldagem e acabamento.
Passo 2 — Registrar as atividades conforme acontecem
Durante a execução, cada operação deve receber os apontamentos necessários.
Registre as quantidades processadas e as situações que interfiram na continuidade.
Quando a fabricação acontece parcialmente, mantenha identificada a diferença entre o que foi concluído e o que permanece pendente.
Uma ordem de 120 peças pode ter apenas 90 unidades processadas em determinada etapa. O registro precisa representar essa situação, sem considerar a atividade totalmente concluída.
Passo 3 — Conferir o material antes da transferência
Antes de encaminhar as peças, compare a quantidade física com a informação registrada.
Confirme a identificação e verifique se existe alguma pendência que impeça a liberação.
Se houver diferença, investigue antes de atualizar a movimentação.
Essa conferência evita que erros de contagem ou problemas de identificação sejam transferidos para a operação seguinte.
Passo 4 — Integrar as informações entre os setores
Após a conferência, atualize a saída do setor de origem e a situação de recebimento no destino.
O registro precisa permitir identificar a movimentação e a quantidade efetivamente transferida.
Se o processo utiliza diferentes controles, é necessário definir como essas informações serão conciliadas.
A integração evita que cada setor acompanhe a mesma ordem com dados incompatíveis.
Passo 5 — Acompanhar ordens e materiais pendentes
Ao revisar a programação, verifique quais ordens estão em andamento, quais operações foram concluídas e onde existem materiais aguardando continuidade.
Dê atenção especial às ordens que não apresentam atualização dentro do período esperado.
Essa conferência ajuda a identificar materiais parados antes que uma pendência seja percebida somente no momento de finalizar o pedido.
Passo 6 — Analisar as ocorrências e ajustar o processo
Quando uma peça fica esquecida ou permanece parada por um período não previsto, registre o motivo identificado.
Depois, avalie se é necessário ajustar a organização física, o roteiro, a programação ou o procedimento de transferência.
Se os problemas se repetem em uma mesma operação, investigue a causa em vez de apenas alterar a prioridade das ordens.
A análise deve utilizar informações verificadas e considerar as características reais da produção.
Como um sistema pode ajudar nesse acompanhamento?
À medida que a empresa passa a trabalhar com mais ordens e operações simultâneas, consultar informações dispersas pode dificultar o acompanhamento.
Um sistema voltado à produção pode apoiar a organização dos registros, o controle das etapas e a consulta das ordens, conforme os recursos disponíveis e a forma como a empresa utiliza a ferramenta.
No ProduçãoPro, empresas interessadas em organizar seus processos industriais podem conhecer uma solução voltada à gestão da produção e avaliar sua adequação à rotina da fábrica.
A adoção de uma ferramenta, entretanto, não substitui a definição de procedimentos e a conferência dos materiais.
Para que o Planejamento e Controle da Produção PCP ofereça informações úteis, é necessário manter o roteiro de fabricação coerente, realizar os apontamentos corretamente e registrar as movimentações conforme elas acontecem.
Quando essas práticas fazem parte do trabalho diário, a empresa passa a ter melhores condições de identificar em qual etapa cada peça está, reconhecer pendências e acompanhar a continuidade das ordens de fabricação.
Conclusão
Evitar que peças fiquem esquecidas entre as etapas de fabricação exige organização, identificação dos materiais e atualização constante das informações. Quando uma peça sai de um setor sem que sua movimentação seja registrada, a empresa pode perder a visibilidade sobre o andamento da ordem de produção e enfrentar atrasos desnecessários.
O Planejamento e Controle da Produção PCP ajuda a organizar esse processo ao estabelecer a sequência de operações, acompanhar as quantidades produzidas e identificar materiais que permanecem aguardando processamento.
Para manter esse controle, é importante conferir as peças antes de cada transferência, registrar as atividades concluídas e verificar regularmente as ordens que apresentam pendências. Também é necessário investigar os motivos das paralisações e ajustar os procedimentos quando forem identificadas falhas recorrentes.
Com informações confiáveis e processos bem definidos, a empresa consegue acompanhar melhor o caminho percorrido pelos materiais e tomar decisões mais seguras sobre a continuidade da fabricação.
O Planejamento e Controle da Produção PCP deve fazer parte da rotina industrial, e não apenas ser consultado quando surgem atrasos. Sua eficiência depende da qualidade dos registros, da comunicação entre setores e da conferência das informações durante toda a produção.
Relacionados
1.Planejamento e Controle da Produção PCP: Guia Completo para Melhorar a Produção
2.O Que é Planejamento e Controle da Produção PCP e Como Aplicar na Indústria
Curiosidades
O ProduçãoPro é um sistema de gestão industrial (ERP) integrado ao Planejamento e Controle da Produção (PCP), desenvolvido para ajudar indústrias a organizar, acompanhar e controlar todas as etapas de fabricação, desde o planejamento da demanda até a expedição dos produtos.