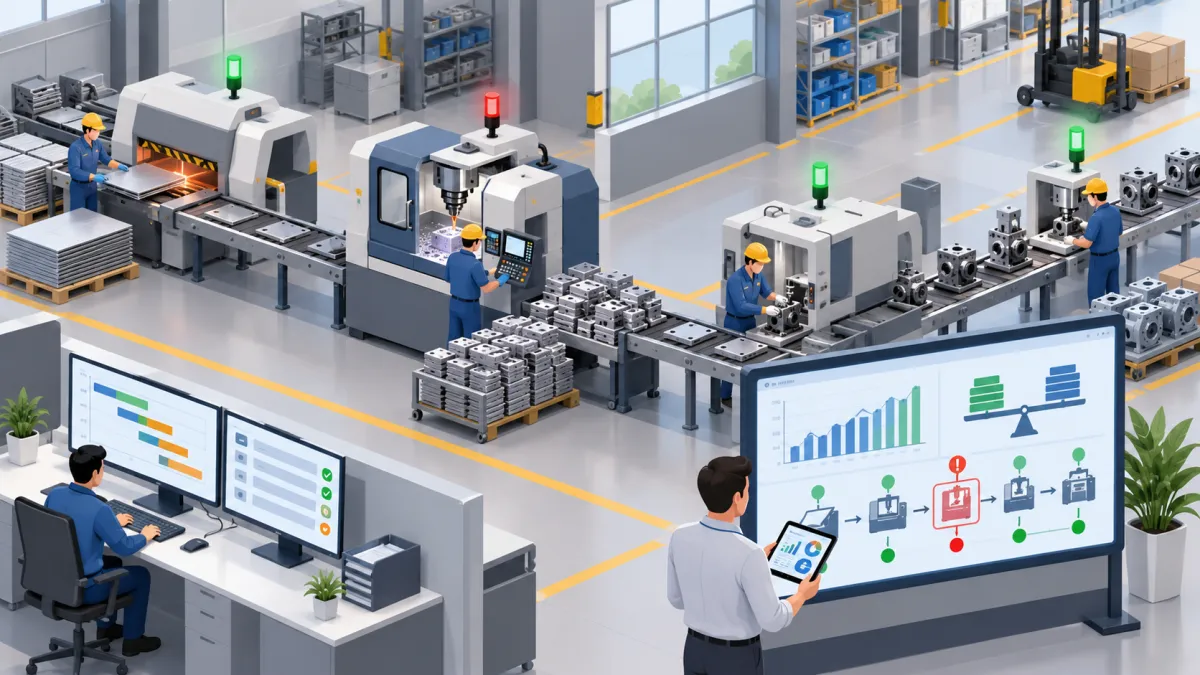
Em uma indústria, cumprir prazos depende de muito mais do que simplesmente colocar máquinas para trabalhar. É necessário saber o que produzir, em qual quantidade, em qual momento, quais recursos serão necessários e como acompanhar a execução de cada etapa. Nesse contexto, o controle de produção pcp contribui para transformar a demanda em um planejamento organizado e acompanhável.
O PCP reúne atividades de planejamento, programação e controle. O planejamento estabelece aquilo que precisa ser produzido e quais recursos serão necessários. A programação organiza a sequência das operações, enquanto o controle acompanha o que realmente está acontecendo na fábrica e identifica diferenças entre o planejado e o realizado.
Quando essas etapas não estão alinhadas, diferentes problemas podem aparecer. Uma ordem pode começar depois do previsto, uma máquina pode receber mais trabalho do que consegue executar ou a produção pode ser interrompida pela falta de matéria-prima. Pequenos desvios também podem se acumular até provocar atrasos maiores.
Esses problemas interferem diretamente nos prazos de entrega, na produtividade e na utilização dos recursos disponíveis. Também podem aumentar custos, provocar estoques intermediários excessivos, gerar horas extras e dificultar o atendimento dos pedidos dos clientes.
Outro ponto importante são os gargalos produtivos. Um gargalo ocorre quando determinada etapa possui capacidade menor que a necessidade do fluxo e começa a limitar o desempenho das operações seguintes.
Por isso, acompanhar a produção continuamente permite reconhecer sinais de atraso, localizar gargalos e agir antes que eles prejudiquem todo o cronograma.
O que são atrasos e gargalos no controle de produção PCP?
Compreender a diferença entre atraso e gargalo é importante para que o controle de produção pcp identifique corretamente a origem dos problemas. Embora os dois conceitos estejam relacionados, eles representam situações diferentes dentro do processo produtivo.
O que caracteriza um atraso na produção
Um atraso acontece quando uma atividade, operação ou ordem de produção não começa ou não termina dentro do período planejado.
Imagine uma ordem programada para entrar em produção na segunda-feira e ser concluída na quarta-feira. Se ela começar somente na terça-feira porque a máquina estava ocupada com outra ordem, já existe um desvio no cronograma.
O atraso também pode ocorrer durante a execução. Uma operação planejada para durar quatro horas pode levar seis horas devido a uma parada, dificuldade operacional ou necessidade de retrabalho.
Nem sempre um pequeno atraso compromete imediatamente a entrega ao cliente. Entretanto, quando não existe margem no cronograma, qualquer desvio pode afetar as etapas posteriores.
Por isso, o acompanhamento deve considerar tanto as datas finais quanto o andamento das operações intermediárias.
O que é um gargalo de produção
Um gargalo é uma etapa cuja capacidade limita o fluxo produtivo.
Se uma fábrica possui várias operações consecutivas e uma delas consegue processar menos peças por hora do que as demais, os produtos começam a se acumular antes dessa etapa.
Considere um processo no qual o setor de corte consiga preparar 100 peças por hora, enquanto a usinagem consegue processar apenas 60. Mesmo que o corte tenha capacidade para entregar mais peças, o fluxo total ficará limitado pela capacidade da usinagem.
O resultado pode ser a formação de filas, aumento do estoque em processo e atraso das ordens.
Diferença entre atraso e gargalo
O gargalo pode ser uma causa de atraso, mas nem todo atraso é provocado por um gargalo.
Uma ordem pode atrasar porque um fornecedor não entregou matéria-prima, por exemplo. Nesse caso, o problema não está necessariamente relacionado à capacidade de uma operação.
Já quando várias ordens apresentam atraso recorrente sempre no mesmo setor ou equipamento, pode existir um gargalo que precisa ser investigado.
A análise deve buscar a causa do desvio em vez de considerar apenas o resultado final.
Exemplo prático
Considere o seguinte fluxo:
Corte → Usinagem → Montagem → Acabamento → Expedição.
Se corte, montagem e acabamento conseguem trabalhar rapidamente, mas a usinagem apresenta menor capacidade, materiais começarão a se acumular antes dela.
A montagem poderá ficar esperando peças em determinados momentos e receber grande quantidade de material em outros. Esse desequilíbrio afeta todo o fluxo.
Ao identificar esse comportamento, a empresa pode analisar alternativas como reorganizar a programação, distribuir operações entre outros equipamentos, revisar tempos ou ajustar a capacidade disponível.
Quais são as principais causas de atrasos e gargalos na produção?
Para reduzir desvios, o controle de produção pcp precisa analisar as causas que dificultam o cumprimento do planejamento. Em muitos casos, o atraso não surge de um único problema, mas da combinação de diversas falhas ao longo do processo.
Falta de matéria-prima
Uma ordem pode estar corretamente programada, mas não consegue começar se os materiais necessários não estiverem disponíveis.
Isso acontece quando compras são realizadas tarde demais, fornecedores atrasam entregas ou o saldo registrado no estoque não corresponde ao estoque físico.
Antes de liberar uma ordem, portanto, é importante verificar se todos os componentes necessários estão realmente disponíveis.
Planejamento inadequado da demanda
Produzir sem considerar pedidos, previsões e capacidade pode gerar excesso de algumas mercadorias e falta de outras.
Quando a demanda é maior que o previsto, a fábrica pode receber uma quantidade de ordens superior à sua capacidade. Quando é menor, recursos podem ficar ociosos e materiais podem permanecer parados.
A análise da demanda precisa ser atualizada conforme novas informações são recebidas.
Capacidade produtiva insuficiente
Cada máquina, setor e equipe possui um limite de produção.
Quando uma programação exige mais do que determinado recurso consegue executar, começam a aparecer filas e atrasos.
Por isso, o planejamento precisa considerar horas disponíveis, produtividade, turnos, manutenções e outras limitações.
Máquinas paradas ou indisponíveis
Falhas mecânicas podem interromper operações importantes. O impacto é maior quando a máquina parada não possui recurso alternativo.
Também é necessário considerar manutenções preventivas. Se uma máquina estará indisponível durante algumas horas, essa informação precisa fazer parte da programação.
Falta de mão de obra ou recursos
Uma máquina disponível não significa necessariamente uma operação disponível.
Pode faltar operador, ferramenta, molde, dispositivo ou outro recurso necessário para executar a atividade.
O planejamento precisa analisar todos os requisitos da produção.
Ordens de produção mal priorizadas
Quando várias ordens são liberadas sem critérios claros, operadores podem escolher aquilo que parece mais simples ou urgente no momento.
Isso pode fazer pedidos importantes aguardarem enquanto outras ordens com menor prioridade avançam.
Critérios definidos ajudam a orientar a sequência correta.
Tempos de produção cadastrados incorretamente
Se o sistema considera que determinada operação leva duas horas, mas na prática ela normalmente exige quatro, o cronograma será construído sobre uma estimativa incorreta.
Quanto maior a diferença, maior tende a ser o desvio acumulado.
Por isso, tempos planejados precisam ser comparados com resultados reais.
Retrabalho e problemas de qualidade
Uma peça reprovada pode precisar voltar para uma etapa anterior.
Além de consumir materiais e horas adicionais, o retrabalho ocupa equipamentos que estavam planejados para outras ordens.
Quando ocorre com frequência, pode se tornar uma das principais causas de perda de capacidade.
Alterações emergenciais na programação
Pedidos urgentes podem exigir mudanças na sequência da fábrica.
Essas alterações precisam ser avaliadas com cuidado, pois encaixar uma ordem urgente geralmente significa deslocar outras ordens.
Sem essa análise, a empresa pode resolver uma emergência e criar diversos novos atrasos.
Falta de acompanhamento da produção
Mesmo um bom planejamento precisa ser acompanhado.
Se uma operação começa a atrasar e ninguém percebe, o problema pode continuar crescendo até comprometer a entrega.
O acompanhamento permite corrigir desvios enquanto ainda existe possibilidade de reorganizar o cronograma.
Como planejar a produção para reduzir atrasos?
O planejamento é uma das principais ferramentas para evitar que problemas previsíveis se transformem em atrasos. Dentro do controle de produção pcp, a programação precisa relacionar demanda, recursos, materiais e prazos para criar um fluxo viável.
Analisar a demanda
O primeiro passo é entender aquilo que a fábrica precisa atender.
Entre as informações que podem ser consideradas estão:
-
pedidos confirmados;
-
previsão de vendas;
-
carteira de pedidos;
-
produtos para reposição de estoque;
-
prioridades comerciais;
-
datas acordadas com clientes.
Pedidos confirmados possuem um compromisso definido de quantidade e prazo. Já previsões ajudam a preparar a operação para necessidades futuras.
A análise não deve considerar apenas o volume total. Também é importante identificar quais produtos utilizam os mesmos recursos, quais possuem processos mais longos e quais exigem materiais específicos.
Definir o que deve ser produzido
Depois de compreender a demanda, é necessário transformar essa necessidade em ordens de produção.
Cada ordem deve informar claramente o produto, a quantidade e os processos necessários.
Essa definição evita iniciar produções sem objetivo claro e facilita acompanhar quanto ainda precisa ser fabricado.
Quando existem produtos compostos por diferentes subconjuntos, o planejamento também precisa observar a dependência entre essas estruturas.
Determinar quando produzir
A data final de entrega não é suficiente.
É necessário calcular quando a produção deve começar para que todas as operações possam ser concluídas dentro do prazo.
Se uma ordem leva três dias para percorrer a fábrica, por exemplo, programá-la apenas um dia antes da entrega torna o atraso praticamente inevitável.
O planejamento deve considerar tempos de preparação, processamento, movimentação e possíveis esperas.
Verificar os recursos necessários
Antes da liberação, é importante confirmar a disponibilidade de:
-
máquinas;
-
operadores;
-
ferramentas;
-
dispositivos;
-
matéria-prima;
-
componentes;
-
espaço produtivo.
Essa análise ajuda a evitar situações em que a ordem é liberada no papel, mas fica parada aguardando algum recurso.
Também permite enxergar conflitos antecipadamente. Se duas ordens importantes precisam utilizar a mesma máquina no mesmo período, o PCP pode revisar a sequência antes que ambas cheguem ao recurso.
Criar um cronograma de produção
O cronograma organiza as ordens ao longo do tempo.
Para isso, é necessário relacionar prazo de entrega, capacidade, sequência de operações e disponibilidade dos recursos.
Uma programação eficiente não deve carregar cada máquina acima de sua capacidade apenas para encaixar todos os pedidos.
Quando a demanda ultrapassa a capacidade disponível, essa diferença precisa ficar visível para que a empresa possa tomar decisões.
Pode ser necessário revisar prazos, aumentar turnos, redistribuir operações ou reorganizar prioridades.
O cronograma também precisa ser atualizado quando a realidade muda. Uma manutenção inesperada, atraso de fornecedor ou pedido urgente pode exigir uma nova programação.
Planejar não significa criar uma sequência fixa e nunca alterá-la. Significa possuir uma referência organizada que permita avaliar o impacto de cada mudança.
Como identificar gargalos no processo produtivo?
Um dos objetivos do controle de produção pcp é mostrar onde o fluxo está perdendo capacidade. Identificar um gargalo exige acompanhar o processo completo e observar os pontos em que ordens, materiais ou operações começam a se acumular.
Mapear as etapas da produção
Antes de procurar um gargalo, é necessário compreender como o produto percorre a fábrica.
O mapeamento pode começar pela entrada da ordem e seguir todas as operações até a conclusão.
Por exemplo:
Recebimento da ordem → Separação de material → Corte → Usinagem → Montagem → Acabamento → Inspeção → Expedição.
Ao visualizar o fluxo completo, fica mais fácil analisar dependências e identificar etapas críticas.
Produtos diferentes também podem possuir roteiros diferentes. Por isso, o mapa precisa representar a realidade de cada processo relevante.
Comparar capacidade e demanda
Um recurso pode operar normalmente quando recebe 50 horas de trabalho por semana e tornar-se um gargalo quando a demanda sobe para 70 horas.
Por esse motivo, capacidade e carga precisam ser comparadas.
Se uma máquina possui 40 horas disponíveis e recebe ordens que exigem 55 horas durante o mesmo período, existe uma diferença de 15 horas.
Essa carga excedente tende a formar uma fila.
Analisar filas entre operações
Materiais acumulados entre duas etapas podem indicar que a operação seguinte não consegue absorver tudo o que recebe.
Entretanto, é necessário avaliar o contexto.
Um pequeno estoque intermediário pode fazer parte da rotina. O problema ocorre quando o volume cresce continuamente ou permanece parado por períodos elevados.
O PCP pode acompanhar onde estão as ordens em processo e quanto tempo permanecem aguardando.
Avaliar tempos de produção
Comparar tempo planejado e realizado ajuda a localizar processos que estão consumindo mais capacidade do que o previsto.
Se determinada operação está cadastrada com tempo médio de 20 minutos por peça, mas normalmente utiliza 35 minutos, a capacidade calculada estará superestimada.
O registro do tempo real ajuda a corrigir essas informações.
Identificar máquinas ou setores sobrecarregados
Um recurso utilizado constantemente próximo ao limite pode se tornar um ponto crítico.
Enquanto outros setores possuem períodos ociosos, determinado equipamento pode manter uma fila permanente.
Nesse cenário, aumentar a velocidade de etapas anteriores nem sempre ajuda. Produzir mais antes do gargalo apenas aumenta o volume de material aguardando processamento.
Acompanhar ordens atrasadas
As ordens fora do prazo contêm informações importantes.
Em vez de observar apenas quantas estão atrasadas, é necessário verificar onde o atraso começou.
Se muitas ordens passam do prazo na mesma operação, o processo merece uma investigação específica.
Sinais que podem indicar gargalos
| Sinal observado | Possível problema |
|---|---|
| Ordens acumuladas | Capacidade insuficiente |
| Máquina constantemente ocupada | Recurso sobrecarregado |
| Materiais aguardando processamento | Etapa lenta |
| Produção abaixo do planejado | Baixa eficiência |
| Atrasos frequentes na mesma operação | Gargalo recorrente |
| Muito retrabalho | Problemas de processo ou qualidade |
A identificação não deve terminar quando o gargalo é localizado. Depois disso, é necessário compreender sua causa e verificar quais ações podem melhorar o fluxo sem transferir o problema para outra etapa.
Como organizar as ordens de produção para evitar atrasos?
A organização das ordens influencia diretamente o fluxo da fábrica. No controle de produção pcp, não basta saber quais pedidos precisam ser fabricados. É necessário determinar quando cada ordem será liberada e em qual sequência deverá passar pelos recursos.
Definir prioridades
Toda ordem precisa possuir critérios claros de prioridade.
Entre os fatores que podem ser considerados estão:
-
prazo de entrega;
-
disponibilidade dos materiais;
-
sequência produtiva;
-
dependência de outras ordens;
-
utilização dos equipamentos;
-
compromisso com o cliente.
Usar apenas o prazo como critério pode não ser suficiente.
Uma ordem com entrega mais distante pode precisar começar antes porque possui processo longo. Outra, com prazo próximo, pode ser concluída rapidamente.
Por isso, o PCP deve analisar prazo e tempo necessário em conjunto.
Evitar excesso de ordens simultâneas
Liberar muitas ordens não significa produzir mais.
Quando a fábrica recebe um volume maior do que consegue processar, produtos começam a ocupar espaço entre as operações e aumenta a dificuldade para identificar prioridades.
Além disso, operadores podem precisar interromper uma ordem para iniciar outra, aumentando trocas e setups.
Controlar a liberação ajuda a manter o fluxo mais organizado.
Sequenciar corretamente a produção
A sequência deve considerar características dos produtos e recursos.
Em alguns processos, fabricar itens semelhantes em sequência pode diminuir o número de ajustes de máquina.
Imagine uma máquina que precisa ser preparada para cada tipo de material. Alternar repetidamente entre diferentes configurações pode aumentar o tempo perdido com preparação.
Agrupar determinadas ordens pode melhorar o aproveitamento do recurso, desde que os prazos continuem sendo respeitados.
Acompanhar o status das ordens
O status facilita saber em que situação cada ordem se encontra.
Alguns exemplos são:
-
planejada;
-
liberada;
-
em produção;
-
pausada;
-
concluída;
-
atrasada.
Também pode ser interessante identificar quando uma ordem está aguardando material, aprovação ou manutenção.
Quanto mais claro o motivo da parada, mais fácil investigar o problema.
Controlar início e término das operações
Registrar somente a conclusão da ordem esconde muitos detalhes.
Imagine que uma ordem passou por cinco etapas e terminou dois dias atrasada. Sem apontamentos intermediários, pode ser difícil descobrir onde ocorreu a perda de tempo.
Ao registrar o início e o término de cada operação, o PCP consegue comparar o cronograma planejado com a execução.
Esse histórico também ajuda a melhorar planejamentos futuros.
Reprogramar quando necessário
Mudanças fazem parte da rotina industrial.
Uma máquina pode quebrar, um material pode atrasar ou um pedido pode mudar de prioridade.
Quando isso acontece, a reprogramação deve considerar o impacto nas demais ordens.
Mover uma ordem para frente significa ocupar um espaço que estava reservado para outra atividade.
Por isso, qualquer alteração precisa ser analisada dentro do conjunto da programação.
Uma visão organizada das ordens permite tomar decisões com base nas consequências de cada mudança, reduzindo improvisos e tornando os prazos mais previsíveis.
Como estoque, compras e materiais influenciam o controle de produção PCP?
Nenhuma programação funciona corretamente quando os materiais necessários não chegam no momento adequado. Por isso, o controle de produção pcp precisa estar relacionado ao estoque e ao processo de compras.
Consultar a disponibilidade antes de liberar uma ordem
Antes de iniciar uma produção, é necessário saber se os componentes realmente estão disponíveis.
O saldo precisa considerar não apenas a quantidade registrada, mas também materiais reservados para outras ordens.
Se existem 100 unidades em estoque e 80 já estão comprometidas com outra produção, apenas 20 estão efetivamente disponíveis para uma nova necessidade.
Essa análise evita que diferentes ordens sejam liberadas utilizando o mesmo saldo.
Calcular a necessidade de matéria-prima
A estrutura do produto indica quais componentes e quantidades são necessários.
Se cada produto acabado utiliza quatro unidades de determinado componente e a ordem exige 200 produtos, serão necessárias 800 unidades.
Esse cálculo precisa considerar perdas previstas, estoque disponível e outras demandas.
Quanto mais complexa for a estrutura do produto, maior é a importância de organizar essas informações.
Considerar materiais reservados
A reserva ajuda a separar aquilo que já está comprometido.
Sem ela, o mesmo material pode ser considerado disponível para diferentes ordens.
Isso cria uma falsa sensação de saldo e o problema aparece somente no momento da separação física.
Reservas bem controladas aumentam a confiabilidade da programação.
Acompanhar compras em andamento
Nem toda necessidade precisa estar fisicamente em estoque no momento do planejamento.
Materiais podem estar comprados e aguardando entrega.
Nesse caso, o PCP precisa conhecer a previsão de recebimento.
Se o fornecedor entrega o componente na quinta-feira, uma ordem que depende dele não deveria ser programada para segunda-feira sem uma alternativa.
O acompanhamento entre compras e produção permite sincronizar esses prazos.
Controlar estoque mínimo
Materiais críticos podem possuir níveis mínimos de estoque.
Quando o saldo se aproxima do limite estabelecido, a necessidade de reposição pode ser identificada antes que ocorra uma falta.
O estoque mínimo precisa ser definido considerando consumo, prazo de fornecedor e importância do item.
Um componente com longo prazo de reposição pode exigir maior atenção que um material facilmente adquirido.
Evitar paradas por falta de componentes
A falta de uma única peça pode impedir a conclusão de um produto inteiro.
Por isso, não basta possuir grande parte dos materiais.
A análise precisa verificar todos os componentes necessários para liberar a ordem de maneira segura.
Quando existe uma pendência, ela deve ficar visível para evitar iniciar uma produção que ficará parada no meio do processo.
Relacionar PCP e MRP
O MRP, ou planejamento das necessidades de materiais, utiliza informações como demanda, estrutura dos produtos, estoque e prazos para calcular necessidades futuras.
Ele pode ajudar a responder quatro perguntas importantes:
-
o que comprar;
-
quanto comprar;
-
quando comprar;
-
quando o material precisa estar disponível.
Essa relação aproxima o planejamento de produção do planejamento de suprimentos.
Se a fábrica pretende iniciar determinada ordem daqui a duas semanas, o material deve estar disponível antes da data de início, respeitando o prazo necessário para recebimento e conferência.
Dessa forma, estoque, compras e produção deixam de funcionar como atividades isoladas.
Um cronograma confiável depende da combinação entre capacidade disponível e materiais disponíveis. Ignorar qualquer um desses elementos aumenta o risco de paradas, reprogramações e atrasos.
Como acompanhar a produção e identificar atrasos rapidamente?
Planejar é importante, mas acompanhar a execução é indispensável. O controle de produção pcp precisa receber informações da fábrica para mostrar se as ordens estão seguindo o cronograma ou começando a apresentar desvios.
Apontamento de produção
O apontamento registra aquilo que realmente aconteceu durante a execução.
Entre as informações que podem ser registradas estão:
-
quantidade produzida;
-
horário de início;
-
horário de término;
-
operador;
-
máquina utilizada;
-
quantidade perdida;
-
paradas;
-
quantidade aprovada;
-
quantidade retrabalhada.
Esses registros permitem sair de estimativas e trabalhar com dados reais.
Imagine uma operação planejada para produzir 500 peças em cinco horas. Ao final do período, foram produzidas apenas 350.
Sem o apontamento, o PCP sabe apenas que a ordem ainda não terminou. Com os dados corretos, pode analisar produção por hora, paradas e perdas para investigar a diferença.
Planejado x realizado
A comparação entre planejado e realizado é uma das formas mais eficientes de encontrar desvios.
É possível comparar:
-
quantidade prevista e quantidade produzida;
-
tempo previsto e tempo utilizado;
-
início planejado e início real;
-
término planejado e término real;
-
consumo previsto e consumo real.
Uma diferença isolada pode ser consequência de um evento específico.
Quando o mesmo desvio aparece repetidamente, pode indicar que algum parâmetro precisa ser revisto.
Se quase todas as ordens de determinada operação levam 30% mais tempo que o previsto, o tempo cadastrado pode estar inadequado.
Acompanhamento das ordens em andamento
Não é necessário esperar o prazo terminar para descobrir que uma ordem está atrasada.
Se uma produção deveria estar 70% concluída e ainda está em 30%, já existe um sinal de atenção.
Essa visão permite agir antes da data final.
Dependendo da situação, a empresa pode reorganizar a sequência, utilizar outro equipamento ou revisar prioridades.
Controle das paradas
Paradas precisam ser registradas com seus motivos.
Alguns exemplos são:
-
manutenção;
-
falta de material;
-
troca de ferramenta;
-
falta de operador;
-
regulagem;
-
problema de qualidade;
-
falta de energia;
-
espera por decisão.
Conhecer apenas o tempo parado não explica o problema.
Quando os motivos são classificados, fica possível identificar quais ocorrências mais prejudicam a produção.
Se grande parte das paradas acontece por falta de material, a prioridade pode estar no planejamento de compras. Se o maior motivo é manutenção corretiva, a análise pode envolver a disponibilidade dos equipamentos.
Criar alertas para desvios
O acompanhamento também pode utilizar critérios para destacar ordens que precisam de atenção.
Uma ordem pode ser sinalizada quando:
-
deveria ter iniciado e continua aguardando;
-
ultrapassou o tempo previsto;
-
está parada há muitas horas;
-
possui material pendente;
-
apresenta produção abaixo do esperado;
-
aproxima-se do prazo com etapas ainda não concluídas.
Esses alertas ajudam o PCP a concentrar esforços nos problemas mais relevantes.
A velocidade para identificar o desvio influencia diretamente a capacidade de corrigi-lo. Quanto mais cedo a diferença aparece, maior costuma ser a quantidade de alternativas disponíveis para reorganizar a produção.
Quais indicadores ajudam a reduzir atrasos e gargalos?
Indicadores transformam registros operacionais em informações que podem orientar decisões. Dentro do controle de produção pcp, eles ajudam a identificar tendências, comparar períodos e localizar processos que precisam de atenção.
Não é necessário acompanhar dezenas de indicadores ao mesmo tempo. O ideal é escolher aqueles que ajudam a responder perguntas importantes para a operação.
Cumprimento do plano de produção
Esse indicador compara aquilo que foi planejado com aquilo que realmente foi produzido.
Se a meta de determinado período era fabricar 10 mil unidades e foram produzidas 9 mil, o cumprimento foi de 90%.
A análise pode ser feita por produto, setor, máquina, turno ou período.
O importante é investigar as causas quando o resultado fica abaixo do esperado.
Lead time de produção
O lead time representa o tempo necessário para que uma ordem percorra o processo produtivo.
Ele pode incluir processamento, movimentação, filas e esperas.
Um lead time crescente pode indicar aumento dos estoques em processo, excesso de ordens simultâneas ou surgimento de gargalos.
Acompanhar sua evolução ajuda a avaliar a fluidez da produção.
Tempo de ciclo
O tempo de ciclo mostra quanto determinada operação leva para ser executada.
Comparar diferentes períodos permite identificar mudanças de desempenho.
Se uma máquina normalmente produz uma peça a cada dois minutos e passa a levar três minutos, alguma alteração pode estar afetando a eficiência.
Capacidade produtiva
A capacidade indica quanto determinado recurso consegue produzir em determinado período.
Conhecê-la permite verificar se a programação cabe na estrutura disponível.
É possível analisar capacidade por máquina, setor, linha ou equipe.
Esse indicador também ajuda a localizar recursos que estão próximos do limite.
Utilização dos recursos
A utilização compara o tempo disponível com o tempo efetivamente utilizado.
Uma utilização baixa pode indicar ociosidade, falta de materiais ou baixa demanda.
Por outro lado, utilização excessivamente alta e constante pode indicar risco de formação de gargalos.
O objetivo não deve ser manter todos os recursos ocupados o tempo inteiro, mas equilibrar o fluxo conforme a necessidade da produção.
Índice de retrabalho
O retrabalho representa atividades que precisam ser executadas novamente devido a problemas no resultado inicial.
Quanto maior o retrabalho, maior é o consumo adicional de horas, materiais e capacidade.
A análise pode indicar setores, produtos ou operações onde falhas aparecem com maior frequência.
Ordens atrasadas
A quantidade de ordens fora do prazo é um indicador direto do desempenho do cronograma.
Além do número absoluto, pode-se calcular a proporção em relação ao total produzido.
Também é importante classificar os atrasos por motivo.
Essa divisão ajuda a identificar se o maior problema está relacionado a materiais, capacidade, manutenção, qualidade ou programação.
Tempo de parada
O tempo de parada mostra quanto os recursos permaneceram indisponíveis.
A informação se torna mais útil quando é acompanhada do motivo da ocorrência.
Assim, é possível distinguir paradas planejadas de falhas inesperadas.
Indicadores importantes para o PCP
| Indicador | O que ajuda a analisar |
|---|---|
| Produção planejada x realizada | Cumprimento do plano |
| Lead time | Velocidade do processo |
| Tempo de ciclo | Eficiência das operações |
| Capacidade produtiva | Limites dos recursos |
| Ordens atrasadas | Cumprimento de prazos |
| Paradas | Disponibilidade dos recursos |
| Retrabalho | Qualidade do processo |
Os indicadores devem servir para orientar ações.
Apenas acompanhar números sem investigar causas não melhora a produção. Quando um resultado apresenta desvio, o próximo passo é compreender onde o problema começou e quais mudanças podem evitar sua repetição.
Como equilibrar carga e capacidade para evitar sobrecarga na produção?
Equilibrar a quantidade de trabalho com a capacidade disponível é uma etapa importante do controle de produção pcp. Quando uma máquina, equipe ou setor recebe mais ordens do que consegue executar dentro do período disponível, a tendência é que filas, atrasos e reprogramações comecem a aparecer.
Calcular a carga de trabalho
A carga representa a quantidade de horas ou operações que precisam ser realizadas em determinado recurso. Para calculá-la, é necessário considerar as ordens programadas, as quantidades e o tempo estimado para cada atividade.
Se uma máquina receber ordens que totalizam 50 horas de processamento durante uma semana, essa será a carga prevista para o período.
Conhecer a capacidade disponível
A capacidade mostra quanto aquele recurso realmente consegue trabalhar.
Uma máquina disponível oito horas por dia durante cinco dias pode possuir, teoricamente, 40 horas semanais. Entretanto, é necessário descontar períodos destinados a manutenção, preparação, limpeza, troca de ferramentas ou outras interrupções previstas.
Isso significa que a capacidade efetiva pode ser menor que a capacidade teórica.
Comparar carga e capacidade
Quando a carga ultrapassa a capacidade disponível, existe risco de atraso.
Por exemplo, se um setor possui 40 horas disponíveis, mas recebe 55 horas de trabalho programado, será necessário redistribuir 15 horas.
O PCP pode analisar alternativas como mudar a sequência das ordens, utilizar outro equipamento, reorganizar turnos ou revisar os prazos.
Evitar a sobrecarga contínua dos recursos
Manter máquinas ou setores constantemente acima da capacidade pode gerar acúmulo de ordens e dificuldade para atender urgências.
Também reduz a margem disponível para lidar com imprevistos, como manutenção corretiva ou retrabalho.
O objetivo do planejamento não deve ser simplesmente ocupar todos os recursos ao máximo, mas criar um fluxo equilibrado entre as etapas.
Ao acompanhar carga e capacidade periodicamente, a indústria consegue identificar antecipadamente onde podem surgir limitações e realizar ajustes antes que o excesso de trabalho comprometa os prazos de produção.
Como reprogramar a produção quando surgem imprevistos?
Mesmo com um planejamento bem estruturado, imprevistos fazem parte da rotina industrial. Uma máquina pode apresentar falha, um fornecedor pode atrasar uma entrega ou um pedido urgente pode alterar as prioridades. Nesses casos, o controle de produção pcp deve ajudar a reorganizar a programação sem perder a visão do impacto sobre as demais ordens.
Identificar o problema e sua duração
O primeiro passo é compreender o que aconteceu.
Se uma máquina parou, por exemplo, é importante saber aproximadamente quanto tempo ela permanecerá indisponível. Se o problema estiver relacionado à matéria-prima, deve-se verificar a nova previsão de entrega.
Essas informações ajudam a determinar quais ordens serão diretamente afetadas.
Localizar as ordens impactadas
Depois de identificar o imprevisto, é necessário verificar quais ordens dependem daquele recurso ou material.
Uma falha em uma máquina pode comprometer diversas produções que estavam programadas para o mesmo período.
Essa análise permite entender a extensão do problema antes de alterar o cronograma.
Reavaliar prioridades
Nem todas as ordens possuem a mesma urgência.
A empresa pode considerar prazo de entrega, etapa atual, disponibilidade de materiais e tempo restante para determinar quais produções devem avançar primeiro.
A mudança deve ser realizada com critérios para evitar que uma emergência gere novos atrasos desnecessários.
Buscar recursos alternativos
Quando possível, algumas operações podem ser transferidas para outra máquina, linha ou equipe.
Entretanto, essa decisão precisa considerar capacidade e compatibilidade do recurso alternativo.
Mover uma ordem para outro equipamento que já esteja sobrecarregado pode apenas transferir o gargalo.
Atualizar o cronograma
Depois de definir as mudanças, o cronograma precisa refletir a nova realidade.
Datas, sequência das ordens e disponibilidade dos recursos devem ser revisadas para que todos trabalhem com informações atualizadas.
A reprogramação eficiente não significa alterar constantemente a produção sem critérios. Ela consiste em avaliar o impacto dos imprevistos e reorganizar as atividades de forma estruturada, preservando o máximo possível dos prazos definidos e evitando novos gargalos.
Conclusão
Reduzir atrasos e gargalos depende da capacidade de planejar, acompanhar e corrigir continuamente o fluxo produtivo. O controle de produção pcp oferece uma visão mais organizada sobre aquilo que precisa ser produzido, os recursos necessários e a situação real das ordens em andamento.
Para alcançar resultados consistentes, planejamento e execução precisam permanecer conectados. Não basta criar um cronograma se a empresa não acompanha aquilo que está acontecendo na fábrica.
Ordens de produção, capacidade, disponibilidade de máquinas, materiais, prazos e apontamentos devem formar um conjunto de informações capaz de mostrar rapidamente quando alguma atividade começa a sair do planejado.
Os gargalos também precisam ser analisados continuamente. Alterações na demanda, mudanças no mix de produtos ou indisponibilidade de recursos podem fazer com que um processo antes equilibrado passe a limitar a produção.
A comparação entre planejado e realizado ajuda a identificar essas mudanças e fornece informações para melhorar futuras programações.
Indicadores como lead time, cumprimento do plano, tempo de ciclo, retrabalho, paradas e ordens atrasadas complementam essa análise, permitindo verificar onde estão os principais desvios.
Quando essas informações são centralizadas em um sistema de PCP, torna-se mais simples acompanhar ordens, registrar apontamentos, consultar materiais e visualizar o andamento do cronograma.
Mais do que evitar um atraso isolado, a proposta é criar um processo de melhoria contínua. Ao identificar causas, revisar parâmetros e ajustar o planejamento, a indústria aumenta a previsibilidade da produção, melhora o aproveitamento dos recursos e amplia sua capacidade de cumprir os prazos estabelecidos.