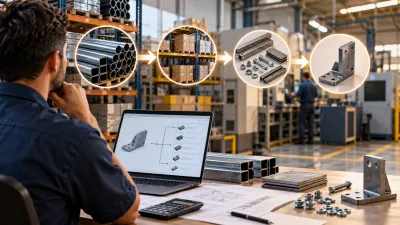
Uma indústria pode possuir máquinas em boas condições, funcionários experientes e matéria-prima disponível, mas ainda assim produzir menos do que sua capacidade permite. Enquanto alguns equipamentos trabalham continuamente, outros permanecem parados aguardando peças, materiais ou a conclusão de operações anteriores.
Diante desse cenário, é comum considerar a compra de novas máquinas como a principal alternativa para aumentar a produção. Entretanto, o problema nem sempre está na quantidade de equipamentos. Muitas vezes, está na maneira como as atividades são distribuídas e executadas.
O balanceamento de linha de produção permite analisar esses desequilíbrios e encontrar oportunidades para produzir mais com a estrutura existente.
Neste artigo, você entenderá como identificar operações que limitam a fabricação, calcular a capacidade da linha, redistribuir tarefas e avaliar se realmente existe necessidade de investir em novos equipamentos.
Por que uma fábrica pode produzir pouco mesmo tendo máquinas disponíveis?
Uma fábrica pode produzir abaixo de sua capacidade porque suas operações trabalham em ritmos diferentes. Quando uma etapa demora mais que as demais, as peças começam a se acumular antes dela, enquanto os processos seguintes aguardam. Esse desequilíbrio limita a quantidade de produtos finalizados, mesmo quando outros equipamentos possuem capacidade disponível.
Imagine uma metalúrgica que fabrica suportes metálicos passando pelas operações de corte, furação, soldagem e acabamento.
O setor de corte consegue preparar 150 peças por turno, mas a soldagem consegue finalizar apenas 90. Mesmo que o corte aumente sua produção para 180 peças, a fábrica continuará dependendo da capacidade da soldagem para concluir os produtos.
Nesse caso, a indústria não precisa necessariamente de uma nova máquina de corte. Ela precisa compreender por que a soldagem não consegue acompanhar as demais operações.
Máquinas paradas nem sempre representam falta de trabalho
Uma máquina pode ficar ociosa porque a operação anterior não entrega peças no momento necessário.
Isso acontece, por exemplo, quando uma fábrica possui equipamentos de acabamento disponíveis, mas os componentes permanecem aguardando usinagem.
O problema também pode aparecer quando um operador precisa interromper a máquina para buscar materiais, conferir medidas ou preparar ferramentas que deveriam estar disponíveis antes do início da operação.
Nessas situações, a baixa produtividade não é causada exclusivamente pela velocidade do equipamento.
Produzir mais em uma etapa não significa fabricar mais produtos acabados
Aumentar a quantidade produzida em um setor pode parecer uma melhoria, mas esse resultado precisa ser analisado considerando toda a linha.
Se determinada máquina produz 200 componentes por turno e a próxima operação consegue processar apenas 120, as 80 unidades excedentes tendem a aumentar o estoque intermediário.
Esse acúmulo ocupa espaço, exige movimentações e pode dificultar a identificação das ordens prioritárias.
Portanto, o objetivo não deve ser manter todas as máquinas ocupadas continuamente, mas fazer com que o trabalho avance entre as operações no ritmo necessário para atender à demanda.
O que é balanceamento de linha de produção e como ele funciona?
O balanceamento de linha de produção é a organização das atividades entre postos de trabalho e recursos produtivos para reduzir diferenças de carga, esperas e sobrecargas. Seu objetivo é aproximar a capacidade das operações do ritmo necessário de fabricação, respeitando a sequência técnica, a segurança e os padrões de qualidade.
Na prática, balancear uma linha envolve conhecer quanto tempo cada atividade exige, quais recursos ela utiliza e se existem tarefas que podem ser executadas de outra maneira.
Considere uma fábrica com quatro etapas produtivas.
Se três operações levam aproximadamente três minutos por peça, mas a quarta exige cinco minutos, existe uma diferença que merece investigação.
O responsável pode descobrir que parte desses cinco minutos é utilizada em atividades manuais, como separar componentes, preparar ferramentas ou realizar conferências que poderiam acontecer em outro momento.
Quando essas tarefas são reorganizadas corretamente, o posto mais lento pode ganhar capacidade sem necessidade de adquirir equipamentos adicionais.
O balanceamento precisa considerar máquinas e operadores
Nem todo desequilíbrio é provocado pelo funcionamento das máquinas.
Em determinadas linhas, o tempo de trabalho do operador representa uma parcela importante do ciclo produtivo.
Uma máquina pode executar automaticamente uma operação em dois minutos, mas o responsável precisa de mais três minutos para retirar a peça, fazer uma conferência, preparar o próximo material e organizar o posto.
Se parte dessas atividades puder ocorrer enquanto o equipamento trabalha, o tempo entre duas peças concluídas poderá diminuir.
Entretanto, essa mudança depende das condições reais do processo. Não é possível simplesmente eliminar atividades obrigatórias ou transferir tarefas que exigem qualificação, segurança ou uma sequência técnica específica.
Qual é a diferença entre balancear a linha e aumentar a velocidade das máquinas?
Aumentar a velocidade de uma máquina significa reduzir seu tempo de processamento, quando isso é tecnicamente possível.
Já o balanceamento procura melhorar a distribuição do trabalho e o fluxo entre as operações.
Uma indústria pode conseguir resultados relevantes sem alterar os parâmetros de velocidade dos equipamentos, apenas reduzindo esperas, reorganizando tarefas e melhorando o abastecimento.
Por outro lado, quando o limite está no próprio ciclo automático de uma máquina, o balanceamento das atividades manuais pode não ser suficiente. Nesse caso, será necessário avaliar melhorias técnicas ou alternativas de capacidade.
Como identificar quais operações estão limitando a produção?
Para identificar a operação que limita a fabricação, é necessário comparar a carga recebida, o tempo de ciclo e a capacidade de cada etapa. Também é importante observar onde surgem filas recorrentes, quais máquinas trabalham próximas do limite e quais permanecem aguardando materiais ou componentes.
O primeiro cuidado é não considerar automaticamente a máquina mais lenta como o principal problema.
Uma operação pode apresentar tempo elevado porque executa atividades mais complexas, mas ainda possuir capacidade suficiente para atender à demanda.
A restrição aparece quando sua capacidade efetiva não acompanha o volume necessário.
Observe onde as peças ficam acumuladas
Uma maneira prática de iniciar a análise é acompanhar o caminho percorrido pelos produtos durante o turno.
Considere uma fábrica de peças usinadas.
O corte abastece a produção normalmente. Entretanto, ao longo do dia, vários carrinhos com peças começam a se acumular antes do centro de usinagem.
Ao mesmo tempo, a montagem permanece parte do turno aguardando componentes.
Esse comportamento indica que a usinagem merece investigação.
Entretanto, a fila também pode ter sido causada por uma parada temporária, falta de operador ou mudança de prioridade. Por isso, é importante acompanhar o processo em diferentes dias antes de concluir que existe um gargalo permanente.
Meça o tempo real das operações
O balanceamento depende de informações confiáveis.
Não basta utilizar somente o tempo previsto no cadastro do produto, principalmente quando ele não é revisado há muito tempo.
Durante a observação, registre o horário de início e término das operações, quantas peças foram concluídas, quais interrupções aconteceram e quanto tempo foi utilizado em preparações.
Também é importante separar:
Tempo de máquina: período necessário para o equipamento executar sua atividade.
Tempo manual: duração das tarefas realizadas pelo operador.
Tempo de setup: período utilizado para preparar o recurso para uma nova produção.
Tempo de espera: intervalo em que a peça permanece parada antes de seguir para outra operação.
Tempo de movimentação: duração do transporte dos materiais entre os postos.
Essa separação permite reconhecer problemas diferentes.
Uma máquina que demora quatro minutos para executar um ciclo automático exige uma análise diferente de um posto que leva quatro minutos porque o operador precisa procurar ferramentas e transportar componentes.
A utilização de um controle de produção industrial pode contribuir para reunir registros de operações, identificar desvios e comparar os tempos previstos com os efetivamente realizados.
Analise a capacidade de cada recurso, não apenas sua utilização
Uma máquina ocupada durante praticamente todo o turno pode estar funcionando dentro do esperado. Entretanto, quando ela recebe mais trabalho do que consegue processar, a fila tende a crescer.
Por exemplo, uma operação possui 420 minutos disponíveis por turno e necessita de quatro minutos para processar cada peça.
Sua capacidade teórica é de 105 unidades por turno.
Se a demanda exige 130 unidades, existe uma diferença de 25 peças que precisa ser tratada.
Mesmo que o equipamento funcione continuamente, ele não conseguirá atender à demanda nessas condições.
Identificar essa diferença antes de liberar as ordens permite evitar uma programação incompatível com a capacidade existente.
Como calcular o balanceamento de uma linha de produção na prática?
O cálculo começa pela identificação do tempo disponível, da quantidade necessária e do tempo de ciclo de cada operação. Depois, compara-se o ritmo exigido pela demanda com a capacidade dos postos de trabalho. A análise mostra quais etapas precisam de ajustes e qual aumento de produção seria teoricamente possível.
Calcule o tempo takt da produção
O tempo takt representa o ritmo necessário para atender à demanda dentro do período produtivo disponível.
A fórmula é:
Tempo takt = Tempo disponível para produção ÷ Quantidade necessária
Imagine uma indústria com as seguintes condições:
-
Jornada de trabalho: 8 horas.
-
Intervalos e paradas planejadas: 60 minutos.
-
Tempo produtivo disponível: 420 minutos.
-
Demanda diária: 120 unidades.
O cálculo será:
420 ÷ 120 = 3,5 minutos por unidade.
Isso significa que, para atender à necessidade diária, a linha precisa concluir, em média, uma unidade a cada 3,5 minutos.
O tempo takt não representa necessariamente a velocidade atual das máquinas. Ele indica o ritmo que a produção precisa alcançar.
Essa definição segue o conceito utilizado pelo Lean Institute Brasil, que relaciona o tempo disponível à demanda do cliente.
Compare o tempo takt com os ciclos das operações
Agora imagine que essa mesma fábrica produza um componente metálico passando por quatro etapas.
Após medir o processo, o responsável identifica a seguinte situação:
| Etapa da produção | Tempo inicial por unidade | Tempo após o balanceamento |
|---|---|---|
| Corte e preparação | 2,2 minutos | 2,8 minutos |
| Usinagem | 4,5 minutos | 3,3 minutos |
| Montagem | 2,8 minutos | 2,8 minutos |
| Conferência e embalagem | 1,6 minuto | 2,2 minutos |
Exemplo hipotético, considerando postos sequenciais, tempos constantes e tarefas tecnicamente transferíveis.
Na situação inicial, a usinagem apresenta o maior ciclo: 4,5 minutos por peça.
Portanto, mesmo com as demais etapas trabalhando mais rapidamente, ela limita a saída da linha.
A capacidade teórica inicial será:
420 ÷ 4,5 = 93,3 unidades por turno.
Considerando somente unidades completas, a capacidade seria de aproximadamente 93 peças por turno.
A empresa precisa atender a 120 unidades, mas sua configuração atual não permite alcançar esse volume dentro das condições consideradas.
Redistribua tarefas sem aumentar a quantidade de máquinas
Durante a análise da usinagem, a equipe identifica que parte do ciclo de 4,5 minutos corresponde a atividades manuais que podem ser executadas em outros postos, sem interferir no processamento obrigatório da máquina.
Uma possibilidade seria transferir 0,6 minuto de preparação para o primeiro posto e 0,6 minuto de conferência ou identificação para a etapa final.
Com isso, o tempo do posto de usinagem cairia para 3,3 minutos.
A montagem continuaria com 2,8 minutos, enquanto corte e conferência permaneceriam abaixo do takt de 3,5 minutos.
A capacidade teórica da linha passaria a ser:
420 ÷ 3,3 = 127,3 unidades por turno.
O limite teórico seria de aproximadamente 127 unidades completas.
<text>Comparação do exemplo</text>
| Indicador | Antes | Depois |
|---|---|---|
| Ciclo limitante | 4,5 min | 3,3 min |
| Capacidade teórica por turno | 93 peças | 127 peças |
| Demanda necessária | 120 peças | 120 peças |
| Atendimento teórico da demanda | Insuficiente | Possível |
Nesse cenário, a capacidade teórica aumentaria aproximadamente 36%, sem aquisição de novas máquinas.
Entretanto, isso não significa que a fábrica necessariamente produzirá 127 unidades. O resultado real dependerá de paradas, refugos, disponibilidade de materiais, setups, variações operacionais e condições de qualidade.
Além disso, o exemplo pressupõe que as atividades transferidas são realmente separáveis. Se os 4,5 minutos corresponderem integralmente ao ciclo automático indispensável da usinagem, não será possível obter essa redução apenas redistribuindo tarefas.
O aprendizado principal é que o balanceamento precisa alterar a capacidade do processo, e não apenas a distribuição aparente das atividades.
Quais mudanças podem aumentar a produção sem comprar novas máquinas?
Existem diferentes alternativas para ampliar a produção utilizando os recursos existentes. As mais importantes envolvem redistribuir atividades manuais, reduzir preparações, eliminar interrupções evitáveis e melhorar a chegada de materiais. A prioridade deve ser dada às mudanças que aumentam a capacidade da operação limitante sem sobrecarregar as demais.
Redistribuir atividades entre os postos de trabalho
Uma das primeiras oportunidades é identificar tarefas que não precisam ser executadas obrigatoriamente no posto mais sobrecarregado.
Imagine uma operação de soldagem em que o funcionário precisa separar componentes, posicionar peças, executar a solda e realizar uma conferência inicial.
Se outra etapa possui capacidade disponível, parte da preparação pode ser realizada antecipadamente.
Isso permite que o posto de soldagem concentre mais tempo na atividade que realmente depende daquele recurso.
A redistribuição precisa respeitar a qualificação dos funcionários, as instruções de fabricação e as exigências de segurança.
Reduzir o tempo de preparação das máquinas
Em algumas indústrias, os equipamentos perdem uma parcela significativa do turno durante trocas de ferramentas, ajustes e preparação de novos lotes.
Considere uma máquina que exige 25 minutos para cada troca de produto.
Se forem realizadas quatro preparações durante o turno, serão consumidos 100 minutos.
Caso uma revisão do procedimento permita reduzir cada preparação para 15 minutos, o tempo total cairá para 60 minutos.
A diferença será de 40 minutos de disponibilidade recuperada.
Se esse equipamento for a restrição da linha, essa recuperação poderá contribuir diretamente para aumentar a produção.
O método SMED, relacionado à redução de tempos de setup, pode ajudar a identificar atividades que podem ser preparadas antes da parada do equipamento. Sua aplicação precisa preservar todos os requisitos técnicos e de segurança.
Evitar que máquinas parem por falta de materiais
Uma máquina pode possuir capacidade suficiente para atender à demanda e ainda assim produzir pouco por falta de abastecimento.
Isso acontece quando operadores precisam buscar matérias-primas em outros setores, aguardar componentes ou interromper a fabricação para solicitar materiais.
A solução pode envolver organizar kits de produção, definir pontos de abastecimento e verificar a disponibilidade dos componentes antes de liberar as ordens.
Em vez de esperar a máquina parar, o responsável pelo abastecimento prepara os materiais necessários para a próxima sequência produtiva.
Esse cuidado também se relaciona com a programação, planejamento e controle da produção, pois a demanda precisa ser compatível não somente com as máquinas, mas também com os recursos e insumos disponíveis.
Reorganizar a sequência dos produtos fabricados
A ordem em que os produtos são fabricados pode influenciar o aproveitamento dos equipamentos.
Imagine uma indústria que produz peças semelhantes, mas utiliza ferramentas diferentes para cada modelo.
Se as ordens forem executadas sem considerar essas características, a máquina poderá passar por várias trocas de ferramentas desnecessárias.
Agrupar produtos compatíveis, quando isso não prejudicar os prazos, pode reduzir preparações e aumentar o tempo disponível para fabricação.
Entretanto, a decisão também precisa considerar a urgência dos pedidos, a disponibilidade dos materiais e a capacidade das operações seguintes.
O objetivo não é formar grandes lotes indiscriminadamente, mas escolher uma sequência que reduza perdas sem aumentar estoques ou atrasos.
Melhorar a manutenção dos equipamentos críticos
Quando uma máquina limita a produção, cada interrupção não planejada pode comprometer o resultado da linha.
Por isso, os equipamentos críticos merecem acompanhamento específico.
Uma indústria pode descobrir, por exemplo, que sua principal máquina de usinagem apresenta várias interrupções curtas relacionadas ao desgaste de ferramentas.
Individualmente, essas paradas parecem pequenas. Entretanto, quando somadas, podem representar uma parcela importante da capacidade perdida.
Registrar as ocorrências, analisar suas causas e programar intervenções adequadas ajuda a recuperar disponibilidade.
O cuidado é não substituir a manutenção preventiva por uma operação contínua que aumente o risco de falhas ou acidentes.
Reduzir retrabalhos que ocupam a capacidade produtiva
Nem toda peça processada se transforma em produto aprovado.
Quando uma operação produz componentes com defeito, parte da capacidade será utilizada posteriormente para corrigir ou refazer o trabalho.
Considere uma máquina com capacidade para processar 100 peças durante um período.
Se dez peças precisarem retornar à operação, parte do tempo disponível para novos produtos será consumida pelo retrabalho.
Identificar a origem dos defeitos pode aumentar a quantidade de peças aprovadas sem alterar a velocidade nominal dos equipamentos.
Por isso, a análise do balanceamento também precisa considerar a qualidade dos produtos entregues por cada etapa.
Como aplicar o balanceamento de linha de produção no chão de fábrica?
A implementação deve começar por uma linha ou família de produtos, utilizando medições reais e mudanças controladas. O ideal é compreender a situação inicial, selecionar a principal restrição, testar uma redistribuição e comparar os resultados antes de ampliar o novo método para outros produtos ou turnos.
Escolha uma linha ou família de produtos para analisar
Começar por toda a fábrica pode dificultar a identificação das causas.
É mais adequado selecionar uma linha com atrasos frequentes, filas recorrentes ou uma diferença relevante entre a produção planejada e a realizada.
Quando a indústria fabrica vários produtos, procure agrupar aqueles que possuem roteiros e tempos semelhantes.
Uma linha que produz componentes sob medida poderá exigir análises específicas para diferentes famílias de peças.
Mapeie a sequência das operações
Registre quais atividades são necessárias desde a entrada da matéria-prima até a conclusão do produto.
Em uma fábrica de estruturas metálicas, o fluxo pode envolver corte, dobra, furação, soldagem, acabamento e inspeção.
Para cada etapa, identifique o equipamento utilizado, o operador responsável, a duração das atividades e as dependências existentes.
Esse levantamento ajuda a reconhecer tarefas que podem acontecer antecipadamente, operações que precisam permanecer na mesma máquina e atividades que não podem ser executadas em paralelo.
O planejamento, programação e controle da produção também precisa considerar essas informações para definir ordens, datas e recursos compatíveis com a realidade da fábrica.
Identifique a operação que realmente limita o fluxo
Compare os ciclos medidos com o tempo takt e com a capacidade necessária.
Observe também se existem esperas por materiais, ferramentas, manutenção ou operadores.
Uma máquina pode apresentar tempo de ciclo adequado, mas entregar menos peças porque permanece frequentemente indisponível.
Nessa situação, redistribuir tarefas pode não resolver o problema principal. A prioridade poderá ser reduzir as paradas.
Teste a nova distribuição antes de adotá-la definitivamente
Depois de identificar oportunidades, execute um teste controlado.
Registre quais atividades serão transferidas, quem ficará responsável, quanto tempo será necessário e quais condições precisam ser atendidas.
Durante o teste, observe se o posto que recebeu novas tarefas consegue manter seu ritmo sem prejudicar a qualidade.
Também verifique se a alteração exige deslocamentos adicionais, aumenta a movimentação de materiais ou cria riscos ergonômicos.
Uma melhoria só deve ser considerada válida quando o resultado total da linha evolui.
Padronize o processo que apresentou resultados
Se o teste demonstrar aumento consistente da saída de peças aprovadas, a nova rotina deve ser documentada.
As instruções precisam indicar a sequência das atividades, os materiais necessários, as responsabilidades e os procedimentos de conferência.
O trabalho padronizado é uma referência importante nesse processo. O Lean Enterprise Institute apresenta o tempo takt, a sequência de trabalho e o estoque padrão em processo como elementos utilizados na organização das operações.
A padronização permite comparar turnos, orientar funcionários e identificar quando o processo começa a apresentar novos desvios.
Quais indicadores mostram se o balanceamento realmente funcionou?
O resultado do balanceamento deve ser avaliado pela produção total aprovada, pelo cumprimento da demanda e pela redução de perdas no fluxo. Aumentar a ocupação de uma máquina isoladamente não comprova melhoria. É necessário verificar se mais produtos foram finalizados, com qualidade, dentro do tempo disponível.
Quantidade de produtos aprovados por turno
Esse é um dos indicadores mais importantes.
Se uma linha produzia 85 unidades aprovadas por turno e passou a entregar 105, existe uma melhoria de saída que merece ser analisada.
Entretanto, os períodos comparados precisam apresentar condições equivalentes de produto, jornada e demanda.
Tempo de ciclo por operação
O acompanhamento mostra se o posto mais lento conseguiu reduzir seu ciclo e se outra etapa passou a limitar a produção.
Após uma redistribuição, o gargalo pode mudar de lugar.
Por isso, não basta acompanhar apenas a operação que recebeu a melhoria inicial.
Tempo de espera entre as etapas
Avalie quanto tempo as peças permanecem aguardando antes de entrar na próxima operação.
Uma redução desse intervalo pode indicar que o fluxo está mais organizado.
Entretanto, o resultado precisa ser interpretado junto com a produção concluída. Reduzir filas sem aumentar a saída pode ser positivo para o prazo, mas não representa necessariamente um aumento da capacidade.
OEE dos equipamentos críticos
O OEE, ou Eficiência Global dos Equipamentos, relaciona disponibilidade, desempenho e qualidade.
Ele ajuda a identificar se a capacidade está sendo perdida por paradas, velocidade inferior à esperada ou produtos rejeitados.
O OEE é especialmente útil para acompanhar equipamentos que limitam a linha, mas não substitui a análise do fluxo produtivo completo.
Ordens concluídas dentro do prazo
Uma fábrica pode produzir mais unidades e ainda enfrentar atrasos se fabricar os produtos errados ou utilizar uma sequência inadequada.
Por isso, também é necessário acompanhar o cumprimento dos prazos das ordens de produção.
O controle de produção PCP contribui para conectar o desempenho das operações ao planejamento de materiais, quantidades e datas de entrega.
Quais erros podem comprometer o balanceamento da produção?
O balanceamento pode apresentar resultados negativos quando as mudanças são realizadas sem medições confiáveis ou sem considerar as limitações técnicas das operações. Os erros mais comuns incluem transferir tarefas sem avaliar a capacidade disponível, acelerar processos que não são gargalos e desconsiderar qualidade, segurança e variações na demanda.
Sobrecarregar operadores para compensar máquinas lentas
Redistribuir trabalho não significa aumentar indiscriminadamente a quantidade de tarefas de cada funcionário.
Se uma atividade é transferida para um operador que já trabalha próximo de sua capacidade, o problema pode apenas mudar de setor.
Além disso, sobrecarga pode provocar fadiga, erros de execução e riscos ergonômicos.
A nova distribuição precisa ser tecnicamente viável e permitir uma rotina sustentável.
Utilizar tempos de produção desatualizados
Tempos cadastrados incorretamente podem fazer uma operação parecer mais rápida ou mais lenta do que realmente é.
Isso prejudica o cálculo da capacidade e pode levar a decisões equivocadas.
Sempre que houver alteração importante no roteiro, nas ferramentas, no equipamento ou na forma de execução, os parâmetros utilizados pelo PCP precisam ser revisados.
Balancear somente para um produto
Uma indústria que fabrica diferentes modelos pode apresentar restrições distintas conforme o tipo de peça.
Um componente pode exigir mais tempo de usinagem, enquanto outro depende principalmente da soldagem.
Se a empresa balancear a linha considerando apenas um produto, poderá enfrentar novos problemas quando o mix de fabricação mudar.
Nesse cenário, é importante considerar os tempos de cada família de produtos e a frequência com que elas aparecem na programação.
Confundir capacidade disponível com necessidade de produção
Uma linha capaz de fabricar 150 unidades não precisa produzir essa quantidade quando a demanda é de apenas 100.
Produzir o excedente sem necessidade pode aumentar estoques, consumo de materiais e custos de armazenamento.
O balanceamento deve permitir atender melhor à demanda, e não simplesmente ocupar toda a capacidade disponível.
Quando o balanceamento não é suficiente para aumentar a produção?
O balanceamento possui limites. Quando uma máquina já trabalha próxima de sua capacidade técnica máxima, apresenta poucas perdas recuperáveis e executa operações que não podem ser redistribuídas, reorganizar tarefas pode não gerar o aumento necessário. Nessa situação, será preciso avaliar outras alternativas de capacidade.
Imagine uma máquina cujo processo físico exige obrigatoriamente seis minutos por peça.
Mesmo que o operador prepare todos os materiais antecipadamente, o equipamento continuará precisando desse período para concluir a operação.
Se existir apenas uma máquina desse tipo e ela for necessária para todas as peças, não será possível produzir dez unidades por hora em regime contínuo sem alterar alguma condição técnica ou operacional.
Nessa situação, a empresa poderá avaliar a otimização tecnicamente validada do processo, a utilização de recursos equivalentes já disponíveis, a ampliação de turnos, a terceirização de determinadas operações ou o investimento em equipamentos.
A escolha dependerá de custos, demanda futura, capacidade de mão de obra, prazo de retorno e qualidade exigida.
Como saber se realmente chegou a hora de comprar outra máquina?
Antes de investir, a empresa precisa responder a três questões.
A máquina atual está sendo utilizada de maneira eficiente?
Se ainda existem perdas relevantes por setup, falta de materiais, microparadas ou retrabalho, pode haver capacidade a recuperar.
A demanda supera a capacidade mesmo depois das melhorias viáveis?
Se a resposta for positiva, o problema pode representar uma limitação estrutural.
O volume adicional justifica o investimento?
A decisão deve considerar os custos de aquisição, instalação, operação, manutenção, equipe, espaço físico e a margem gerada pelos pedidos adicionais.
Aumentar a capacidade não representa automaticamente aumentar o lucro. O investimento precisa ser comparado com o resultado econômico esperado.
Como o PCP e a tecnologia ajudam a manter uma linha balanceada?
O PCP contribui para manter o balanceamento ao organizar ordens conforme a capacidade real de máquinas, operadores e setores. Já a tecnologia permite registrar tempos, acompanhar paradas e identificar desvios. Essas informações ajudam a revisar a distribuição das atividades quando a demanda, o mix de produtos ou as condições produtivas mudam.
Programação considerando a capacidade das operações
Uma programação eficiente não deve distribuir ordens apenas pelas datas solicitadas pelos clientes.
Também precisa analisar quanto tempo cada produto ocupará nos recursos necessários.
Imagine uma indústria que recebe três pedidos diferentes, todos dependentes da mesma máquina de corte.
Mesmo que existam funcionários disponíveis em outros setores, o PCP precisa avaliar se a capacidade do corte será suficiente para atender às três ordens.
Um sistema PCP pode ajudar a organizar essa programação e reunir informações sobre recursos, materiais e execução, conforme suas funcionalidades.
Acompanhamento dos tempos reais de fabricação
Depois de implementar o balanceamento, os tempos utilizados no planejamento precisam continuar sendo comparados com os resultados.
Se uma operação possui tempo previsto de três minutos, mas constantemente exige quatro, existe um desvio que precisa ser investigado.
Um software de controle de produção industrial pode facilitar o registro das operações e a análise dessas diferenças, desde que os dados sejam coletados corretamente.
Revisão da capacidade quando a demanda muda
Uma linha balanceada para produzir 100 unidades por turno não estará necessariamente adequada quando a demanda aumentar para 150.
O tempo takt muda, e a capacidade das operações precisa ser analisada novamente.
Também é importante considerar pedidos especiais, mudanças no roteiro produtivo, alterações no mix e indisponibilidades dos recursos.
Por isso, a utilização de um sistema de planejamento e controle da produção pode apoiar a revisão contínua de prioridades, materiais e capacidade.
O software não realiza o balanceamento físico automaticamente em todas as situações. Sua principal contribuição é oferecer dados mais organizados para que os responsáveis possam identificar problemas e tomar decisões fundamentadas.
Conclusão
Aumentar a produção industrial não significa necessariamente adquirir novas máquinas ou ampliar a estrutura da fábrica.
Em muitos casos, a capacidade disponível não é utilizada plenamente porque as operações apresentam diferenças de ritmo, interrupções frequentes ou atividades distribuídas de maneira inadequada.
O balanceamento de linha de produção permite identificar essas situações e avaliar como melhorar a saída de produtos sem criar novas sobrecargas.
Para começar, escolha uma linha que apresenta atrasos ou acúmulo de peças. Meça os tempos das operações, identifique o recurso que limita a fabricação e verifique quais atividades podem ser reorganizadas com segurança.
Depois, teste as melhorias e compare a quantidade de produtos aprovados, o tempo de ciclo e o cumprimento dos prazos.
Quando as máquinas existentes ainda possuem capacidade recuperável, pequenas mudanças na organização do processo podem evitar investimentos prematuros e melhorar o aproveitamento da estrutura industrial.
O resultado mais importante não é fazer cada equipamento trabalhar mais rapidamente, mas conseguir entregar a quantidade necessária de produtos, com qualidade e dentro do prazo, utilizando os recursos de maneira equilibrada.
Leia também
Para aprofundar o conhecimento sobre capacidade produtiva, gargalos, PCP e aproveitamento dos recursos industriais, confira os conteúdos relacionados:
- ERP Personalizado: Como Evitar Retrabalho e Tarefas Manuais? — Entenda como reduzir atividades repetitivas e organizar processos.
- Qual a Diferença Entre Planejamento, Programação e Controle da Produção? — Compreenda como organizar a fabricação desde a demanda até a execução.
- Controle de Produção PCP: Como Calcular e Acompanhar a Capacidade Produtiva — Aprenda a comparar capacidade disponível e necessidades de fabricação.
- PCP Industrial: Como Definir Prioridades nas Ordens de Produção — Veja como organizar prioridades sem comprometer os recursos produtivos.
- Apontamento de Produção: Como Controlar Tempos, Quantidades e Perdas na Fábrica — Saiba como registrar informações reais do chão de fábrica.
- Como Identificar um Gargalo de Produção Antes Que Ele Atrase Seus Pedidos? — Reconheça os sinais de sobrecarga e restrições produtivas.
- Programação da Produção: Como Reduzir Atrasos e Melhorar a Eficiência Industrial? — Aprenda a sequenciar a fabricação considerando materiais e capacidade.
- Como Controlar os Custos de Produção na Fábrica — Entenda como medir custos e analisar o impacto financeiro das melhorias produtivas.