Uma indústria pode ter matéria-prima disponível, máquinas funcionando e ordens de produção abertas, mas ainda enfrentar atrasos porque não sabe exatamente onde estão os produtos que começaram a ser fabricados e ainda não foram concluídos. Para controlar esses itens, é necessário registrar as quantidades produzidas, identificar em qual operação cada lote se encontra e acompanhar as transferências, perdas e pendências entre setores. Um sistema PCP pode organizar essas informações e mostrar quanto realmente está disponível para a próxima etapa. Neste conteúdo, você entenderá como controlar produtos semiacabados, evitar divergências e manter o fluxo de fabricação organizado.
O que são produtos semiacabados e por que precisam de controle?
Produtos semiacabados são itens que já passaram por uma ou mais operações de fabricação, mas ainda precisam de processamento para se tornarem produtos acabados. O controle permite identificar quanto foi produzido, onde cada item está, quais operações faltam e quais quantidades podem seguir para a próxima etapa.
Em uma metalúrgica, por exemplo, uma chapa pode passar por corte, furação, dobra, soldagem e pintura antes de se transformar em uma peça pronta.
Depois do corte, a chapa já não é simplesmente uma matéria-prima na condição original. Ela passou por uma transformação, recebeu trabalho produtivo e precisa seguir para outras operações.
Enquanto aguarda a furação, pode ser considerada um produto semiacabado ou item em processo.
O mesmo acontece em diferentes segmentos industriais:
-
Indústria de móveis: peças de madeira cortadas aguardando acabamento ou montagem.
-
Indústria de alimentos: massas preparadas aguardando uma próxima etapa de processamento.
-
Indústria têxtil: tecidos cortados esperando costura.
-
Indústria de plásticos: componentes moldados aguardando acabamento.
-
Indústria metalúrgica: peças usinadas esperando tratamento superficial.
Esses materiais representam parte da produção já executada. Portanto, não devem ser confundidos com matérias-primas que ainda não foram utilizadas nem com produtos acabados disponíveis para entrega.
Qual é a diferença entre produto semiacabado e produto em processo?
Os dois conceitos estão relacionados, mas podem representar situações distintas.
Produto em processo é uma expressão mais ampla, utilizada para identificar materiais que ainda estão dentro do ciclo de fabricação.
Já o produto semiacabado costuma representar um item que concluiu determinada transformação, mas ainda depende de outras etapas para ficar pronto.
Considere uma indústria que fabrica estruturas metálicas.
Uma peça que está sendo soldada encontra-se em processamento. Depois de concluir a soldagem, ela pode permanecer como semiacabada enquanto aguarda pintura.
Na gestão industrial, ambos precisam ser acompanhados, especialmente quando existem estoques intermediários entre operações.
O sistema PCP ajuda a relacionar essas quantidades às ordens de produção, evitando que materiais em diferentes estágios sejam tratados como se estivessem na mesma condição.
Essa necessidade também aparece nas orientações do Sebraetec sobre planejamento e controle de produção, que incluem a identificação de estoques em processo e produtos acabados no diagnóstico da operação industrial.
Por que os produtos semiacabados ficam sem controle durante a fabricação?
O problema normalmente aparece quando uma operação termina, mas a movimentação dos materiais não é registrada corretamente. As peças são transportadas para outra máquina, colocadas em uma área de espera ou separadas para inspeção sem que o PCP receba essa informação. Assim, o estoque físico deixa de corresponder aos registros.
Imagine uma fábrica que precisa produzir 300 componentes metálicos.
O setor de corte finaliza 300 peças e informa que sua atividade foi concluída. Entretanto, somente 220 seguem para a furação. As outras 80 permanecem aguardando transporte.
Se o controle registrar apenas a conclusão do corte, a programação pode considerar equivocadamente que todas as 300 peças estão disponíveis na próxima operação.
Esse erro provoca diferentes dificuldades.
A furação pode ser programada para uma quantidade que ainda não recebeu. O PCP pode acreditar que a ordem avançou mais do que realmente avançou. Enquanto isso, os responsáveis pelo corte podem iniciar uma nova produção sem perceber que existem peças acumuladas aguardando movimentação.
Quais situações provocam essas divergências?
Entre as causas mais comuns estão a falta de identificação dos lotes, apontamentos feitos somente no encerramento das ordens, transferências sem confirmação de recebimento e ausência de áreas específicas para materiais intermediários.
Outro problema é registrar uma operação como concluída sem diferenciar peças aprovadas, rejeitadas ou aguardando inspeção.
Uma quantidade produzida não é necessariamente uma quantidade liberada.
Se 100 peças foram processadas, mas 8 apresentam defeitos, não é correto informar automaticamente que existem 100 unidades disponíveis para a próxima etapa.
O controle precisa considerar a condição real de cada peça.
É por isso que o sistema PCP deve acompanhar não apenas o andamento das operações, mas também o resultado e a destinação dos materiais.
Para compreender como essas responsabilidades se relacionam, vale consultar a explicação sobre a diferença entre planejamento, programação e controle da produção.
O planejamento define o que precisa ser fabricado. A programação estabelece quando e em qual sequência as operações serão executadas. O controle verifica o que realmente aconteceu.
Como organizar o fluxo de produtos semiacabados em um sistema PCP?
O primeiro passo é definir o caminho percorrido por cada produto, desde a matéria-prima até sua conclusão. Depois, é necessário estabelecer como cada operação será registrada, quais informações acompanharão os lotes e quando uma quantidade poderá ser transferida para o próximo setor.
Mapeie todas as operações necessárias
Uma fabricação pode seguir a seguinte sequência:
Matéria-prima → Corte → Furação → Dobra → Soldagem → Pintura → Inspeção → Produto acabado.
Esse fluxo precisa representar a realidade da indústria.
Se determinada peça exige tratamento térmico entre a soldagem e a pintura, essa operação também deve aparecer no roteiro.
Da mesma forma, quando existem operações paralelas, é necessário identificar quais atividades podem acontecer simultaneamente e quais dependem da conclusão de outras.
O objetivo não é apenas desenhar a sequência, mas estabelecer pontos de controle.
Ao finalizar a furação, por exemplo, a empresa precisa saber quantas peças foram aprovadas e quantas estão disponíveis para a dobra.
A organização das principais etapas do controle de produção PCP contribui para compreender a relação entre planejamento, execução e acompanhamento.
Identifique os lotes e as ordens de produção
Cada conjunto de produtos semiacabados deve possuir uma identificação que permita relacioná-lo à fabricação correspondente.
Essa identificação pode reunir:
-
Número da ordem de produção.
-
Código do produto ou componente.
-
Lote ou identificação do conjunto.
-
Operação concluída e próxima operação.
-
Quantidade e unidade de medida.
-
Situação de qualidade.
-
Localização física.
Em uma indústria que trabalha com diferentes pedidos, a identificação evita que peças semelhantes sejam misturadas.
Duas ordens podem fabricar o mesmo componente, mas utilizar especificações, revisões de projeto ou prazos diferentes.
Se todos os itens forem colocados no mesmo recipiente sem identificação, será difícil descobrir quais peças pertencem a cada ordem.
O sistema PCP precisa manter essa relação mesmo quando um lote é dividido em quantidades menores.
Defina uma situação para cada conjunto de materiais
Não basta identificar o produto. Também é importante conhecer sua condição atual.
A tabela apresenta uma proposta de organização que pode ser adaptada às necessidades da indústria.
Tabela: Controle das situações dos produtos semiacabados
| Situação | O que significa | Como tratar no controle |
|---|---|---|
| Aguardando operação | Material disponível na fila de uma atividade | Registrar quantidade, localização e próxima operação |
| Em processamento | Peças sendo trabalhadas em uma máquina ou setor | Acompanhar início, quantidade processada e andamento |
| Aguardando inspeção | Operação executada, mas qualidade ainda não liberada | Manter quantidade bloqueada para a próxima etapa |
| Aprovado | Peças que atenderam aos critérios da operação | Disponibilizar para transferência conforme o roteiro |
| Em transferência | Material saiu de um setor e ainda não teve recebimento confirmado | Registrar origem, destino e quantidade movimentada |
| Em retrabalho | Peças que precisam de correção | Manter separadas até nova avaliação |
| Refugado | Material descartado por não atender às condições de aproveitamento | Registrar perda e retirar do saldo disponível |
Exemplo de classificação operacional. As situações podem receber nomes diferentes conforme os procedimentos e o sistema utilizado.
Essa separação impede que uma peça aguardando correção seja tratada como disponível para montagem.
Também facilita identificar materiais que permanecem muito tempo na mesma condição.
Controle a transferência entre setores
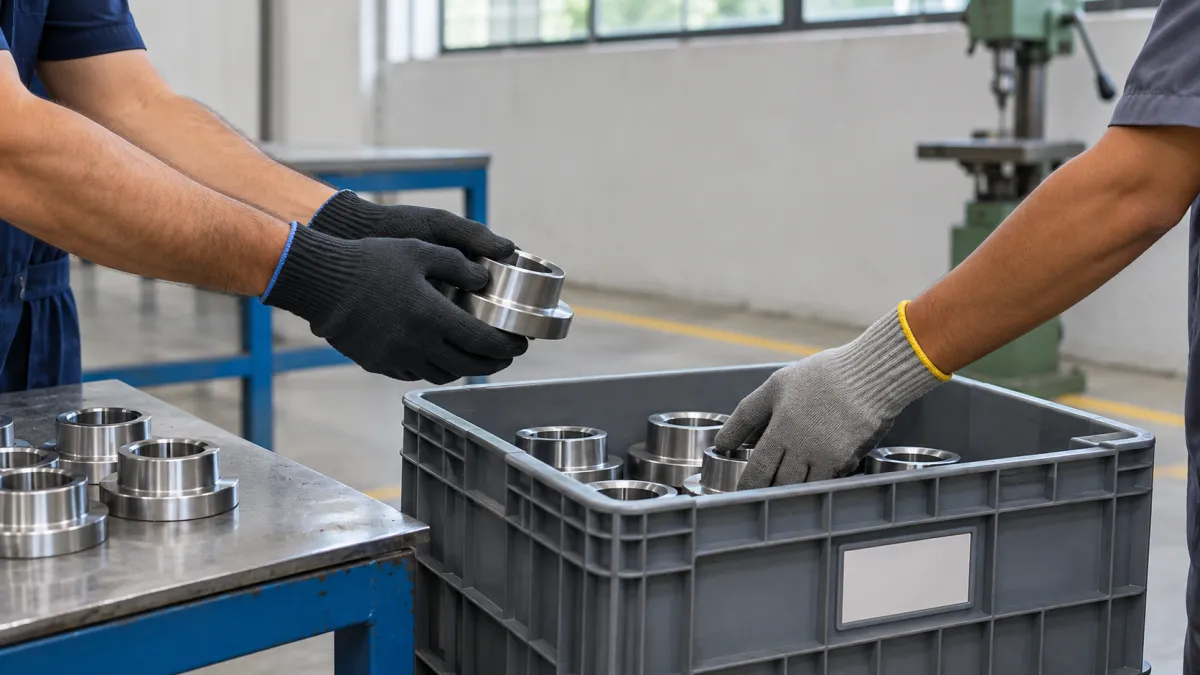
Toda movimentação de semiacabados deve indicar de onde o material saiu, para onde foi enviado e qual quantidade foi transferida.
Considere 150 peças aprovadas no corte.
O operador encaminha 100 unidades para a furação e mantém 50 na área de espera.
O registro correto precisa indicar:
-
150 peças aprovadas no corte.
-
100 peças encaminhadas à furação.
-
50 peças ainda aguardando transferência.
Se a empresa utiliza confirmação de recebimento, também é possível distinguir aquilo que saiu de um setor da quantidade efetivamente recebida no seguinte.
Isso evita contabilizar as mesmas peças simultaneamente em dois locais.
Como controlar as quantidades quando uma ordem avança parcialmente?
O controle precisa permitir que uma parte das peças avance enquanto outra permanece na operação anterior. Não é necessário esperar a conclusão de toda a ordem para movimentar materiais, desde que a produção permita transferências parciais e que cada quantidade mantenha sua identificação e situação atualizadas.
Exemplo prático de uma ordem com 100 peças
Imagine uma indústria metalúrgica que recebe uma ordem de produção para fabricar 100 suportes.
O processo envolve corte, furação, pintura e montagem.
No corte, as 100 unidades são processadas. Ao final:
-
96 peças são aprovadas.
-
4 peças são consideradas refugo.
Portanto, somente 96 unidades seguem para a furação.
Na furação, as 96 peças são processadas. O resultado é:
-
90 peças aprovadas.
-
4 peças encaminhadas para retrabalho.
-
2 peças refugadas.
As 90 unidades aprovadas podem seguir para pintura, enquanto as quatro pendentes permanecem identificadas para correção.
Na pintura, as 90 unidades recebidas passam pelo processo. Ao final:
-
87 peças são aprovadas.
-
3 peças aguardam inspeção complementar.
Nesse momento, existem apenas 87 unidades liberadas para montagem.
As quatro peças em retrabalho na furação e as três aguardando inspeção na pintura ainda podem ser recuperadas, mas não devem ser consideradas disponíveis antes de sua liberação.
A conciliação das quantidades fica assim:
87 peças liberadas + 4 em retrabalho + 3 aguardando inspeção + 6 refugadas = 100 peças originalmente processadas.
Esse exemplo demonstra por que acompanhar apenas a quantidade inicial da ordem não é suficiente.
O sistema PCP deve permitir identificar a situação das quantidades ao longo do processo, para que a fabricação seguinte seja programada com base nos materiais realmente disponíveis.
Como evitar que a mesma quantidade seja contabilizada duas vezes?
É necessário estabelecer uma regra de movimentação entre as operações.
Quando 90 peças saem da furação, essa quantidade não pode continuar sendo considerada disponível na furação e, ao mesmo tempo, aparecer como recebida na pintura.
O registro deve representar a mudança de localização e de responsabilidade.
Quando a empresa utiliza estoques intermediários, a transferência pode envolver uma saída de determinado local e uma entrada em outro. Quando trabalha apenas com acompanhamento por operação, a movimentação pode ser representada por mudanças de situação e apontamentos.
A escolha depende da estrutura do processo e dos recursos disponíveis no software.
O importante é manter uma única representação correta para cada quantidade física.
Como controlar perdas, retrabalhos e peças reprovadas entre as operações?
O controle deve separar as peças aprovadas daquelas que precisam de correção, inspeção ou descarte. Cada ocorrência precisa ficar vinculada à ordem, à operação e à quantidade correspondente. Assim, o PCP consegue identificar o saldo utilizável sem misturar materiais disponíveis com itens que ainda apresentam pendências.
Como registrar peças que precisam de retrabalho?
O retrabalho acontece quando uma peça não atende inicialmente às condições estabelecidas, mas pode ser corrigida.
Imagine que o setor de usinagem produza 80 componentes e encontre seis unidades com dimensões que precisam ser ajustadas.
Essas seis peças não precisam ser imediatamente descartadas, desde que exista uma possibilidade de correção tecnicamente aprovada.
Elas devem permanecer identificadas e separadas das peças liberadas.
Depois do retrabalho, uma nova verificação determina quantas unidades podem retornar ao fluxo normal.
Se cinco forem aprovadas e uma for descartada, o registro precisa atualizar cada situação.
Essa prática evita dois problemas: considerar peças defeituosas como disponíveis e registrar o mesmo item duas vezes quando ele retorna à produção.
Como registrar perdas de fabricação?
As perdas devem ser relacionadas à operação em que ocorreram e, quando possível, à causa identificada.
Uma peça pode ser descartada por falha dimensional, defeito de soldagem, dano durante transporte ou outro problema de fabricação.
Não basta reduzir a quantidade disponível sem explicar o motivo.
Se uma ordem começou com 500 unidades e terminou com 480, o PCP precisa conseguir identificar o destino das 20 unidades restantes.
Quando os apontamentos mostram onde ocorreram as perdas, a empresa pode investigar processos específicos, condições das máquinas e métodos de trabalho.
A importância desse acompanhamento também está relacionada ao controle de produção PCP para melhorar a eficiência e reduzir custos.
Peças aguardando inspeção podem seguir para outra operação?
Somente quando o procedimento da empresa permitir essa movimentação e forem respeitadas as condições de qualidade aplicáveis.
Se determinada operação exige inspeção antes da liberação, os itens pendentes não devem ser tratados como aprovados.
Em uma indústria que fabrica componentes de precisão, por exemplo, uma peça pode concluir a usinagem, mas precisar de verificação dimensional antes de seguir para montagem.
O sistema PCP deve distinguir a conclusão física da operação da aprovação necessária para liberar o material.
Isso evita que o andamento produtivo aparente estar mais adiantado do que realmente está.
Como identificar gargalos e excesso de semiacabados entre as etapas?
O PCP deve acompanhar a quantidade acumulada antes de cada operação e o tempo que esses materiais permanecem aguardando processamento. Quando uma etapa recebe mais peças do que consegue processar, o estoque intermediário aumenta. Identificar esse desequilíbrio permite revisar a programação antes que o acúmulo comprometa prazos e espaço físico.
Quando o estoque intermediário indica um gargalo?
Considere uma linha produtiva com três operações.
O corte consegue processar 200 peças por dia. A furação processa 120 peças por dia, enquanto a pintura tem capacidade para 150 peças diárias.
Se o corte produzir continuamente 200 unidades e todas precisarem passar pela furação, a quantidade aguardando essa operação tende a crescer.
Nesse exemplo simplificado, desconsiderando perdas e outras restrições, a fila pode aumentar em 80 peças por dia enquanto essas condições permanecerem.
O problema não está necessariamente na produtividade do corte. A dificuldade está na diferença de capacidade entre as etapas.
Produzir mais peças no primeiro setor pode apenas transferir o acúmulo para a operação seguinte.
O sistema PCP ajuda a visualizar essas diferenças quando os registros permitem comparar a produção realizada com a capacidade disponível.
A análise precisa considerar a relação entre demanda e capacidade produtiva, evitando que uma operação seja programada isoladamente das demais.
Como reduzir o acúmulo de peças aguardando processamento?
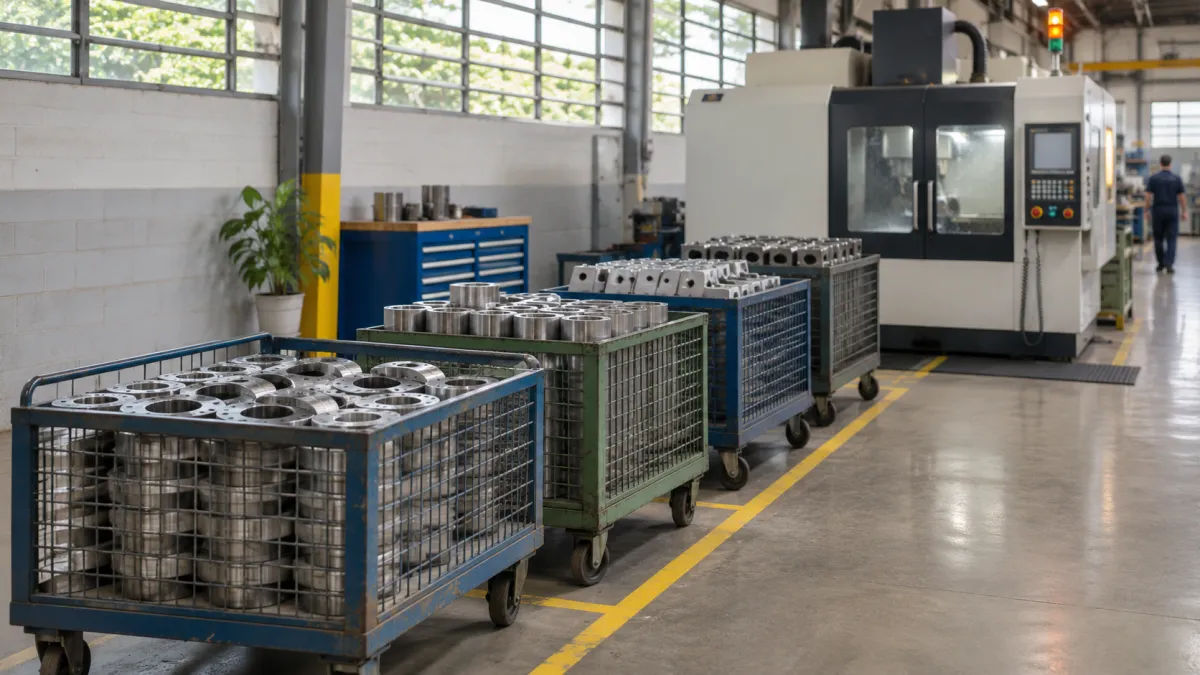
Uma possibilidade é estabelecer limites operacionais para o volume de materiais em espera.
Se o setor de furação possui espaço e capacidade planejados para trabalhar com determinado volume de peças, o PCP pode utilizar essa referência para controlar a liberação de novas ordens.
Isso não significa impedir toda formação de estoque intermediário.
Algumas indústrias precisam manter quantidades de segurança entre operações para compensar diferenças de ritmo, tempos de preparação e pequenas interrupções.
O objetivo é evitar acúmulos que não tenham justificativa operacional.
Outra medida é revisar a sequência das ordens.
Uma peça que depende de acabamento urgente pode precisar de prioridade diferente de um lote destinado a uma entrega futura.
Entretanto, alterar prioridades constantemente também pode gerar trocas de ferramentas, preparações adicionais e atrasos em outros pedidos.
Por isso, a programação de produção PCP deve considerar prazos, capacidade, dependências e disponibilidade dos materiais.
Por que acompanhar o tempo de espera é tão importante quanto a produção?
Uma operação pode executar seu trabalho rapidamente, enquanto o material permanece parado durante horas ou dias antes da próxima etapa.
Imagine um componente que leva 20 minutos para ser usinado, mas permanece dois dias aguardando pintura.
Nesse caso, reduzir alguns minutos da usinagem pode ter impacto menor sobre o prazo total do que reorganizar a fila de pintura.
O acompanhamento dos tempos permite diferenciar trabalho efetivo de espera.
Isso ajuda a descobrir se os atrasos são provocados por baixa capacidade, programação inadequada, inspeções pendentes, transporte interno ou falta de materiais complementares.
Como integrar produtos semiacabados, estoque e ordens de produção?
A integração depende de relacionar cada material intermediário à sua ordem de produção, ao roteiro de fabricação e às quantidades movimentadas. O objetivo é manter os estoques coerentes com o chão de fábrica, sem considerar produtos incompletos como acabados nem perder a identificação dos materiais que já receberam processamento.
O semiacabado precisa ter um código próprio no estoque?
Nem sempre. Essa decisão depende de como o item é fabricado e utilizado.
Se uma peça passa continuamente por diferentes operações dentro da mesma ordem, pode ser suficiente controlar suas quantidades por etapa, sem criar um novo código para cada transformação.
Por outro lado, um componente intermediário que é fabricado antecipadamente, armazenado e utilizado em diferentes produtos pode precisar de cadastro e controle próprios.
Imagine uma indústria que fabrica bases metálicas utilizadas em três modelos de equipamento.
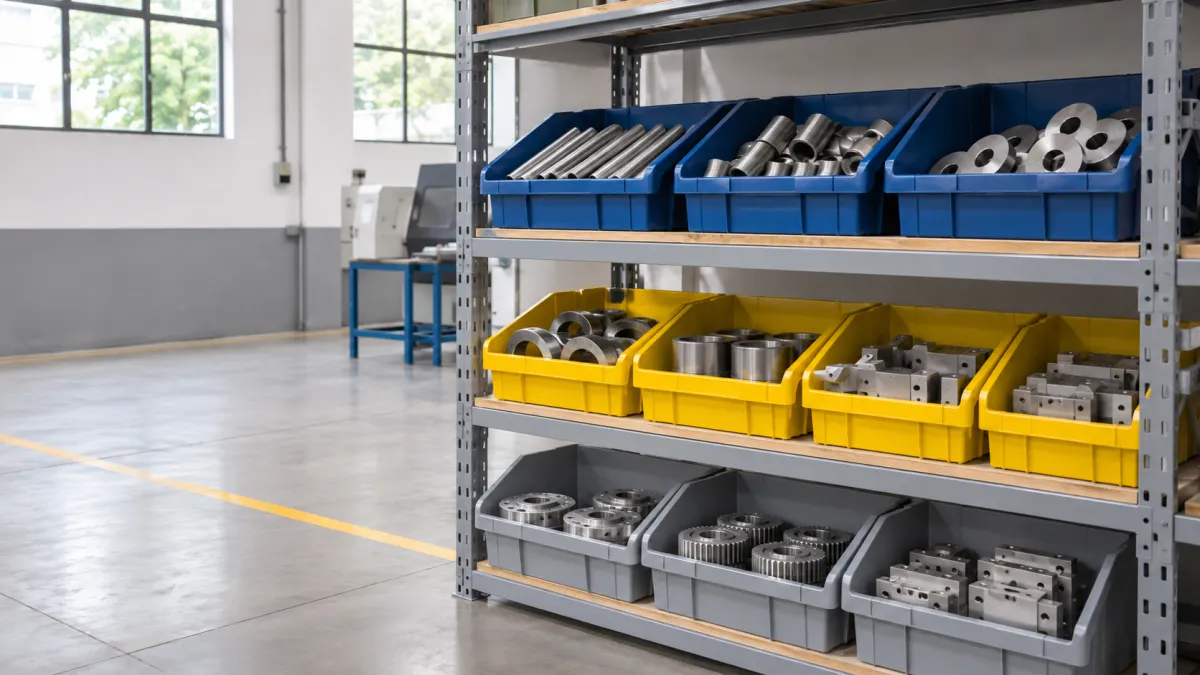
Essas bases podem ser produzidas em lotes, armazenadas e posteriormente consumidas na montagem de diferentes produtos finais.
Nesse cenário, tratá-las como itens intermediários identificados no estoque facilita o planejamento das necessidades e a reserva para diferentes ordens.
O importante é definir claramente quando o material passa a existir como item de estoque, qual operação gera sua entrada e como sua utilização será registrada depois.
Sem essa definição, o sistema pode duplicar saldos ou registrar consumos incorretos.
Qual é a relação entre a estrutura do produto e os semiacabados?
A estrutura do produto, também chamada de lista de materiais ou BOM, identifica os componentes e as quantidades necessárias para fabricar determinado item.
Quando existem componentes intermediários, essa estrutura pode possuir vários níveis.
Considere um equipamento formado por uma estrutura metálica, um conjunto de suportes e componentes de fixação.
A estrutura metálica pode ser fabricada internamente antes da montagem final.
Nesse caso, é necessário distinguir os materiais utilizados na fabricação da estrutura daqueles consumidos posteriormente na montagem do equipamento completo.
O sistema PCP deve permitir organizar essas relações conforme o método produtivo adotado.
Essa conexão entre materiais, operações e ordens faz parte do planejamento e controle da produção PCP.
Como os semiacabados influenciam os custos de fabricação?
Um produto semiacabado já recebeu parte dos recursos necessários para sua fabricação.
Dependendo da operação, isso pode incluir matéria-prima consumida, tempo de máquina, trabalho aplicado e outros custos industriais previstos no método de custeio utilizado.
Imagine um componente que passou por corte, furação e soldagem, mas ainda precisa de pintura.
Mesmo sem estar pronto para comercialização, esse item já acumulou custos de produção.
Se for perdido durante a pintura, o impacto não corresponde apenas à matéria-prima original.
Também é necessário considerar os recursos consumidos nas operações anteriores, conforme os critérios de custeio da empresa.
O controle de semiacabados permite relacionar o andamento das ordens aos custos já incorridos, desde que os apontamentos e as regras de apropriação estejam configurados corretamente.
Essa análise ajuda a compreender por que o controle da produção industrial precisa considerar materiais, operações e resultados da fabricação.
Como manter a rastreabilidade quando os lotes são divididos?
A rastreabilidade depende da manutenção da relação entre o lote original e as quantidades que dele foram separadas.
Se um lote de 200 peças é dividido em dois grupos de 100 para processamento em máquinas diferentes, ambos precisam continuar relacionados à mesma origem.
Se posteriormente forem reunidos ou incorporados a outros conjuntos, os registros devem preservar as informações necessárias para reconstruir esse histórico.
Em processos que exigem identificação individual, o acompanhamento pode chegar ao número de série de cada componente.
Em outras operações, o controle por lote pode ser suficiente.
A escolha depende das características do produto, dos riscos do processo, das necessidades dos clientes e das exigências aplicáveis ao segmento.
Quais indicadores ajudam a acompanhar os semiacabados no sistema PCP?
Os indicadores mais úteis são aqueles que revelam quantidades acumuladas, tempo de espera, perdas e diferenças entre o planejado e o realizado. Eles devem permitir identificar uma situação que precisa de correção, e não apenas apresentar números. Para isso, os registros das operações precisam ser consistentes.
Quantidade de produtos em processo
Mostra quantas unidades estão em fabricação ou aguardando operações.
O acompanhamento pode ser feito por produto, ordem, setor, máquina ou etapa.
Se a indústria possui 600 peças em processo, é importante identificar quantas estão em cada situação.
O número total, isoladamente, não mostra se existe um problema.
Porém, descobrir que 450 dessas peças estão aguardando a mesma operação pode indicar a necessidade de investigar aquela etapa.
Tempo de espera entre operações
Mede o período em que um material permanece aguardando a execução da próxima atividade.
Uma forma simples de calcular esse tempo é:
Tempo de espera = início da próxima operação − momento em que o material ficou disponível para ela.
Exemplo: uma peça foi liberada pela furação às 10h e começou a pintura às 16h.
O tempo de espera foi de seis horas.
Esse indicador pode mostrar se as filas estão aumentando e quais operações apresentam maior demora.
Taxa de refugo por operação
Permite avaliar a proporção de unidades descartadas em determinada etapa.
Uma forma de cálculo é:
Taxa de refugo (%) = (quantidade refugadas na operação ÷ quantidade processada na operação) × 100.
Se uma operação processou 400 peças e 12 foram consideradas refugo, a taxa foi de 3%.
O indicador deve ser analisado junto aos motivos das perdas e às características do processo.
Peças em retrabalho precisam ser diferenciadas das definitivamente descartadas para evitar interpretações incorretas.
Diferença entre quantidade planejada e quantidade aprovada
Esse acompanhamento mostra se a produção está entregando o volume previsto.
Uma ordem planejada para 250 unidades pode ter 200 peças processadas, 190 aprovadas e 10 aguardando retrabalho.
Nesse momento, não é correto informar 200 unidades concluídas e liberadas.
O sistema PCP deve permitir que a análise considere a situação real das quantidades.
Precisão dos saldos intermediários
Compara o saldo registrado com a quantidade física encontrada em cada área de produção.
Se o sistema informa 120 peças aguardando montagem, mas existem somente 115 no local, há uma divergência que precisa ser investigada.
Entre as possíveis causas estão movimentações não registradas, peças enviadas para retrabalho, diferenças de contagem ou apontamentos duplicados.
O acompanhamento frequente dessas diferenças ajuda a corrigir falhas antes que elas comprometam outras ordens.
Como implantar o controle de semiacabados sem interromper a rotina da fábrica?
A implantação deve começar pelo mapeamento de um processo real e pela definição de regras simples para identificar, movimentar e conferir os materiais. Em vez de alterar todos os setores simultaneamente, a indústria pode testar o controle em uma linha ou família de produtos e ajustar os registros antes de ampliar a utilização.
Comece pelas etapas que apresentam mais divergências
Não é necessário iniciar o projeto pelo processo mais complexo da indústria.
Uma alternativa é escolher uma família de produtos que passe por operações conhecidas e apresente problemas frequentes de localização, quantidade ou atraso.
Considere uma fábrica em que os componentes saem da usinagem e aguardam tratamento superficial.
Se essa transferência costuma gerar divergências, o projeto pode começar justamente nesse ponto.
O objetivo inicial é conseguir responder, com segurança, quantas peças foram liberadas, onde estão e qual quantidade permanece pendente.
Defina responsáveis pelos apontamentos e movimentações
O sistema PCP depende de informações registradas no momento adequado.
Por isso, cada operação precisa ter uma responsabilidade definida.
A equipe que conclui o processamento pode registrar a quantidade realizada e suas ocorrências.
A movimentação pode ser confirmada pelo responsável pelo transporte interno ou pelo setor de destino, conforme o procedimento adotado.
Quando a empresa utiliza inspeções, também é necessário definir quem autoriza a liberação de materiais pendentes.
Essas responsabilidades evitam que um setor considere que o outro fará o registro.
Utilize um checklist de implantação
Antes de expandir o controle para toda a fabricação, confira se a operação consegue responder aos seguintes pontos:
-
Os roteiros de fabricação estão cadastrados conforme a sequência real?
-
Cada ordem de produção possui identificação correta?
-
Existem regras definidas para transferências parciais?
-
Os materiais aguardando operação possuem localização identificada?
-
As quantidades aprovadas, refugadas e em retrabalho são registradas separadamente?
-
As movimentações entre setores possuem responsáveis definidos?
-
O saldo registrado corresponde às quantidades físicas?
-
A equipe sabe como corrigir um apontamento incorreto?
-
Existem consultas que mostram materiais parados ou ordens com pendências?
O checklist pode ser aplicado em uma ordem-piloto antes da implantação em outras áreas.
Faça uma conferência física durante o teste
A validação não deve se limitar à tela do sistema.
Escolha uma ordem em andamento e acompanhe suas peças ao longo das operações.
Compare o que está fisicamente em cada setor com as informações registradas.
Se uma transferência foi realizada, confirme se o material deixou de aparecer no local de origem e passou a constar corretamente no destino.
Também verifique o tratamento de peças em retrabalho, perdas, inspeções e divisões de lotes.
Quando forem encontradas divergências, identifique a origem do problema antes de ampliar o processo.
Essa abordagem permite desenvolver uma rotina de controle que realmente corresponda à operação industrial.
Como escolher um sistema PCP para controlar produtos semiacabados?
A escolha deve considerar principalmente a capacidade de acompanhar ordens, operações, quantidades e movimentações intermediárias. Não basta que o software informe quais produtos estão em fabricação. Ele precisa oferecer recursos compatíveis com a forma como a indústria identifica lotes, registra perdas e transfere materiais entre setores.
Quais funcionalidades merecem atenção?
Uma avaliação prática deve verificar se a solução permite acompanhar o roteiro de produção e consultar a situação de cada operação.
Também é importante confirmar como são realizados os apontamentos parciais e o tratamento das quantidades rejeitadas.
Se a empresa utiliza estoques intermediários, o software precisa atender às movimentações físicas e aos controles adotados nesses locais.
Outros pontos relevantes são a rastreabilidade dos lotes, a consulta de saldos por ordem, o registro dos tempos e a possibilidade de analisar filas e atrasos.
O papel do sistema PCP no planejamento da produção vai além da emissão de ordens: o acompanhamento da execução é necessário para transformar o planejamento em informações confiáveis.
Como avaliar se o software atende ao processo real?
A melhor forma é utilizar um exemplo semelhante ao que acontece diariamente na indústria.
Considere uma ordem de 100 unidades que precisa passar por três operações.
Durante uma demonstração ou teste, verifique se é possível registrar a conclusão parcial de 60 peças, encaminhar essa quantidade à operação seguinte e manter as outras 40 em processamento.
Depois, simule cinco peças rejeitadas e outras três aguardando inspeção.
O software deve permitir identificar as quantidades disponíveis sem misturar as diferentes situações.
Também é importante conferir se os registros podem ser consultados pelos responsáveis pelo planejamento.
Ao avaliar um software de controle de produção, procure entender como ele representa o fluxo real dos materiais, quais configurações são necessárias e se existe integração com os controles de estoque utilizados pela empresa.
Um sistema com muitos recursos não resolve o problema quando os procedimentos não são definidos ou os apontamentos não são realizados corretamente.
Conclusão
O controle dos produtos semiacabados permite acompanhar a fabricação além da quantidade inicial de uma ordem e do total de produtos acabados.
Quando a indústria identifica cada lote, registra o resultado das operações e acompanha a movimentação entre setores, torna-se mais fácil descobrir onde estão os materiais, quais quantidades podem seguir para a próxima etapa e quais permanecem pendentes.
Essas informações também ajudam a localizar gargalos, investigar perdas, organizar prioridades e evitar que o planejamento utilize saldos incorretos.
Para funcionar, o sistema PCP precisa estar alinhado aos processos reais da fábrica, com roteiros definidos, apontamentos consistentes e regras claras para transferências, retrabalhos e inspeções.
O resultado esperado é uma visão mais confiável do andamento da fabricação, permitindo que as decisões sobre prazos, materiais e capacidade sejam tomadas com base nas condições efetivas da produção.
Leia também
Para aprofundar os conhecimentos sobre organização industrial, apontamentos e integração dos processos produtivos, confira estes conteúdos relacionados:
- Sistema de Controle de Produção: Como Integrar Estoque, PCP e Fabricação? — Entenda como conectar a disponibilidade dos materiais ao planejamento e à execução.
- Sistema Integrado de Gestão ERP para Indústria: Controle de Produção, Estoque e Processos — Saiba como organizar informações industriais em uma gestão integrada.
- Controle de Produção Industrial: Como Identificar Erros nos Apontamentos que Comprometem o Planejamento? — Aprenda a reconhecer divergências entre quantidades, operações e registros da fabricação.