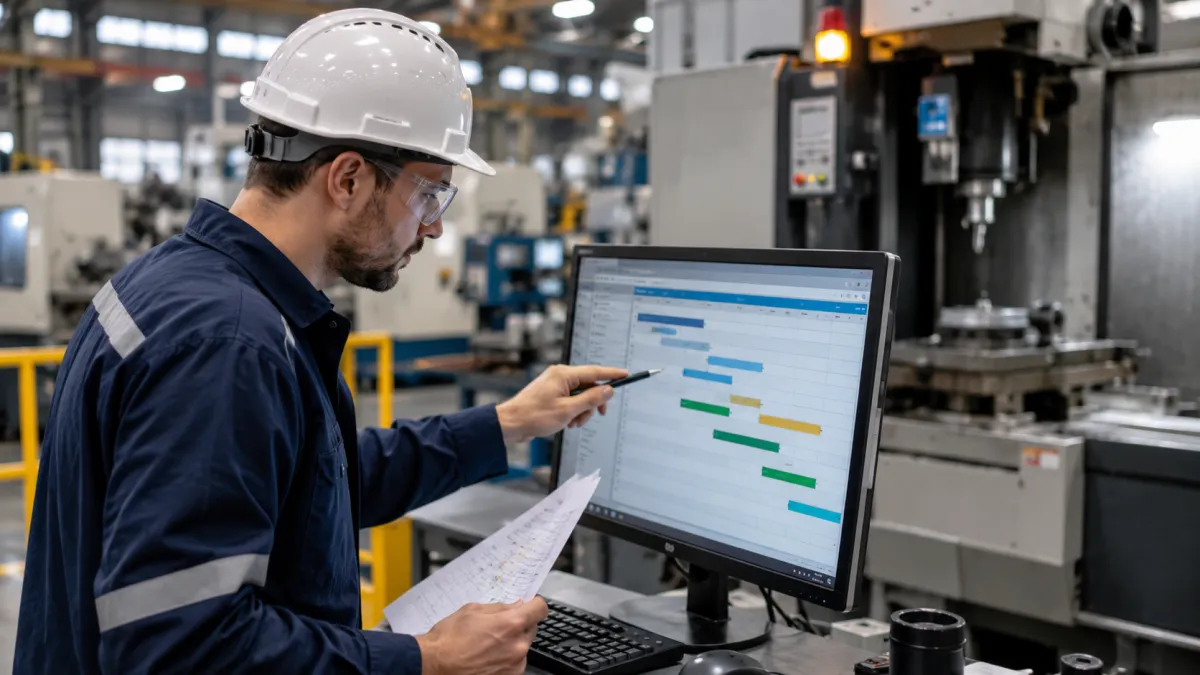
Uma máquina apresenta defeito no meio do expediente, interrompe a fabricação e deixa várias ordens de produção aguardando. Nesse momento, o problema não é apenas o equipamento parado, mas o impacto sobre os pedidos, as próximas operações e os prazos prometidos aos clientes. Para reorganizar a produção, é necessário identificar as atividades afetadas, verificar a capacidade disponível em outras máquinas e recalcular a sequência de fabricação. Um sistema PCP pode ajudar nesse processo ao reunir informações sobre ordens, recursos, tempos e etapas produtivas. Neste conteúdo, você entenderá como agir diante de uma parada inesperada, reorganizar os trabalhos e identificar quais prazos realmente precisam ser alterados.
O que fazer quando uma máquina para durante a produção?
Quando uma máquina apresenta uma falha inesperada, a primeira providência é interromper sua utilização com segurança e informar a manutenção. Em seguida, o PCP deve registrar a indisponibilidade do equipamento, identificar as ordens afetadas e avaliar quais operações podem continuar em outros recursos.
O principal erro nessa situação é tentar compensar o tempo perdido antes de compreender o impacto da parada.
Imagine uma indústria metalúrgica que utiliza uma máquina de corte para preparar peças destinadas a três pedidos diferentes. Durante a manhã, o equipamento apresenta uma falha elétrica e precisa ser desligado.
Enquanto a manutenção investiga o defeito, o setor de produção precisa responder:
-
Quais ordens estavam programadas para essa máquina?
-
Existem peças parcialmente processadas?
-
Quanto tempo falta para concluir cada operação?
-
Outra máquina consegue realizar o mesmo trabalho?
-
Quais pedidos possuem prazos próximos?
-
Qual é a previsão de liberação do equipamento?
Essas informações permitem organizar uma resposta sem modificar desnecessariamente toda a programação da fábrica.
Registrar a parada e bloquear a capacidade do equipamento
O registro deve conter o horário em que a máquina parou, o motivo identificado, a operação interrompida, a ordem de produção envolvida e a situação do equipamento.
Enquanto não existir autorização para retorno, o recurso deve permanecer indisponível para novas programações.
Se o sistema PCP permitir registrar indisponibilidades, essa informação deve ser considerada no cálculo de capacidade. Caso contrário, o planejamento poderá continuar reservando horas em uma máquina que não pode produzir.
A segurança também precisa ser respeitada. A NR-12, do Ministério do Trabalho e Emprego, estabelece requisitos relacionados à segurança na utilização, manutenção e intervenção em máquinas e equipamentos.
Nenhuma necessidade de cumprimento de prazo justifica liberar uma máquina sem as verificações de segurança aplicáveis.
Solicitar uma previsão de retorno à manutenção
A manutenção nem sempre consegue informar imediatamente quando a máquina voltará a funcionar.
Por isso, o PCP pode trabalhar com cenários:
-
Retorno no mesmo turno.
-
Retorno no próximo dia útil.
-
Indisponibilidade por período ainda desconhecido.
A previsão não deve ser apresentada como uma data confirmada enquanto depender de diagnóstico, chegada de peças ou testes.
É importante distinguir a previsão de reparo da disponibilidade real para produzir. Depois do conserto, ainda podem ser necessários ajustes, testes e liberação operacional.
O acompanhamento dessas informações faz parte das etapas do planejamento e execução da produção, que precisam ser atualizadas sempre que as condições da fábrica mudam.
Como descobrir quais ordens de produção serão afetadas pela parada?
Para identificar as ordens afetadas, o PCP deve consultar a programação do equipamento, verificar as operações que dependem dele e analisar as atividades posteriores de cada produto. Nem toda ordem que utiliza uma máquina parada sofrerá atraso na entrega, pois algumas possuem folga ou alternativas de execução.
O primeiro passo é separar as ordens em três situações.
Ordens que estavam sendo executadas
São aquelas interrompidas diretamente pela falha.
É necessário descobrir quanto já foi produzido e qual quantidade permanece pendente.
Por exemplo, uma ordem prevê a fabricação de 500 peças, mas a máquina para depois de concluir 320 unidades.
Nesse caso, o saldo físico pendente é de 180 peças, desde que as 320 unidades produzidas estejam aprovadas e não precisem de retrabalho.
O sistema PCP deve refletir o progresso real da operação. Reprogramar as 500 peças novamente poderia gerar uma necessidade de capacidade maior do que a verdadeira.
Ordens que estavam aguardando a máquina
Essas ordens ainda não começaram a operação, mas dependem do equipamento para avançar.
O PCP precisa identificar a sequência prevista, as quantidades, os tempos necessários e os respectivos prazos.
Uma ordem com entrega prevista para a próxima semana pode ter maior flexibilidade do que outra que precisa concluir uma operação ainda hoje.
Entretanto, essa comparação precisa considerar todas as etapas restantes.
Ordens que dependem das peças produzidas
Nem sempre o atraso aparece diretamente na máquina que parou.
Uma operação de corte interrompida pode deixar os setores de dobra, soldagem e montagem sem componentes suficientes para trabalhar.
Por isso, é necessário verificar a relação entre as operações e os materiais intermediários.
Uma ordem de montagem prevista para amanhã pode estar comprometida mesmo que sua máquina esteja funcionando normalmente.
Esse é um dos motivos pelos quais planejamento, programação e controle da produção precisam trabalhar com informações conectadas.
O planejamento define as necessidades, a programação organiza a execução e o controle identifica desvios que exigem mudanças.
A importância de identificar a folga de cada ordem
A folga corresponde ao tempo disponível entre a conclusão prevista das atividades restantes e o prazo exigido.
Considere dois pedidos:
Pedido A: precisa de mais quatro horas de produção e tem dez horas úteis disponíveis antes do prazo.
Pedido B: precisa de mais seis horas de produção e tem exatamente seis horas úteis disponíveis.
Desconsiderando outras restrições, o Pedido A possui seis horas de folga, enquanto o Pedido B não possui margem para atraso.
Se ambos dependem da máquina parada, o segundo tende a exigir atenção imediata.
No entanto, não basta comparar prazos. A disponibilidade de materiais, os setups e a sequência obrigatória das operações também influenciam a decisão.
Como recalcular a capacidade produtiva depois de uma parada?
A capacidade produtiva deve ser recalculada considerando as horas que deixaram de estar disponíveis, os recursos que continuam operando e as atividades já comprometidas. O objetivo é descobrir quanto trabalho ainda cabe no período restante e qual volume precisará ser transferido ou reprogramado.
Uma máquina parada durante seis horas não significa, necessariamente, que todos os pedidos relacionados sofrerão seis horas de atraso.
O impacto depende da carga programada e das alternativas disponíveis.
Calculando as horas produtivas perdidas
Imagine uma máquina com expediente das 8h às 17h e uma hora de intervalo.
Ela possui oito horas programadas de trabalho por dia.
Se parar às 10h e permanecer indisponível até o encerramento do expediente, perderá seis horas de capacidade programada:
-
Das 10h às 12h: duas horas.
-
Das 13h às 17h: quatro horas.
Capacidade perdida = 2 + 4 = 6 horas.
Essas seis horas precisam ser retiradas da programação do equipamento.
Se havia dez horas de operações pendentes, o PCP deve identificar como distribuir essa carga entre períodos futuros e recursos alternativos.
Verificando a capacidade realmente disponível em outra máquina
Encontrar uma máquina funcionando não significa que ela tenha capacidade para receber novas ordens.
Considere um segundo equipamento com oito horas de expediente, mas que já possui cinco horas reservadas para outras atividades.
Sua capacidade livre seria:
Capacidade livre = 8 − 5 = 3 horas.
Essas três horas somente poderão ser utilizadas se o equipamento for tecnicamente adequado, houver operador habilitado e os materiais e dispositivos necessários estiverem disponíveis.
Além disso, eventuais tempos de preparação precisam ser considerados.
O equilíbrio entre demanda e capacidade produtiva é essencial para impedir que a indústria apenas transfira o atraso de um equipamento para outro.
O sistema PCP pode facilitar essa análise quando possui informações atualizadas sobre calendários, recursos, tempos operacionais e ordens já programadas.
Como reorganizar a sequência de produção sem prejudicar outros pedidos?
A sequência deve ser reorganizada conforme os prazos, a quantidade de trabalho pendente, a disponibilidade dos recursos e as dependências entre operações. A prioridade não deve ser definida apenas pela urgência comercial: é preciso escolher uma programação tecnicamente viável, que reduza os atrasos e preserve os compromissos possíveis.
A reorganização começa com uma pergunta: quais ordens realmente precisam utilizar a máquina afetada primeiro?
Definir quais pedidos possuem maior risco de atraso
O PCP pode considerar os seguintes critérios:
-
Prazo da próxima operação ou entrega.
-
Tempo restante de fabricação.
-
Folga disponível na programação.
-
Existência de operações posteriores.
-
Disponibilidade de matéria-prima.
-
Possibilidade de execução em outra máquina.
-
Consequências de alterar a sequência atual.
Um pedido urgente que ainda depende de materiais indisponíveis não deve ocupar o início da programação apenas por sua data de entrega.
Da mesma forma, antecipar uma ordem com prazo distante pode atrasar outra que não possui folga.
Considerar os tempos de preparação das máquinas
Mudanças na sequência podem exigir novos setups.
Imagine uma máquina utilizada para fabricar peças de diferentes dimensões.
A programação original previa produzir três lotes com o mesmo tipo de preparação, reduzindo as trocas de ferramentas.
Após uma parada, o PCP decide executar primeiro um lote urgente, mas que exige um conjunto diferente de ferramentas.
Essa alteração pode ser necessária, porém o tempo de preparação adicional precisa entrar no cronograma.
Caso contrário, a nova programação parecerá viável no sistema, mas não corresponderá ao tempo necessário no chão de fábrica.
Respeitar a ordem das operações
Em uma indústria, determinadas atividades somente podem começar depois da conclusão de outras.
Uma peça pode precisar passar por corte, dobra, soldagem e pintura.
Se a máquina de corte está parada, antecipar a pintura não resolve o problema quando as peças ainda não passaram pelas etapas anteriores.
Por outro lado, podem existir outras peças já cortadas e disponíveis para continuar o processo.
Nesse caso, reorganizar a alimentação das operações seguintes pode evitar ociosidade sem comprometer a sequência técnica.
A programação de produção PCP precisa considerar essas relações para que as mudanças sejam possíveis na prática.
Evitar alterações desnecessárias em ordens não afetadas
Um cuidado importante é preservar a programação dos recursos que continuam funcionando adequadamente.
Se uma máquina de usinagem parou, mas as atividades de embalagem não dependem das peças interrompidas, pode não existir motivo para alterar a programação da embalagem.
Reprogramar toda a fábrica diante de cada falha aumenta o trabalho administrativo e pode criar novos conflitos.
O ideal é modificar primeiro as operações diretamente afetadas e ampliar a revisão apenas quando houver dependências ou conflitos de capacidade.
Exemplo prático: como um sistema PCP reorganiza seis ordens após uma parada?
Considere uma pequena indústria de peças metálicas com duas máquinas capazes de realizar determinadas operações.
A Máquina A apresenta defeito na segunda-feira, às 10h, e a manutenção informa que o retorno está previsto para terça-feira, às 8h.
A fábrica trabalha das 8h às 12h e das 13h às 17h.
Na Máquina A existem seis ordens com atividades pendentes. A Máquina B possui quatro horas livres na segunda-feira, das 13h às 17h, e está habilitada para executar apenas duas dessas ordens.
Tabela: exemplo de reprogramação das ordens de produção
| Ordem | Tempo restante | Prazo original da operação | Nova programação | Resultado |
|---|---|---|---|---|
| OP 101 | 3 horas | Segunda, 17h | Máquina B, segunda, 13h–16h | No prazo |
| OP 102 | 4 horas | Terça, 12h | Máquina A, terça, 10h–12h e 13h–15h | Atraso de 3 horas |
| OP 103 | 2 horas | Terça, 11h | Máquina A, terça, 8h–10h | No prazo |
| OP 104 | 1 hora | Segunda, 17h | Máquina B, segunda, 16h–17h | No prazo |
| OP 105 | 1 hora | Terça, 16h | Máquina A, terça, 15h–16h | No prazo |
| OP 106 | 1 hora | Quarta, 10h | Máquina A, terça, 16h–17h | No prazo |
Exemplo hipotético para fins didáticos. Os tempos apresentados já consideram as preparações necessárias. A simulação pressupõe disponibilidade de materiais, operadores habilitados, aprovação técnica para as operações alternativas e ausência de novas paradas.
O que aconteceu com a programação original?
Inicialmente, todas as ordens estavam relacionadas à Máquina A.
Quando ela ficou indisponível, o PCP identificou que a Máquina B poderia executar as OPs 101 e 104.
Como essas operações totalizam quatro horas, elas ocuparam exatamente a capacidade livre da Máquina B na segunda-feira.
As demais ordens precisaram aguardar a liberação da Máquina A.
Na terça-feira, a OP 103 foi programada primeiro porque precisava ser concluída até as 11h e exigia apenas duas horas.
Em seguida, a OP 102 ocupou quatro horas produtivas, sendo concluída às 15h.
Depois, as OPs 105 e 106 utilizaram as duas últimas horas do expediente.
Por que apenas uma ordem ficou atrasada?
A capacidade alternativa e a reorganização da sequência permitiram preservar os prazos de cinco operações.
A OP 102, entretanto, foi concluída três horas após seu horário originalmente previsto.
Isso não significa, automaticamente, que o pedido do cliente terá apenas três horas de atraso.
Se ainda existirem etapas de inspeção, montagem, embalagem ou transporte, o sistema PCP precisa considerar esses tempos para calcular uma nova previsão de entrega.
O exemplo demonstra um ponto importante: nem toda perda de capacidade provoca atrasos proporcionais em todos os pedidos.
A análise precisa ser feita por operação e por ordem.
O que mudaria se a Máquina B também estivesse ocupada?
Sem as quatro horas livres da Máquina B, as OPs 101 e 104 também precisariam ser redistribuídas.
A carga pendente na Máquina A aumentaria e seria necessário avaliar a capacidade dos dias seguintes.
Dependendo dos prazos e das operações posteriores, mais pedidos poderiam ficar comprometidos.
Por isso, a existência de uma máquina alternativa só resolve parte do problema quando ela possui capacidade efetivamente disponível.
O que fazer quando não existe outra máquina disponível?
Quando não há um equipamento alternativo, o PCP deve calcular quanto trabalho pode ser recuperado após o retorno da máquina e avaliar mudanças de turno, divisão de lotes ou contratação externa, quando viáveis. Se o prazo continuar impossível, a empresa precisa comunicar uma previsão revisada antes de assumir novos compromissos.
Existem algumas alternativas que podem ser analisadas.
Reorganizar a produção dos próximos dias
Uma possibilidade é utilizar períodos que ainda possuem capacidade disponível.
Por exemplo, se uma máquina estava programada para utilizar cinco horas na quarta-feira, mas possui oito horas produtivas disponíveis, existem três horas potencialmente livres.
Parte do trabalho interrompido pode ser transferida para esse período, desde que não prejudique operações já comprometidas.
Essa decisão deve considerar os prazos de entrega, e não apenas a ocupação da máquina.
Avaliar a possibilidade de um turno adicional
Outra alternativa é estudar a recuperação da capacidade em um horário adicional de produção.
Porém, antes de decidir, a empresa precisa verificar a disponibilidade dos profissionais, as condições operacionais, os limites legais aplicáveis e os custos.
Também é necessário comparar o custo da medida com as consequências do atraso que ela pretende evitar.
Não faz sentido utilizar recursos adicionais sem avaliar se o ganho de prazo é realmente necessário.
Dividir a produção em lotes menores
Em algumas operações, parte de um lote pode seguir para a próxima etapa antes da conclusão de toda a quantidade prevista.
Imagine uma ordem de 600 peças, das quais 250 já foram processadas e aprovadas antes da parada.
Se o processo permitir, essas 250 peças podem avançar para a operação seguinte enquanto as outras 350 aguardam a máquina.
Essa estratégia pode diminuir o impacto sobre os setores posteriores.
Entretanto, a divisão precisa respeitar os requisitos de qualidade, rastreabilidade, transporte interno e disponibilidade de materiais.
Considerar a terceirização de uma operação
Quando a indústria possui fornecedores qualificados, pode ser possível transferir temporariamente determinadas operações.
Antes da decisão, é preciso avaliar prazo, custo, especificações técnicas, transporte e controle de qualidade.
A terceirização somente deve ser considerada quando houver condições reais de executar o serviço e atender aos requisitos necessários.
Em indústrias com processos específicos, como usinagem de precisão ou tratamentos especiais, nem sempre existe uma alternativa imediata.
O controle de produção PCP precisa considerar essas restrições para evitar programações que não podem ser executadas.
Como atualizar os prazos e comunicar os setores depois da reprogramação?
Após definir uma nova sequência, o PCP deve atualizar as ordens afetadas, registrar os recursos e horários revisados e informar os setores envolvidos. A comunicação precisa diferenciar prazos confirmados de previsões ainda dependentes do reparo, evitando que comercial, expedição e produção trabalhem com datas diferentes.
O registro da mudança é tão importante quanto sua definição.
Atualizar as informações das ordens de produção
Uma reprogramação completa deve permitir identificar:
-
Qual máquina ficará responsável pela operação.
-
Quando a atividade poderá começar.
-
Qual será o horário previsto de conclusão.
-
Quanto trabalho ainda permanece pendente.
-
Qual foi o motivo da alteração.
-
Quem autorizou a nova programação.
-
Quais ordens estão em risco de atraso.
O sistema PCP pode centralizar esses dados quando possui recursos de programação e acompanhamento das ordens.
Se a mudança ficar registrada apenas em uma conversa ou anotação individual, outros setores poderão continuar utilizando as datas antigas.
Informar o setor comercial sobre os pedidos comprometidos
O setor comercial precisa receber informações sobre os pedidos que apresentam risco real de atraso.
Não basta informar que uma máquina está quebrada.
A comunicação deve explicar quais pedidos foram afetados, quais operações ainda faltam e qual é a previsão de conclusão baseada na capacidade disponível.
Se a manutenção ainda não conseguiu confirmar o retorno do equipamento, a nova data deve ser apresentada como estimativa sujeita a revisão.
Isso evita que o cliente receba uma promessa baseada em uma condição que ainda não foi confirmada.
Acompanhar o cumprimento da nova programação
Depois de reorganizar as ordens, o trabalho do PCP não termina.
É necessário acompanhar os horários reais de início e conclusão, a quantidade produzida e eventuais novas interrupções.
Uma ordem transferida para outra máquina pode apresentar um tempo de execução diferente do previsto.
Quando isso acontecer, a programação precisa ser atualizada novamente.
O uso de um sistema para controle de produção industrial pode apoiar a comparação entre as atividades planejadas e os apontamentos realizados, conforme os recursos disponíveis na solução.
Como evitar que as paradas de máquinas provoquem atrasos frequentes?
Embora nem todas as falhas possam ser previstas, a indústria pode reduzir a vulnerabilidade da programação ao acompanhar os motivos das paradas, planejar manutenções e conhecer a capacidade real dos equipamentos. O objetivo é identificar riscos recorrentes e preparar alternativas antes que os prazos estejam comprometidos.
O sistema PCP deve ser utilizado não apenas para reorganizar ordens após uma falha, mas também para fornecer informações que ajudem a melhorar o planejamento.
Analisar o histórico das paradas
O primeiro cuidado é manter registros confiáveis.
Para cada ocorrência, a empresa pode acompanhar:
-
Máquina envolvida.
-
Data e horário da interrupção.
-
Motivo identificado.
-
Duração da indisponibilidade.
-
Ordens de produção afetadas.
-
Tempo necessário para recuperar a programação.
Esses registros ajudam a identificar equipamentos que apresentam falhas frequentes e períodos de maior vulnerabilidade.
A decisão de manutenção, entretanto, deve considerar o diagnóstico técnico e as recomendações aplicáveis ao equipamento.
Incluir a manutenção preventiva no planejamento
As atividades de manutenção precisam ser consideradas na disponibilidade das máquinas.
Se determinado equipamento ficará indisponível para manutenção programada na sexta-feira, esse período não deve ser tratado como capacidade livre.
O calendário produtivo precisa refletir essa reserva.
Dessa forma, o PCP pode organizar as operações antes da manutenção e evitar comprometer horas que já possuem outra finalidade.
O Sebraetec inclui o dimensionamento da capacidade produtiva e a utilização de máquinas, equipamentos e mão de obra entre as atividades relacionadas à melhoria da gestão da produção. Essas orientações podem ser consultadas na solução de dimensionamento da capacidade produtiva do Sebrae.
Identificar máquinas que representam gargalos
Algumas máquinas possuem alternativas disponíveis, enquanto outras realizam operações que nenhum equipamento adicional consegue executar.
Quando uma dessas máquinas para, o impacto costuma ser mais difícil de compensar.
Por isso, o PCP precisa identificar os recursos críticos e acompanhar sua capacidade.
Uma máquina pode se tornar um gargalo quando a carga de trabalho necessária supera sua capacidade disponível em determinado período.
Nesses casos, aceitar novas ordens sem verificar a ocupação pode aumentar o risco de atraso.
Acompanhar indicadores relacionados às paradas
Entre os indicadores que podem ajudar estão:
Horas de parada: soma do tempo em que o equipamento ficou indisponível durante períodos previstos de operação.
Disponibilidade operacional: relação entre o tempo em que a máquina esteve apta a operar e o tempo programado para operação, conforme o critério de medição adotado.
Ordens impactadas: quantidade de ordens cuja programação precisou ser revista devido à indisponibilidade.
Atraso por ordem: diferença entre o prazo originalmente previsto e a conclusão real da operação ou do pedido.
Frequência de reprogramações: quantidade de alterações realizadas no cronograma em determinado período.
Esses dados ajudam a avaliar se a fábrica está enfrentando falhas isoladas ou problemas recorrentes de capacidade.
Uma análise mais ampla de planejamento e controle da produção também deve considerar a relação entre materiais, operações, recursos e prazos.
Quais funcionalidades um sistema PCP precisa ter para ajudar na reprogramação?
Para apoiar a reorganização dos prazos, um sistema PCP precisa oferecer informações confiáveis sobre ordens, operações, recursos, tempos e capacidade. Funcionalidades como registro de paradas, visualização da programação e identificação de conflitos podem facilitar as decisões, mas sua disponibilidade e grau de automação variam conforme o software.
Ao avaliar uma solução, a indústria deve observar alguns pontos.
Cadastro de máquinas e capacidade produtiva
O sistema precisa permitir organizar as informações dos recursos utilizados na fabricação.
Entre os dados relevantes estão os horários disponíveis, as operações executadas, os tempos de preparação e as restrições de capacidade.
Essas informações são necessárias para avaliar se determinada máquina pode receber atividades adicionais.
Controle das ordens de produção
O PCP precisa identificar o que está pendente, em execução ou concluído.
Uma visão organizada das ordens facilita a identificação das atividades comprometidas quando ocorre uma parada.
Também é importante acompanhar quantidades produzidas e saldos pendentes.
Acompanhamento das operações e apontamentos
Os registros de execução permitem comparar a programação com o resultado real.
Quando a equipe informa os horários e as quantidades corretamente, o planejamento consegue trabalhar com dados mais próximos da situação da fábrica.
Isso é particularmente importante depois de uma interrupção inesperada.
Possibilidade de revisar prazos e recursos
A solução deve oferecer meios de alterar a programação e identificar as consequências das mudanças.
Em sistemas com programação por capacidade finita, é possível considerar as restrições de disponibilidade dos recursos ao organizar as operações.
Entretanto, o simples fato de um software possuir um módulo de PCP não significa que ele realize automaticamente o sequenciamento ou a simulação de cenários.
Essas funcionalidades precisam ser verificadas individualmente.
Ao escolher um software de controle de produção, vale utilizar uma situação real da fábrica como teste.
Por exemplo, simular a parada de uma máquina que possui várias ordens programadas e verificar se a ferramenta ajuda a identificar as operações afetadas, consultar recursos alternativos e revisar os prazos.
Essa avaliação permite compreender como a solução se comporta diante de uma necessidade concreta da indústria.
Conclusão
A parada inesperada de uma máquina exige mais do que transferir ordens para o próximo dia disponível. É necessário compreender quais operações foram interrompidas, quanto trabalho permanece pendente e quais recursos conseguem absorver parte da produção.
O primeiro cuidado é registrar a indisponibilidade e obter informações sobre a recuperação do equipamento. Em seguida, o PCP deve identificar as ordens comprometidas, recalcular a capacidade e reorganizar a sequência conforme os prazos e as restrições de fabricação.
O exemplo apresentado mostrou que uma única parada pode afetar várias ordens, mas nem todas necessariamente terão suas datas alteradas. A utilização de capacidade alternativa e a priorização adequada podem preservar parte dos compromissos.
Quando o atraso for inevitável, o mais importante é trabalhar com uma previsão viável e comunicar os setores envolvidos.
Com informações atualizadas, acompanhamento das operações e critérios claros de prioridade, o sistema PCP pode ajudar a indústria a reagir aos imprevistos de maneira organizada, sem depender apenas de decisões tomadas durante a urgência.
Leia também
Para aprofundar o conhecimento sobre planejamento industrial, capacidade produtiva e controle das operações, confira os conteúdos relacionados:
- Sistema PCP: entenda sua importância no planejamento da produção — Entenda como o planejamento industrial organiza máquinas, operações e recursos necessários à fabricação.
- Programação, Planejamento e Controle da Produção: como equilibrar demanda e capacidade — Saiba como organizar a carga de trabalho considerando os recursos produtivos disponíveis.
- Controle de Produção PCP: guia completo para melhorar a eficiência e reduzir custos na indústria — Conheça práticas de acompanhamento das operações e organização da produção.
- Programação de Produção PCP: a ferramenta estratégica para reduzir custos e melhorar a produtividade — Entenda como organizar a sequência de fabricação e utilizar melhor a capacidade das máquinas.