Uma indústria pode ter pedidos confirmados, máquinas disponíveis e funcionários preparados, mas ainda assim precisar interromper a fabricação porque uma matéria-prima não chegou ou acabou antes do previsto. Para evitar esse problema, é necessário calcular antecipadamente o consumo de materiais, conferir os estoques disponíveis e programar as compras conforme as datas de produção. Um sistema pcp ajuda a relacionar essas informações, permitindo identificar possíveis faltas antes que comprometam as ordens. Neste artigo, você entenderá como planejar o abastecimento, calcular necessidades, acompanhar fornecedores e organizar uma rotina para reduzir interrupções e compras emergenciais.
-
Como identificar os motivos que provocam falta de matéria-prima.
-
Quais informações são necessárias para planejar o abastecimento.
-
Como calcular as quantidades de materiais e os prazos de reposição.
-
O que fazer quando uma matéria-prima não chega no prazo.
-
Como integrar compras, estoque e produção para prevenir novas paradas.
Por que a produção para mesmo quando existe matéria-prima no estoque?
Uma produção pode parar mesmo com materiais armazenados porque o saldo registrado nem sempre corresponde à quantidade realmente disponível. Parte do estoque pode estar reservada para outras ordens, bloqueada pela qualidade ou ser insuficiente para concluir o lote planejado.
Esse problema acontece quando o planejamento considera apenas a quantidade física, sem verificar quais materiais podem ser utilizados.
Imagine uma metalúrgica que precisa fabricar 300 estruturas metálicas. O estoque informa que existem 1.000 kg de aço, quantidade aparentemente suficiente para iniciar a fabricação.
Entretanto, 400 kg já estão comprometidos com outra ordem de produção e 150 kg permanecem bloqueados por uma divergência de especificação.
Nesse caso, apenas 450 kg estão efetivamente livres para utilização.
Se a fabricação for iniciada considerando os 1.000 kg, a empresa poderá descobrir a falta de material quando parte das estruturas já estiver em processo.
O impacto de uma parada vai além da matéria-prima
Quando uma linha é interrompida, o problema não se limita à compra do material faltante.
A interrupção pode provocar ociosidade de equipamentos, necessidade de reorganizar funcionários, atrasos na finalização dos pedidos e alterações na sequência das próximas ordens.
Também podem surgir custos adicionais com entregas urgentes, transporte especial e novas preparações de máquinas.
Uma indústria de móveis, por exemplo, pode cortar todas as peças de MDF necessárias para determinada encomenda, mas não conseguir finalizar os produtos porque faltam dobradiças ou ferragens específicas.
O material principal estava disponível, porém um componente de menor valor impediu a conclusão do pedido.
Por isso, o controle de produção industrial precisa considerar todos os componentes necessários, e não apenas as matérias-primas de maior custo.
Os problemas mais frequentes começam antes da fabricação
Entre as causas que merecem investigação estão as fichas técnicas desatualizadas, as compras realizadas sem considerar pedidos futuros e a ausência de registros corretos sobre perdas e consumo.
Também é comum que a empresa utilize prazos de entrega informados pelos fornecedores há muito tempo, sem verificar se continuam correspondendo à realidade.
Um sistema PCP pode ajudar a antecipar essas situações, desde que trabalhe com dados atualizados e exista uma rotina de conferência dos materiais.
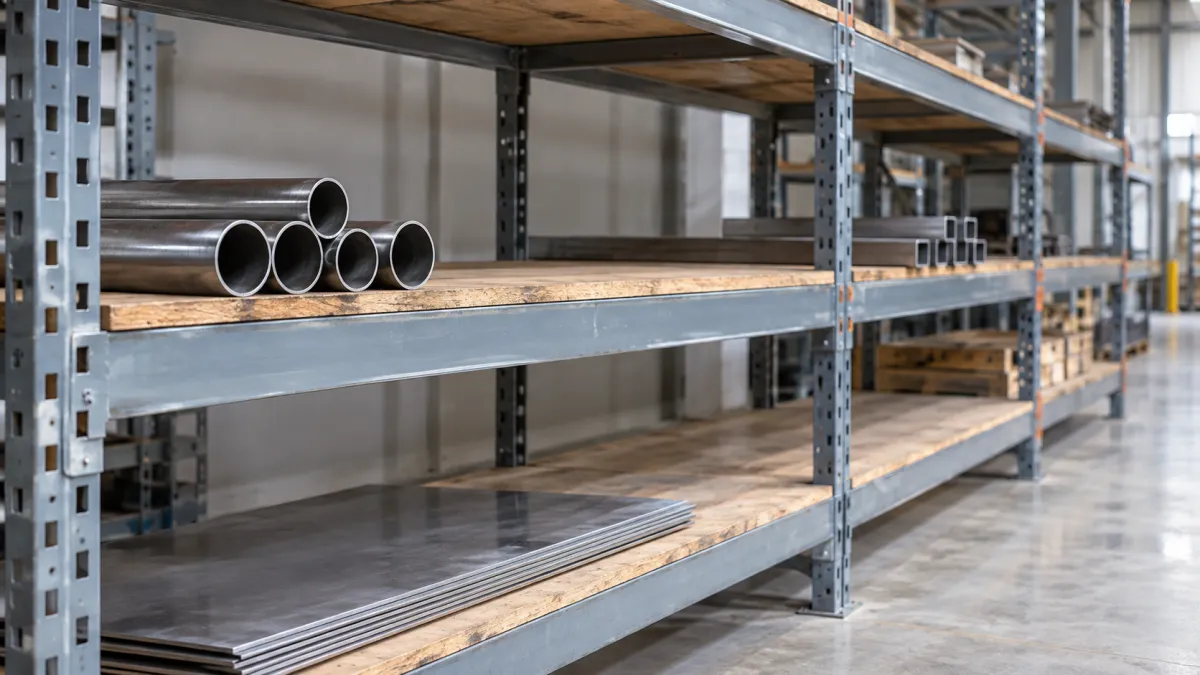
Quais informações o sistema PCP precisa para evitar a falta de matéria-prima?
Para antecipar necessidades de abastecimento, o sistema PCP precisa conhecer o que será produzido, quais materiais cada produto utiliza, quanto existe disponível e quando novas entregas poderão chegar. Sem esses dados, a programação pode parecer correta, mas não representar as condições reais da fábrica.
Pedidos e programação de produção
O primeiro passo é identificar quais pedidos precisam ser atendidos, suas quantidades e os prazos de entrega.
Essas informações devem ser transformadas em uma programação que indique quando cada ordem deverá começar e terminar.
Considere uma fábrica que recebeu três pedidos:
-
200 unidades de um produto para a próxima semana;
-
350 unidades para a semana seguinte;
-
150 unidades para o início do próximo mês.
Se todos utilizarem a mesma matéria-prima, a necessidade deve considerar o consumo conjunto dessas ordens e as datas em que ocorrerá.
Comprar somente para o primeiro pedido pode deixar a fábrica sem materiais suficientes para os seguintes.
Além disso, a empresa precisa conferir sua capacidade produtiva. Uma demanda elevada não significa que todas as ordens possam começar simultaneamente.
O alinhamento entre planejamento, programação e capacidade de produção ajuda a construir um cronograma que considere tanto os materiais quanto a disponibilidade das máquinas.
Ficha técnica e estrutura dos produtos
A ficha técnica deve informar quais matérias-primas, componentes e quantidades são necessários para fabricar cada produto.
Em uma indústria de confecção, por exemplo, determinada peça pode utilizar tecido, linha, etiqueta, zíper e embalagem.
Se o cadastro considerar apenas o tecido, a previsão de materiais ficará incompleta.
Na metalurgia, a estrutura de um produto pode incluir chapas, tubos, parafusos, componentes usinados e itens utilizados na montagem.
Além das quantidades, é importante revisar as especificações técnicas, as unidades de medida e os índices de perda adotados.
O planejamento da produção de metalúrgicas depende dessas informações para relacionar as necessidades produtivas aos recursos disponíveis.
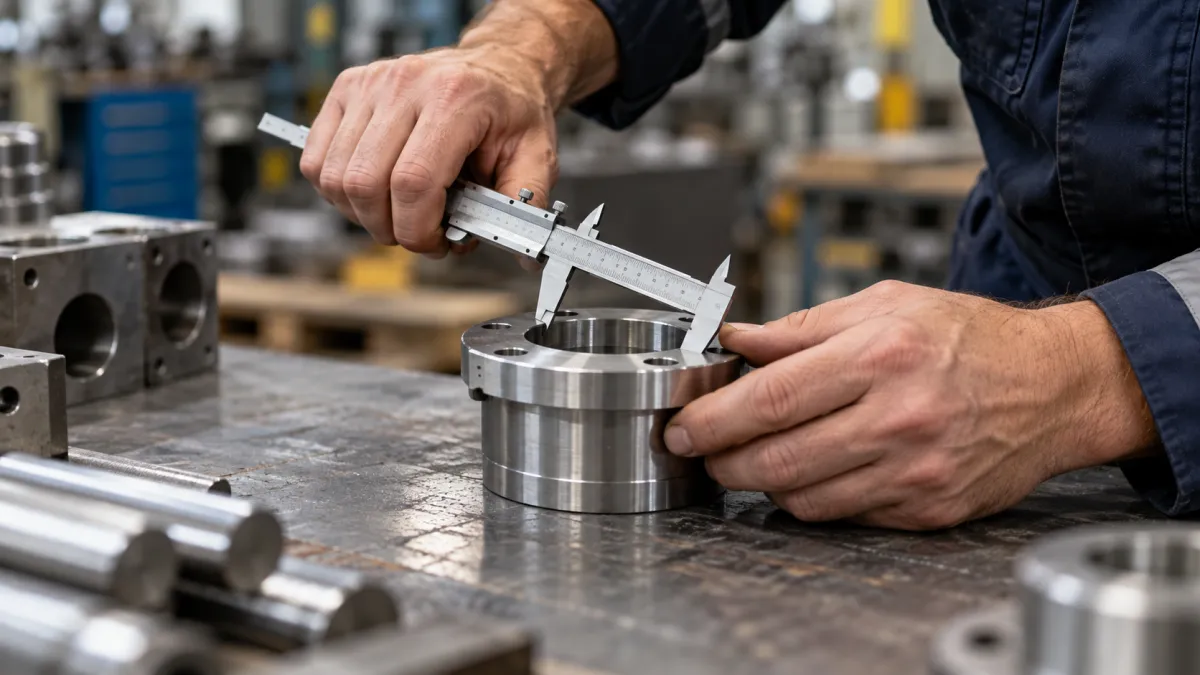
Estoque realmente disponível
O saldo físico, isoladamente, não é suficiente para decidir se uma ordem pode começar.
O PCP precisa distinguir os materiais livres daqueles que estão reservados, bloqueados, vencidos ou aguardando inspeção.
Também deve verificar se a matéria-prima possui a especificação exigida pela ordem.
Por exemplo, uma indústria pode ter chapas de aço armazenadas, mas não possuir a espessura necessária para fabricar determinado componente.
A existência de um material semelhante não significa que ele possa substituir o item previsto.
Prazos dos fornecedores e compras em andamento
O planejamento precisa conhecer o tempo entre a solicitação de compra e a disponibilização efetiva do material.
Esse intervalo é conhecido como lead time de reposição.
Ele pode incluir processamento do pedido, preparação pelo fornecedor, transporte, recebimento e inspeção.
O sistema PCP deve considerar também as compras que já foram realizadas, separando os pedidos confirmados daqueles que estão atrasados ou ainda aguardam confirmação.
Uma entrega prevista não deve ser tratada como estoque disponível antes de seu recebimento e, quando aplicável, liberação pela qualidade.
Como calcular a quantidade de matéria-prima necessária para cada produção?
O cálculo começa pela quantidade prevista de fabricação multiplicada pelo consumo de cada componente. Depois, é necessário descontar os materiais disponíveis e as entregas previstas para antes do consumo, considerando também reservas, perdas e estoques de segurança.
Esse processo está relacionado ao MRP, sigla de Material Requirements Planning, utilizado para planejar necessidades de materiais.
Calcule primeiro a necessidade bruta
Imagine uma indústria de peças metálicas que programou a fabricação de 400 unidades.
Cada unidade utiliza 2 kg de determinada matéria-prima.
A necessidade teórica será:
400 unidades × 2 kg = 800 kg de matéria-prima.
Esse resultado representa a necessidade bruta, antes de considerar o estoque existente.
Caso o processo apresente perdas previsíveis, elas também devem entrar no planejamento.
Por exemplo, se houver refugos ou sobras de corte que não podem ser reaproveitados, a quantidade efetivamente necessária poderá ser superior aos 800 kg.
Essas perdas precisam ser calculadas com base nas características do processo e nos apontamentos anteriores, sem utilizar um percentual arbitrário para todos os produtos.
Desconte o saldo livre e as compras programadas
Agora considere que a indústria possui:
-
Necessidade de produção: 800 kg.
-
Estoque físico: 600 kg.
-
Materiais reservados para outras ordens: 140 kg.
-
Materiais bloqueados: 40 kg.
-
Saldo livre: 420 kg.
-
Compra de 150 kg com entrega prevista antes da produção.
-
Estoque de segurança estabelecido: 100 kg.
A necessidade adicional de compra pode ser calculada assim:
800 + 100 − 420 − 150 = 330 kg.
Portanto, a necessidade líquida planejada é de 330 kg, desde que os 150 kg já comprados sejam efetivamente recebidos e liberados em tempo hábil.
Esse cálculo também pressupõe que o estoque de segurança de 100 kg deva ser preservado após atender à ordem.
Caso o fornecedor trabalhe com lotes mínimos ou embalagens fechadas, a quantidade comprada poderá precisar de ajustes.
O ponto mais importante é que o sistema PCP considere não apenas o consumo previsto, mas também os compromissos existentes e a disponibilidade futura.
Considere diferentes ordens que utilizam o mesmo material
Um erro frequente é calcular a necessidade de cada ordem isoladamente sem verificar se outras produções utilizarão a mesma matéria-prima.
Imagine duas ordens programadas para consumir 500 kg cada uma.
O estoque possui 700 kg livres.
Analisadas separadamente, ambas podem parecer atendidas. Entretanto, a necessidade total é de 1.000 kg, resultando em uma falta de 300 kg.
Por isso, os materiais precisam ser distribuídos conforme as prioridades e as datas de consumo.
O objetivo não é apenas conhecer a quantidade total necessária, mas identificar quanto será necessário em cada período.
Quando comprar matéria-prima para evitar que a produção pare?
A compra deve ser programada considerando a data em que o material precisará estar disponível e o tempo necessário para reposição. O pedido precisa acontecer com antecedência suficiente para entrega, recebimento e eventuais inspeções, e não somente quando o estoque estiver próximo de acabar.
Utilize o prazo de reposição no planejamento
Imagine que uma matéria-prima leva oito dias úteis para chegar após a confirmação do pedido.
Se a produção precisa começar na próxima segunda-feira, não adianta realizar a compra na sexta-feira anterior e esperar que o material esteja disponível a tempo.
Nesse cenário, a data necessária para recebimento deve orientar o momento de emissão da compra.
O sistema PCP pode trabalhar com uma programação retroativa: parte-se da data em que a matéria-prima será utilizada e calcula-se quando sua reposição precisa ser solicitada.
É importante considerar calendários de trabalho, feriados, transporte e inspeção, quando essas etapas fizerem parte do processo.
Defina um ponto de reposição para materiais de consumo frequente
Para matérias-primas com consumo relativamente estável, uma alternativa é utilizar o ponto de pedido.
Em uma versão simplificada:
Ponto de pedido = consumo médio durante o prazo de reposição + estoque de segurança.
Considere uma matéria-prima com consumo médio de 20 kg por dia útil, prazo de reposição de oito dias úteis e estoque de segurança de 50 kg.
O cálculo será:
(20 × 8) + 50 = 210 kg.
Nesse exemplo, quando a posição de estoque atingir aproximadamente 210 kg, será necessário avaliar a reposição, considerando também os pedidos de compra já existentes.
Esse método funciona como referência para um consumo relativamente regular. Quando a demanda depende de ordens específicas, versões de produtos e datas de fabricação, o cálculo das necessidades pelo MRP tende a oferecer uma visão mais adequada.
O estoque de segurança deve ser igual para todas as matérias-primas?
Não. O estoque de segurança precisa considerar a importância de cada material, a variação do consumo, a confiabilidade do fornecedor e o prazo de reposição.
Um componente comum, disponível em vários fornecedores próximos, pode exigir uma política diferente daquela utilizada para uma liga metálica especial com prazo longo de fornecimento.
Também é importante considerar o custo de armazenagem e o risco de obsolescência.
A orientação do Sebraetec sobre organização e controle de estoque inclui práticas como classificação de itens, análise de consumo, cálculo de ponto de reposição, inventários e gestão de perdas.
Esses controles ajudam a evitar tanto a falta quanto o acúmulo desnecessário de materiais.
Como integrar compras, estoque e produção para prevenir interrupções?
O sistema PCP precisa conectar as necessidades da fábrica às atividades de compras e aos registros de estoque. Quando um material está próximo de faltar, a informação deve chegar ao responsável pelo abastecimento antes de comprometer a programação.
Crie um fluxo entre os setores
Uma sequência de trabalho pode seguir este caminho:
Pedido de venda → planejamento → cálculo dos materiais → consulta ao estoque → identificação da necessidade → compra → recebimento → liberação do material → ordem de produção.
Cada etapa precisa atualizar as informações utilizadas pela seguinte.
Quando o PCP identifica uma necessidade, compras deve verificar fornecedores, quantidades, condições e prazos.
Depois da emissão do pedido, o acompanhamento precisa continuar até o recebimento.
Se o fornecedor informar um atraso, o planejamento deve ser revisado antes que a ordem seja liberada.
Por outro lado, quando o estoque recebe um material, é necessário registrar corretamente a entrada e sua situação de disponibilidade.
Essa relação faz parte do controle de produção PCP, que conecta planejamento, execução e acompanhamento dos recursos produtivos.
Não confunda pedido emitido com material disponível
Imagine que compras tenha solicitado 1.000 unidades de um componente.
O fornecedor confirma a entrega, mas envia apenas 600 unidades na primeira remessa.
Se o planejamento considerar a compra inteira como recebida, poderá liberar uma ordem sem possuir a quantidade necessária.
Por isso, os pedidos devem apresentar informações claras sobre quantidades recebidas, saldos pendentes e novas datas previstas.
Também é necessário diferenciar materiais aprovados daqueles que aguardam conferência.
Confira os componentes antes de liberar cada ordem
Antes de iniciar a fabricação, o responsável pelo PCP deve verificar se todos os componentes críticos estão disponíveis.
A análise deve incluir quantidade, especificação, reservas, liberação pela qualidade e condições de abastecimento durante toda a fabricação.
Em processos que utilizam materiais em etapas diferentes, pode ser possível liberar uma operação antes de outra, mas essa decisão precisa considerar a disponibilidade dos componentes na data efetiva de uso.
O sistema PCP deve apoiar essa validação, evitando que uma ordem avance apenas porque sua data de início chegou.
Quais sinais indicam risco de falta de matéria-prima?
O risco nem sempre aparece como estoque zerado. Compras atrasadas, aumento inesperado do consumo, divergências de inventário e alterações frequentes na programação podem indicar que uma produção está prestes a ficar sem materiais.
A tabela apresenta algumas situações que merecem acompanhamento.
| Sinal observado | Possível causa | Ação preventiva |
|---|---|---|
| Material acabando antes do previsto | Consumo superior ao planejado | Revisar a ficha técnica e os apontamentos |
| Compras realizadas sempre com urgência | Planejamento tardio | Antecipar o cálculo das necessidades |
| Estoque físico diferente do registrado | Movimentações sem registro | Fazer conferências e inventários periódicos |
| Fornecedor atrasa repetidamente | Prazo de reposição inadequado | Revisar o lead time e alternativas de fornecimento |
| Ordens param por componentes pequenos | Estrutura do produto incompleta | Conferir todos os itens da ficha técnica |
| Material chega, mas não pode ser utilizado | Inspeção pendente ou não conformidade | Integrar recebimento, qualidade e PCP |
| Programação muda constantemente | Prioridades ou demanda instáveis | Revisar o plano e confirmar disponibilidade antes da liberação |
O sistema PCP pode ajudar a identificar esses sinais por meio de consultas, relatórios ou alertas, conforme os recursos disponíveis.
Entretanto, reconhecer a ocorrência não basta. É necessário investigar a causa.
Se determinada matéria-prima falta frequentemente, aumentar o estoque de segurança pode parecer a solução mais simples.
Mas, quando o problema é uma ficha técnica incorreta ou um fornecedor que entrega sistematicamente depois do prazo informado, aumentar o estoque sem corrigir essas falhas pode apenas elevar os custos.
A melhoria deve atuar sobre a origem da falta.
O que fazer quando a matéria-prima já está faltando?
Quando a falta é identificada, a primeira providência é verificar quais ordens serão afetadas, qual quantidade está indisponível e quando será possível obter o material. Depois, o PCP deve avaliar alternativas de abastecimento e reprogramação, evitando iniciar ou continuar atividades sem condições de conclusão.
Identifique as ordens comprometidas
O responsável deve consultar todas as ordens que dependem do material.
Uma mesma matéria-prima pode ser utilizada em diferentes produtos e setores.
Assim, uma falta aparentemente pequena pode comprometer várias entregas.
É necessário verificar quais pedidos possuem prazos mais próximos, quais operações já começaram e quais materiais estão reservados.
Verifique possibilidades de abastecimento
Antes de realizar uma compra emergencial, confira se existem materiais disponíveis em outros locais de armazenamento ou pedidos de compra com recebimento próximo.
Também é possível consultar fornecedores alternativos.
Caso exista a possibilidade de utilizar um material substituto, a mudança deve ser autorizada pelo responsável técnico e atender às especificações de qualidade e às exigências do produto.
Não é recomendável substituir matérias-primas apenas pela semelhança visual ou pelo menor custo.
Reorganize a programação sem criar novos atrasos
Se não for possível receber o material dentro do prazo, o PCP pode verificar se outra ordem possui todos os componentes necessários.
Imagine uma indústria com duas máquinas disponíveis e uma ordem bloqueada por falta de matéria-prima.
Em vez de manter uma máquina parada, pode ser viável antecipar outra produção que utilize os mesmos recursos e já possua os materiais disponíveis.
Entretanto, essa alteração deve considerar prioridades, capacidade e tempos de preparação.
A programação de produção PCP ajuda a compreender como reorganizar as atividades produtivas sem considerar apenas a urgência de um pedido isolado.
Quando uma mudança afetar a data de entrega ao cliente, a empresa também deve atualizar a previsão e comunicar os responsáveis envolvidos.
Como organizar uma rotina para que a falta de materiais não volte a acontecer?
A prevenção depende de uma rotina que mantenha o sistema PCP atualizado e estabeleça responsabilidades claras. O planejamento deve ser revisto conforme chegam novos pedidos, ocorrem consumos, fornecedores alteram entregas ou surgem mudanças na capacidade produtiva.
Conferências diárias
No início do expediente, é recomendável verificar as ordens previstas para começar e aquelas que já estão em execução.
O responsável deve identificar materiais críticos, compras atrasadas, bloqueios de estoque e divergências de consumo.
Também é importante conferir as entregas previstas para o dia e comunicar imediatamente qualquer alteração relevante.
No chão de fábrica, os apontamentos precisam registrar o que foi efetivamente consumido e produzido.
Revisão semanal
Uma vez por semana, compras, estoque e PCP podem revisar a programação dos períodos seguintes.
O encontro deve priorizar materiais que apresentam maior risco de falta, fornecedores com entregas pendentes e ordens cuja execução depende de novas aquisições.
O objetivo é identificar problemas enquanto ainda existe tempo para agir.
Análise mensal dos resultados
Mensalmente, a empresa pode comparar as necessidades planejadas com o consumo real.
Essa análise permite identificar materiais com perdas acima do esperado, cadastros desatualizados e prazos de reposição que precisam de ajustes.
Também ajuda a avaliar se as medidas preventivas estão reduzindo as interrupções.
Quais indicadores ajudam a medir as paradas por falta de matéria-prima?
O sistema PCP deve permitir acompanhar não apenas o volume produzido, mas também as ocorrências que impediram a execução do planejamento. Os indicadores mais úteis mostram a frequência das faltas, seu impacto nas ordens e a qualidade das informações utilizadas para programar o abastecimento.
Horas de produção paradas por falta de material
Registra o tempo em que máquinas ou operações permaneceram interrompidas especificamente por indisponibilidade de matérias-primas ou componentes.
É importante separar essas ocorrências de paradas por manutenção, falta de operadores ou falhas de equipamento.
Percentual de ordens afetadas
Esse indicador pode ser calculado pela quantidade de ordens afetadas por falta de materiais dividida pelo total de ordens analisadas, multiplicada por 100.
Por exemplo, se 8 de 100 ordens apresentaram interrupções por falta de matéria-prima, o indicador será de 8%.
A empresa pode acompanhar a evolução desse resultado ao longo dos meses e identificar quais materiais mais contribuíram para as ocorrências.
Entregas de fornecedores dentro do prazo
Acompanhar a pontualidade dos fornecedores ajuda a descobrir se os prazos utilizados no planejamento são confiáveis.
Também é importante observar a quantidade efetivamente entregue.
Um fornecedor que entrega na data prevista, mas envia somente parte do material, ainda pode comprometer a programação.
Acurácia do estoque e compras emergenciais
A acurácia compara a confiabilidade dos registros com as contagens físicas, seguindo um critério definido pela empresa.
Já o acompanhamento de compras emergenciais permite identificar quantas aquisições foram realizadas fora do planejamento e por quais motivos.
Esses indicadores devem ser analisados em conjunto.
O controle de produção PCP na indústria pode contribuir para relacionar planejamento, materiais e resultados operacionais.
Como escolher um sistema PCP para controlar melhor a matéria-prima?
Um sistema PCP deve ser avaliado pela capacidade de relacionar pedidos, estruturas de produtos, estoques, compras e ordens de produção. Para prevenir faltas, é especialmente importante verificar se a ferramenta permite consultar necessidades futuras e identificar materiais indisponíveis antes da liberação da fabricação.
Recursos que fazem diferença no dia a dia
Entre as funcionalidades que merecem avaliação estão o cadastro de fichas técnicas, o cálculo de necessidades de materiais, o acompanhamento de ordens e a consulta aos saldos disponíveis.
Também é importante verificar como a solução trabalha com reservas, perdas, compras pendentes, prazos de fornecedores e atualização do consumo durante a fabricação.
Nem todo software possui os mesmos recursos. Alguns concentram-se na programação das ordens, enquanto outros incluem funcionalidades de MRP e integração com compras e estoque.
Por isso, o ideal é confirmar quais operações estão realmente disponíveis na solução avaliada.
O conteúdo sobre funcionalidades de um software de controle de produção industrial apresenta outros aspectos que podem ser considerados nessa avaliação.
Teste situações reais antes de escolher
Uma demonstração deve utilizar situações parecidas com as que acontecem na fábrica.
Por exemplo, vale verificar como o sistema responde quando duas ordens utilizam o mesmo componente e o saldo disponível não atende à demanda total.
Outro teste importante envolve uma compra com entrega atrasada: a ferramenta permite identificar quais produções serão afetadas?
Também é útil simular uma matéria-prima bloqueada pela qualidade ou uma ordem com consumo maior do que o previsto.
Esses testes ajudam a avaliar se o software oferece informações suficientes para apoiar as decisões da empresa.
O sistema substitui o planejamento feito pelos funcionários?
Não. O sistema PCP organiza informações e pode automatizar cálculos e controles, mas ainda depende de cadastros confiáveis, apontamentos corretos e decisões dos responsáveis.
Uma estrutura de produto desatualizada continuará provocando previsões inadequadas, mesmo quando o cálculo for realizado automaticamente.
Por isso, a implantação deve incluir a revisão dos dados, a definição de responsabilidades e o treinamento das pessoas envolvidas.
Conclusão
Evitar a falta de matéria-prima não significa comprar grandes quantidades de todos os materiais, mas garantir que cada componente esteja disponível no momento necessário.
Para isso, a indústria precisa conhecer o consumo de suas ordens, manter fichas técnicas atualizadas, conferir o estoque realmente disponível e acompanhar os prazos dos fornecedores.
Um sistema PCP pode facilitar esse processo ao conectar planejamento, compras, estoque e produção, oferecendo maior visibilidade sobre necessidades futuras e possíveis restrições.
O caminho mais seguro é começar pelos materiais que provocam mais interrupções, identificar as causas das faltas e estabelecer uma rotina de acompanhamento. Com informações confiáveis e decisões antecipadas, a fábrica pode reduzir urgências, utilizar melhor seus recursos e construir uma programação mais consistente.
Leia também
Para aprofundar os assuntos abordados, confira estes conteúdos relacionados:
- Planejamento de Materiais: Como Calcular as Necessidades da Produção — entenda como transformar a programação de produção em necessidades de materiais.
- Planejamento de Produção e Gestão de Matérias-primas — veja como relacionar demanda, estoques, compras e prazos.
- Planejamento de Materiais: Como Saber o Que Comprar e Quando Repor o Estoque? — aprofunde os cálculos de reposição e as decisões de compra.
- Software MRP: Como Saber Quanto de Matéria-Prima Comprar para Cada Produção? — conheça aplicações do cálculo de materiais na metalurgia.
- Fluxograma PCP: Como Integrar Estoque, Compras e Produção — compreenda como organizar as etapas e as decisões entre os setores.
- Controle de Qualidade de Matéria Prima: Como Integrar Compras, Estoque e PCP — saiba por que materiais recebidos nem sempre estão disponíveis para utilização.