Uma fábrica pode ter máquinas funcionando, funcionários trabalhando e pedidos em andamento, mas ainda enfrentar atrasos nas entregas. Isso acontece quando a capacidade produtiva não acompanha a demanda, as ordens são executadas sem prioridades claras ou determinadas etapas acumulam mais trabalho do que conseguem processar. Para evitar esses problemas, é necessário planejar a produção conforme os recursos disponíveis, identificar operações sobrecarregadas e acompanhar o andamento das atividades. Um sistema pcp pode ajudar a organizar essas informações, permitindo que a indústria identifique riscos antes que comprometam os prazos. Neste artigo, você entenderá como reconhecer gargalos, melhorar a programação, controlar ordens de produção e estabelecer uma rotina para reduzir atrasos recorrentes.
O que você vai aprender:
-
Como identificar as principais causas dos atrasos na produção industrial.
-
Quais sinais revelam gargalos e sobrecarga de máquinas e setores.
-
Como organizar materiais, capacidade e prioridades antes de liberar ordens.
-
Quais ações ajudam a recuperar uma programação atrasada.
-
Como acompanhar indicadores para manter os prazos mais confiáveis.
Por que acontecem atrasos e gargalos na produção industrial?
Os atrasos na produção acontecem quando alguma atividade não é concluída no período necessário para manter o fluxo de fabricação. Já os gargalos surgem quando uma etapa possui capacidade insuficiente para acompanhar a carga de trabalho. Esses problemas podem estar relacionados ao planejamento, aos materiais, às máquinas ou à própria organização das ordens.
Uma indústria metalúrgica, por exemplo, pode realizar o corte das peças dentro do prazo, mas encontrar dificuldades na soldagem. Se o setor de solda receber mais componentes do que consegue processar, os materiais começarão a se acumular, enquanto a pintura e a montagem poderão ficar aguardando a liberação das peças.
Nesse caso, o atraso na entrega não foi provocado necessariamente pela última etapa da fabricação. Ele começou quando a quantidade de trabalho direcionada à soldagem ultrapassou sua capacidade.
Planejamento realizado sem considerar a capacidade disponível
Um dos problemas mais comuns ocorre quando a empresa aceita pedidos e define datas de entrega sem verificar a disponibilidade dos recursos necessários.
Imagine que uma máquina tenha capacidade para executar 35 horas de trabalho durante a semana, mas receba uma programação que exige 42 horas.
Mesmo que não aconteçam quebras ou interrupções inesperadas, haverá uma diferença de sete horas entre a carga programada e a capacidade disponível.
Para evitar essa situação, é importante equilibrar demanda e capacidade produtiva, considerando o tempo necessário para cada operação e os recursos realmente disponíveis.
O planejamento precisa verificar tanto a capacidade geral da fábrica quanto a disponibilidade de cada máquina, setor ou equipe.
Falta de matéria-prima durante a fabricação
Uma ordem pode estar corretamente programada e, mesmo assim, não conseguir começar porque falta determinado componente.
Isso acontece quando o planejamento desconsidera materiais reservados para outras ordens, compras pendentes ou divergências entre o estoque físico e o registrado.
Em uma fábrica de móveis, por exemplo, a produção pode preparar todas as peças de madeira e descobrir somente na montagem que não existem dobradiças suficientes para concluir os pedidos.
A consequência não se limita à compra emergencial. A fábrica também pode precisar reorganizar operações, alterar prioridades e ocupar espaços com produtos parcialmente finalizados.
Por isso, o controle de materiais deve acontecer antes da liberação das ordens.
Mudanças constantes na sequência de produção
Quando novos pedidos urgentes interrompem frequentemente a programação, a indústria perde previsibilidade.
Cada mudança pode exigir uma nova preparação de máquinas, movimentação de materiais e reorganização das equipes.
Em uma indústria de embalagens, por exemplo, alternar repetidamente entre produtos que exigem diferentes configurações de equipamento pode aumentar o tempo gasto com ajustes.
O problema não está em atender pedidos prioritários, mas em alterar a sequência sem avaliar as consequências sobre as ordens já programadas.
Falta de acompanhamento das atividades realizadas
Outro problema acontece quando a fábrica identifica os atrasos somente no final do turno ou na data prevista de conclusão.
Sem registros atualizados, o responsável pelo planejamento pode não perceber que uma operação demorou mais que o previsto, que determinada máquina ficou parada ou que uma ordem consumiu materiais adicionais.
Por isso, o controle de produção industrial precisa acompanhar não apenas o volume produzido, mas também as ocorrências que afetam a execução.
O objetivo é identificar o desvio enquanto ainda existe possibilidade de reorganizar as próximas atividades.
Como identificar gargalos na produção antes que provoquem atrasos?
Para identificar gargalos, é necessário observar onde as ordens permanecem aguardando, comparar a carga programada com a capacidade disponível e analisar o tempo real de execução. Uma operação constantemente sobrecarregada, com filas crescentes e atrasos frequentes, pode estar limitando o desempenho de toda a fábrica.
O Sebraetec, programa do Sebrae, inclui a análise dos tempos de fabricação, o dimensionamento dos recursos e a identificação de gargalos entre as atividades utilizadas para melhorar a capacidade produtiva.
Essa abordagem ajuda a diferenciar um problema pontual de uma limitação que precisa ser tratada no planejamento.
Mapeie as etapas pelas quais cada produto passa
O primeiro passo consiste em identificar o caminho percorrido pelo produto desde a liberação dos materiais até sua conclusão.
Em uma metalúrgica, por exemplo, o fluxo pode ser:
Recebimento de materiais → Corte → Dobra → Soldagem → Pintura → Inspeção → Expedição.
Cada etapa possui características diferentes. Algumas utilizam equipamentos específicos, outras exigem profissionais especializados e determinadas operações só podem começar após a conclusão da fase anterior.
Ao mapear esse percurso, o PCP consegue identificar dependências que não aparecem quando as ordens são analisadas isoladamente.
Também é importante registrar os retornos para retrabalho. Uma peça reprovada na inspeção pode precisar passar novamente pela soldagem, ocupando uma capacidade que já estava reservada para outras ordens.
Observe onde os materiais ficam acumulados
Uma das maneiras mais simples de reconhecer possíveis gargalos é observar os estoques intermediários.
Considere o seguinte exemplo hipotético de capacidade diária de uma linha metalúrgica:
| Etapa | Capacidade diária |
|---|---|
| Corte | 120 peças |
| Dobra | 90 peças |
| Pintura | 110 peças |
| Demanda planejada | 100 peças |
Nesse cenário, a dobra representa a principal restrição entre as três etapas. Enquanto a fábrica precisa processar 100 peças diariamente, esse setor consegue concluir apenas 90.
Caso a demanda e as condições permaneçam iguais, a diferença será de dez peças por dia. Ao longo de cinco dias, poderão se acumular 50 peças aguardando a dobra.
Aumentar a velocidade do corte não resolverá o problema, porque a restrição está na operação seguinte.
A prioridade deverá ser investigar como melhorar a capacidade da dobra ou ajustar a quantidade liberada para essa etapa.
Compare a carga de trabalho com a capacidade real
O sistema pcp deve considerar o tempo necessário para realizar as operações, e não apenas a quantidade de produtos prevista.
Uma análise inicial pode utilizar a seguinte relação:
Carga programada = tempo de processamento previsto + tempo de preparação das máquinas + outras atividades que ocupam o recurso.
Depois, essa carga precisa ser comparada com o tempo realmente disponível.
Suponha que uma máquina tenha 35 horas úteis disponíveis por semana, mas receba ordens que exigem 32 horas de processamento e seis horas de preparação.
A carga total será de 38 horas, ultrapassando em três horas a capacidade do período.
Nesse exemplo, o atraso já pode ser previsto antes do início da fabricação.
Essa comparação deve considerar também paradas programadas, manutenção, disponibilidade de operadores e eventuais restrições de ferramentas compartilhadas. Não se deve descontar duas vezes uma parada que já foi excluída das horas úteis.
Quais sinais ajudam a identificar a causa de um gargalo?
Nem todo acúmulo de materiais significa falta de máquinas. O problema pode estar relacionado a informações incorretas, prioridades, abastecimento ou falhas de qualidade.
A tabela apresenta situações que merecem investigação.
| Sinal observado | Possível causa | O que verificar primeiro |
|---|---|---|
| Peças acumuladas antes de uma máquina | Capacidade insuficiente | Carga programada e tempo de processamento |
| Ordens aguardando matéria-prima | Falha no abastecimento | Estoque disponível, reservas e compras |
| Mudanças frequentes de prioridade | Sequenciamento inadequado | Prazos, urgências e impacto nos setups |
| Equipamentos parados repetidamente | Falhas ou manutenção | Histórico e motivos das interrupções |
| Produtos retornando para correção | Retrabalho elevado | Registros de qualidade e causas das reprovações |
| Setores aguardando etapas anteriores | Desequilíbrio no fluxo | Capacidade e avanço das operações anteriores |
| Tempo realizado maior que o previsto | Parâmetros desatualizados | Tempos padrão e apontamentos reais |
| Atrasos concentrados em um mesmo setor | Restrição recorrente | Filas, capacidade e disponibilidade de recursos |
O mais importante é analisar o histórico. Uma máquina parada durante algumas horas não representa necessariamente um gargalo permanente.
Entretanto, se o mesmo setor apresenta filas, sobrecarga e atrasos durante várias semanas, existe uma indicação mais consistente de que a operação precisa de ajustes.
O sistema pcp deve ajudar a transformar esses sinais em informações para decisões, evitando que as equipes trabalhem apenas com suposições.
Como organizar o planejamento da produção para evitar atrasos?
Para evitar atrasos, o planejamento precisa transformar pedidos em ordens de produção compatíveis com os materiais, as máquinas, as equipes e os prazos disponíveis. O processo deve começar antes da fabricação, com a conferência das informações, e continuar até a conclusão das ordens, utilizando os registros do chão de fábrica para corrigir desvios.
Uma programação confiável depende de diferentes etapas trabalhando de forma coordenada. Quando uma delas é ignorada, o sistema pcp pode apresentar um cronograma organizado, mas que não corresponde à capacidade real da indústria.
Registre os pedidos e identifique as necessidades de fabricação
O planejamento começa com a identificação daquilo que precisa ser produzido.
Para cada pedido, é importante conhecer:
-
Produto e quantidade solicitada.
-
Data de entrega negociada.
-
Especificações técnicas e características de fabricação.
-
Etapas necessárias para concluir o produto.
-
Materiais e componentes utilizados.
-
Situação do estoque de produtos acabados.
Essas informações permitem verificar se será necessário fabricar toda a quantidade solicitada ou apenas complementar o estoque existente.
Em uma indústria que produz peças metálicas sob encomenda, por exemplo, dois pedidos aparentemente semelhantes podem exigir matérias-primas, ferramentas e operações completamente diferentes.
Se essas particularidades não forem consideradas, a programação poderá reservar tempo insuficiente ou direcionar o pedido para uma máquina incompatível.
Por isso, o planejamento da produção precisa considerar as características reais de cada produto, e não somente a quantidade solicitada.
Confira a disponibilidade de materiais antes de liberar as ordens
Depois de identificar os produtos, o próximo passo é verificar os insumos necessários.
Essa análise deve considerar a estrutura do produto, também conhecida como lista de materiais, que informa os componentes e as quantidades utilizadas na fabricação.
Imagine uma empresa que precisa produzir 200 conjuntos metálicos. Cada conjunto utiliza quatro parafusos específicos.
A necessidade prevista será de 800 parafusos. Entretanto, se o estoque apresentar 900 unidades e 300 já estiverem reservadas para outras ordens, a quantidade livre será de apenas 600 unidades.
Nesse caso, o saldo total parece suficiente, mas existe uma falta de 200 parafusos para atender à nova demanda.
O sistema pcp deve trabalhar com a disponibilidade efetiva dos materiais, considerando reservas, necessidades futuras e recebimentos previstos.
Quando houver falta de componentes, o planejamento poderá solicitar a reposição antes de programar a fabricação.
Também é necessário considerar o prazo de entrega do fornecedor. Uma compra confirmada não significa que o material já está disponível para utilização.
Verifique a capacidade produtiva de cada recurso
A capacidade produtiva representa a quantidade de trabalho que uma máquina, linha ou equipe consegue realizar dentro de determinado período.
Para definir uma programação viável, não basta verificar se existem equipamentos na fábrica.
É necessário conhecer as horas disponíveis e as atividades que já estão programadas para cada recurso.
Considere uma indústria que possui três máquinas de corte. Duas estão disponíveis durante toda a semana, mas a terceira possui manutenção prevista para quarta-feira.
Uma programação baseada na capacidade total das três máquinas poderá gerar atrasos porque parte dessa disponibilidade não existirá durante o período.
O PCP precisa considerar:
-
Calendário de funcionamento dos equipamentos.
-
Turnos e disponibilidade dos operadores.
-
Tempos de preparação e troca de ferramentas.
-
Manutenções programadas.
-
Ordens anteriormente agendadas.
-
Restrições de máquinas e ferramentas compartilhadas.
Quando existe diferença entre a demanda e a capacidade, o responsável pode avaliar alternativas como redistribuição de atividades, ajustes na sequência, utilização de outro equipamento compatível ou revisão dos prazos.
O SENAI Paraná inclui o estudo das capacidades fabris, tempos-padrão, causas de atraso e aproveitamento de setups entre as práticas de aprimoramento do planejamento produtivo.
Defina uma sequência de produção que respeite os prazos
Com os recursos disponíveis identificados, chega o momento de determinar a ordem de execução das atividades.
Essa etapa é conhecida como sequenciamento da produção.
O objetivo é decidir quais ordens serão executadas primeiro, quais equipamentos serão utilizados e quando cada operação deverá começar.
A sequência não deve considerar apenas a data de entrega. Também é importante observar a disponibilidade dos materiais, as operações seguintes e os tempos de preparação.
Em uma indústria de embalagens, por exemplo, pode ser mais eficiente agrupar determinadas ordens que utilizam uma mesma configuração de máquina.
Entretanto, esse agrupamento não deve comprometer pedidos com datas de entrega mais próximas.
Portanto, uma boa programação de produção PCP procura equilibrar prazos, capacidade e preparação dos recursos.
Libere as ordens com informações completas
Depois da programação, as ordens precisam chegar ao chão de fábrica com informações suficientes para sua execução.
Uma ordem de produção pode conter:
-
Identificação do produto e quantidade.
-
Data programada de início e conclusão.
-
Roteiro de fabricação.
-
Materiais necessários.
-
Equipamentos e operações previstas.
-
Instruções técnicas e critérios de qualidade.
Essas informações ajudam a reduzir dúvidas operacionais, atividades executadas fora de sequência e interrupções provocadas por documentação incompleta.
A liberação também deve confirmar se existem condições para iniciar a fabricação. Programar uma ordem não significa necessariamente que ela já pode ser executada.
Acompanhe a execução e compare o planejado com o realizado
O planejamento não termina quando as ordens são liberadas.
Durante a fabricação, é importante registrar os resultados reais de cada operação, principalmente horários, quantidades produzidas, perdas e motivos de parada.
Suponha que uma ordem tenha sido programada para produzir 500 peças em cinco horas. Depois de três horas, apenas 180 peças foram concluídas.
Se a produção deveria ocorrer em ritmo uniforme, existe uma diferença relevante entre o resultado esperado e o realizado.
O responsável deve investigar se houve parada, falta de material, velocidade reduzida ou retrabalho antes de simplesmente exigir que a equipe aumente o ritmo.
Com registros confiáveis, o sistema pcp permite revisar estimativas e identificar quando os parâmetros de fabricação precisam ser corrigidos.
Como definir prioridades sem criar novos gargalos na fábrica?
A prioridade das ordens deve considerar a data de entrega, o tempo restante de fabricação, a disponibilidade dos materiais e a capacidade dos recursos necessários. Antecipar uma ordem urgente sem avaliar seu impacto pode atrasar outros pedidos, aumentar as preparações de máquinas e criar novos gargalos.
Um erro frequente é considerar que o último pedido solicitado pelo setor comercial deve ser produzido imediatamente.
Essa decisão pode parecer adequada para atender uma necessidade específica, mas provocar consequências para toda a fábrica.
Avalie o prazo junto com o trabalho que ainda falta executar
Duas ordens podem ter a mesma data de entrega, mas exigir tempos de produção diferentes.
Uma delas pode depender apenas da embalagem. A outra ainda precisa passar por corte, soldagem, acabamento e inspeção.
Nesse cenário, a segunda ordem possui mais operações pendentes e pode precisar começar antes, mesmo que ambas sejam entregues no mesmo dia.
Uma análise útil é verificar a folga de cada pedido:
Folga = tempo disponível até a conclusão necessária − tempo restante estimado para executar a ordem.
Considere que faltam 16 horas úteis até o prazo interno de conclusão de uma ordem.
Se ainda são necessárias 12 horas de processamento e preparação, a folga teórica será de quatro horas.
Porém, se a ordem também precisar aguardar seis horas em uma fila, o prazo poderá se tornar inviável.
Por isso, a análise deve considerar as esperas previstas e os calendários de cada operação, e não apenas somar o tempo de trabalho direto.
Evite alterar toda a programação por causa de um pedido urgente
Quando surgir uma solicitação prioritária, o PCP deve avaliar quais recursos serão utilizados e quais ordens poderão ser afetadas.
Antes de modificar a sequência, é importante responder:
-
O pedido urgente possui todos os materiais disponíveis?
-
Qual operação precisará ser antecipada?
-
Quais ordens perderão suas janelas de fabricação?
-
A mudança exigirá uma preparação adicional de máquina?
-
Existe outra alternativa para atender à necessidade?
Essa análise permite distinguir uma urgência viável de uma alteração que provocará atrasos maiores.
Uma prática útil consiste em manter mais estável a programação das ordens que já estão próximas da execução, permitindo alterações maiores no planejamento de períodos posteriores.
Isso não impede mudanças necessárias, mas reduz interrupções desorganizadas no chão de fábrica.
O que fazer quando um gargalo já está atrasando a produção?
Quando um gargalo já compromete os prazos, a primeira ação deve ser identificar a operação limitante e calcular quais ordens serão afetadas. Em seguida, é necessário tratar a causa, proteger a capacidade disponível e revisar a programação. Aumentar indiscriminadamente o volume liberado tende a ampliar as filas, não a resolver a restrição.
Identifique quais ordens estão comprometidas
O responsável deve localizar as ordens que aguardam a operação crítica e verificar suas datas de conclusão.
Também precisa identificar quais etapas posteriores dependem desses materiais.
Por exemplo, uma soldagem atrasada pode impedir o início da pintura e comprometer a montagem final.
Ao analisar essas dependências, o PCP consegue definir quais pedidos apresentam maior risco e quais ainda possuem margem para reorganização.
Investigue o motivo da restrição
Antes de decidir pela ampliação da capacidade, é necessário entender por que a operação não consegue acompanhar a demanda.
Se o gargalo foi provocado por falta de matéria-prima, comprar outra máquina provavelmente não resolverá o problema.
Da mesma forma, se os atrasos resultam de setups demorados, a melhoria pode estar na organização das ferramentas e na sequência das ordens.
O diagnóstico deve observar a causa principal, diferenciando limitações estruturais de situações temporárias.
Proteja o tempo disponível do recurso crítico
Quando uma máquina representa a restrição da fábrica, suas horas disponíveis precisam ser utilizadas cuidadosamente.
Isso significa garantir que materiais, ferramentas, instruções e operadores estejam preparados antes do início de cada ordem.
Também é importante reduzir interrupções evitáveis e evitar que atividades menos prioritárias ocupem o equipamento enquanto pedidos críticos aguardam.
Em alguns processos, pode ser adequado manter uma pequena reserva controlada de trabalho pronto antes do gargalo, para evitar que ele fique sem material por pequenas variações anteriores.
Entretanto, acumular produtos sem limite não é uma solução. A reserva deve ser dimensionada conforme a variabilidade do processo.
Reprograme apenas o que for necessário
Com a restrição identificada, é possível revisar a sequência de produção.
As alternativas incluem transferir operações para recursos compatíveis, reorganizar os lotes, avaliar horas adicionais dentro dos limites aplicáveis ou negociar novas datas de entrega.
Também pode ser possível concluir parte de um pedido antecipadamente, desde que as condições comerciais e operacionais permitam.
O importante é avaliar os efeitos sobre as demais ordens antes de executar qualquer alteração.
O controle de produção PCP ajuda a relacionar as atividades realizadas com aquelas que ainda precisam ser concluídas, facilitando a identificação das ordens comprometidas.
Corrija a causa para impedir novos atrasos
Depois que a situação imediata for controlada, é necessário revisar o processo.
Se os tempos de fabricação foram subestimados, os parâmetros precisam ser atualizados.
Se a causa foi falta de materiais, a rotina de compras e reservas deve ser investigada.
Se o mesmo equipamento apresenta sobrecarga recorrente, pode ser necessário estudar redistribuição de atividades, mudanças de processo ou ampliação de capacidade.
Sem essa correção, o problema provavelmente voltará a aparecer em programações futuras.
Como um sistema PCP ajuda a acompanhar a produção e reduzir atrasos?
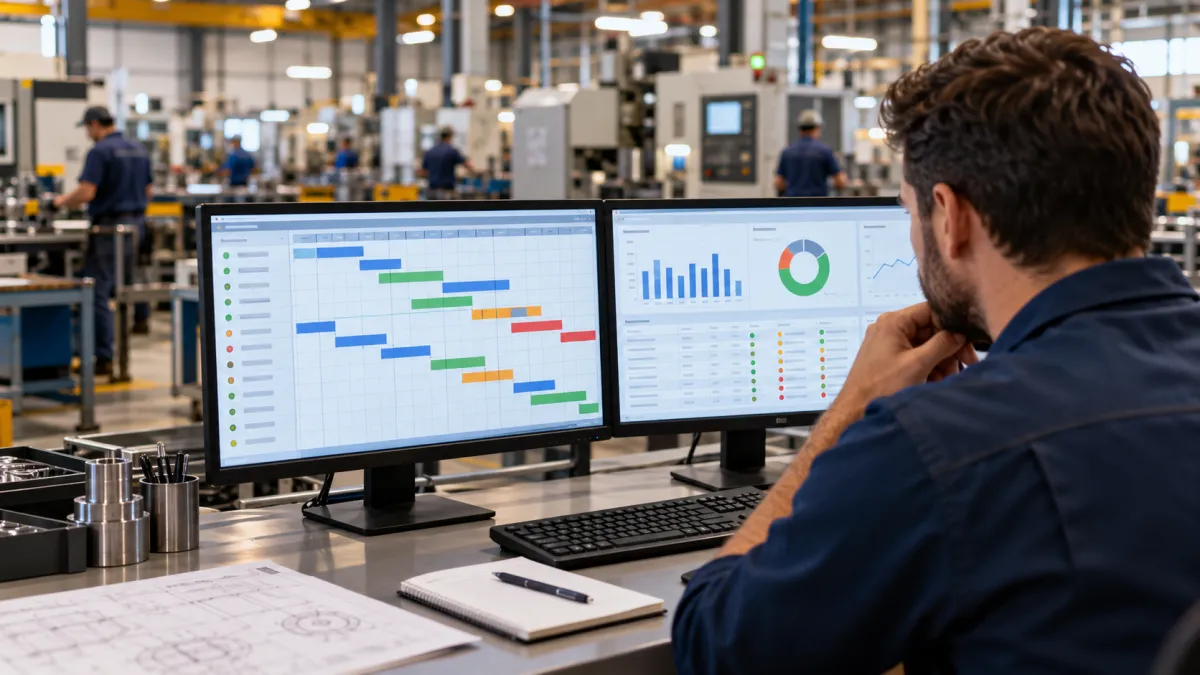
Um sistema pcp contribui para reduzir atrasos ao reunir informações de pedidos, ordens, materiais, recursos e execução. Com esses dados organizados, a indústria consegue comparar o planejamento com os resultados reais, reconhecer operações sobrecarregadas e identificar situações que exigem reprogramação antes que afetem a entrega.
O principal benefício está na possibilidade de acompanhar informações relacionadas, em vez de depender de controles separados e atualizações manuais entre setores.
Visualização das ordens de produção
Um software de planejamento pode permitir a consulta das ordens conforme sua situação.
Entre os estados utilizados estão: planejada, liberada, em execução, aguardando material, interrompida, concluída e atrasada.
A disponibilidade dessas classificações depende dos recursos do sistema utilizado.
Com essas informações, o responsável consegue localizar as ordens que exigem atenção e descobrir em qual etapa estão aguardando.
Integração entre materiais e programação
Quando o controle de materiais está conectado à programação, a empresa consegue identificar necessidades antes da fabricação.
Por exemplo, uma ordem que utiliza determinado componente pode ser relacionada ao estoque disponível e às quantidades reservadas.
Essa visão ajuda a evitar que a produção comece sem condições de terminar.
Também facilita a comunicação entre compras, estoque e PCP, especialmente quando existem matérias-primas compartilhadas por diferentes produtos.
Registro de paradas, perdas e retrabalhos
Um problema recorrente em muitas indústrias é conhecer apenas a quantidade final produzida.
Sem entender o que aconteceu durante a fabricação, torna-se difícil descobrir a origem dos atrasos.
Os apontamentos podem registrar:
-
Horários de início e término das operações.
-
Quantidades aprovadas e rejeitadas.
-
Tempos de parada.
-
Motivos de interrupção.
-
Produtos encaminhados para retrabalho.
-
Materiais efetivamente consumidos.
Esses registros ajudam a separar problemas de planejamento de ocorrências de execução.
Uma ordem que recebeu carga excessiva desde o início apresenta uma situação diferente daquela que tinha capacidade suficiente, mas sofreu várias horas de parada.
Relatórios para identificar problemas recorrentes
O histórico de produção permite comparar resultados por produto, máquina, setor ou período.
Uma indústria pode descobrir, por exemplo, que os atrasos se concentram em operações que exigem determinada ferramenta.
Outra pode identificar que os tempos de preparação registrados são menores que os efetivamente necessários.
Nesse contexto, um software de controle de produção industrial pode auxiliar na centralização das informações e na análise das operações, conforme as funcionalidades disponíveis.
Entretanto, o sistema não corrige automaticamente cadastros incorretos, processos mal definidos ou registros incompletos. Os resultados dependem da qualidade das informações e da utilização adequada pelas equipes.
Quais indicadores do sistema PCP ajudam a prevenir atrasos e gargalos?
Os indicadores mais úteis são aqueles que mostram o cumprimento dos prazos, a carga dos recursos, o tempo necessário para concluir ordens e as causas das interrupções. Um sistema pcp deve permitir acompanhar essas informações com critérios consistentes, para que os desvios sejam identificados e transformados em ações corretivas.
A tabela apresenta alguns indicadores que podem ser utilizados conforme a complexidade da operação.
| Indicador | Como acompanhar | O que ajuda a identificar |
|---|---|---|
| Cumprimento de prazos | Percentual de ordens concluídas na data prevista | Frequência dos atrasos |
| Lead time de produção | Tempo entre o início e a conclusão da fabricação | Esperas e demora no fluxo |
| Carga por recurso | Horas programadas comparadas às disponíveis | Sobrecarga e restrições |
| Tempo de parada | Horas interrompidas por motivo | Principais causas de perda de disponibilidade |
| Estoque em processo | Quantidade de materiais aguardando ou sendo processados | Acúmulos e filas |
| Cumprimento da programação | Ordens realizadas conforme o período programado | Desvios entre plano e execução |
| Taxa de retrabalho | Quantidade retrabalhada em relação à produção analisada | Consumo adicional de capacidade |
Cumprimento dos prazos das ordens
Esse indicador mostra a proporção de ordens concluídas dentro do prazo definido.
Uma forma de cálculo é:
Cumprimento de prazo (%) = (ordens concluídas no prazo ÷ total de ordens concluídas no período) × 100.
Se a fábrica concluiu 80 ordens durante determinado mês e 68 terminaram dentro do prazo, o indicador será de 85%.
Esse resultado deve ser acompanhado ao longo de diferentes períodos, com os mesmos critérios de medição.
Também é importante separar o cumprimento dos prazos internos de fabricação do cumprimento das entregas ao cliente, pois a expedição e o transporte podem acrescentar outras etapas.
Tempo de atravessamento da produção
O lead time de produção representa o período necessário para uma ordem percorrer o processo produtivo, considerando o marco inicial e final definido pela empresa.
Ele pode incluir tempos de fabricação, movimentação e espera entre operações.
Uma peça que exige quatro horas de trabalho direto pode permanecer três dias na fábrica devido às filas entre os setores.
Nesse caso, reduzir apenas o tempo de processamento talvez não seja a principal oportunidade de melhoria.
O NIST, instituto norte-americano de padrões e tecnologia, apresenta estudos sobre a relação entre os tempos de fluxo, os estoques em processo e a produtividade industrial.
A análise do lead time ajuda a identificar situações em que os produtos permanecem aguardando mais tempo do que efetivamente sendo fabricados.
Capacidade utilizada e carga programada
Esse acompanhamento compara as horas de trabalho reservadas com a disponibilidade de cada equipamento ou setor.
Quando a carga prevista ultrapassa continuamente a capacidade, o planejamento precisa ser revisto.
Entretanto, uma máquina com elevada utilização não representa necessariamente um problema. É importante analisar o comportamento das filas, os prazos e as demais operações.
O objetivo não é manter todos os equipamentos ocupados o tempo inteiro, mas garantir que os recursos necessários estejam disponíveis para sustentar o fluxo produtivo.
Paradas e retrabalhos por causa
O tempo de parada deve ser registrado com identificação do motivo.
Uma classificação simples pode diferenciar manutenção, ausência de material, indisponibilidade de operadores, preparação e problemas de qualidade.
O mesmo vale para o retrabalho, que precisa ser relacionado às operações e às causas das reprovações.
Essas informações ajudam a descobrir se o atraso está associado à capacidade insuficiente ou ao desperdício da capacidade já existente.
O controle de produção PCP na indústria metalúrgica também pode apoiar esse acompanhamento, relacionando planejamento, execução e análise dos resultados industriais.
Como criar uma rotina de PCP para manter os prazos sob controle?
Uma rotina eficiente deve combinar verificações diárias, revisões semanais e análises periódicas dos resultados. O sistema pcp organiza os registros, mas a equipe precisa consultar as informações, tratar ocorrências e atualizar a programação sempre que houver mudanças relevantes na capacidade, nos materiais ou nas prioridades da fábrica.
Não é necessário começar com dezenas de indicadores ou reuniões demoradas. O mais importante é estabelecer verificações objetivas e responsabilidades claras.
Acompanhamento diário das ordens
No início do turno, o responsável pelo PCP pode verificar quais ordens estão previstas para execução, quais recursos serão necessários e se todos os materiais estão disponíveis.
Durante o trabalho, é importante acompanhar os apontamentos e identificar ocorrências que coloquem os prazos em risco.
Ao final do período, a equipe deve registrar o que foi concluído, o que permanece pendente e quais atividades precisarão de ajustes.
Uma comunicação rápida entre planejamento, produção e estoque pode evitar que uma ocorrência conhecida por um setor continue desconhecida pelos demais.
Revisão semanal da programação
A análise semanal deve avaliar a carga prevista para os próximos períodos.
É o momento de identificar conflitos entre ordens, manutenções programadas, compras pendentes e alterações relevantes na demanda.
Também é importante comparar os resultados da semana anterior com as estimativas utilizadas.
Se determinada operação apresenta atrasos recorrentes, o PCP precisa avaliar se o tempo cadastrado, a disponibilidade do recurso ou a sequência utilizada continuam adequados.
Análise periódica dos resultados
Em intervalos maiores, como mensalmente, a empresa pode observar a evolução dos indicadores.
Essa análise ajuda a identificar problemas que não aparecem em um único dia.
Por exemplo, uma máquina pode sofrer pequenas interrupções durante diferentes turnos. Isoladamente, cada ocorrência parece pouco relevante, mas a soma pode representar uma perda significativa de disponibilidade.
A avaliação periódica também permite revisar os processos, os parâmetros de produção e a necessidade de melhorias estruturais.
Quais erros devem ser evitados ao utilizar um sistema PCP?
Os principais erros são planejar com informações desatualizadas, liberar ordens sem verificar as condições de execução e acompanhar somente a quantidade produzida. O sistema pcp precisa representar a realidade da fábrica. Quando os dados registrados não correspondem ao processo, as decisões podem continuar inadequadas, mesmo com o uso de tecnologia.
Alguns cuidados merecem atenção especial.
Utilizar tempos de fabricação sem validação
Se o cadastro informa que uma operação leva duas horas, mas normalmente exige três, a programação continuará subestimando a carga.
É necessário revisar periodicamente os tempos utilizados, principalmente após alterações de processos, equipamentos ou características dos produtos.
Manter diferentes versões da programação
Quando cada setor trabalha com uma planilha ou cronograma diferente, podem ocorrer conflitos de prioridades e utilização dos recursos.
O ideal é estabelecer uma referência oficial, com responsáveis definidos pelas alterações e comunicação das mudanças relevantes.
Não registrar o motivo das interrupções
Informar apenas que determinada ordem está parada não permite identificar a solução adequada.
Registrar o motivo ajuda a descobrir quais problemas se repetem e quais áreas precisam participar da correção.
Priorizar somente a quantidade fabricada
Produzir mais unidades não significa necessariamente cumprir melhor os pedidos.
Uma fábrica pode aumentar a produção de itens que não estão próximos da entrega enquanto ordens prioritárias continuam aguardando recursos.
Por isso, quantidade, prazo, qualidade e fluxo devem ser analisados em conjunto.
Investir em capacidade sem identificar a verdadeira restrição
Comprar equipamentos ou aumentar turnos pode representar um investimento desnecessário quando o problema está na falta de materiais, nos setups ou na organização das ordens.
Antes de ampliar a estrutura, é recomendável investigar as causas e avaliar alternativas para aproveitar melhor os recursos existentes.
Quando vale a pena implementar um sistema PCP na indústria?
A implementação se torna especialmente relevante quando a empresa precisa controlar muitas ordens simultâneas, enfrenta mudanças frequentes na programação ou possui dificuldades para identificar a origem dos atrasos. Também pode ajudar quando diferentes setores utilizam informações desconectadas e o planejamento depende excessivamente de controles manuais.
O tamanho da fábrica não deve ser o único critério.
Uma indústria pequena que produz itens personalizados pode ter uma programação mais complexa do que uma operação maior que fabrica poucos produtos padronizados.
Antes de escolher uma solução, é importante verificar se ela atende às necessidades do processo produtivo.
Entre os recursos que merecem avaliação estão o cadastro de produtos e estruturas, os roteiros de fabricação, o gerenciamento de ordens, os apontamentos, a programação de recursos e a integração com o estoque.
Também é necessário verificar como o sistema trata alterações de prioridades, paradas e ordens parcialmente concluídas.
A solução escolhida deve acompanhar o funcionamento real da fábrica, sem exigir controles paralelos para atividades essenciais.
Conclusão
Evitar atrasos e gargalos na produção exige mais do que aumentar a velocidade das máquinas. A indústria precisa conhecer sua capacidade, conferir os materiais disponíveis, definir prioridades e acompanhar cada etapa da fabricação.
O sistema pcp ajuda a organizar essas informações e a identificar situações que podem comprometer os prazos, mas sua eficiência depende de cadastros corretos, apontamentos confiáveis e processos bem definidos.
A melhoria deve começar pela identificação das causas que mais prejudicam o fluxo produtivo. A partir disso, a empresa pode ajustar a programação, corrigir restrições e estabelecer uma rotina de acompanhamento.
Com planejamento compatível com a realidade operacional e revisões contínuas, torna-se possível reduzir atrasos recorrentes e construir uma produção mais previsível.
Leia também
Aprofunde seus conhecimentos sobre organização das ordens, identificação de gargalos, acompanhamento do chão de fábrica e controle dos recursos produtivos.
- Fluxograma PCP: Como Identificar Gargalos e Organizar a Produção — aprenda a visualizar as etapas da fabricação e reconhecer pontos de espera.
- Programação, Planejamento e Controle da Produção: Como Identificar Gargalos Antes Que Eles Atrasem a Fábrica — entenda como analisar capacidade e prioridades antes de liberar ordens.
- Sistema PCP: Como Controlar Ordens de Produção e Apontamentos em Tempo Real — veja como acompanhar a execução e comparar o planejado com o realizado.
- Sistema PCP: Como Identificar Gargalos e Atrasos na Produção — conheça situações relacionadas à capacidade e às filas entre operações metalúrgicas.
- Programação, Planejamento e Controle da Produção: Como Identificar Gargalos e Evitar Paradas na Fábrica — aprofunde a análise de interrupções e restrições produtivas.
- Apontamento de Produção: Como Monitorar Paradas e Perdas no Processo — descubra como os registros de produção ajudam a investigar causas de perda de desempenho.