Uma indústria pode ter máquinas funcionando durante todo o expediente e, mesmo assim, enfrentar atrasos nas entregas. Enquanto determinados equipamentos acumulam ordens de fabricação, outros permanecem disponíveis, aguardando materiais ou a conclusão de etapas anteriores.
Esse problema nem sempre está relacionado à falta de máquinas ou funcionários. Muitas vezes, a dificuldade está na distribuição inadequada das atividades, nos diferentes tempos de operação e na ausência de uma programação que considere a capacidade de cada recurso.
O balanceamento de linha de produção permite identificar esses desequilíbrios e organizar o fluxo de fabricação para reduzir esperas, evitar sobrecargas e melhorar o cumprimento dos prazos.
Neste artigo, você entenderá como reconhecer uma linha desbalanceada, calcular a capacidade das máquinas e realizar ajustes práticos sem comprometer a qualidade dos produtos.
O que é balanceamento de linha de produção?
O balanceamento de linha de produção é a organização e distribuição das atividades entre postos de trabalho, operadores e equipamentos, considerando os tempos de execução e a capacidade disponível. Seu objetivo é reduzir diferenças de carga entre as etapas, permitindo que os materiais avancem pela fabricação com menos esperas e interrupções.
Na prática, significa avaliar se cada operação consegue acompanhar o ritmo necessário para atender à demanda.
Imagine uma metalúrgica que fabrica peças passando pelas etapas de corte, dobra, soldagem e acabamento.
O corte consegue preparar uma peça a cada três minutos, enquanto a dobra precisa de seis minutos para processar a mesma unidade.
Se a produção continuar liberando peças rapidamente, o setor de dobra começará a acumular materiais. Mesmo que a máquina de corte esteja apresentando um bom desempenho individual, a fábrica não conseguirá concluir os produtos na mesma velocidade.
O desequilíbrio acontece porque as etapas possuem capacidades diferentes e não existe uma distribuição adequada do trabalho.
Qual é o principal objetivo do balanceamento?
O objetivo não é fazer todas as máquinas trabalharem continuamente ou exigir que todas as operações tenham exatamente a mesma duração.
O que se busca é criar um fluxo produtivo compatível com a demanda, respeitando as características técnicas de cada etapa.
Isso envolve evitar que determinadas máquinas recebam mais trabalho do que conseguem executar, enquanto outras permanecem ociosas.
Em processos nos quais as tarefas podem ser redistribuídas, o balanceamento também permite reorganizar atividades entre postos de trabalho.
Já nas indústrias que utilizam máquinas especializadas, como tornos, dobradeiras e centros de usinagem, pode ser necessário ajustar a programação, utilizar equipamentos alternativos ou reduzir os tempos de preparação.
Por que algumas máquinas ficam sobrecarregadas enquanto outras permanecem paradas?
A sobrecarga acontece quando a quantidade de trabalho destinada a uma máquina ultrapassa sua capacidade disponível. Ao mesmo tempo, equipamentos de outras etapas podem ficar ociosos porque dependem de materiais que ainda não foram processados. Essa diferença provoca filas, interrupções e atrasos que afetam toda a fabricação.
Existem diferentes motivos para isso acontecer.
Tempos de operação diferentes
Nem todas as atividades exigem o mesmo período de execução.
Uma máquina de corte pode finalizar determinada quantidade de peças em uma hora, enquanto a etapa de soldagem precisa de duas horas para trabalhar o mesmo volume.
Quando a programação não considera essa diferença, uma operação acaba recebendo mais materiais do que consegue processar.
O resultado é o acúmulo de produtos intermediários.
Excesso de ordens destinadas ao mesmo equipamento
Em muitas fábricas, diferentes produtos utilizam uma mesma máquina.
Uma indústria pode possuir três equipamentos de usinagem, mas determinadas peças exigirem operações que somente um deles consegue realizar.
Se várias ordens forem programadas simultaneamente para esse recurso, haverá sobrecarga, mesmo que os demais equipamentos estejam disponíveis.
Por isso, o balanceamento de linha de produção precisa considerar não apenas a quantidade de máquinas, mas também suas capacidades e compatibilidades técnicas.
Tempo de preparação não considerado
As máquinas nem sempre conseguem iniciar uma nova operação imediatamente após finalizar a anterior.
Pode ser necessário trocar ferramentas, ajustar parâmetros, preparar dispositivos ou realizar verificações antes de começar outro lote.
Esse intervalo é conhecido como tempo de setup.
Quando o planejamento considera somente o tempo de processamento das peças, a capacidade calculada pode ser superior àquela realmente disponível.
Mudanças frequentes nas prioridades
Pedidos urgentes podem exigir alterações na sequência inicialmente programada.
Entretanto, antecipar uma ordem sem avaliar quais máquinas ela utilizará pode provocar conflitos com outros pedidos.
Uma dobradeira que já possui oito horas de trabalho programadas não conseguirá atender imediatamente a uma nova ordem de três horas sem modificar o planejamento, ampliar o tempo disponível ou adiar outra atividade.
Assim, a tentativa de acelerar um pedido pode gerar atrasos em vários outros.
Como identificar uma linha de produção desbalanceada?
Para identificar um desequilíbrio, é necessário observar o caminho percorrido pelos produtos e comparar a quantidade de trabalho recebida com a capacidade de cada operação. Filas frequentes, máquinas constantemente ocupadas e diferenças entre os tempos planejados e realizados são sinais que merecem investigação.
O diagnóstico deve começar no chão de fábrica.
Observe onde as peças ficam acumuladas
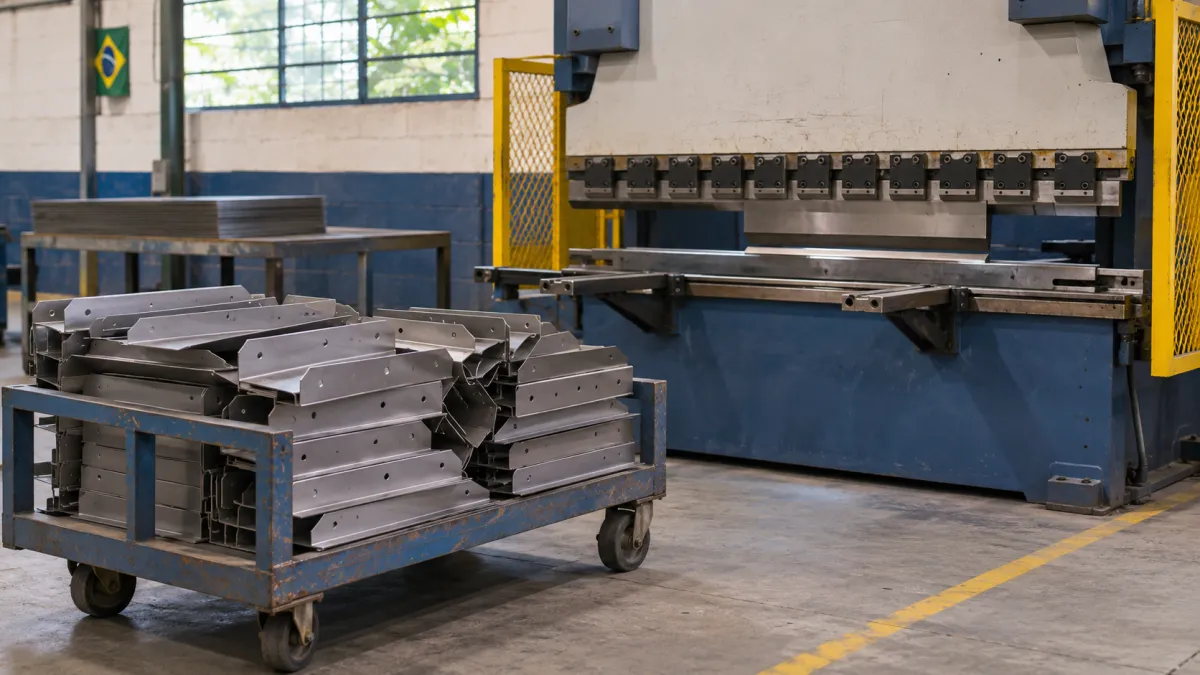
Uma quantidade elevada de materiais aguardando determinada máquina pode indicar que a operação está recebendo mais trabalho do que consegue processar.
Por exemplo, se diariamente existem várias peças cortadas esperando pela dobra, é importante investigar a capacidade desse equipamento.
Entretanto, o acúmulo não confirma sozinho a existência de um gargalo permanente.
A fila também pode ser consequência de uma parada temporária, falta de operador, ausência de ferramenta ou liberação antecipada de muitos lotes.
Compare o tempo planejado com o tempo realizado
O planejamento pode estabelecer que uma máquina precisa de quatro minutos para concluir uma operação.
Entretanto, os registros reais podem mostrar que essa atividade costuma levar seis minutos.
Se a programação continuar utilizando o tempo antigo, a máquina receberá uma quantidade de trabalho incompatível com sua capacidade.
O balanceamento de linha de produção depende de tempos confiáveis, obtidos por medições e registros que representem as condições normais de fabricação.
É importante considerar também o tamanho do lote, as preparações, os deslocamentos e as interrupções relevantes.
Verifique a carga de cada máquina
A análise deve responder a duas perguntas:
Quanto trabalho foi programado para o equipamento?
Quanto tempo ele realmente possui disponível?
Considere uma máquina com 40 horas disponíveis durante a semana.
Se as ordens programadas exigirem 52 horas, existe uma sobrecarga de 12 horas.
Nesse caso, não basta solicitar que o operador trabalhe mais rapidamente. É necessário revisar a programação ou encontrar uma alternativa para atender à demanda.
Essa avaliação está diretamente relacionada ao planejamento da produção para equilibrar demanda e capacidade, pois os prazos precisam considerar os recursos realmente disponíveis.
Exemplo prático: como o desequilíbrio entre máquinas provoca atrasos?
Considere uma metalúrgica que precisa fabricar 90 peças por dia.
Para simplificar o exemplo, vamos considerar quatro operações consecutivas, uma máquina por etapa e 450 minutos diários disponíveis para cada equipamento.
Os valores são hipotéticos e não incluem perdas adicionais por paradas, refugo ou mudanças de produto.
| Etapa | Tempo por peça | Tempo necessário para 90 peças | Capacidade nominal por dia |
|---|---|---|---|
| Corte | 3 minutos | 270 minutos | 150 peças |
| Dobra | 6 minutos | 540 minutos | 75 peças |
| Soldagem | 4 minutos | 360 minutos | 112 peças completas |
| Acabamento | 5 minutos | 450 minutos | 90 peças |
A tabela demonstra que a máquina de dobra possui a menor capacidade.
Enquanto o corte consegue preparar até 150 peças por dia, a dobra consegue processar apenas 75.
Se o corte liberar 90 peças diariamente e a dobra processar somente 75, haverá um acúmulo de 15 peças por dia aguardando essa operação, desconsiderando eventuais estoques iniciais.
Por que aumentar a velocidade do corte não resolveria o problema?
Porque a limitação não está na primeira etapa.
Mesmo que o corte consiga preparar 180 peças diariamente, a dobra continuará processando somente 75, nas condições consideradas.
Portanto, aumentar a produtividade do corte isoladamente apenas ampliaria o volume de peças aguardando processamento.
Esse é um erro comum: avaliar a eficiência de cada máquina separadamente, sem considerar o resultado da linha completa.
Como corrigir o desequilíbrio desse exemplo?
O primeiro passo seria investigar por que a dobra precisa de seis minutos por peça.
A análise poderia identificar oportunidades como melhorar a preparação das ferramentas, reduzir movimentações desnecessárias, revisar o método de trabalho ou transferir atividades auxiliares que não precisam ocupar a dobradeira.
Caso seja tecnicamente possível reduzir o tempo médio de dobra de seis para quatro minutos e meio, a capacidade nominal passaria a ser:
450 minutos ÷ 4,5 minutos = 100 peças por dia.
Com essa alteração, a dobra deixaria de limitar a produção a 75 peças diárias.
Entretanto, o acabamento, que consegue processar 90 peças por dia, passaria a representar a nova restrição do fluxo.
Portanto, a capacidade nominal da linha seria de 90 peças diárias, em regime estável e sem perdas adicionais.
Isso demonstra um ponto importante: corrigir uma sobrecarga pode revelar outra limitação que antes não era perceptível.
O balanceamento precisa ser avaliado continuamente, principalmente quando a demanda ou os tempos de operação mudam.
Como calcular o ritmo necessário para equilibrar a produção?
O cálculo começa pela identificação do tempo disponível para fabricar e da quantidade que precisa ser entregue. Depois, é necessário comparar esse ritmo com o tempo exigido por cada operação. Essa análise mostra quais etapas conseguem atender à demanda e quais precisam de ajustes.
Um dos conceitos utilizados nessa avaliação é o takt time.
O que é takt time?
O takt time representa o intervalo de produção necessário para acompanhar a demanda do cliente.
Sua fórmula é:
Takt time = Tempo disponível de produção ÷ Demanda do período
No exemplo anterior:
-
Tempo disponível: 450 minutos por dia.
-
Demanda: 90 peças por dia.
Takt time = 450 ÷ 90 = 5 minutos por peça.
Isso significa que, para acompanhar a demanda, a linha precisa entregar, em média, uma peça acabada a cada cinco minutos durante o período disponível.
O conceito de takt time é utilizado na produção enxuta para relacionar o ritmo produtivo à demanda. A definição também pode ser consultada no Lean Enterprise Institute.
Qual a diferença entre takt time e tempo de ciclo?
O takt time representa o ritmo necessário para atender à demanda.
Já o tempo de ciclo representa quanto tempo determinada operação realmente leva para produzir uma unidade ou concluir uma atividade.
No exemplo apresentado:
-
Takt time necessário: 5 minutos por peça.
-
Tempo de ciclo da dobra: 6 minutos por peça.
Como a dobra necessita de mais tempo que o ritmo exigido, essa etapa não consegue atender à demanda com a capacidade atual.
Quando o tempo de ciclo de uma operação ultrapassa o takt time, existe um sinal de incompatibilidade entre o ritmo necessário e a capacidade daquele posto, considerando a configuração analisada.
É importante não confundir os dois conceitos: reduzir o tempo de ciclo de uma máquina não altera automaticamente o takt time, pois este depende da demanda e do tempo disponível.
Em indústrias que trabalham com diferentes produtos e roteiros de fabricação, o cálculo precisa considerar as famílias de produtos e o tempo exigido por cada item. Não é adequado aplicar o mesmo tempo de ciclo a peças com complexidades diferentes.
Como fazer o balanceamento de linha de produção na prática?
A aplicação começa pelo levantamento das operações e pela medição dos tempos reais. Com essas informações, a indústria consegue localizar etapas sobrecarregadas, avaliar alternativas e ajustar a programação. O objetivo é criar uma distribuição viável da carga de trabalho, sem depender de decisões improvisadas durante a fabricação.
Mapeie todas as operações necessárias
Identifique o caminho percorrido por cada produto, desde a entrada da matéria-prima até sua conclusão.
Em uma metalúrgica, esse roteiro pode envolver corte, dobra, usinagem, soldagem, pintura e inspeção.
É importante registrar quais etapas são obrigatórias, quais podem acontecer em paralelo e quais dependem da conclusão de atividades anteriores.
Sem esse mapeamento, uma alteração pode parecer eficiente em determinado setor, mas provocar dificuldades em outro.
Meça o tempo de cada operação
Registre quanto tempo cada etapa exige para processar os diferentes produtos.
Procure separar o tempo de preparação do tempo de execução por unidade.
Uma ordem de 100 peças pode exigir 30 minutos de setup e três minutos de processamento por peça.
Nesse caso, a carga prevista para a máquina será:
30 + (100 × 3) = 330 minutos de ocupação.
Se o planejamento considerar somente os 300 minutos de processamento, deixará de reservar o tempo de preparação.
Essa diferença pode parecer pequena em uma única ordem, mas torna-se importante quando existem vários lotes programados.
Identifique quais atividades podem ser redistribuídas
Nem toda operação pode ser transferida para outra máquina ou outro funcionário.
Uma peça que necessita de dobra em equipamento específico continuará dependendo desse recurso.
Entretanto, algumas atividades auxiliares podem ser reorganizadas.
Por exemplo, a separação de ferramentas, a preparação externa de materiais e determinadas movimentações podem ser realizadas antecipadamente, desde que isso respeite os procedimentos técnicos e de segurança.
O objetivo é evitar que um recurso crítico permaneça indisponível por tarefas que poderiam acontecer fora de seu período produtivo.
Revise a sequência e o tamanho dos lotes
Produzir grandes quantidades de uma única peça nem sempre é a melhor alternativa.
Em alguns processos, lotes muito grandes mantêm uma máquina ocupada durante várias horas, enquanto outras ordens ficam aguardando.
Por outro lado, lotes pequenos demais podem aumentar a frequência de setups.
O balanceamento de linha de produção precisa encontrar uma relação adequada entre tamanho dos lotes, tempo de preparação, capacidade e prazos.
Agrupar produtos com configurações semelhantes pode reduzir trocas de ferramentas, mas essa decisão deve considerar as datas de entrega e as prioridades dos pedidos.
Teste as mudanças antes de aplicá-las definitivamente
Após identificar uma possível melhoria, compare os resultados esperados com a capacidade das outras etapas.
Se a alteração aumentar a produção da dobra, por exemplo, verifique se a soldagem e o acabamento conseguirão receber esse volume.
Também é necessário confirmar se a mudança mantém os padrões de qualidade, as condições de segurança e as especificações técnicas.
Uma melhoria só deve ser considerada efetiva quando beneficia o desempenho do fluxo produtivo, e não apenas os resultados isolados de uma máquina.
Como evitar que o balanceamento seja prejudicado por novos pedidos e mudanças na fabricação?
O equilíbrio da produção pode ser comprometido quando novas ordens são inseridas sem considerar a carga já programada. Para evitar isso, a indústria precisa verificar a disponibilidade dos recursos antes de assumir prazos, avaliar o impacto de pedidos urgentes e atualizar a programação sempre que ocorrer uma mudança relevante.
O planejamento e o controle da produção possuem funções diferentes, mas complementares.
O planejamento identifica as necessidades de fabricação e os recursos exigidos.
A programação define quando cada ordem será executada e quais máquinas serão utilizadas.
O controle acompanha o que realmente aconteceu e identifica desvios que exigem correções.
Essa relação é aprofundada na explicação sobre a diferença entre planejamento, programação e controle da produção.
Evite liberar mais ordens do que a capacidade permite
Uma máquina pode possuir capacidade para executar 40 horas de operações durante a semana, mas receber ordens que exigem 55 horas.
Se todas forem liberadas sem uma programação adequada, haverá acúmulo de trabalho e aumento dos prazos de espera.
O correto é avaliar quais ordens podem ser executadas no período, quais possuem prioridade e quais precisam ser reprogramadas.
Também é importante conferir materiais, ferramentas e operadores antes de liberar cada atividade.
Considere as máquinas compartilhadas
Em empresas que fabricam diferentes produtos, uma mesma máquina pode participar de vários roteiros produtivos.
A capacidade desse recurso precisa ser distribuída entre todas as ordens que dependem dele.
Não é suficiente reservar sua capacidade integral para dois pedidos diferentes.
Por exemplo, se a usinagem possui 30 horas disponíveis e um pedido já exige 20 horas, restam apenas 10 horas para outras atividades no mesmo período.
Mantenha os tempos de produção atualizados
Os tempos utilizados no planejamento precisam ser revisados quando existem mudanças no processo.
Uma nova ferramenta, alteração no material, modificação no desenho técnico ou melhoria no equipamento pode modificar o tempo necessário para determinada operação.
Se essas alterações não forem registradas, o planejamento continuará utilizando informações que não representam a realidade da fábrica.
Nesse contexto, o controle de produção PCP contribui para relacionar ordens, recursos, tempos e acompanhamento da execução.
Quais indicadores mostram se o balanceamento está funcionando?
O resultado do balanceamento não deve ser medido apenas pela quantidade produzida por máquina. É necessário acompanhar se as filas diminuíram, se os recursos estão recebendo cargas viáveis e se os pedidos estão sendo concluídos nos prazos estabelecidos.
Alguns indicadores ajudam nessa avaliação.
Carga programada em relação à capacidade
Mostra quanto do tempo disponível de um recurso está comprometido com as ordens planejadas.
Fórmula:
Carga programada (%) = (Tempo necessário ÷ Tempo disponível) × 100
Imagine que uma máquina possui 400 minutos disponíveis e recebeu operações que exigem 480 minutos.
Sua carga programada será:
(480 ÷ 400) × 100 = 120%.
Isso significa que a programação exige 20% mais tempo do que a capacidade disponível.
É importante diferenciar essa carga planejada da utilização efetivamente registrada.
Tempo de espera entre operações
Indica quanto tempo uma peça ou ordem permanece aguardando a próxima etapa.
Se uma peça termina o corte às 9h, mas somente inicia a dobra às 14h, permaneceu cinco horas aguardando.
Ao acompanhar esses intervalos, a indústria consegue descobrir onde o fluxo está perdendo tempo.
Quantidade de produtos em processo
Também conhecida como WIP, representa as peças e ordens que já começaram a fabricação, mas ainda não foram concluídas.
Quando esse volume cresce continuamente entre duas operações, pode existir um desequilíbrio entre suas capacidades.
O acompanhamento deve considerar o tipo de produto, os lotes e o tempo de permanência dos materiais.
Cumprimento dos prazos de fabricação
Mostra quantas ordens foram concluídas dentro das datas programadas.
Uma fábrica pode aumentar sua produção total e continuar entregando pedidos atrasados.
Por isso, o volume produzido precisa ser analisado junto com os prazos.
Tempo de setup e paradas de máquinas
Preparações demoradas, pequenas interrupções e falhas recorrentes reduzem a disponibilidade dos equipamentos.
Acompanhar esses registros permite identificar se a sobrecarga está relacionada à capacidade de processamento ou ao tempo perdido durante a operação.
Um sistema para controle de produção industrial pode auxiliar na organização dessas informações, conforme os recursos de apontamento e relatórios disponíveis.
Quais erros devem ser evitados ao balancear uma linha de produção?
Algumas decisões que parecem melhorar a produtividade podem acabar aumentando os atrasos.
Acelerar apenas a primeira operação
Aumentar a produção do corte sem verificar a capacidade da dobra pode gerar mais peças aguardando processamento.
A avaliação precisa considerar o fluxo completo.
Buscar utilização máxima de todas as máquinas
Manter todos os equipamentos ocupados o tempo inteiro não significa necessariamente produzir melhor.
Se uma etapa possui capacidade superior à seguinte, utilizá-la continuamente pode aumentar o estoque em processo sem elevar a quantidade de produtos acabados.
O objetivo é atender à demanda com eficiência, e não atingir a maior produção possível em cada equipamento isoladamente.
Ignorar diferenças entre os produtos
Duas peças podem passar pela mesma máquina e exigir tempos diferentes.
Uma operação de usinagem simples pode levar poucos minutos, enquanto outra necessita de vários ajustes e etapas adicionais.
Utilizar o mesmo tempo médio para todas as peças pode distorcer o cálculo da carga produtiva.
Desconsiderar manutenção e disponibilidade dos operadores
Uma máquina disponível no cadastro não significa necessariamente uma máquina pronta para produzir.
Ela pode estar em manutenção, aguardando ferramentas ou sem operador habilitado naquele turno.
A análise de capacidade precisa considerar essas restrições.
Realizar mudanças sem acompanhar os resultados
Após modificar a distribuição das operações, é necessário verificar se os atrasos realmente diminuíram.
Uma mudança pode reduzir a fila de determinado setor e criar uma nova dificuldade no acabamento.
Por isso, o balanceamento deve fazer parte de uma rotina de melhoria contínua.
Como um sistema PCP pode ajudar a equilibrar a produção?
Um sistema PCP pode apoiar o balanceamento ao organizar informações sobre ordens de fabricação, roteiros, tempos, máquinas e acompanhamento das atividades. Com registros confiáveis, o responsável pela produção consegue comparar a carga planejada com a capacidade disponível e identificar situações que exigem reprogramação.
Imagine uma fábrica que possui várias ordens programadas para a mesma semana.
Sem informações centralizadas, o responsável pode precisar consultar planilhas, conversar com operadores e conferir manualmente quais máquinas estão ocupadas.
Esse processo dificulta a identificação de conflitos, principalmente quando existem mudanças frequentes nas prioridades.
Com um controle estruturado, é possível reunir informações importantes para a análise de capacidade, como quantidades previstas, operações necessárias, tempos estimados e situação das ordens.
Entretanto, o sistema precisa receber dados atualizados sobre a execução.
Se uma máquina estiver parada e a informação não for registrada, o planejamento poderá continuar considerando uma disponibilidade que não existe.
Da mesma forma, se os tempos de operação estiverem incorretos, os cálculos de carga também poderão apresentar distorções.
A utilização de um software de controle de produção industrial pode facilitar a organização dos registros e a análise dos resultados, desde que suas funcionalidades atendam às necessidades da operação.
O sistema PCP no planejamento da produção também está relacionado à integração entre materiais, ordens, recursos produtivos e acompanhamento dos processos.
Para indústrias com diferentes produtos e rotas de fabricação, é importante avaliar como a solução utilizada trata o sequenciamento de operações e os conflitos entre equipamentos compartilhados.
Um sistema PCP estruturado fornece uma base para organizar essas informações, mas não substitui a análise técnica necessária para definir a melhor distribuição das atividades.
O balanceamento de linha de produção funciona em fábricas que produzem sob encomenda?
Sim. Embora o balanceamento seja frequentemente associado a linhas repetitivas, seus princípios também podem ser aplicados em indústrias que fabricam produtos diferentes sob encomenda. Nesses casos, a análise costuma priorizar a carga dos centros de trabalho, a disponibilidade das máquinas e o sequenciamento das ordens.
Considere uma indústria que fabrica estruturas metálicas personalizadas.
Cada pedido pode possuir dimensões, quantidades e características diferentes.
Alguns produtos exigem mais tempo de corte, enquanto outros necessitam de operações adicionais de soldagem ou acabamento.
Nessa situação, não seria adequado calcular a capacidade considerando que todas as peças possuem o mesmo tempo de fabricação.
O planejamento precisa avaliar o roteiro de cada produto e o tempo necessário para executar suas operações.
Por exemplo, uma máquina de corte pode estar disponível durante 40 horas semanais.
Se três pedidos exigirem, respectivamente, 10, 15 e 20 horas desse equipamento, a carga total será de 45 horas.
Mesmo que a fábrica possua capacidade suficiente em outros setores, existe um conflito nessa máquina.
A indústria precisará avaliar alternativas como alterar a sequência, utilizar outro equipamento compatível, modificar os prazos ou ampliar a capacidade disponível de maneira planejada.
Portanto, nas operações sob encomenda, o balanceamento está mais relacionado à distribuição da carga entre recursos compartilhados do que à tentativa de manter todas as peças seguindo um ritmo idêntico.
Conclusão
O balanceamento de linha de produção ajuda a identificar por que determinadas máquinas acumulam trabalho enquanto outras permanecem disponíveis.
Mais do que aumentar a velocidade dos equipamentos, é necessário compreender como cada etapa influencia o andamento da fabricação.
A análise deve começar pelo levantamento das operações, medição dos tempos e comparação entre carga programada e capacidade disponível. A partir dessas informações, torna-se possível identificar restrições, reorganizar atividades e revisar a programação de maneira fundamentada.
Também é importante acompanhar os resultados depois de cada alteração, verificando se as filas diminuíram e se os pedidos passaram a ser concluídos dentro dos prazos previstos.
Uma produção bem balanceada não depende de todas as máquinas funcionando na velocidade máxima, mas de recursos organizados para atender à demanda com qualidade, segurança e um fluxo de trabalho viável.
Leia também
- Planejamento Agregado de Produção: Como Equilibrar Demanda e Capacidade Produtiva?
- Sistema PCP: Como Identificar Gargalos e Atrasos na Produção
- Como Integrar Estoque, Compras e Produção Através do PCP
- Implementação do Sistema PCP com Foco em Qualidade: Passo a Passo Eficiente
- ERP Completo Integrado: Entenda a Importância da Comunicação Entre Setores