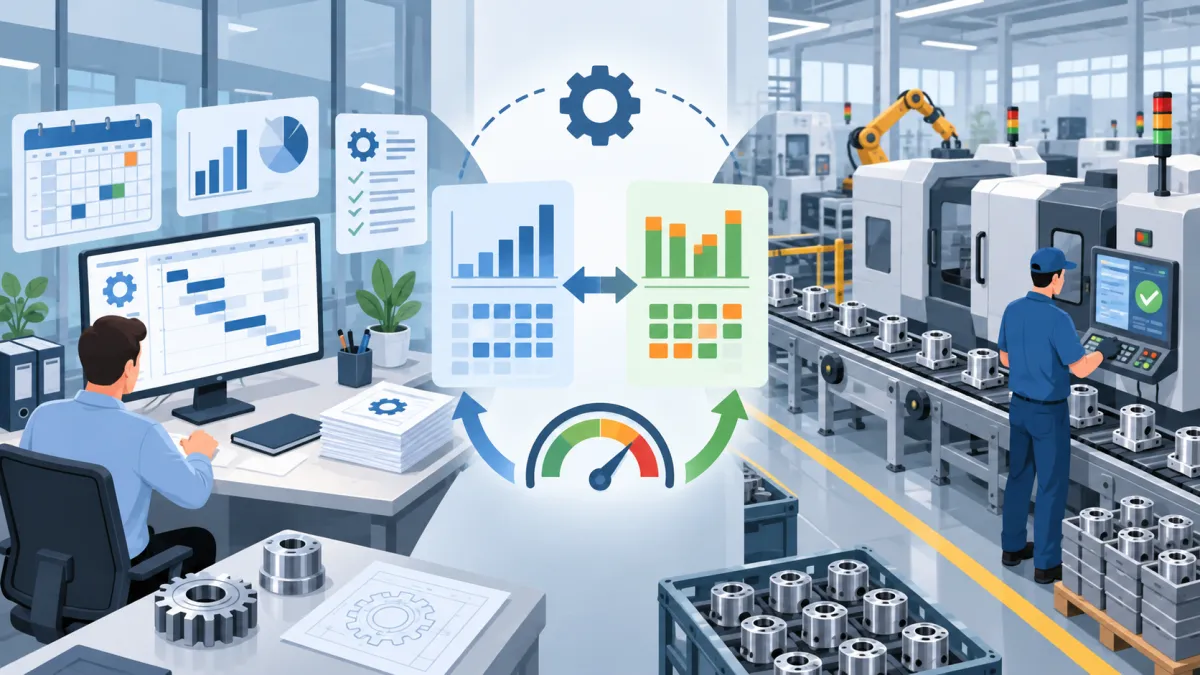
Na indústria, planejar a produção é essencial para definir o que deve ser fabricado, em qual quantidade, dentro de qual prazo e utilizando quais recursos. Entretanto, elaborar um planejamento não significa que tudo acontecerá exatamente como previsto. Durante a execução podem surgir paradas de máquinas, falta de materiais, perdas, retrabalhos, mudanças de prioridade, variações de produtividade e diversas outras situações capazes de modificar o resultado.
Por isso, uma das funções mais importantes do Controle de Produção PCP é comparar aquilo que foi planejado com aquilo que efetivamente aconteceu no processo produtivo. Essa análise permite entender se as ordens foram concluídas nas quantidades previstas, se os prazos foram cumpridos, quanto tempo realmente foi necessário para produzir e se o consumo de materiais permaneceu dentro do esperado.
A comparação também ajuda a identificar desvios antes que eles se transformem em problemas recorrentes. Quando uma empresa percebe que determinado produto sempre demora mais para ser fabricado do que o tempo previsto, por exemplo, pode revisar seus parâmetros de planejamento. Da mesma forma, quando uma etapa apresenta perdas acima do esperado, é possível investigar suas causas e tomar decisões para melhorar o processo.
Outro benefício é criar um histórico cada vez mais confiável da produção. Ao registrar os resultados reais e compará-los com as metas estabelecidas, o PCP passa a trabalhar com informações baseadas na rotina da fábrica. Isso torna os próximos planejamentos mais precisos e reduz decisões baseadas apenas em estimativas.
Ao longo deste conteúdo, você entenderá quais informações precisam ser planejadas, quais dados devem ser registrados durante a execução, como comparar os resultados e quais indicadores podem ser utilizados para identificar desvios. Também serão abordadas as principais causas das diferenças entre planejamento e execução, além de formas de utilizar o histórico produtivo para melhorar continuamente o processo.
O que significa comparar o planejado com o realizado no Controle de Produção PCP?
Comparar planejado e realizado dentro do Controle de Produção PCP significa colocar lado a lado aquilo que a empresa esperava produzir e aquilo que realmente aconteceu no chão de fábrica.
Essa comparação pode envolver quantidade produzida, tempo utilizado, materiais consumidos, datas de conclusão, perdas, paradas e outros fatores diretamente relacionados à execução das ordens de produção.
O objetivo não é apenas descobrir se uma meta foi atingida. A análise precisa ajudar a empresa a compreender por que determinado resultado ficou acima ou abaixo do esperado e quais ajustes podem ser realizados nos próximos planejamentos.
O que é produção planejada
A produção planejada representa aquilo que a empresa pretende executar durante determinado período. Antes de liberar uma ordem para fabricação, o PCP procura responder perguntas importantes como: qual produto deverá ser fabricado, qual quantidade será necessária e quando a produção deverá estar concluída?
Também é necessário avaliar quais matérias-primas, componentes e demais recursos estarão envolvidos.
Entre as informações que podem fazer parte do planejamento estão:
-
quantidade a produzir;
-
produtos que serão fabricados;
-
ordens de produção;
-
materiais necessários;
-
máquinas e equipamentos;
-
mão de obra disponível;
-
datas previstas de início e término;
-
sequência das operações;
-
prioridades;
-
prazos de entrega.
Imagine que uma indústria precise produzir 2.000 unidades de determinado componente durante a próxima semana. O planejamento deverá considerar não apenas essa quantidade, mas também quanto tempo as máquinas precisarão trabalhar, quais matérias-primas deverão estar disponíveis e quais operações serão executadas até a conclusão.
O que é produção realizada
A produção realizada corresponde ao que efetivamente aconteceu.
Se estavam previstas 2.000 unidades, mas somente 1.850 foram concluídas, o realizado foi inferior ao planejado. Se a ordem estava programada para terminar na quinta-feira e somente foi concluída na sexta-feira, também houve uma diferença.
O realizado deve ser obtido por meio dos apontamentos feitos durante a produção. Esses registros podem informar quantidade produzida, horas trabalhadas, consumo de materiais, perdas, paradas e conclusão das operações.
Quanto mais completos forem os registros, maior será a qualidade da análise.
Por que fazer essa comparação
Somente planejar não é suficiente para saber se o processo produtivo está funcionando conforme esperado.
Uma empresa pode elaborar uma programação aparentemente eficiente e, ainda assim, encontrar dificuldades constantes na execução.
Ao comparar planejamento e resultado, é possível identificar situações como:
-
produção abaixo da meta;
-
atrasos recorrentes;
-
consumo de material acima do previsto;
-
tempos de operação maiores que os estimados;
-
perdas superiores ao esperado;
-
gargalos;
-
capacidade produtiva superestimada.
A análise cria um ciclo importante: planejar, executar, registrar, comparar e corrigir.
Assim, a empresa pode utilizar os resultados reais para tornar o próximo planejamento mais próximo da capacidade e das condições reais da produção.
Quais informações devem fazer parte do planejamento da produção?
Um planejamento confiável dentro do Controle de Produção PCP depende da qualidade das informações utilizadas antes da produção começar.
Quanto mais incompleto for o planejamento, maior será a dificuldade para descobrir posteriormente se os resultados ficaram dentro do esperado.
Por isso, é importante estabelecer referências claras para quantidades, materiais, tempos, recursos e prazos.
Ordens de produção
A ordem de produção organiza aquilo que deverá ser fabricado e serve como referência para acompanhar a execução.
Ela pode apresentar informações como:
-
produto;
-
quantidade planejada;
-
data de abertura;
-
previsão de início;
-
previsão de conclusão;
-
materiais necessários;
-
operações;
-
máquinas;
-
prioridades.
Uma ordem bem definida facilita o acompanhamento porque existe uma referência clara para comparar posteriormente com o resultado.
Se a ordem solicita 500 unidades para conclusão até determinada data, será possível verificar quantas unidades foram efetivamente produzidas e quando a atividade terminou.
Quantidade planejada
Toda programação precisa estabelecer uma quantidade.
Ela pode ser determinada de acordo com pedidos existentes, previsão de demanda, reposição de estoque ou necessidades internas.
A quantidade também precisa ser compatível com a capacidade disponível.
Planejar 10.000 peças para uma máquina cuja capacidade no período é de 6.000 unidades cria um objetivo que dificilmente será alcançado.
Por isso, a definição precisa considerar recursos e restrições da fábrica.
Tempo previsto de produção
O tempo é uma das principais referências para comparar planejamento e execução.
Podem ser considerados:
-
tempo de preparação;
-
tempo de máquina;
-
tempo de operação;
-
movimentações;
-
inspeções;
-
trocas de ferramentas;
-
etapas intermediárias.
Quando a empresa sabe quanto uma operação deveria durar, consegue posteriormente comparar o tempo previsto com o tempo efetivamente registrado.
Diferenças frequentes indicam que existe algo a ser investigado.
Materiais necessários
A programação também precisa considerar matérias-primas, componentes e insumos.
Antes da liberação da produção, é importante avaliar se os materiais necessários estarão disponíveis na quantidade correta.
Caso contrário, a ordem pode começar e ser interrompida posteriormente por falta de matéria-prima.
Além da disponibilidade, o consumo previsto cria uma referência importante para analisar desperdícios.
Se uma ordem deveria consumir 300 quilos de matéria-prima, mas utilizou 340 quilos, existe uma diferença que merece avaliação.
Capacidade produtiva
Máquinas, equipamentos, pessoas e horas disponíveis precisam ser avaliados em conjunto.
A capacidade pode variar de acordo com manutenção, turnos, disponibilidade de operadores, características do produto e outras restrições.
Um planejamento acima da capacidade real tende a gerar atrasos frequentes.
Prazos de produção
Datas de início e conclusão tornam possível acompanhar o cumprimento da programação.
Os prazos também devem considerar a sequência entre as operações.
Uma etapa dependente de outra não pode ser programada como se ambas estivessem disponíveis simultaneamente.
Portanto, um bom planejamento cria referências mensuráveis. Essas referências permitirão que o realizado seja posteriormente comparado de forma objetiva.
Quais dados precisam ser registrados durante a produção?
A qualidade da comparação realizada pelo Controle de Produção PCP depende diretamente das informações coletadas durante a execução.
Se o planejamento possui informações detalhadas, mas a empresa não registra o que realmente aconteceu no chão de fábrica, será difícil compreender a origem das diferenças encontradas.
Os apontamentos de produção são, portanto, fundamentais para transformar a rotina operacional em dados que possam ser analisados.
Quantidade efetivamente produzida
Um dos registros mais básicos é a quantidade produzida.
É importante diferenciar aquilo que realmente ficou pronto das unidades que ainda estão em processo ou que foram descartadas.
Se uma ordem previa 1.000 peças e o setor informou 1.000 unidades processadas, mas 40 foram refugadas, a quantidade efetivamente aproveitável pode ser menor.
Essa distinção evita interpretações incorretas sobre o cumprimento da meta.
Horário de início e término
Registrar início e término permite verificar quanto tempo foi necessário para executar determinada ordem ou operação.
Esses dados ajudam a responder questões como:
-
a atividade começou no horário previsto?
-
houve atraso antes do início?
-
a produção demorou mais que o esperado?
-
a ordem ficou parada durante algum período?
Apenas registrar a data de conclusão pode não ser suficiente para entender essas diferenças.
Tempo utilizado em cada operação
Quando possível, o acompanhamento deve ser feito por etapa.
Imagine um processo composto por corte, usinagem, montagem e acabamento. A ordem pode ter apresentado atraso, mas somente uma dessas operações pode ter sido responsável pela diferença.
Separar os tempos ajuda a localizar o gargalo.
Consumo real de matérias-primas
Outro dado importante é a quantidade efetivamente utilizada.
A comparação entre consumo previsto e realizado pode revelar:
-
desperdícios;
-
perdas;
-
problemas de qualidade;
-
parâmetros incorretos;
-
divergências na ficha do produto;
-
utilização indevida de materiais.
Quando o consumo real permanece constantemente acima do esperado, vale investigar se a referência utilizada no planejamento continua adequada.
Perdas e refugos
Não basta registrar que determinada quantidade deixou de ser aproveitada. Sempre que possível, também é útil identificar a causa.
Perdas podem ocorrer por:
-
defeitos de matéria-prima;
-
falhas de regulagem;
-
erro operacional;
-
problemas de qualidade;
-
danos durante movimentações;
-
medidas fora do padrão.
O histórico das causas permite verificar quais problemas aparecem com maior frequência.
Paradas de máquinas
As paradas podem alterar significativamente os resultados.
É importante diferenciar, por exemplo, uma parada programada de manutenção de uma interrupção inesperada provocada por falha do equipamento.
Registrar o tempo parado e o motivo ajuda a explicar por que uma ordem demorou além do previsto.
Retrabalhos
Retrabalho significa utilizar novamente recursos para corrigir algo que deveria ter sido produzido corretamente na primeira execução.
Além de aumentar o tempo, pode gerar consumo adicional de materiais e utilização de máquinas.
Por isso, precisa fazer parte da análise.
Ordens concluídas e pendentes
Ao final do período, é necessário saber quais ordens foram concluídas e quais permaneceram abertas.
Também pode ser útil acompanhar o percentual produzido de cada ordem.
Uma empresa que registra de forma consistente essas informações cria uma base muito mais confiável para analisar produtividade, capacidade, atrasos e eficiência.
Como comparar produção planejada e realizada na prática?
A comparação feita pelo Controle de Produção PCP deve seguir um processo organizado. Apenas observar que a produção ficou abaixo da meta não explica o que aconteceu.
É necessário definir uma referência, reunir dados equivalentes e analisar as diferenças.
Definir o período de análise
O primeiro passo é determinar qual intervalo será avaliado.
A comparação pode ser feita por:
-
turno;
-
dia;
-
semana;
-
mês;
-
lote;
-
produto;
-
ordem de produção.
A escolha depende do objetivo.
Uma análise diária pode ser útil para decisões rápidas. Já uma avaliação mensal pode mostrar tendências que não aparecem quando cada dia é observado isoladamente.
Reunir os dados planejados
Depois, devem ser identificadas as metas definidas antes da produção.
Por exemplo:
quantidade prevista: 1.000 unidades;
tempo previsto: 8 horas;
consumo previsto: 500 quilos;
perda prevista: 20 unidades.
Esses valores serão a referência.
Registrar os resultados realizados
Em seguida, são reunidos os registros efetivos da operação.
Suponha que o resultado tenha sido:
quantidade realizada: 850 unidades;
tempo utilizado: 9 horas;
consumo de matéria-prima: 520 quilos;
perdas: 35 unidades.
Agora existem informações suficientes para iniciar a comparação.
Calcular as diferenças
A diferença pode ser demonstrada em quantidade, tempo ou percentual.
No exemplo da produção:
Planejado: 1.000 unidades.
Realizado: 850 unidades.
Diferença: 150 unidades abaixo do planejado.
Em percentual, foram produzidos 85% da quantidade prevista.
Esse percentual pode ser obtido dividindo o realizado pelo planejado e multiplicando o resultado por 100.
850 ÷ 1.000 × 100 = 85%.
Identificar desvios relevantes
Nem toda diferença possui o mesmo impacto.
Uma variação pequena pode estar dentro de uma tolerância aceitável, enquanto outra pode exigir investigação imediata.
A empresa pode estabelecer critérios internos para definir quais desvios precisam ser analisados com maior atenção.
Investigar as causas
Depois de identificar a diferença, deve-se buscar sua origem.
No exemplo de 1.000 unidades planejadas e 850 produzidas, algumas perguntas podem ser feitas:
Houve falta de material?
A máquina ficou parada?
A velocidade de produção foi menor?
Ocorreram perdas?
Houve retrabalho?
A ordem começou atrasada?
Outra produção recebeu prioridade?
O objetivo é evitar conclusões baseadas apenas no resultado final.
Criar ações de melhoria
A comparação deve gerar decisões.
Se o atraso ocorreu devido à falta de material, pode ser necessário melhorar o planejamento de compras ou o controle de disponibilidade.
Se ocorreu por parada frequente de uma máquina, a manutenção pode precisar ser revisada.
Se o tempo padrão estiver incorreto, o planejamento deverá ser atualizado.
Dessa forma, comparar planejado e realizado deixa de ser apenas uma conferência e passa a fazer parte de um processo de melhoria contínua.
Quais indicadores ajudam a comparar o planejado com o realizado?
Os indicadores permitem transformar os dados do Controle de Produção PCP em informações mais fáceis de acompanhar.
Não é necessário utilizar dezenas de métricas ao mesmo tempo. O mais importante é escolher indicadores relacionados aos principais objetivos e problemas da operação.
Quantidade planejada x produzida
Esse indicador mostra se o volume previsto foi efetivamente alcançado.
Uma forma simples é calcular:
Produção realizada ÷ produção planejada × 100.
Se estavam previstas 5.000 peças e foram concluídas 4.500:
4.500 ÷ 5.000 × 100 = 90%.
Isso significa que a produção alcançou 90% da quantidade programada.
Tempo previsto x tempo realizado
Essa comparação ajuda a identificar atividades que utilizam mais horas do que o planejado.
Se uma operação deveria durar seis horas e levou oito, existe uma diferença de duas horas que precisa ser compreendida.
Quando o problema se repete, o tempo cadastrado pode estar inadequado ou o processo pode apresentar alguma limitação.
Consumo previsto x consumo real
Esse indicador compara a quantidade de material esperada com aquilo que realmente foi consumido.
Consumos acima do previsto podem indicar desperdícios, perdas, retrabalho ou parâmetros inadequados.
Índice de perdas
O índice de perdas ajuda a demonstrar quanto da produção não pôde ser aproveitado.
Uma fórmula simples é:
Quantidade perdida ÷ quantidade produzida × 100.
A empresa também pode separar os tipos de perda para identificar quais causas possuem maior impacto.
Produtividade
A produtividade relaciona a quantidade produzida aos recursos utilizados.
Um exemplo simples é calcular unidades produzidas por hora.
Se uma máquina produz 600 peças em seis horas, a média é de 100 peças por hora.
Esse valor pode ser comparado entre períodos.
Cumprimento das ordens de produção
Também é possível acompanhar quantas ordens previstas para determinado período foram concluídas dentro do prazo.
Se 20 ordens deveriam ser finalizadas e 17 foram concluídas conforme a programação, existe uma referência objetiva para avaliar o cumprimento do planejamento.
Atrasos de produção
Além de contar ordens atrasadas, pode ser interessante acompanhar quantos dias ou horas de atraso cada ordem acumulou.
Isso ajuda a diferenciar pequenos desvios de situações mais críticas.
Eficiência produtiva
A eficiência pode ser acompanhada comparando os resultados reais com referências previamente estabelecidas.
Não existe um único indicador adequado para todas as fábricas. Ele deve refletir a realidade do processo analisado.
Uma tabela simples facilita a visualização:
| Indicador | Planejado | Realizado | Diferença |
|---|---|---|---|
| Quantidade produzida | 1.000 | 920 | -80 |
| Tempo de produção | 8h | 9h | +1h |
| Consumo de material | 500 kg | 530 kg | +30 kg |
| Perdas | 20 un. | 45 un. | +25 un. |
| Ordens concluídas | 10 | 8 | -2 |
Observando a tabela, é possível perceber que a quantidade ficou abaixo do esperado enquanto tempo, consumo e perdas ficaram acima. Esse conjunto de informações oferece uma visão mais completa do que analisar somente o número de peças fabricadas.
Como identificar as causas dos desvios na produção?
Um dos principais objetivos do Controle de Produção PCP é transformar diferenças entre planejamento e execução em informações úteis para a gestão.
Identificar que a meta não foi alcançada é apenas o começo. Para melhorar o processo, é necessário descobrir o que provocou o desvio.
Falta de matéria-prima
Uma ordem pode estar perfeitamente programada e ainda assim não ser executada se os materiais necessários não estiverem disponíveis.
A falta pode ocorrer devido a:
-
atraso de fornecedor;
-
compra realizada fora do prazo;
-
divergência de estoque;
-
consumo maior em outra produção;
-
quantidade insuficiente;
-
material rejeitado no recebimento.
Por isso, disponibilidade precisa ser verificada antes da liberação das ordens.
Problemas com máquinas e equipamentos
Quebras e falhas podem reduzir significativamente a capacidade produtiva.
Uma máquina planejada para operar durante oito horas pode permanecer duas horas parada e reduzir a quantidade produzida no período.
Registrar essas ocorrências ajuda a diferenciar problemas de programação de problemas relacionados ao equipamento.
Tempo de produção acima do previsto
Em alguns casos, não existe uma parada específica. O processo simplesmente demora mais que a referência cadastrada.
Isso pode acontecer porque o tempo padrão foi definido há muito tempo, porque houve mudanças no produto ou porque determinada operação possui variabilidade elevada.
Comparações frequentes ajudam a atualizar essas referências.
Retrabalho
O retrabalho consome capacidade que não estava prevista na programação inicial.
Uma peça que precisa retornar a uma operação ocupa máquina, operador e tempo que poderiam estar sendo usados em outra ordem.
Perdas excessivas
Quando muitas unidades são descartadas, pode ser necessário produzir uma quantidade adicional para atingir a meta de produtos bons.
Por exemplo, para entregar 1.000 unidades, uma operação com 10% de perda precisará fabricar mais do que 1.000 peças.
Falta ou indisponibilidade de mão de obra
Ausências, falta de operadores capacitados para determinada máquina ou alterações de turno podem modificar a capacidade disponível.
Essas situações devem ser consideradas ao analisar o resultado.
Mudanças de prioridade
Pedidos urgentes podem fazer com que a empresa interrompa uma ordem para iniciar outra.
Nesse caso, o atraso não significa necessariamente que a produtividade foi baixa. Houve uma alteração da programação.
Registrar essas mudanças evita interpretações incorretas posteriormente.
Planejamento incompatível com a capacidade produtiva
Também existe a possibilidade de o próprio planejamento ser a origem do problema.
Quando a empresa programa volumes acima de sua capacidade, os atrasos passam a ocorrer de forma recorrente.
Por isso, comparar planejado e realizado ajuda a calibrar melhor a programação.
Atrasos em etapas anteriores
Em processos com várias operações, uma etapa depende da conclusão da anterior.
Um atraso no corte pode comprometer a usinagem, a montagem e a expedição, mesmo que essas etapas tenham capacidade suficiente.
O ideal é analisar a cadeia produtiva e não somente a última operação.
Assim, o PCP consegue sair da pergunta "quanto deixamos de produzir?" e avançar para "por que deixamos de produzir e como podemos evitar que isso se repita?".
O que fazer quando o realizado fica abaixo do planejado?
Quando os resultados do Controle de Produção PCP mostram que a produção realizada ficou abaixo do planejado, a reação não deve ser simplesmente aumentar as metas do período seguinte.
Primeiro, é necessário compreender o motivo da diferença. Depois, a empresa pode tomar decisões compatíveis com a causa encontrada.
Revisar as causas do atraso
O primeiro passo é identificar o que impediu o cumprimento da programação.
Pode existir apenas uma causa principal ou uma combinação de fatores.
Uma ordem, por exemplo, pode ter iniciado duas horas atrasada devido à falta de material e, depois, ter permanecido mais uma hora parada devido a uma falha de equipamento.
Sem separar essas ocorrências, pode parecer que o setor apenas produziu lentamente.
Reprogramar ordens de produção
Ordens não concluídas precisam ser consideradas no próximo planejamento.
Se simplesmente forem acrescentadas à programação existente sem analisar a capacidade, a empresa poderá criar uma sobrecarga ainda maior.
Por isso, a reprogramação deve avaliar recursos, prioridades e prazos.
Ajustar prioridades
Nem todas as ordens possuem a mesma urgência.
Pedidos com datas de entrega próximas podem exigir prioridade, enquanto produções destinadas à reposição de estoque podem admitir alguma flexibilidade.
É importante estabelecer critérios para essas decisões.
Redistribuir capacidade produtiva
Dependendo da estrutura da indústria, pode ser possível movimentar parte da carga para outra máquina, equipe ou turno.
Entretanto, essa decisão precisa considerar compatibilidade dos equipamentos, qualificação dos operadores e disponibilidade dos recursos.
Verificar disponibilidade de materiais
Antes de reprogramar, o PCP deve verificar se os materiais necessários estarão disponíveis.
Recolocar uma ordem na programação sem solucionar a falta da matéria-prima apenas transfere o mesmo problema para outro dia.
Revisar tempos previstos
Se uma operação leva constantemente mais tempo que o cadastrado, talvez o problema não esteja na execução.
A referência utilizada pelo planejamento pode estar desatualizada.
Nesse caso, atualizar o tempo padrão torna as próximas previsões mais realistas.
Acompanhar gargalos
Um gargalo é uma etapa cuja capacidade limita o fluxo do processo.
Se todas as semanas existe um grande acúmulo antes da mesma máquina, o problema provavelmente exige uma avaliação mais ampla do que apenas reprogramar ordens.
Pode ser necessário revisar sequenciamento, capacidade, manutenção, tempos de preparação ou distribuição da carga.
Atualizar os próximos planejamentos
Os resultados reais devem alimentar o planejamento futuro.
Essa é uma das maiores vantagens da comparação entre planejado e realizado.
Imagine que uma peça esteja cadastrada com tempo de produção de cinco minutos, mas os registros dos últimos três meses mostram média de seis minutos e meio.
Continuar planejando com cinco minutos fará com que a programação fique constantemente acima da capacidade real.
Ao atualizar a referência com base em dados confiáveis, a empresa aproxima o plano da realidade.
O objetivo não é apenas corrigir o atraso atual, mas reduzir a possibilidade de que o mesmo desvio volte a ocorrer.
Como usar o histórico para melhorar o planejamento da produção?
O histórico gerado pelo Controle de Produção PCP permite que a indústria deixe de trabalhar somente com expectativas e passe a utilizar informações observadas na própria operação.
Uma análise isolada pode mostrar o que aconteceu em uma ordem. Diversos registros acumulados ajudam a revelar padrões.
Comparar diferentes períodos
Comparar semanas ou meses permite verificar se os resultados estão evoluindo.
Imagine que o percentual de cumprimento da programação tenha sido:
Janeiro: 82%.
Fevereiro: 86%.
Março: 91%.
Abril: 93%.
A tendência indica uma evolução.
Por outro lado, uma queda recorrente pode mostrar que alguma mudança precisa ser investigada.
Identificar atrasos recorrentes
Um atraso isolado pode ser provocado por uma situação excepcional.
Quando o mesmo problema acontece repetidamente, existe um padrão.
O histórico ajuda a identificar produtos, máquinas, etapas ou períodos nos quais as ordens costumam atrasar.
Analisar produtos com maior dificuldade de produção
Nem todos os produtos apresentam a mesma complexidade.
Alguns podem exigir maior quantidade de operações, preparação mais demorada, ferramentas específicas ou maior atenção à qualidade.
O histórico ajuda a identificar essas diferenças e permite criar planejamentos adequados para cada item.
Avaliar tempos médios reais
Utilizar somente um tempo teórico pode causar distorções.
Com os apontamentos reais, a empresa pode calcular médias.
Se uma operação apresentou os seguintes tempos:
42 minutos;
45 minutos;
44 minutos;
43 minutos;
46 minutos;
existe uma base mais concreta para avaliar se o tempo planejado está coerente.
Também é importante analisar situações fora do padrão para evitar que uma ocorrência excepcional distorça a referência.
Acompanhar perdas recorrentes
O histórico de perdas pode mostrar quais produtos ou processos apresentam índices elevados.
Além da quantidade, é importante observar os motivos.
Se grande parte das perdas estiver relacionada ao mesmo tipo de falha, existe uma oportunidade clara de investigação.
Identificar máquinas ou etapas com gargalos
Ao comparar o volume programado e realizado por recurso, torna-se mais fácil identificar onde existe acúmulo.
Uma máquina frequentemente operando próxima do limite enquanto outras permanecem disponíveis pode indicar desequilíbrio da capacidade.
Revisar capacidade produtiva
A capacidade não deve ser definida apenas uma vez.
Mudanças de equipamentos, equipes, produtos, turnos e métodos de trabalho podem alterar os volumes que a empresa consegue fabricar.
Os dados históricos permitem atualizar essas referências.
Criar previsões mais próximas da realidade
O grande objetivo é melhorar a qualidade do planejamento.
Quando o PCP sabe quanto tempo os produtos realmente levam, quais perdas normalmente ocorrem e quais máquinas possuem maior disponibilidade, consegue elaborar programações mais confiáveis.
Isso não significa eliminar completamente os desvios, pois imprevistos continuarão existindo.
A diferença é que o planejamento deixa de acumular erros de referência que poderiam ser corrigidos por meio da análise dos próprios dados da empresa.
O histórico transforma o realizado em aprendizado para o próximo ciclo de produção.
Como um sistema ajuda no Controle de Produção PCP?
À medida que a operação cresce, organizar manualmente todos os dados do Controle de Produção PCP pode se tornar cada vez mais trabalhoso.
Ordens, quantidades, materiais, tempos, perdas e prazos precisam ser relacionados para que a comparação entre planejado e realizado faça sentido.
Quando essas informações ficam distribuídas em diferentes controles, aumenta o esforço necessário para consolidá-las.
Centralização das ordens de produção
Um sistema pode manter as ordens organizadas em uma mesma base.
Assim, torna-se mais simples consultar:
-
ordens abertas;
-
ordens liberadas;
-
ordens em produção;
-
ordens concluídas;
-
ordens atrasadas;
-
quantidades previstas;
-
datas programadas.
Essa visão reduz a necessidade de procurar informações em controles separados.
Registro dos apontamentos de produção
Os apontamentos alimentam o histórico do realizado.
Dependendo da estrutura utilizada pela empresa, podem ser registrados dados como:
-
início da operação;
-
término;
-
quantidade produzida;
-
perdas;
-
operador;
-
máquina;
-
motivo de parada;
-
observações.
Quanto mais próximo o apontamento estiver da execução, menor tende a ser a dependência de registros feitos posteriormente de memória.
Acompanhamento das quantidades produzidas
Conforme os apontamentos são realizados, o PCP pode acompanhar quanto já foi produzido em relação à quantidade da ordem.
Uma ordem de 5.000 unidades que já possui 3.750 unidades concluídas está com 75% da quantidade prevista realizada.
Essa informação facilita o acompanhamento do andamento.
Controle de tempos
O registro de início e término das operações possibilita comparar tempos previstos com realizados.
Isso ajuda a identificar produtos ou etapas que frequentemente ultrapassam a referência.
Registro de perdas e refugos
Os registros também podem separar quantidade produzida e quantidade perdida.
Essa distinção é importante porque produzir 1.000 peças não significa necessariamente obter 1.000 peças aprovadas.
Acompanhamento de materiais utilizados
Quando produção e estoque estão relacionados, os materiais consumidos podem ser acompanhados em conjunto com as ordens.
Isso facilita a comparação entre consumo previsto e consumo real.
Consulta de ordens atrasadas
Filtros e consultas ajudam o PCP a localizar ordens cuja data prevista já passou ou que apresentam risco de atraso.
Com isso, a análise pode ser direcionada aos casos que precisam de maior atenção.
Relatórios de planejado x realizado
Relatórios comparativos facilitam a leitura das diferenças.
Eles podem apresentar quantidade, tempo, consumo ou outros dados lado a lado.
Em vez de reunir manualmente informações de diversos controles, o responsável pode utilizar dados centralizados para realizar a análise.
Indicadores de produção
Indicadores também ajudam a observar tendências.
É possível acompanhar, por exemplo, produção por período, perdas, cumprimento das ordens e tempos médios.
O sistema, entretanto, não substitui a análise do responsável pelo PCP. A tecnologia organiza e apresenta os dados, mas as causas dos desvios precisam ser interpretadas considerando o contexto da operação.
Quando informações confiáveis são registradas de forma consistente, a centralização permite que o planejamento e o realizado sejam acompanhados continuamente, facilitando decisões baseadas na situação real da fábrica.
Como transformar os desvios do planejamento em ações de melhoria?
Depois de identificar diferenças entre o planejado e o realizado, o Controle de Produção PCP deve utilizar essas informações para definir ações que reduzam a repetição dos mesmos problemas. Apenas registrar que uma ordem atrasou ou que a produção ficou abaixo da meta não é suficiente. É necessário transformar o desvio em uma oportunidade de ajuste no processo produtivo.
Classificar os desvios encontrados
O primeiro passo é separar os problemas de acordo com sua origem. Os desvios podem estar relacionados, por exemplo, à falta de materiais, máquinas indisponíveis, tempos incorretos, perdas, retrabalhos, mudanças de prioridade ou capacidade produtiva insuficiente.
Essa classificação facilita a identificação dos fatores que mais interferem no cumprimento do planejamento.
Priorizar os problemas com maior impacto
Nem todos os desvios precisam receber a mesma atenção. Uma diferença pequena e isolada pode ter impacto reduzido, enquanto um problema que aparece em diversas ordens pode comprometer prazos e capacidade.
Por isso, é importante avaliar fatores como frequência, quantidade afetada, horas perdidas e impacto sobre as entregas.
Definir ações corretivas
Depois de identificar a causa, devem ser estabelecidas medidas compatíveis com o problema.
Alguns exemplos incluem:
-
revisar níveis de estoque de matérias-primas;
-
ajustar tempos padrão;
-
reprogramar manutenções;
-
alterar sequências de produção;
-
revisar parâmetros de capacidade;
-
reduzir causas de perdas;
-
reorganizar prioridades das ordens;
-
melhorar o registro dos apontamentos.
As ações devem atuar sobre a origem do desvio e não apenas sobre seu efeito.
Acompanhar os resultados após os ajustes
Depois de implementar uma mudança, é importante verificar se os resultados melhoraram.
Se uma operação costumava consumir dez horas quando estavam previstas oito e, após determinado ajuste, passou a utilizar aproximadamente oito horas e meia, existe um indicativo de evolução.
Esse acompanhamento evita que decisões sejam consideradas eficazes sem verificar seus resultados.
Criar um ciclo de melhoria contínua
Comparar o planejado com o realizado deve ser uma atividade recorrente. Cada período de produção gera novas informações que podem ajudar a melhorar parâmetros, reduzir desvios e tornar as próximas programações mais próximas da realidade.
Dessa forma, os dados coletados deixam de servir apenas para mostrar o que aconteceu e passam a apoiar decisões que aumentam a previsibilidade e a organização da produção.
Conclusão
Acompanhar planejado e realizado dentro do Controle de Produção PCP permite verificar se aquilo que foi programado está realmente acontecendo na produção e, principalmente, entender as razões das diferenças encontradas.
Planejar quantidades, tempos, recursos, materiais e prazos cria uma referência. Entretanto, somente o registro do que efetivamente ocorreu permite saber se essa referência é compatível com a realidade da fábrica.
Por isso, apontamentos de produção são fundamentais. Quantidade produzida, duração das operações, consumo de matéria-prima, perdas, paradas e retrabalhos ajudam a construir uma visão mais completa sobre o desempenho das ordens.
Ao comparar esses dados, a empresa consegue identificar atrasos, gargalos, desperdícios e parâmetros que precisam ser revisados. Uma quantidade abaixo da meta, por exemplo, pode estar relacionada à falta de material, quebra de máquina, perda excessiva, mudança de prioridade ou simplesmente a um tempo padrão que já não representa a realidade.
O histórico também possui um papel importante. Quanto mais dados confiáveis forem acumulados, maior será a capacidade de identificar padrões e utilizar resultados anteriores como referência para novos planejamentos.
Dessa forma, a comparação entre planejado e realizado não deve ser encarada apenas como uma conferência ao final da produção. Ela precisa fazer parte de um ciclo contínuo no qual a empresa planeja, executa, registra, compara, investiga os desvios e utiliza o aprendizado para melhorar o próximo planejamento.
Com informações organizadas e acompanhamento frequente, o PCP pode trabalhar com metas mais realistas, melhorar a utilização dos recursos, reduzir atrasos recorrentes e aumentar a previsibilidade da operação industrial.