Organizar uma produção industrial exige muito mais do que definir quais produtos precisam ser fabricados. É necessário saber quanto produzir, quando iniciar cada ordem, quais materiais serão utilizados, quais máquinas estarão disponíveis, quanto tempo cada operação deve levar e quais pedidos precisam receber prioridade. É nesse contexto que entra o Planejamento e Controle da Produção, conhecido como PCP.
O PCP reúne processos responsáveis por planejar, programar, acompanhar e controlar as atividades produtivas. Seu objetivo é transformar a demanda da empresa em um plano executável, considerando recursos disponíveis, capacidade produtiva, estoque, mão de obra, máquinas, materiais e prazos de entrega. Com essas informações organizadas, a indústria consegue visualizar melhor suas necessidades e reduzir decisões baseadas apenas em urgências.
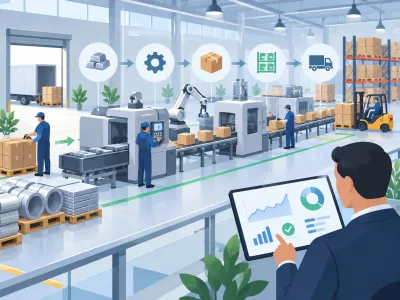
Uma forma eficiente de compreender todas essas etapas é utilizar um fluxograma PCP. Ele apresenta visualmente a sequência das atividades, desde a entrada de um pedido ou identificação da demanda até a conclusão da fabricação. Assim, torna-se mais simples entender como estoque, compras, planejamento, ordens de produção e chão de fábrica estão relacionados.
Essa visão também facilita a identificação de pontos que podem comprometer os resultados. Falta de matéria-prima, capacidade insuficiente, máquinas sobrecarregadas, ordens paradas e atrasos podem ser percebidos com maior clareza quando o processo está estruturado.
Ao longo deste conteúdo, você entenderá como funciona cada etapa do planejamento e controle da produção, quais informações são necessárias, como são programadas as ordens, de que forma ocorre o apontamento e como comparar o planejado com o realizado.
O que é um Fluxograma PCP?
Para compreender o funcionamento do fluxograma PCP, primeiro é importante separar dois conceitos que estão diretamente relacionados, mas possuem funções diferentes: o próprio PCP e sua representação em formato de fluxo.
O Planejamento e Controle da Produção corresponde ao conjunto de processos utilizados para organizar o que será produzido, em qual quantidade, em que momento e com quais recursos. Ele trabalha com informações de demanda, pedidos, estoque, materiais, capacidade produtiva, máquinas, mão de obra e prazos.
Já o fluxograma representa essas atividades visualmente, mostrando a ordem em que as etapas acontecem e a relação entre elas. Dessa maneira, em vez de observar cada setor ou operação isoladamente, a empresa consegue acompanhar o caminho completo percorrido pela produção.
Diferença entre PCP e fluxograma do PCP
O PCP é o processo de gestão. O fluxograma é uma forma de representar esse processo.
Na prática, o planejamento pode definir que determinado produto precisa ser fabricado até uma data específica. Para isso, será necessário consultar o estoque, verificar os materiais necessários, avaliar a capacidade dos equipamentos, liberar uma ordem e acompanhar sua execução.
O fluxograma organiza essas decisões em uma sequência lógica. Por exemplo:
Demanda → análise da necessidade → verificação do estoque → cálculo de materiais → análise de capacidade → programação → ordem de produção → execução → apontamento → controle.
Essa representação facilita a compreensão do processo principalmente quando existem diversas etapas, produtos, setores ou responsáveis envolvidos.
Qual é o objetivo da representação visual?
Um dos principais objetivos é tornar o fluxo produtivo mais fácil de interpretar. Em uma operação industrial, diversas atividades podem acontecer simultaneamente. Enquanto uma ordem está sendo executada, outra pode estar aguardando material, uma terceira pode estar em programação e outra já pode estar concluída.
Sem uma estrutura clara, torna-se mais difícil responder perguntas simples, como:
Qual pedido deve ser produzido primeiro?
Há matéria-prima disponível?
Existe capacidade para cumprir o prazo?
Qual máquina realizará determinada operação?
Qual ordem está atrasada?
Em que etapa determinado produto se encontra?
A representação visual ajuda a estabelecer uma sequência para essas respostas e evidencia os pontos de decisão.
Quais áreas participam do processo?
Apesar de o PCP possuir responsabilidades específicas, sua execução depende de informações de diferentes áreas da empresa.
O setor comercial pode fornecer informações referentes aos pedidos dos clientes e às datas de entrega acordadas. O estoque apresenta os saldos disponíveis de matérias-primas e produtos. Compras atua quando existe necessidade de adquirir insumos. A produção executa as operações planejadas. O PCP organiza essas informações e acompanha o cumprimento do plano.
Por isso, uma mudança realizada em uma área pode afetar as demais. Um atraso na chegada de matéria-prima pode impedir a liberação de uma ordem. Uma quebra de máquina pode reduzir a capacidade disponível. Um pedido urgente pode alterar o sequenciamento previsto.
Como o fluxo facilita a identificação das etapas?
Quando o processo está representado em sequência, fica mais simples definir entradas, atividades, decisões e resultados.
A demanda representa uma entrada. A análise do estoque é uma atividade de verificação. A falta de material gera uma decisão: comprar, substituir ou reprogramar. A liberação da ordem representa outra etapa. O apontamento retorna informações sobre o que realmente aconteceu.
Esse ciclo permite compreender que o PCP não termina quando a ordem é liberada. É necessário acompanhar sua execução e utilizar os dados obtidos para revisar o planejamento.
Dessa forma, o fluxo funciona como uma visão estruturada do processo produtivo, permitindo visualizar desde o surgimento da necessidade até a finalização da fabricação.
Para que serve o Fluxograma PCP na indústria?
Dentro da indústria, o fluxograma PCP serve para organizar a sequência das atividades produtivas e demonstrar como cada decisão interfere nas etapas seguintes. Isso permite que o planejamento seja compreendido não apenas pelo responsável pelo PCP, mas também pelas áreas que fornecem informações ou executam atividades relacionadas à produção.
Uma indústria pode ter dezenas ou centenas de ordens abertas simultaneamente. Cada uma pode consumir materiais diferentes, utilizar equipamentos específicos e possuir prazos distintos. Sem organização, algumas ordens podem ser iniciadas sem todos os recursos necessários, enquanto outras permanecem paradas aguardando decisões.
O fluxo ajuda a estabelecer uma lógica operacional.
Organização do planejamento produtivo
O planejamento começa com a identificação da necessidade. Essa necessidade pode surgir de pedidos confirmados, previsões de demanda, necessidade de reposição de produtos ou outras políticas de produção adotadas pela empresa.
Depois disso, é necessário verificar o que já está disponível e o que ainda precisa ser produzido.
O fluxo permite organizar essas etapas em uma sequência, evitando que a programação seja realizada sem informações suficientes.
Antes de liberar uma ordem, por exemplo, o PCP pode verificar:
Produto necessário.
Quantidade solicitada.
Saldo disponível.
Materiais necessários.
Capacidade disponível.
Prazo solicitado.
Tempo necessário para fabricação.
Ordens já programadas.
Essas verificações ajudam a formar um plano mais coerente com a realidade da operação.
Padronização das etapas da produção
Outro benefício é a padronização. Quando cada pedido segue um caminho diferente, existe maior risco de alguma verificação importante ser ignorada.
Com um fluxo estabelecido, a empresa define quais etapas precisam acontecer antes da próxima atividade.
Um pedido pode passar por análise, verificação de estoque, planejamento de materiais, programação, liberação da ordem, fabricação, apontamento e encerramento.
Isso não significa que todas as indústrias precisam utilizar exatamente o mesmo processo. A estrutura deve acompanhar as características da operação.
Uma indústria de alimentos, por exemplo, pode precisar considerar validade e lote de matéria-prima. Uma metalúrgica pode trabalhar com diferentes centros de trabalho, máquinas e operações. Uma confecção pode considerar modelos, tamanhos, cores e etapas terceirizadas.
Visualização das responsabilidades
Um fluxo também permite identificar quem é responsável por cada atividade.
Quando ocorre falta de matéria-prima, por exemplo, deve estar claro quem identifica a necessidade, quem solicita a compra, quem realiza a aquisição e quem informa o recebimento.
Essa definição evita que uma ordem fique parada porque cada setor acredita que determinada decisão será tomada por outro responsável.
Comunicação entre os setores
A produção depende da troca constante de informações.
O estoque precisa saber quais materiais serão consumidos. Compras precisa conhecer as necessidades futuras. A produção deve receber informações sobre prioridades e quantidades. O PCP necessita dos apontamentos para saber o que foi realizado.
O fluxo ajuda a mostrar onde essas informações são geradas e para onde precisam seguir.
Identificação de atrasos e gargalos
Outra função importante é facilitar a identificação de etapas que concentram atrasos.
Se diversas ordens chegam normalmente até determinada máquina e passam a formar uma fila nesse ponto, pode existir um gargalo.
O mesmo ocorre quando várias ordens permanecem aguardando matérias-primas específicas.
Nesse caso, o problema não está necessariamente na velocidade geral da fábrica. Pode existir uma restrição localizada que compromete o restante do fluxo.
Acompanhamento das ordens de produção
O acompanhamento permite responder onde cada ordem se encontra.
Uma ordem pode estar:
Planejada.
Programada.
Liberada.
Em produção.
Parada.
Aguardando material.
Aguardando operação anterior.
Concluída.
Cancelada.
Essa classificação melhora a visibilidade da carteira de produção e ajuda a priorizar ações.
Comparação entre planejamento e execução
Planejar é apenas uma parte do PCP. O controle verifica se aquilo que foi definido realmente aconteceu.
Uma ordem planejada para produzir 500 unidades em oito horas pode terminar com 450 unidades produzidas em dez horas.
Essa diferença precisa ser analisada.
Pode ter ocorrido parada de máquina, perda de material, falta de operador, retrabalho ou estimativa inadequada.
Ao conectar planejamento, execução e controle, o fluxo torna o processo produtivo mais mensurável e permite utilizar resultados anteriores para melhorar planejamentos futuros.
Quais informações são necessárias antes de iniciar o PCP?
Um fluxograma PCP depende da qualidade das informações utilizadas na entrada do processo. Quanto mais consistentes forem esses dados, maior será a capacidade do planejamento de representar a realidade da fábrica.
Planejar sem conhecer demanda, estoque ou capacidade pode gerar uma programação aparentemente adequada, mas impossível de executar.
Pedidos dos clientes
Os pedidos representam uma das principais fontes de demanda.
O PCP precisa conhecer não apenas quais produtos foram solicitados, mas também:
Quantidade.
Data esperada de entrega.
Características do produto.
Prioridade.
Necessidades específicas.
Pedidos confirmados ajudam a formar a carteira de produção e permitem identificar o volume que precisa ser atendido em determinado período.
Previsão de demanda
Nem toda produção começa somente depois que um cliente realiza um pedido.
Algumas empresas trabalham com estoque de produtos acabados. Nesses casos, previsões podem ajudar a estimar quanto será necessário produzir.
O planejamento pode considerar histórico de vendas, períodos de maior movimentação, sazonalidade e necessidades previstas pela empresa.
É importante, entretanto, diferenciar demanda confirmada de demanda prevista. Essa separação ajuda a avaliar prioridades e reduzir o risco de ocupar capacidade com produtos que ainda não possuem necessidade imediata.
Produtos que precisam ser fabricados
Depois de conhecer a demanda, o PCP precisa determinar quais produtos efetivamente entrarão em fabricação.
Parte da necessidade pode já estar disponível no estoque.
Se existem 1.000 unidades solicitadas e 300 disponíveis para atendimento, a necessidade líquida pode ser diferente da demanda bruta.
Essa análise evita fabricar quantidades desnecessárias.
Estrutura e ficha técnica dos produtos
Para saber o que comprar e quais recursos utilizar, é necessário conhecer como cada produto é fabricado.
A estrutura pode informar quais matérias-primas e componentes são necessários para produzir uma unidade.
Uma ficha técnica também pode conter informações sobre operações, medidas, recursos, perdas previstas e outras características relevantes.
Se um produto exige quatro componentes e um deles está indisponível, essa informação precisa aparecer antes da liberação da ordem.
Matérias-primas disponíveis
Conhecer apenas os materiais necessários não é suficiente. É preciso verificar quanto existe disponível.
Essa análise deve considerar situações como:
Saldo físico.
Quantidade reservada.
Materiais já comprometidos com outras ordens.
Entradas previstas.
Compras pendentes.
Materiais em inspeção, quando aplicável.
Um material pode existir fisicamente no estoque e, ainda assim, não estar disponível para uma nova ordem porque já foi reservado.
Estoque atual
Além de matérias-primas, o estoque de produtos acabados e itens em processo pode interferir no planejamento.
O PCP deve verificar se a necessidade pode ser atendida total ou parcialmente com itens existentes.
Isso evita produzir novamente algo que já está disponível.
Capacidade das máquinas
A capacidade produtiva determina quanto pode ser produzido dentro de determinado período.
Uma máquina pode possuir uma quantidade limitada de horas disponíveis por turno. Além disso, pode atender diferentes produtos ou operações.
Por isso, o planejamento precisa avaliar carga e capacidade.
Se uma máquina possui 40 horas disponíveis durante a semana e as ordens programadas exigem 55 horas, existe uma sobrecarga de 15 horas que precisa ser resolvida.
A empresa poderá alterar sequências, utilizar outro equipamento compatível, ajustar turnos ou renegociar prazos, dependendo da situação.
Disponibilidade de mão de obra
Máquinas disponíveis não significam necessariamente capacidade disponível.
Pode existir limitação de operadores, equipes ou profissionais especializados.
Algumas operações dependem de pessoas com qualificações específicas. Por isso, a mão de obra deve fazer parte da avaliação da capacidade.
Prazos de entrega
O prazo ajuda a determinar a prioridade e a data de início da fabricação.
Para definir quando uma ordem precisa começar, não basta olhar apenas a data de entrega. É necessário considerar o tempo de todas as operações anteriores.
Se o produto exige vários dias de fabricação, o planejamento deve trabalhar de trás para frente ou considerar o lead time total para estabelecer uma data segura de início.
Como organizar essas informações?
Uma estrutura simples pode ser representada da seguinte maneira:
| Informação | Utilização no PCP |
|---|---|
| Pedidos | Define demanda confirmada e prazos |
| Previsão | Ajuda a antecipar necessidades futuras |
| Estoque | Indica o que já está disponível |
| Estrutura do produto | Mostra materiais e componentes necessários |
| Capacidade | Indica quanto pode ser produzido |
| Mão de obra | Define disponibilidade operacional |
| Prazos | Orienta prioridades e programação |
| Compras pendentes | Ajuda a prever disponibilidade de materiais |
Quando esses dados estão atualizados, o planejamento deixa de trabalhar apenas com estimativas e passa a possuir uma base mais consistente para decisões.
Como funciona o planejamento da produção passo a passo?
O início do fluxograma PCP acontece quando uma necessidade de produção é identificada. A partir dela, o PCP precisa transformar uma demanda em atividades concretas, definindo quantidades, recursos e datas.
O planejamento deve responder quatro perguntas fundamentais: o que produzir, quanto produzir, quando produzir e quais recursos serão necessários.
Recebimento da demanda
A primeira etapa consiste em reunir as necessidades produtivas.
Elas podem surgir de pedidos de clientes, previsões, reposição de estoque ou planejamento interno.
O importante é que cada demanda possua informações suficientes para ser avaliada.
Quando existem vários pedidos, o PCP precisa consolidá-los e verificar quais produtos e quantidades serão necessários durante cada período.
Análise dos pedidos
Depois de reunir as demandas, é necessário analisá-las.
Dois pedidos podem solicitar o mesmo produto para datas diferentes. Nesse caso, pode ser interessante planejar a fabricação considerando as duas necessidades, desde que isso faça sentido para capacidade, estoque e política da empresa.
Também é nessa fase que prioridades precisam ser identificadas.
Pedidos com prazos próximos ou compromissos específicos podem exigir atenção diferente de demandas com datas mais distantes.
Consulta ao estoque
Antes de mandar fabricar tudo o que foi solicitado, verifica-se o estoque.
Essa etapa evita duplicidade de produção.
A análise deve separar saldo físico de saldo realmente disponível.
Produtos reservados para outros pedidos não devem ser considerados livres para novas necessidades.
Verificação das matérias-primas
Depois de identificar o que precisa ser produzido, o PCP calcula quais materiais serão necessários.
Para isso, utiliza a estrutura dos produtos.
Se uma unidade utiliza dois componentes A e três componentes B, uma ordem de 100 unidades pode exigir 200 unidades de A e 300 unidades de B, considerando as regras e eventuais perdas previstas no processo.
Depois, essa necessidade é comparada ao estoque disponível.
O resultado permite identificar faltas antes do início da fabricação.
Análise da capacidade produtiva
Ter material disponível não significa que a ordem pode ser concluída no prazo.
É necessário verificar se as máquinas e equipes possuem capacidade.
Essa análise considera:
Tempo necessário para cada operação.
Horas disponíveis das máquinas.
Turnos.
Paradas programadas.
Ordens já programadas.
Disponibilidade da equipe.
Restrições dos recursos.
Essa comparação é conhecida como análise de carga e capacidade.
Definição das quantidades
O planejamento também precisa determinar os lotes de produção.
Produzir apenas a quantidade exata de cada pedido nem sempre é a única alternativa. Algumas operações trabalham com lotes mínimos, múltiplos produtivos ou necessidades de reposição.
Entretanto, aumentar uma ordem sem avaliar consumo, capacidade e estoque pode gerar excesso.
Por isso, a quantidade deve ser definida considerando demanda e características do processo.
Determinação dos prazos
Depois de conhecer os recursos necessários, o PCP pode estimar quando cada ordem precisa começar e terminar.
Esse cálculo considera o tempo de preparação, processamento, movimentações, operações intermediárias e outras atividades que compõem o ciclo produtivo.
Também deve existir margem para situações previsíveis, de acordo com a realidade da fábrica.
Criação do plano de produção
Com as informações anteriores, forma-se o plano.
Ele apresenta quais produtos serão fabricados, quantidades, períodos, prioridades e recursos previstos.
O plano não deve ser tratado como algo imutável. Mudanças podem ocorrer.
Um fornecedor pode atrasar uma entrega.
Uma máquina pode ficar indisponível.
Uma ordem pode terminar antes do previsto.
Um pedido pode sofrer alteração.
Quando isso acontece, o PCP precisa avaliar os impactos e reprogramar apenas o que for necessário, evitando alterações indiscriminadas que tornem a programação instável.
Do planejamento para a programação
O planejamento trabalha com a visão das necessidades e recursos. A programação transforma essa visão em uma sequência executável.
Por isso, uma lógica inicial pode ser representada assim:
Demanda → análise dos pedidos → estoque → materiais → capacidade → quantidade → prazo → plano de produção → programação.
A partir desse ponto, o PCP já possui informações suficientes para começar a transformar o plano em ordens específicas.
Como funciona o planejamento de materiais no Fluxograma PCP?
O planejamento de materiais é uma das etapas mais importantes do fluxograma PCP, porque uma programação pode estar corretamente distribuída entre máquinas e equipes e, mesmo assim, não ser executada caso um componente esteja indisponível.
O objetivo dessa etapa é garantir que os materiais necessários estejam disponíveis quando a produção precisar deles, evitando tanto faltas quanto compras desnecessárias.
Verificação do saldo de matéria-prima
O processo começa com a consulta ao estoque.
Porém, avaliar somente o saldo físico pode levar a decisões incorretas.
Imagine que existam 1.000 unidades de uma matéria-prima armazenadas. Se 800 já estiverem comprometidas com ordens anteriormente liberadas, apenas 200 permanecem disponíveis para novas necessidades.
Por isso, é importante diferenciar conceitos como estoque físico, reservado e disponível.
Necessidade de materiais por produto
Cada produto pode possuir uma estrutura formada por matérias-primas, componentes ou subconjuntos.
A necessidade é calculada a partir da quantidade planejada.
Se um produto consome cinco unidades de determinado componente e a ordem prevê 200 produtos, a necessidade teórica será de 1.000 componentes.
Dependendo do processo, também pode ser necessário considerar perdas técnicas previstas, rendimento e outras variáveis cadastradas na estrutura.
Uma estrutura incorreta compromete todo o planejamento. Se o consumo real é de cinco unidades, mas o cadastro informa quatro, o material poderá faltar durante a fabricação.
Estoque mínimo
O estoque mínimo pode ser utilizado para proteger a operação contra determinadas variações.
O fato de existir saldo suficiente para uma ordem não significa necessariamente que todo o saldo deve ser consumido.
A empresa pode estabelecer limites para determinados itens estratégicos.
O PCP e o setor de compras precisam considerar essas regras para evitar que a execução de uma ordem deixe outros processos sem materiais importantes.
Materiais reservados
A reserva ajuda a relacionar materiais com necessidades já conhecidas.
Quando o componente é reservado para determinada ordem, ele deixa de aparecer como totalmente disponível para outros planejamentos.
Isso reduz situações em que duas ordens são programadas contando com o mesmo estoque.
Produtos pendentes de recebimento
O planejamento também precisa considerar compras já realizadas.
Um material pode estar zerado hoje, mas possuir uma entrega prevista antes do início da ordem.
Nesse cenário, o PCP precisa avaliar a data prevista de recebimento e o risco associado.
Não basta apenas saber que o material foi comprado. É necessário saber quando deve chegar.
Caso a data de recebimento seja posterior à data em que a produção precisa do componente, a ordem deverá ser reavaliada.
Solicitações de compra
Quando é identificada uma necessidade sem cobertura suficiente de estoque ou recebimentos programados, pode ser gerada uma solicitação de compra.
Essa solicitação deve apresentar informações claras, como:
Item necessário.
Quantidade.
Data de necessidade.
Ordem ou planejamento relacionado.
Prioridade.
Esses dados ajudam o setor responsável pela compra a compreender o impacto do prazo.
Compras das matérias-primas
O prazo do fornecedor interfere diretamente na programação.
Se determinado material possui um prazo de fornecimento longo, o PCP precisa antecipar sua necessidade.
Isso mostra por que produção, estoque e compras não devem funcionar como processos isolados.
Uma programação realizada sem considerar o tempo de aquisição pode criar uma sequência impossível de executar.
Disponibilização dos materiais
Após o recebimento e entrada dos itens, os materiais tornam-se disponíveis conforme as regras adotadas pela empresa.
A produção pode trabalhar com separação antecipada, kits por ordem ou abastecimento conforme cada etapa.
Independentemente da estratégia, o importante é que o PCP consiga saber se a ordem está realmente pronta para ser liberada.
Materiais como condição para a programação
Antes de iniciar uma ordem, uma verificação simples pode considerar:
Todos os componentes estão disponíveis?
Algum material está reservado para outra ordem?
Existe compra pendente?
Qual é a data prevista de chegada?
Existe item substituto aprovado?
Há alguma matéria-prima abaixo do nível necessário?
Essas perguntas ajudam a evitar ordens abertas que ficam paradas no chão de fábrica.
Quando materiais e programação estão conectados, o PCP consegue alinhar a data de início à disponibilidade real dos recursos e reduzir interrupções causadas por falta de componentes.
Como são criadas e programadas as ordens de produção?
Dentro do fluxograma PCP, a ordem de produção representa a transformação do planejamento em uma instrução que pode ser executada pelo chão de fábrica.
Enquanto o plano indica necessidades gerais, a ordem concentra informações específicas sobre determinada fabricação.
Geração da ordem de produção
Uma ordem deve surgir a partir de uma necessidade identificada e analisada.
Ela pode estar relacionada a um pedido específico, reposição de estoque ou outro plano de produção.
O ideal é evitar ordens abertas sem uma justificativa clara, pois isso dificulta a análise da carga da fábrica e aumenta o risco de produzir itens sem necessidade.
Produto que será fabricado
A ordem precisa identificar exatamente o produto.
Essa informação parece básica, mas possui grande importância quando a empresa trabalha com variações.
Produtos podem possuir modelos, medidas, cores, versões, materiais ou especificações diferentes.
Quanto mais clara for a identificação, menor o risco de utilizar estrutura ou roteiro incorretos.
Quantidade planejada
A quantidade determina a necessidade de materiais e parte da carga gerada pela ordem.
Se a quantidade for alterada depois da programação, é importante recalcular os impactos.
Aumentar uma ordem pode exigir mais matéria-prima e mais horas de máquina.
Reduzi-la pode liberar materiais e capacidade para outras necessidades.
Materiais necessários
A ordem também pode apresentar os componentes previstos.
Isso permite separar, reservar ou controlar o consumo dos materiais utilizados durante a fabricação.
Comparar o consumo previsto com o consumo real ajuda posteriormente na análise de perdas e custos.
Etapas do processo
Um produto pode passar por várias operações.
Por exemplo:
Corte.
Usinagem.
Montagem.
Acabamento.
Inspeção.
Embalagem.
Cada indústria possui um roteiro próprio.
O importante é registrar a sequência correta e as dependências existentes entre as operações.
Uma etapa que depende da conclusão de outra não pode ser programada como se estivesse imediatamente disponível.
Máquinas e recursos
Cada operação pode exigir um recurso específico.
O planejamento pode definir qual máquina, setor, linha ou centro de trabalho realizará a atividade.
Essa associação é fundamental para calcular carga.
Se diversas ordens dependem do mesmo equipamento durante o mesmo período, a programação precisa identificar a sobrecarga.
Data de início
A data de início não deve ser escolhida apenas com base na disponibilidade atual.
Ela deve considerar o prazo final e a duração prevista das etapas.
Quando existem várias operações, o PCP precisa distribuir as atividades dentro do período disponível.
Prazo de conclusão
O prazo representa quando a ordem deve estar finalizada.
Ele pode estar relacionado à data de entrega do pedido, necessidade de estoque ou início de outra operação.
Uma boa programação mantém visíveis as ordens cujo prazo está próximo e aquelas que já apresentam risco de atraso.
Prioridade da ordem
Nem todas as ordens possuem o mesmo nível de urgência.
A prioridade pode considerar:
Data de entrega.
Cliente.
Disponibilidade de material.
Dependência de outras ordens.
Tempo de fabricação.
Regras internas.
Entretanto, alterar prioridades constantemente pode prejudicar o fluxo.
Quando uma ordem urgente é inserida no início da fila, outras atividades são deslocadas. Portanto, toda mudança deve considerar os efeitos sobre o restante da programação.
Sequenciamento das ordens
O sequenciamento define qual ordem será executada primeiro em cada recurso.
Ele precisa combinar prazo e eficiência operacional.
Agrupar produtos semelhantes pode reduzir algumas preparações de máquina, mas não deve provocar atrasos relevantes em pedidos prioritários.
O PCP precisa encontrar um equilíbrio entre aproveitar os recursos e cumprir as datas previstas.
Por que a programação precisa ser realista?
Uma programação que coloca mais trabalho em uma máquina do que ela consegue executar cria um atraso antes mesmo de a produção começar.
Por isso, cada ordem precisa representar uma carga compatível com os recursos disponíveis.
Se a demanda ultrapassar a capacidade, o PCP deverá evidenciar a situação para permitir decisões.
A empresa poderá redistribuir recursos, utilizar horas adicionais, transferir atividades compatíveis, dividir lotes ou revisar prazos.
O mais importante é que a limitação seja percebida durante a programação, e não apenas quando os pedidos já estiverem atrasados.
Como funciona a execução e o apontamento da produção?
Depois que uma ordem é planejada e programada, o fluxograma PCP avança para a execução. É nesse momento que o plano encontra a realidade do chão de fábrica.
O acompanhamento dessa etapa é fundamental porque aquilo que realmente acontece pode ser diferente do que foi previsto.
Liberação da ordem para o chão de fábrica
A liberação indica que a ordem está autorizada a entrar em execução.
Antes disso, é recomendável verificar se existem condições para iniciar a fabricação.
Entre os pontos que podem ser conferidos estão:
Materiais disponíveis.
Documentação necessária.
Máquina prevista disponível.
Equipe disponível.
Operações anteriores concluídas.
Ferramentas necessárias.
Prioridade confirmada.
Liberar ordens sem recursos suficientes aumenta a quantidade de trabalhos parados e dificulta a visualização das prioridades.
Separação dos materiais
Depois da liberação, os materiais podem ser separados conforme a necessidade.
Essa separação ajuda a evitar que componentes destinados à ordem sejam utilizados por outro processo.
A movimentação também deve ser registrada para manter o estoque atualizado.
Se o sistema indicar que determinado material continua disponível mesmo depois de ter sido levado para a produção, outras ordens podem ser planejadas com base em um saldo incorreto.
Início da fabricação
O início efetivo deve ser registrado.
Esse momento permite comparar a data planejada com a data real.
Se a ordem estava prevista para começar na segunda-feira, mas somente iniciou na quarta-feira, já existe um desvio importante que pode afetar a entrega.
Conhecer o momento em que o atraso apareceu ajuda a identificar sua causa.
Registro das operações realizadas
O apontamento da produção registra o que acontece durante a execução.
Cada empresa pode possuir diferentes níveis de detalhamento.
Algumas registram apenas início e término da ordem. Outras acompanham cada operação separadamente.
Quanto mais complexo o processo e maior a necessidade de controle, mais importante se torna registrar as etapas individualmente.
Quantidade produzida
O apontamento de quantidade informa quanto foi efetivamente produzido.
Esse dado permite acompanhar o progresso.
Se uma ordem prevê 1.000 unidades e já possui 750 concluídas, o PCP consegue observar quanto ainda falta.
Também é importante diferenciar quantidade produzida, quantidade aprovada e quantidade perdida quando o processo exigir esse nível de controle.
Tempo utilizado
O tempo realizado pode ser comparado ao tempo planejado.
Essa informação é importante para revisar parâmetros.
Se uma operação é planejada repetidamente para quatro horas, mas sempre utiliza seis, pode existir um problema no processo ou uma estimativa inadequada.
Sem apontamento, o PCP continuará utilizando um tempo que não representa a realidade.
Consumo de materiais
Além da quantidade produzida, deve-se observar quanto material foi utilizado.
Quando o consumo real é maior que o previsto, pode existir desperdício, perda excessiva, problema de qualidade ou estrutura técnica desatualizada.
Quando é menor, também vale verificar se o cadastro representa corretamente o processo.
Perdas e refugos
Registrar perdas permite entender quanto da produção não resultou em produto aproveitável.
O registro pode incluir quantidade, material, operação e motivo.
Com histórico suficiente, a indústria pode identificar padrões.
Se uma determinada máquina apresenta perdas maiores que outras, por exemplo, isso merece investigação.
Paradas de máquinas
Paradas influenciam diretamente o tempo produtivo.
É importante diferenciar situações como:
Manutenção.
Falta de material.
Falta de operador.
Ajuste.
Setup.
Problema de qualidade.
Espera pela operação anterior.
Essa classificação evita tratar todas as paradas como um único problema.
Finalização das etapas
À medida que as operações são concluídas, o status da ordem precisa ser atualizado.
Essa atualização fornece visibilidade para o PCP.
Quando a última etapa termina e a quantidade é confirmada, a ordem pode ser encerrada de acordo com o procedimento da empresa.
Os dados coletados durante a execução alimentam a etapa seguinte: o controle.
Sem apontamento, o planejamento trabalha sem retorno do chão de fábrica. Com registros consistentes, torna-se possível comparar previsão e realidade, identificar desvios e melhorar as próximas programações.
Como acompanhar o planejado x realizado no PCP?
Uma das funções mais importantes do fluxograma PCP é estabelecer um ciclo entre planejamento, execução e controle. Depois que a produção começa, o PCP precisa verificar se as atividades seguem o que foi definido.
Essa comparação mostra se os parâmetros utilizados no planejamento representam a realidade.
Quantidade planejada x quantidade produzida
O primeiro indicador pode ser a quantidade.
Uma ordem planejada para 2.000 unidades pode encerrar com 1.850 unidades boas.
A diferença precisa ser explicada.
Pode ter ocorrido perda, interrupção, falta de material ou mudança na necessidade.
Comparar apenas se a ordem foi concluída não é suficiente. É preciso verificar o resultado obtido.
Prazo previsto x prazo realizado
Outra comparação fundamental envolve datas.
O PCP pode analisar:
Data planejada de início.
Data real de início.
Data planejada de conclusão.
Data real de conclusão.
Essa comparação ajuda a perceber em qual momento ocorreu o desvio.
Se a ordem começou atrasada, mas utilizou o tempo esperado, o problema está antes da execução.
Se começou no prazo e terminou atrasada, o problema provavelmente ocorreu durante a fabricação.
Tempo planejado x tempo utilizado
O tempo de produção influencia diretamente a capacidade.
Se os tempos cadastrados forem menores do que os tempos reais, a programação tende a colocar mais ordens em determinado recurso do que ele consegue executar.
Isso gera filas e atrasos constantes.
A comparação permite revisar tempos de preparação e processamento.
Consumo previsto x consumo real
O controle de materiais também precisa fazer parte da análise.
Se a estrutura previa 500 kg de matéria-prima e a ordem consumiu 560 kg, existe uma diferença de 60 kg.
O PCP e os responsáveis pelo processo podem verificar se a diferença está relacionada a perdas normais, problemas de processo, retrabalho ou erro na estrutura.
Ordens em andamento
Uma visão das ordens em andamento permite identificar a carga atual da fábrica.
O acompanhamento pode mostrar:
Ordem.
Produto.
Quantidade.
Data prevista.
Etapa atual.
Percentual ou quantidade concluída.
Recurso utilizado.
Situação.
Essa visualização facilita a priorização das ordens mais críticas.
Ordens atrasadas
Uma ordem atrasada não deve aparecer apenas como um indicador vermelho em uma lista. É importante identificar a causa.
O atraso pode vir de:
Material.
Máquina.
Mão de obra.
Programação.
Qualidade.
Retrabalho.
Fornecedor.
Alteração de prioridade.
Conhecer a causa permite agir de forma mais direcionada.
Ordens concluídas
Ordens concluídas geram histórico.
Esse histórico permite avaliar resultados por período, produto, recurso ou processo.
O PCP pode observar quantas ordens foram entregues dentro do prazo, quais tiveram maior variação de tempo e onde ocorreram desvios recorrentes.
Motivos dos desvios
Registrar o motivo é uma prática importante.
Sem essa informação, a empresa sabe que houve atraso, mas não consegue identificar padrões.
Se grande parte das ordens atrasadas apresenta falta de matéria-prima, o problema exige uma ação diferente daquela necessária quando os atrasos estão concentrados em uma máquina.
Quando replanejar a produção?
Nem todo desvio exige alterar toda a programação.
O replanejamento deve acontecer quando as mudanças comprometem as ordens seguintes ou tornam o plano atual inviável.
Uma parada longa em um equipamento crítico, por exemplo, pode exigir redistribuição de atividades.
A ausência temporária de um recurso pode mudar a sequência.
O importante é avaliar o impacto antes de modificar as prioridades.
Indicadores úteis para acompanhar o PCP
Alguns indicadores que podem apoiar o controle são:
Percentual de ordens concluídas no prazo.
Tempo médio previsto x realizado.
Quantidade planejada x produzida.
Horas de parada.
Índice de perdas.
Ordens em atraso.
Utilização dos recursos.
Aderência à programação.
Consumo previsto x real.
Os indicadores devem responder perguntas relevantes para a operação. A quantidade de métricas é menos importante do que sua capacidade de apoiar decisões.
Quando o planejado e o realizado são comparados continuamente, o PCP deixa de ser apenas uma ferramenta de programação e passa a funcionar como um processo de aprendizado operacional.
Como o Fluxograma PCP ajuda a identificar gargalos e atrasos?
Ao organizar todas as etapas em sequência, o fluxograma PCP permite visualizar onde as ordens deixam de avançar no ritmo esperado. Isso facilita a identificação de gargalos, restrições e causas de atraso.
Um gargalo ocorre quando determinada etapa possui capacidade inferior à necessidade gerada pelo restante do processo. Como consequência, trabalhos começam a se acumular antes desse ponto.
Máquinas sobrecarregadas
Um dos sinais mais comuns é a formação constante de filas em determinados equipamentos.
Imagine que as etapas anteriores consigam fornecer 100 unidades por hora, mas uma máquina posterior processe apenas 70.
Mesmo que o restante da fábrica trabalhe rapidamente, haverá acúmulo antes dessa operação.
O PCP deve comparar carga e capacidade para identificar essa condição ainda durante a programação.
Falta de matéria-prima
Outro problema frequente é a paralisação por falta de materiais.
Quando várias ordens aguardam componentes, o gargalo pode não estar no chão de fábrica, mas no abastecimento.
A análise deve verificar se as causas estão relacionadas a:
Planejamento tardio.
Estoque incorreto.
Atraso de fornecedores.
Consumo maior que o previsto.
Estrutura incorreta.
Falta de reserva.
Compras realizadas fora do prazo.
Ordens paradas
Uma ordem parada precisa apresentar uma razão.
Sem registro, ela pode permanecer vários dias aguardando alguma ação sem que o PCP perceba a criticidade.
O status pode indicar, por exemplo, que a ordem está aguardando material, manutenção, aprovação, ferramenta ou operação anterior.
Com isso, torna-se possível agrupar ordens por motivo e atuar sobre as causas mais frequentes.
Atrasos em etapas específicas
Nem todo produto atrasa em todas as operações.
Pode existir uma etapa específica responsável pela maior parte do tempo excedente.
Por isso, acompanhar somente a data inicial e final da ordem pode esconder informações importantes.
Ao registrar cada operação, a empresa pode descobrir que corte e montagem funcionam dentro do planejado, enquanto acabamento frequentemente ultrapassa o tempo previsto.
Esse nível de detalhe facilita ações mais direcionadas.
Capacidade insuficiente
Em alguns casos, a demanda realmente ultrapassa a capacidade disponível.
Nessa situação, o PCP precisa evidenciar a diferença.
Se a demanda exige 600 horas de determinado recurso durante o mês e existem apenas 450 horas disponíveis, a programação não conseguirá resolver sozinha uma diferença estrutural.
A informação precisa chegar aos responsáveis pela tomada de decisão.
Dependência entre operações
Algumas ordens ficam paradas porque dependem de etapas anteriores.
Uma operação pode possuir capacidade, mas permanecer ociosa porque não recebeu peças da etapa precedente.
Isso mostra que a análise da eficiência não deve observar os recursos isoladamente.
É preciso compreender o fluxo completo.
Retrabalho
O retrabalho consome capacidade que inicialmente não estava prevista.
Uma peça que precisa retornar a uma operação utiliza tempo que poderia estar disponível para uma nova ordem.
Quando isso acontece com frequência, a programação passa a sofrer impactos.
Registrar retrabalhos ajuda a calcular melhor quanto da capacidade está sendo consumida por atividades que não faziam parte do plano original.
Perdas durante a produção
Perdas podem obrigar a fabricar quantidades adicionais.
Se uma ordem precisava entregar 1.000 unidades, mas 100 foram perdidas, novas unidades podem ser necessárias.
Isso aumenta o consumo de materiais e tempo de máquina.
Por esse motivo, índices de perdas precisam ser acompanhados e, quando apropriado, considerados no planejamento.
Mudanças frequentes de prioridade
Outro fator que pode provocar atrasos é a alteração constante da programação.
Quando uma ordem urgente entra na frente de outras, o prazo das demais pode ser afetado.
Se novas prioridades surgem todos os dias, a produção perde estabilidade.
O PCP deve registrar essas mudanças e avaliar seus efeitos.
Como agir depois de identificar o gargalo?
A solução depende da causa.
Uma sobrecarga de máquina pode exigir redistribuição ou revisão da capacidade.
Falta de material exige atuação no abastecimento.
Retrabalho demanda análise de qualidade e processo.
Tempos incorretos exigem revisão dos parâmetros.
Por isso, o objetivo não é apenas localizar onde o fluxo parou, mas entender por que parou.
A análise pode seguir uma sequência simples:
Identificar o ponto de atraso.
Medir o impacto.
Registrar a causa.
Verificar frequência.
Avaliar recursos disponíveis.
Definir uma ação.
Acompanhar o resultado.
Revisar o planejamento quando necessário.
Dessa forma, o controle deixa de atuar apenas depois do atraso e passa a fornecer informações para evitar a repetição dos mesmos problemas.
Como estruturar um Fluxograma PCP completo?
Para estruturar um fluxograma PCP completo, é necessário representar a sequência real das decisões e operações da empresa. O objetivo não é criar um desenho complexo, mas tornar visível como uma necessidade se transforma em produto concluído.
Uma estrutura geral pode seguir o seguinte fluxo:
Demanda → Análise do pedido → Estoque → Necessidade de materiais → Compras → Planejamento da capacidade → Programação da produção → Ordem de produção → Execução → Apontamento → Controle → Produto concluído.
Cada etapa deve possuir uma função clara.
Demanda
O fluxo começa quando surge uma necessidade.
Essa demanda pode ser um pedido confirmado, uma previsão ou uma necessidade de reposição.
O PCP precisa saber qual produto é necessário, quantidade e prazo.
Análise do pedido
A demanda é avaliada antes de gerar produção.
O objetivo é confirmar as informações e verificar se existe algum requisito que afete fabricação, materiais ou prazo.
Estoque
Antes de produzir, consulta-se o saldo disponível.
Se o produto acabado já existe em quantidade suficiente e está disponível para atendimento, talvez não exista necessidade de uma nova ordem.
Se o estoque cobre apenas parte da demanda, o planejamento considera a diferença.
Necessidade de materiais
Quando existe fabricação necessária, a estrutura do produto é utilizada para determinar os insumos.
A necessidade bruta é comparada aos saldos e reservas.
Compras
Quando algum componente não está disponível, a necessidade é encaminhada para aquisição.
O prazo de chegada precisa ser compatível com a programação.
Planejamento da capacidade
Depois de confirmar a necessidade e avaliar materiais, analisa-se a capacidade.
Máquinas, equipes, horários e demais recursos precisam suportar a carga.
Quando existe sobrecarga, o problema deve ser resolvido antes da programação definitiva.
Programação da produção
A programação define quando e em qual sequência cada ordem será executada.
Nesse momento, prioridades, prazos, capacidade e disponibilidade de materiais são combinados.
Ordem de produção
O plano é transformado em ordens executáveis.
Cada ordem precisa possuir informações suficientes para orientar a fabricação e permitir o acompanhamento posterior.
Execução
No chão de fábrica, as atividades são realizadas conforme a programação.
Materiais são consumidos, máquinas são utilizadas e operações são concluídas.
Apontamento
A execução gera dados.
Quantidade produzida, tempos, perdas, consumo, paradas e conclusão são registrados.
Essas informações representam o realizado.
Controle
O PCP compara os registros ao planejamento.
Quando existem diferenças relevantes, as causas são analisadas e, se necessário, a programação é ajustada.
Produto concluído
Após finalizar as etapas previstas e confirmar as quantidades, o produto pode seguir para estoque, expedição ou etapa posterior definida pela empresa.
Como adaptar o fluxo à realidade da indústria?
O modelo geral precisa ser ajustado.
Uma indústria que produz sob encomenda terá necessidades diferentes de uma operação que fabrica para estoque.
Também podem existir etapas adicionais como inspeção de qualidade, terceirização, aprovação técnica, montagem ou embalagem.
Por isso, o primeiro passo é mapear o processo real.
O fluxo deve representar aquilo que realmente acontece e, posteriormente, ajudar a identificar oportunidades de melhoria.
Definição de responsáveis por cada etapa
Cada atividade deve possuir responsáveis claros.
Por exemplo:
Comercial registra demanda.
Estoque informa disponibilidade.
Compras acompanha aquisição.
PCP planeja e programa.
Produção executa.
Operadores apontam atividades.
PCP controla resultados.
A divisão exata varia conforme a empresa, mas as responsabilidades precisam estar definidas.
Integração entre estoque, compras e produção
A integração dessas áreas é fundamental.
O estoque informa o que existe.
O planejamento determina o que será necessário.
Compras providencia o que falta.
A produção consome e transforma os materiais.
Os apontamentos atualizam a situação.
Quando essas informações não estão conectadas, cada área passa a trabalhar com uma visão diferente da realidade.
Atualização das informações durante o processo
O fluxo não deve permanecer estático enquanto a produção muda.
Se uma ordem terminou, seu status precisa refletir a conclusão.
Se houve consumo, o estoque precisa registrar a movimentação.
Se a máquina parou, o planejamento precisa conhecer a indisponibilidade.
Se uma compra atrasou, a programação deve avaliar o impacto.
Informações desatualizadas geram decisões baseadas em uma situação que já não existe.
Indicadores para acompanhar os resultados
Depois que o fluxo estiver estruturado, indicadores ajudam a avaliar seu desempenho.
Entre os principais podem estar:
Ordens concluídas no prazo.
Ordens atrasadas.
Quantidade produzida.
Tempo planejado e realizado.
Perdas.
Paradas.
Consumo de materiais.
Carga dos recursos.
Capacidade disponível.
Aderência à programação.
Esses indicadores permitem verificar se o processo está melhorando ou se os mesmos desvios continuam aparecendo.
Revisão periódica do fluxo
O processo produtivo pode mudar ao longo do tempo.
Novos produtos podem surgir.
Máquinas podem ser adquiridas.
Operações podem ser alteradas.
Tempos podem diminuir.
Novos fornecedores podem modificar os prazos de abastecimento.
Por isso, o fluxo deve ser revisado periodicamente.
Um processo que representava corretamente a fábrica há dois anos pode não refletir mais a operação atual.
Exemplo de leitura do fluxo
Considere um pedido de 500 unidades.
Primeiro, a demanda é registrada.
O estoque mostra 100 unidades disponíveis, restando 400 para fabricação.
A estrutura do produto calcula os materiais necessários para essas 400 unidades.
O estoque de matéria-prima é consultado.
Um dos componentes apresenta falta.
Compras recebe a necessidade e confirma a entrega para determinada data.
O PCP verifica que a matéria-prima chegará antes do início previsto.
Depois, analisa a capacidade da máquina necessária.
Existe espaço disponível na programação.
Uma ordem de 400 unidades é criada.
Os materiais são separados após o recebimento.
A produção começa.
Durante a execução, são apontadas quantidade, tempo e perdas.
Ao terminar, o PCP compara o resultado ao planejado.
Se foram produzidas 400 unidades dentro do prazo, a ordem é concluída.
Se foram produzidas somente 370, as 30 unidades restantes precisam ser avaliadas.
Esse exemplo demonstra como cada etapa fornece informações para a próxima e como o processo depende de atualização constante.
Um fluxo bem estruturado não elimina imprevistos, mas ajuda a tornar suas consequências visíveis mais rapidamente. Dessa forma, a empresa consegue agir antes que uma pequena alteração se transforme em uma sequência de ordens atrasadas.
Conclusão
O fluxograma PCP permite visualizar de forma organizada como o planejamento e controle da produção acontece desde a identificação da demanda até a conclusão de uma ordem. Ao representar materiais, capacidade, programação, execução e controle em uma sequência lógica, a indústria passa a compreender melhor as relações existentes entre cada etapa.
Essa organização é especialmente importante porque a produção depende de diversos recursos que precisam estar disponíveis no momento correto. Não basta possuir matéria-prima se não houver capacidade de máquina. Da mesma forma, uma máquina livre não resolve a programação quando componentes essenciais ainda estão pendentes de recebimento.
Ao acompanhar ordens, materiais, máquinas, equipes, prazos e apontamentos, o PCP consegue comparar aquilo que foi planejado com aquilo que realmente aconteceu. Diferenças de quantidade, tempo, consumo ou prazo deixam de ser apenas problemas isolados e passam a gerar informações para melhorar os próximos planejamentos.
A visualização do processo também facilita a identificação de gargalos. Ordens acumuladas em uma etapa, máquinas sobrecarregadas, materiais indisponíveis, retrabalhos e mudanças frequentes de prioridade tornam-se mais fáceis de analisar quando existe um fluxo definido.
Para funcionar corretamente, entretanto, o processo precisa ser alimentado com informações atualizadas. Estoque, compras, produção e planejamento devem compartilhar dados consistentes para que as decisões reflitam a situação real da fábrica.
Assim, estruturar e revisar continuamente o fluxograma PCP contribui para uma produção mais organizada, com maior capacidade de acompanhar prazos, controlar recursos, identificar desvios e manter o planejamento alinhado à execução.