O Planejamento e Controle da Produção tem papel fundamental na organização das atividades industriais, pois conecta demanda, materiais, capacidade produtiva, mão de obra, máquinas, ordens de produção e prazos de entrega. Quando essas informações são analisadas separadamente, pode ser difícil compreender exatamente onde começam os atrasos ou por que determinadas etapas acumulam produtos enquanto outras permanecem paradas.
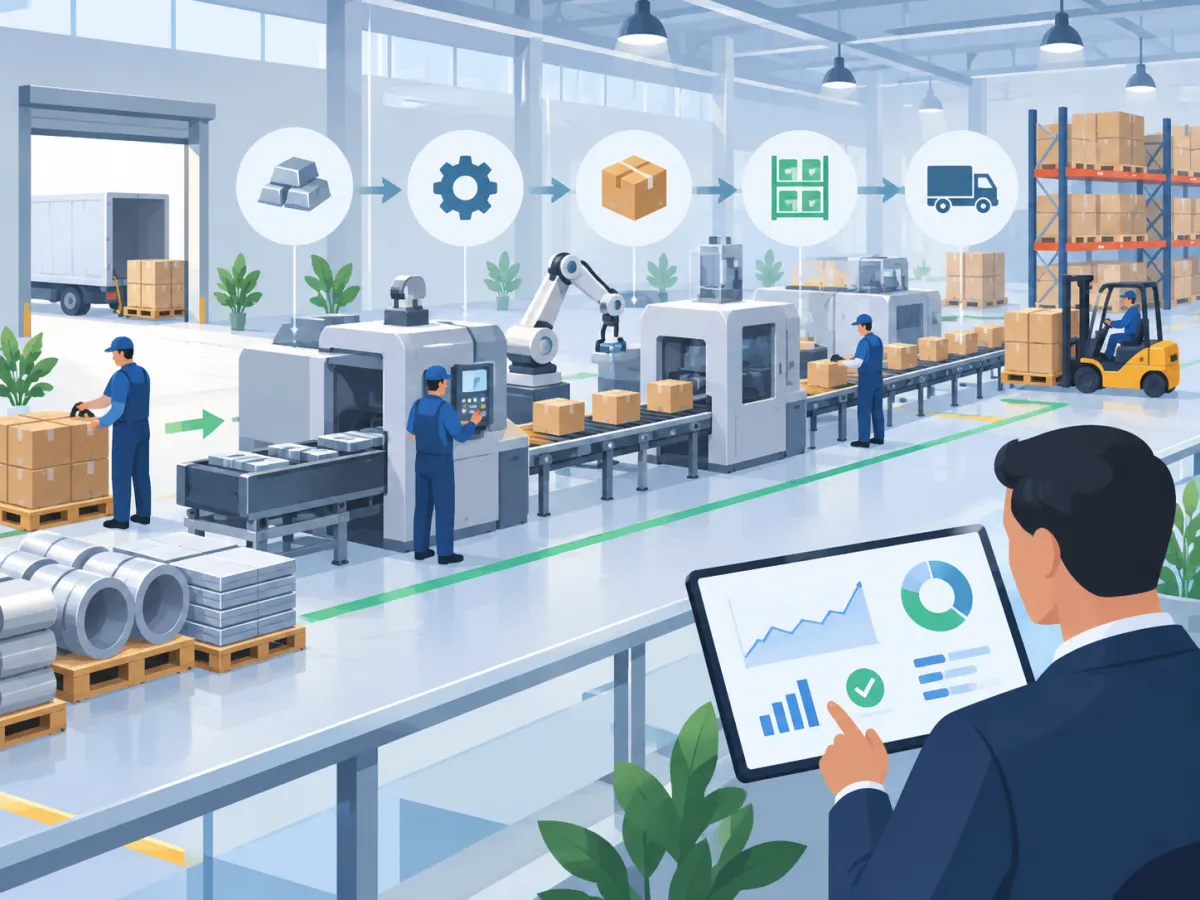
Nesse cenário, o Fluxograma PCP funciona como uma representação organizada do caminho percorrido pela produção. Ele permite visualizar como uma demanda se transforma em planejamento, programação, ordem de produção, execução no chão de fábrica, apontamento, inspeção e produto concluído. Ao colocar essas etapas em sequência, a empresa consegue entender melhor a relação entre cada atividade.
Essa visualização também facilita a identificação de gargalos produtivos. Uma máquina que recebe mais trabalho do que consegue processar, um setor frequentemente aguardando matéria-prima ou uma operação que demora muito mais do que o previsto podem afetar todo o restante da produção. Sem uma visão do fluxo completo, o problema pode aparecer apenas quando o prazo de entrega já está comprometido.
Além dos gargalos, o fluxograma ajuda a investigar atrasos, retrabalhos, esperas, movimentações desnecessárias e diferenças entre o planejado e o realizado. A análise não deve se limitar a observar onde o processo termina atrasado, mas procurar em qual etapa a diferença começou.
Por isso, compreender o fluxo do PCP é uma forma prática de transformar informações da produção em uma visão mais clara do processo. Com etapas bem definidas, apontamentos confiáveis e indicadores adequados, torna-se possível localizar pontos críticos e direcionar ações para melhorar o aproveitamento da capacidade produtiva, reduzir atrasos e aumentar a previsibilidade das operações.
O que é um Fluxograma PCP?
O Fluxograma PCP é uma representação visual da sequência de atividades envolvidas no Planejamento e Controle da Produção. Ele demonstra como informações, materiais, ordens e decisões percorrem as diferentes etapas até que o produto seja concluído.
Em uma indústria, a fabricação raramente depende de uma única operação. Um item pode passar por separação de matéria-prima, corte, preparação, usinagem, montagem, acabamento, inspeção, embalagem e outras etapas específicas. Ao organizar essas operações de forma sequencial, o fluxograma torna mais fácil enxergar o processo como um todo.
Como o fluxograma representa o processo produtivo?
A função do fluxograma é transformar um processo complexo em uma sequência compreensível. Cada etapa pode representar uma atividade, decisão, espera, movimentação ou verificação.
O início do fluxo pode ocorrer, por exemplo, com o recebimento de um pedido ou com a criação de uma previsão de produção. A partir disso, são verificadas necessidades de materiais, capacidade disponível e prioridades. Depois, ordens são programadas, liberadas para a fábrica e acompanhadas até sua conclusão.
Essa estrutura permite visualizar perguntas importantes, como:
-
Qual etapa acontece primeiro?
-
Qual operação depende da conclusão de outra?
-
Onde existe necessidade de aprovação?
-
Em quais pontos são utilizados materiais?
-
Onde ocorre controle de qualidade?
-
Onde há possibilidade de retrabalho?
-
Quais etapas possuem maior tempo de processamento?
-
Onde uma ordem costuma ficar esperando?
Quando essas informações aparecem no fluxo, fica mais simples identificar pontos em que a produção pode perder velocidade.
Visualizar processos é diferente de acompanhar apenas ordens de produção
A ordem de produção mostra o que precisa ser produzido, quantidade, prazo e demais informações relacionadas ao item. Ela é fundamental para orientar a execução.
Entretanto, acompanhar somente as ordens não necessariamente mostra como todo o processo está organizado.
Imagine uma ordem que deveria ser concluída em cinco dias e terminou em oito. Saber apenas a data inicial e a data final indica que houve atraso, mas não revela necessariamente sua origem.
Com um fluxo detalhado, é possível verificar se o atraso ocorreu porque:
-
o material demorou a ser separado;
-
determinada máquina estava ocupada;
-
a ordem aguardou outra operação;
-
houve necessidade de manutenção;
-
ocorreu retrabalho;
-
uma inspeção demorou mais do que o previsto;
-
houve mudança de prioridade;
-
a programação não considerou corretamente a capacidade.
O objetivo é deixar de enxergar somente o resultado final e compreender o comportamento das etapas intermediárias.
Quais elementos podem fazer parte do fluxo?
Um fluxo de PCP pode apresentar elementos relacionados tanto ao planejamento quanto à execução.
Entre eles estão:
-
demanda;
-
pedidos;
-
previsão de produção;
-
materiais necessários;
-
disponibilidade em estoque;
-
necessidade de compra;
-
máquinas;
-
capacidade produtiva;
-
operadores;
-
programação;
-
sequência das ordens;
-
liberação;
-
execução;
-
apontamentos;
-
inspeções;
-
retrabalhos;
-
perdas;
-
produto concluído.
A quantidade de detalhes depende da complexidade da operação. O importante é representar informações suficientes para entender o funcionamento real do processo.
Benefícios do mapeamento produtivo
Quando o processo é mapeado, torna-se mais fácil analisar os pontos de transição entre os setores.
Muitas dificuldades não acontecem dentro de uma operação específica, mas na passagem de uma etapa para outra. Uma peça pode ser concluída rapidamente em uma máquina e depois permanecer horas aguardando a próxima operação.
Esses períodos precisam ser considerados porque interferem diretamente no lead time total.
O fluxograma permite visualizar onde existem filas, dependências e interrupções. Dessa forma, a análise da produção deixa de se concentrar somente na quantidade produzida e passa a considerar como o trabalho realmente percorre a fábrica.
Como funciona o fluxo do PCP dentro da produção?
O Fluxograma PCP pode começar antes mesmo de uma ordem chegar ao chão de fábrica. O planejamento considera demanda, materiais, capacidade, prazos e prioridades para definir como os recursos serão utilizados.
Entender cada etapa ajuda a perceber como decisões tomadas no início podem afetar todo o restante da fabricação.
Recebimento e análise da demanda
A demanda representa aquilo que precisa ser produzido. Ela pode surgir de pedidos confirmados, previsões de vendas, necessidades de reposição ou programação interna.
Antes de liberar qualquer ordem, é importante compreender:
-
quais produtos precisam ser fabricados;
-
quais quantidades são necessárias;
-
quais são os prazos;
-
quais pedidos possuem prioridade;
-
quais recursos serão utilizados.
Uma programação construída sem considerar essas informações pode gerar excesso de trabalho em algumas etapas e ociosidade em outras.
Planejamento das necessidades
Depois da identificação da demanda, são avaliados os recursos necessários.
Essa análise envolve principalmente materiais, máquinas, mão de obra, ferramentas e tempo disponível.
A empresa precisa verificar se possui condições para atender ao que foi solicitado dentro do período definido. Caso contrário, o problema já começa antes da ordem entrar na fábrica.
Planejar uma quantidade maior do que a capacidade disponível pode resultar em filas, ordens atrasadas e mudanças constantes na programação.
Verificação dos materiais
A disponibilidade de materiais influencia diretamente a continuidade da produção.
Antes da programação, é necessário conferir se os insumos necessários estão disponíveis ou se existem compras pendentes.
Quando uma ordem é liberada sem todos os materiais necessários, ela pode iniciar e posteriormente ficar parada.
Essa interrupção gera impactos em cadeia, pois ocupa espaço, modifica prioridades e pode prejudicar outras ordens.
Programação da produção
A programação define quando e em que sequência as ordens serão executadas.
Esse processo precisa considerar:
-
prioridade;
-
prazo;
-
capacidade;
-
tempo de preparação;
-
disponibilidade de máquina;
-
materiais;
-
dependência entre operações.
Uma boa programação busca distribuir a carga produtiva ao longo do período disponível.
Liberação das ordens
Depois de programadas, as ordens podem ser liberadas para execução.
Nesse momento, é importante que as informações necessárias estejam completas. A fábrica precisa saber exatamente:
-
o que produzir;
-
quanto produzir;
-
quais materiais utilizar;
-
quais operações executar;
-
qual sequência seguir;
-
quais parâmetros considerar.
Informações incompletas aumentam o risco de dúvidas, paradas e retrabalho.
Execução no chão de fábrica
É nessa etapa que o planejamento é colocado em prática.
As operações são executadas conforme a sequência definida. Entretanto, é também no chão de fábrica que aparecem diversas situações capazes de modificar o planejamento original.
Máquinas podem parar, materiais podem faltar, tempos podem ser diferentes dos padrões e ordens urgentes podem alterar as prioridades.
Por isso, acompanhar a execução é tão importante quanto elaborar o planejamento.
Apontamento da produção
Os apontamentos registram o que efetivamente aconteceu.
Eles podem informar:
-
quantidade produzida;
-
quantidade rejeitada;
-
tempo utilizado;
-
início da operação;
-
término da operação;
-
máquina utilizada;
-
operador;
-
parada;
-
perda;
-
retrabalho.
Sem esses registros, torna-se difícil comparar o planejado com o realizado.
Controle de qualidade
Dependendo do processo, materiais ou produtos precisam passar por inspeções.
Quando uma peça não atende aos critérios definidos, ela pode ser rejeitada, corrigida ou enviada para retrabalho.
Se o volume de reprovações for alto, a etapa de qualidade pode revelar um problema anterior no fluxo.
Finalização e entrega
A conclusão da produção não significa apenas terminar a última operação.
Pode haver necessidade de embalagem, movimentação, armazenamento ou liberação.
O acompanhamento até a conclusão real é importante para evitar situações em que o item aparece como produzido, mas ainda não está efetivamente disponível.
Planejado x realizado
A última análise consiste em comparar o que foi programado com aquilo que aconteceu.
Diferenças significativas podem indicar problemas em tempos padrão, capacidade, materiais, máquinas ou planejamento.
Essa comparação transforma o histórico em informação para os próximos ciclos do PCP.
Como montar um Fluxograma PCP passo a passo?
Para construir um Fluxograma PCP, é importante representar o processo real e não apenas aquilo que deveria acontecer. Um fluxo baseado somente em procedimentos teóricos pode esconder justamente os pontos que precisam ser analisados.
Defina onde o processo começa e termina
O primeiro passo é estabelecer os limites do fluxo.
O início pode ser um pedido, uma previsão, uma necessidade interna ou a abertura de uma ordem.
O fim pode ser:
-
produto produzido;
-
produto aprovado;
-
item armazenado;
-
pedido liberado para expedição.
Essa definição evita que o mapeamento fique amplo demais ou deixe etapas importantes de fora.
Levante as etapas reais da produção
Converse com quem participa das operações e observe a rotina.
Liste cada atividade necessária para transformar a matéria-prima no produto final.
O levantamento pode incluir:
-
separação;
-
preparação;
-
corte;
-
usinagem;
-
dobra;
-
solda;
-
pintura;
-
montagem;
-
acabamento;
-
inspeção;
-
embalagem.
A sequência varia de acordo com o tipo de indústria.
Identifique máquinas, setores e recursos envolvidos
Cada operação deve estar relacionada aos recursos necessários para executá-la.
Se uma etapa depende exclusivamente de uma determinada máquina, essa informação é importante.
Equipamentos exclusivos podem representar pontos críticos porque qualquer parada interfere diretamente na continuidade do processo.
O mesmo vale para mão de obra especializada.
Organize corretamente a sequência
Depois de listar todas as operações, coloque-as na ordem em que realmente acontecem.
Algumas etapas podem ocorrer de forma paralela. Outras só começam após uma atividade anterior.
Essas dependências precisam estar claras.
Quanto maior o número de operações dependentes entre si, maior pode ser o impacto de um atraso inicial.
Registre pontos de decisão
Um processo nem sempre segue um caminho linear.
Depois de uma inspeção, por exemplo, o produto pode:
-
seguir para a próxima etapa;
-
retornar para correção;
-
ser rejeitado.
Essas decisões devem ser representadas porque modificam o fluxo.
Um volume elevado de itens retornando para etapas anteriores pode aumentar significativamente o trabalho em processo.
Mapeie as movimentações de materiais
Não observe apenas as máquinas.
A movimentação entre setores também consome tempo.
Se uma peça precisa atravessar diferentes áreas da fábrica para continuar seu processamento, o tempo de transporte precisa ser considerado.
Layout e distância podem influenciar no tempo total.
Inclua inspeções e retrabalhos
Controle de qualidade e retrabalho devem aparecer claramente.
Caso contrário, o fluxograma pode mostrar um caminho muito mais simples do que a realidade.
Se o produto frequentemente precisa retornar para ajustes, essa informação é essencial para entender o comportamento do processo.
Registre pontos de espera
Uma operação pode durar dez minutos, enquanto a peça permanece quatro horas aguardando para entrar nela.
Nesse caso, o principal problema não é o tempo de processamento, mas a espera.
Identifique locais onde as ordens ficam aguardando:
-
máquina;
-
operador;
-
aprovação;
-
material;
-
inspeção;
-
transporte;
-
liberação.
Esses pontos ajudam a localizar gargalos.
Valide o fluxo com a operação
Depois de montar o fluxograma, compare-o com a rotina real.
Operadores e responsáveis pelos setores podem identificar etapas esquecidas, atalhos, retornos e exceções.
Essa validação torna o mapa mais confiável.
Atualize o fluxograma quando houver mudanças
A produção não é estática.
Novas máquinas, alterações de layout, produtos diferentes, terceirizações e mudanças de processo podem tornar o fluxo antigo inadequado.
O mapeamento deve acompanhar essas mudanças para continuar sendo útil.
Um fluxograma atualizado permite que o PCP analise uma representação mais próxima do funcionamento real da fábrica.
Como identificar gargalos no Fluxograma PCP?
Um dos principais usos do Fluxograma PCP é localizar etapas que limitam o ritmo da produção. Um gargalo acontece quando determinada operação possui capacidade inferior à carga que recebe ou apresenta restrições que impedem o fluxo normal dos itens.
O gargalo não precisa ser necessariamente a máquina mais lenta. Ele pode surgir de uma combinação de capacidade, programação, materiais, manutenção e sequência produtiva.
Observe onde as filas se formam
A formação constante de filas antes de uma etapa é um dos sinais mais visíveis.
Quando produtos chegam mais rapidamente do que conseguem ser processados, ocorre acúmulo.
Se esse comportamento se repete, a etapa seguinte precisa ser investigada.
A fila pode indicar:
-
capacidade insuficiente;
-
tempo de ciclo elevado;
-
excesso de paradas;
-
preparação longa;
-
falta de operador;
-
programação inadequada.
Analise máquinas próximas do limite
Uma máquina utilizada continuamente próximo de sua capacidade máxima possui pouca margem para absorver variações.
Se houver aumento de demanda, manutenção ou atraso de uma ordem anterior, as próximas atividades podem ser afetadas.
Essa situação precisa ser acompanhada porque o equipamento pode se transformar em restrição permanente.
Compare tempos entre as operações
Considere um fluxo em que cinco etapas possuem tempos de ciclo de:
-
5 minutos;
-
7 minutos;
-
6 minutos;
-
20 minutos;
-
5 minutos.
A etapa de 20 minutos merece atenção, pois tende a processar menos peças por período.
Isso não significa automaticamente que ela seja o único gargalo, mas é um indicador relevante.
Observe o estoque em processo
Grande quantidade de produtos parcialmente concluídos pode revelar desequilíbrio.
Quando a operação anterior continua produzindo mesmo sem capacidade suficiente na próxima etapa, o estoque intermediário aumenta.
Esse acúmulo ocupa espaço e pode dificultar a movimentação, além de aumentar o tempo que cada ordem permanece dentro da fábrica.
Verifique ordens aguardando liberação
Nem todo gargalo está na máquina.
Ordens podem ficar paradas aguardando:
-
aprovação;
-
documentação;
-
ferramenta;
-
matéria-prima;
-
programação;
-
informação técnica.
Por isso, é importante diferenciar gargalos produtivos de gargalos de informação ou decisão.
Identifique dependências críticas
Uma operação exclusiva pode representar risco.
Quando determinado produto só pode ser processado em uma máquina específica, qualquer indisponibilidade interrompe seu fluxo.
A análise deve identificar essas dependências para que o planejamento considere manutenção, capacidade e alternativas.
Analise a falta recorrente de materiais
Se várias ordens param no mesmo estágio por falta de matéria-prima ou componente, o problema pode estar na integração entre estoque, compras e programação.
Liberar ordens sem verificar disponibilidade gera interrupções e prejudica a sequência.
Compare capacidade planejada e capacidade real
A capacidade teórica pode ser diferente da capacidade efetiva.
Uma máquina pode ter capacidade nominal elevada, mas perder tempo com:
-
setup;
-
manutenção;
-
limpeza;
-
regulagens;
-
troca de ferramentas;
-
paradas;
-
ausência de operador.
Por isso, o planejamento deve considerar a capacidade realmente disponível.
Observe retrabalhos frequentes
Quando muitos produtos retornam para etapas anteriores, o fluxo recebe trabalho adicional não planejado.
Esse retrabalho ocupa recursos que deveriam ser usados nas ordens programadas.
O resultado pode ser aumento de filas e atrasos.
O gargalo pode mudar ao longo do tempo
É importante compreender que o gargalo nem sempre permanece no mesmo lugar.
Após aumentar a capacidade de uma etapa, outra pode passar a ser a nova restrição.
Por isso, o acompanhamento precisa ser contínuo.
Como identificar atrasos na produção por meio do fluxograma?
O Fluxograma PCP ajuda a identificar atrasos porque permite comparar o tempo esperado em cada etapa com o tempo realmente utilizado.
Em vez de perceber somente que uma ordem terminou depois do prazo, o PCP consegue investigar em qual ponto o atraso começou.
Ordens paradas por muito tempo
Uma das análises mais úteis é identificar quanto tempo cada ordem permanece em cada estágio.
Se uma operação deveria durar algumas horas, mas a ordem fica dias aguardando sua execução, existe um problema de fluxo.
É importante separar:
-
tempo de processamento;
-
tempo de preparação;
-
tempo de espera;
-
tempo de movimentação.
Essa divisão ajuda a encontrar onde o prazo está sendo consumido.
Tempo de espera entre operações
Em muitos processos, o tempo de espera é maior do que o tempo efetivamente utilizado na fabricação.
Uma peça pode levar uma hora para ser produzida, mas permanecer dois dias dentro da fábrica devido a filas entre operações.
Reduzir essas esperas pode ser mais importante do que tentar acelerar uma máquina que já trabalha adequadamente.
Atrasos na chegada de matéria-prima
Ordens liberadas sem material disponível podem permanecer abertas sem possibilidade de avanço.
Além de atrasar o item, isso dificulta a programação das outras ordens.
O ideal é acompanhar materiais necessários antes da liberação.
Paradas de máquinas
Manutenções corretivas, falhas, ajustes e problemas técnicos podem interromper operações importantes.
Quando a máquina está em uma etapa crítica, o impacto se espalha pelo fluxo.
As ordens anteriores começam a acumular enquanto as posteriores deixam de receber produtos.
Disponibilidade de mão de obra
Algumas operações dependem de pessoas com determinada qualificação.
Se o planejamento considera somente a disponibilidade da máquina e ignora o operador, a programação pode se tornar inviável.
Capacidade produtiva deve considerar os recursos necessários em conjunto.
Mudanças constantes de prioridade
Inserir ordens urgentes repetidamente modifica a sequência planejada.
Uma ordem que estava pronta para entrar em produção pode ser adiada para liberar espaço para outra.
Quando isso acontece frequentemente, os prazos originalmente definidos deixam de refletir a realidade.
Falhas de programação
Programar várias ordens para a mesma máquina no mesmo horário é um exemplo de problema de carga.
Outro erro é desconsiderar o tempo necessário entre operações.
A programação deve ser compatível com a capacidade e com a sequência real.
Sequenciamento inadequado
A ordem em que os trabalhos são executados influencia o tempo total.
Agrupar itens semelhantes pode reduzir setups em determinados processos.
Por outro lado, priorizar somente eficiência de máquina sem considerar datas de entrega pode gerar atrasos comerciais.
O PCP precisa equilibrar esses critérios.
Retrabalhos e correções
Todo retrabalho utiliza novamente tempo de máquina, material e mão de obra.
Uma ordem que deveria seguir para a próxima etapa retorna para uma operação anterior e passa a disputar recursos com novas ordens.
Esse comportamento precisa ser monitorado.
Etapas acima do tempo padrão
Se determinada operação possui tempo previsto de 30 minutos, mas frequentemente leva 50, o problema deve ser investigado.
O tempo padrão pode estar incorreto ou existir alguma condição operacional reduzindo o desempenho.
Essa comparação é importante para melhorar a qualidade do planejamento.
Quais são as principais causas de gargalos e atrasos na produção?
Ao analisar o Fluxograma PCP, é importante procurar não apenas o local em que o problema aparece, mas também sua causa.
Uma fila antes de uma máquina pode ser consequência de capacidade insuficiente, mas também pode resultar de uma programação que libera quantidades maiores do que a etapa consegue absorver.
Planejamento inadequado
O planejamento precisa refletir a realidade produtiva.
Prazos incompatíveis, quantidades acima da capacidade ou ausência de informações sobre restrições podem gerar atrasos desde o início.
Quando o plano não considera corretamente os recursos, o chão de fábrica precisa compensar decisões que já nasceram inviáveis.
Falta de matéria-prima
A indisponibilidade de materiais interrompe a produção.
O problema pode estar relacionado a:
-
estoque insuficiente;
-
atraso de fornecedor;
-
divergência de saldo;
-
consumo acima do previsto;
-
compra realizada fora do prazo;
-
material rejeitado.
Uma integração eficiente entre planejamento, estoque e compras ajuda a reduzir essas ocorrências.
Capacidade produtiva insuficiente
Quando a demanda é maior do que a capacidade disponível, haverá formação de fila em algum ponto.
A empresa precisa conhecer quanto cada recurso consegue produzir dentro do período.
Planejar acima desse limite sem realizar ajustes apenas desloca o atraso para a execução.
Má distribuição da carga
Uma fábrica pode possuir capacidade total suficiente e ainda assim enfrentar gargalos.
Isso acontece quando a carga não está distribuída de forma equilibrada.
Algumas máquinas recebem trabalho excessivo enquanto outras permanecem com baixa utilização.
Essa análise precisa ser feita por operação e recurso, e não apenas pelo total produzido pela empresa.
Sequenciamento incorreto
A sequência das ordens interfere diretamente na produtividade.
Trocas frequentes de produto podem aumentar tempo de setup.
Além disso, ordens com prazo mais longo podem ocupar recursos necessários para pedidos mais urgentes.
O sequenciamento deve considerar diferentes critérios ao mesmo tempo.
Falhas de manutenção
Equipamentos com paradas recorrentes reduzem a capacidade real.
Quando o planejamento utiliza apenas a capacidade teórica, ele ignora essa perda.
Registrar paradas permite entender quanto tempo produtivo está sendo perdido.
Tempos improdutivos
Nem toda perda acontece por defeito da máquina.
Existem períodos relacionados a:
-
espera de material;
-
espera de ferramenta;
-
troca de turno;
-
setup;
-
limpeza;
-
falta de informação;
-
deslocamento;
-
aprovação.
Separar essas causas ajuda a identificar oportunidades de melhoria.
Retrabalho
O retrabalho cria produção adicional que não estava inicialmente programada.
Além de aumentar custos, ele utiliza a mesma capacidade destinada às novas ordens.
Quando frequente, pode se tornar uma das principais causas de atraso.
Perdas no processo
Refugo, desperdício ou produção fora de especificação podem aumentar a necessidade de fabricar novamente determinada quantidade.
Se uma ordem precisa entregar 1.000 unidades, mas 100 são perdidas, a programação precisa absorver a fabricação adicional.
Informações desatualizadas
Um problema comum ocorre quando o PCP toma decisões com dados antigos.
Se uma ordem já terminou, mas continua aparecendo como aberta, a carga visualizada pode estar incorreta.
Da mesma forma, uma parada de máquina não registrada pode fazer a programação considerar uma capacidade inexistente.
Informações atualizadas são fundamentais para decisões confiáveis.
Quais indicadores ajudam a analisar o Fluxograma PCP?
A análise do Fluxograma PCP se torna mais precisa quando a visualização do processo é combinada com indicadores.
O fluxograma mostra onde observar, enquanto os indicadores ajudam a medir o comportamento de cada etapa.
Lead time de produção
O lead time representa o tempo total necessário para uma ordem percorrer o processo.
Ele pode incluir:
-
processamento;
-
espera;
-
movimentação;
-
inspeção;
-
retrabalho.
Um lead time elevado não significa necessariamente que as máquinas sejam lentas. Muitas vezes, a maior parte do tempo é formada por esperas.
Tempo de ciclo
O tempo de ciclo indica quanto uma operação leva para processar determinada unidade, lote ou ordem.
Comparar tempos de ciclo entre etapas ajuda a identificar desequilíbrios.
Quando uma operação possui um ciclo muito maior do que as anteriores, existe possibilidade de formação de fila.
Tempo de espera
Esse indicador é importante para entender períodos em que o produto permanece parado.
Uma peça pode ficar aguardando:
-
máquina;
-
material;
-
operador;
-
inspeção;
-
aprovação;
-
transporte.
Reduzir tempo de espera pode diminuir significativamente o prazo total.
Capacidade produtiva
Capacidade é o volume que determinado recurso consegue produzir dentro de um período.
Ela pode ser analisada por:
-
máquina;
-
setor;
-
linha;
-
operação;
-
turno.
Conhecer a capacidade permite comparar demanda e disponibilidade.
Utilização dos recursos
A utilização mostra quanto do tempo disponível está sendo utilizado.
Uma utilização constantemente muito elevada pode indicar falta de margem para absorver variações.
Por outro lado, utilização muito baixa pode revelar capacidade ociosa ou distribuição inadequada da carga.
Eficiência produtiva
A eficiência compara o desempenho obtido com um padrão ou meta.
Diferenças recorrentes precisam ser analisadas para verificar se existe problema operacional ou se o próprio padrão precisa ser atualizado.
Quantidade planejada x realizada
Esse indicador mostra se a produção consegue cumprir as metas definidas.
Quando a quantidade realizada permanece abaixo da planejada, é importante investigar as causas.
Ordens atrasadas
Monitorar quantidade, valor e dias de atraso ajuda a entender a dimensão do problema.
Também é possível classificar por:
-
produto;
-
setor;
-
máquina;
-
cliente;
-
motivo.
Índice de retrabalho
O retrabalho precisa ser medido porque ocupa capacidade que poderia ser utilizada na fabricação normal.
Um aumento desse indicador pode explicar crescimento de filas e atrasos.
Paradas de produção
Registrar duração e causa das paradas ajuda a entender a perda de disponibilidade.
As causas podem ser classificadas para identificar as mais frequentes.
Produção por período
Acompanhar quanto foi produzido por hora, turno, dia, semana ou mês ajuda a identificar variações.
Quedas de produtividade podem indicar mudanças no processo que precisam ser investigadas.
Tabela de indicadores do PCP
| Indicador | Finalidade | O que pode revelar |
|---|---|---|
| Lead time | Medir o tempo total da produção | Excesso de espera no fluxo |
| Tempo de ciclo | Medir duração da operação | Operações mais lentas |
| Tempo de espera | Medir períodos sem processamento | Filas e falta de recursos |
| Capacidade produtiva | Saber quanto pode ser produzido | Limitações de máquinas e setores |
| Utilização | Avaliar uso dos recursos | Sobrecarga ou ociosidade |
| Planejado x realizado | Comparar plano e execução | Desvios no desempenho |
| Ordens atrasadas | Acompanhar cumprimento dos prazos | Etapas com maior incidência de atraso |
| Retrabalho | Medir repetição de operações | Problemas de qualidade ou processo |
O ideal é interpretar os indicadores em conjunto. Uma máquina com elevada utilização pode parecer eficiente, mas, se existir uma grande fila antes dela, essa utilização pode estar evidenciando uma restrição.
Como usar o planejado x realizado para encontrar problemas no fluxo?
O planejado x realizado complementa o Fluxograma PCP porque mostra onde a execução se afastou da programação inicial.
Essa comparação pode ser feita em diferentes níveis.
Quantidade prevista x quantidade produzida
Se determinada operação deveria produzir 500 peças durante um turno e produziu 390, existe um desvio de 110 unidades.
O próximo passo é identificar a causa.
Pode ter ocorrido:
-
parada;
-
falta de material;
-
redução de velocidade;
-
retrabalho;
-
setup maior que o previsto;
-
falta de operador.
O número isolado mostra o desvio. A investigação mostra o motivo.
Tempo previsto x tempo realizado
Os roteiros de fabricação normalmente utilizam tempos para calcular programação e capacidade.
Quando o tempo real supera frequentemente o previsto, a programação perde confiabilidade.
Imagine uma operação programada para uma hora que, na prática, costuma consumir uma hora e meia. Ao programar oito ordens, o sistema pode considerar oito horas de carga, quando na realidade serão necessárias doze.
Esse erro gera sobrecarga e atrasos.
Data programada x data concluída
Comparar datas ajuda a visualizar atrasos por ordem.
Entretanto, o ideal é não esperar a conclusão para fazer essa análise.
Acompanhar o avanço das etapas permite identificar antecipadamente uma ordem que está consumindo mais tempo do que deveria.
Consumo previsto x consumo real
Diferenças de consumo podem revelar perdas, problemas de processo ou estrutura de produto desatualizada.
Se a produção utiliza mais matéria-prima do que o previsto, pode haver necessidade de reposição inesperada.
Isso também pode afetar as ordens seguintes.
Capacidade planejada x capacidade utilizada
Essa comparação mostra se o recurso está entregando o volume esperado.
Uma máquina pode estar disponível oito horas, mas produzir efetivamente durante cinco.
É importante entender o que aconteceu nas três horas restantes.
Elas podem ter sido utilizadas em setup, manutenção ou espera.
Encontre as etapas com maiores desvios
Depois de reunir os dados, organize-os por operação.
Uma etapa que apresenta constantemente diferenças significativas entre planejado e realizado merece atenção.
O problema pode estar no processo ou nos parâmetros utilizados no planejamento.
Classifique as causas
Criar categorias ajuda a transformar ocorrências individuais em padrões.
Exemplos:
-
falta de material;
-
quebra;
-
espera;
-
retrabalho;
-
ausência;
-
prioridade;
-
qualidade;
-
setup.
Com o histórico, é possível descobrir quais causas são responsáveis pela maior parte dos atrasos.
Use o histórico para melhorar novos planejamentos
O principal objetivo da comparação não é apenas explicar o passado.
Os dados devem melhorar as próximas programações.
Se determinados tempos estão constantemente diferentes do padrão, é necessário revisar os parâmetros.
Se uma máquina frequentemente apresenta indisponibilidade, sua capacidade real precisa ser considerada.
Com isso, o planejamento tende a se aproximar mais das condições reais da fábrica.
Como reduzir gargalos e atrasos após analisar o fluxograma?
Depois de identificar os pontos críticos por meio do Fluxograma PCP, a próxima etapa é definir ações para melhorar o fluxo.
Não existe uma única solução para todos os gargalos. A ação depende da causa identificada.
Redistribua a carga produtiva
Se duas ou mais máquinas conseguem executar a mesma operação, pode ser possível redistribuir ordens.
Essa alternativa evita concentração excessiva de trabalho em um único equipamento.
Antes da redistribuição, porém, é necessário verificar compatibilidade, capacidade, ferramentas e qualidade.
Revise as prioridades
Nem todas as ordens precisam ter o mesmo nível de urgência.
É importante estabelecer critérios objetivos.
Eles podem considerar:
-
prazo;
-
disponibilidade de materiais;
-
cliente;
-
sequência produtiva;
-
impacto em outras ordens.
Quando tudo é prioridade, a programação perde sua função.
Melhore o sequenciamento
A ordem correta das atividades pode reduzir setups, esperas e movimentações.
Dependendo do processo, agrupar produtos semelhantes pode melhorar o aproveitamento do recurso.
Entretanto, o sequenciamento deve continuar respeitando os compromissos de entrega.
Revise os tempos padrão
Tempos desatualizados geram planos incorretos.
Por isso, compare periodicamente o padrão com o histórico real.
Mudanças de máquina, ferramenta, processo ou produto podem alterar a duração das operações.
Antecipe necessidades de materiais
O PCP precisa avaliar os materiais antes da liberação.
Uma ordem não deveria iniciar se existe alta possibilidade de ficar parada por falta de um componente essencial.
A integração com estoque e compras ajuda nessa análise.
Controle estoques mínimos de itens críticos
Alguns materiais possuem grande impacto na produção.
Para itens estratégicos, pode ser necessário definir níveis mínimos considerando:
-
consumo;
-
prazo de reposição;
-
frequência de uso;
-
importância para o processo.
Isso reduz o risco de interrupções.
Acompanhe as paradas
Cada parada deve ter motivo e duração registrados.
Sem essa informação, é difícil identificar padrões.
Se uma máquina perde várias horas por um mesmo tipo de falha, existe uma oportunidade clara de investigação.
Reduza retrabalhos
Retrabalho precisa ser tratado em sua origem.
Não basta apenas reservar capacidade para refazer os produtos.
É necessário verificar por que o problema aconteceu.
As causas podem envolver matéria-prima, parâmetros incorretos, equipamento, treinamento, projeto ou inspeção.
Melhore os apontamentos
Quanto mais próximo do momento da operação for o registro, maior tende a ser a qualidade da informação.
Apontamentos feitos muito tempo depois podem conter erros de horário, quantidade e motivo.
Dados confiáveis ajudam o PCP a reagir mais rapidamente.
Revise a capacidade regularmente
Capacidade não é um número permanente.
Ela muda conforme:
-
disponibilidade de equipamentos;
-
turnos;
-
pessoas;
-
manutenção;
-
mix de produtos;
-
tempos de setup.
Por isso, o planejamento precisa utilizar valores atualizados.
Evite aumentar produção antes do gargalo
Uma prática que merece atenção é aumentar a velocidade de etapas anteriores sem avaliar a restrição.
Se o gargalo consegue processar 100 unidades por hora, aumentar a operação anterior de 120 para 150 unidades não significa necessariamente aumentar a saída final.
Pode apenas ampliar a fila intermediária.
O foco deve estar na capacidade do fluxo completo.
Avalie o resultado das mudanças
Depois de implementar uma ação, compare os indicadores novamente.
Verifique se houve redução de:
-
filas;
-
atrasos;
-
espera;
-
retrabalho.
Também analise se o gargalo mudou para outra etapa.
A melhoria precisa ser acompanhada continuamente.
Como um sistema PCP ajuda a acompanhar o fluxo da produção?
Um sistema pode tornar o Fluxograma PCP mais fácil de acompanhar ao centralizar as informações utilizadas no planejamento e na execução.
Quando os dados estão espalhados em planilhas, anotações e controles separados, identificar a situação real de cada ordem pode consumir muito tempo.
Centralização das ordens de produção
O sistema pode concentrar informações relacionadas às ordens.
Isso facilita consultas por:
-
número;
-
produto;
-
situação;
-
período;
-
prazo;
-
prioridade.
A equipe consegue visualizar quais atividades estão abertas, concluídas ou atrasadas.
Programação das atividades
Com informações sobre demanda, recursos e capacidade, o PCP consegue organizar as atividades de forma mais estruturada.
A programação ajuda a definir quando cada ordem deve passar pelas operações.
Acompanhamento das etapas
Uma ordem pode ser acompanhada durante seu avanço.
Isso permite identificar:
-
onde está;
-
qual etapa foi concluída;
-
o que falta fazer;
-
quanto já foi produzido;
-
quais ocorrências foram registradas.
Essa rastreabilidade é importante para localizar atrasos.
Controle de materiais
Ao relacionar produção e estoque, torna-se possível verificar se existem materiais suficientes para atender à programação.
Isso reduz o risco de liberar uma ordem sem os insumos necessários.
Também facilita a previsão de necessidades futuras.
Apontamento de quantidade e tempo
Registrar produção permite comparar execução e planejamento.
Os apontamentos podem informar:
-
quantidade boa;
-
perdas;
-
tempo;
-
início;
-
término;
-
recurso;
-
operação.
Esse histórico cria uma base importante para análises.
Visualização de ordens atrasadas
Acompanhando datas previstas e realizadas, o sistema pode facilitar a identificação de ordens que ultrapassaram seus prazos.
O PCP pode priorizar a investigação antes que o atraso aumente.
Planejado x realizado
Um dos principais benefícios da centralização é comparar informações.
O responsável pode verificar:
-
quantidade prevista x produzida;
-
tempo previsto x utilizado;
-
prazo programado x conclusão;
-
consumo previsto x realizado.
Os desvios ajudam a direcionar a análise.
Carga x capacidade
Ao visualizar a quantidade de trabalho programada para cada recurso, é possível perceber períodos de sobrecarga.
Se uma máquina possui oito horas disponíveis e recebeu doze horas de operações, parte do trabalho não caberá naquele período.
Identificar isso antes da execução permite revisar a programação.
Histórico de produção
O histórico é importante para decisões futuras.
Com ele, a empresa pode verificar comportamento por:
-
produto;
-
máquina;
-
operação;
-
período.
Dados históricos ajudam a definir parâmetros mais próximos da realidade.
Relatórios e indicadores
Relatórios transformam registros operacionais em informações gerenciais.
Eles podem ajudar a responder perguntas como:
-
Quais ordens mais atrasam?
-
Onde existem maiores filas?
-
Qual operação possui maior tempo médio?
-
Quais máquinas apresentam mais paradas?
-
Quanto foi planejado e quanto foi produzido?
-
Quais produtos apresentam mais retrabalho?
Essas análises ajudam a tornar o PCP mais preventivo.
Mais previsibilidade para a produção
Um dos principais objetivos de organizar o fluxo é reduzir incertezas.
Nenhuma fábrica está livre de imprevistos, mas conhecer capacidade, carga, materiais, tempos e situação das ordens aumenta a capacidade de resposta.
Em vez de descobrir um atraso somente na data de entrega, o PCP pode identificar sinais durante a execução.
Esse acompanhamento permite revisar prioridades, redistribuir carga e tomar decisões enquanto ainda existe tempo para reduzir o impacto.
Conclusão
O Fluxograma PCP oferece uma visão estruturada do caminho que as ordens percorrem dentro da produção, desde o planejamento das necessidades até a conclusão do produto. Essa visualização facilita a compreensão das dependências entre materiais, máquinas, pessoas, operações, inspeções e prazos.
Ao mapear o processo de forma detalhada, a empresa consegue identificar com maior facilidade onde existem filas, períodos de espera, retrabalhos, paradas e operações com capacidade insuficiente. Isso permite investigar os problemas no ponto em que eles realmente começam, em vez de analisar apenas o atraso percebido no fim do processo.
Indicadores como lead time, tempo de ciclo, capacidade, utilização de máquinas, ordens atrasadas, quantidade planejada x realizada e índice de retrabalho tornam a análise ainda mais completa. Quando esses dados são relacionados às etapas do fluxo, o PCP consegue identificar padrões e priorizar melhorias.
Também é importante compreender que o fluxo produtivo muda. Novas máquinas, alterações de produto, mudanças na demanda e diferentes condições operacionais podem deslocar os gargalos de uma etapa para outra. Por isso, o acompanhamento precisa ser contínuo.
Com informações atualizadas, apontamentos confiáveis e uma visão clara das operações, o planejamento pode se aproximar da capacidade real da fábrica. O resultado é maior organização da produção, melhor distribuição dos recursos, redução de atrasos e maior previsibilidade para cumprir os prazos estabelecidos.