Organizar a produção industrial exige muito mais do que definir o que deve ser fabricado. A empresa precisa saber quanto produzir, quando iniciar cada atividade, quais materiais serão necessários, quais máquinas estarão disponíveis, quais profissionais participarão das operações e em que momento cada pedido deverá ser concluído. É justamente nesse contexto que o Planejamento e Controle da Produção assume uma função essencial.
O PCP reúne processos responsáveis por planejar, programar, acompanhar e controlar as atividades produtivas. Sua função é transformar informações provenientes de vendas, estoque, compras, engenharia e produção em decisões capazes de orientar o funcionamento da fábrica.
Quando essas informações não seguem um fluxo organizado, diferentes problemas podem surgir. Materiais podem faltar durante uma operação, máquinas podem permanecer ociosas enquanto outras trabalham acima da capacidade, ordens podem atrasar, prioridades podem ser alteradas sem planejamento e setores diferentes podem trabalhar com informações divergentes.
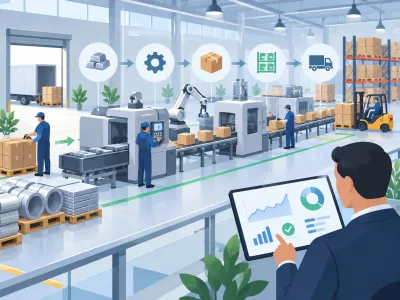
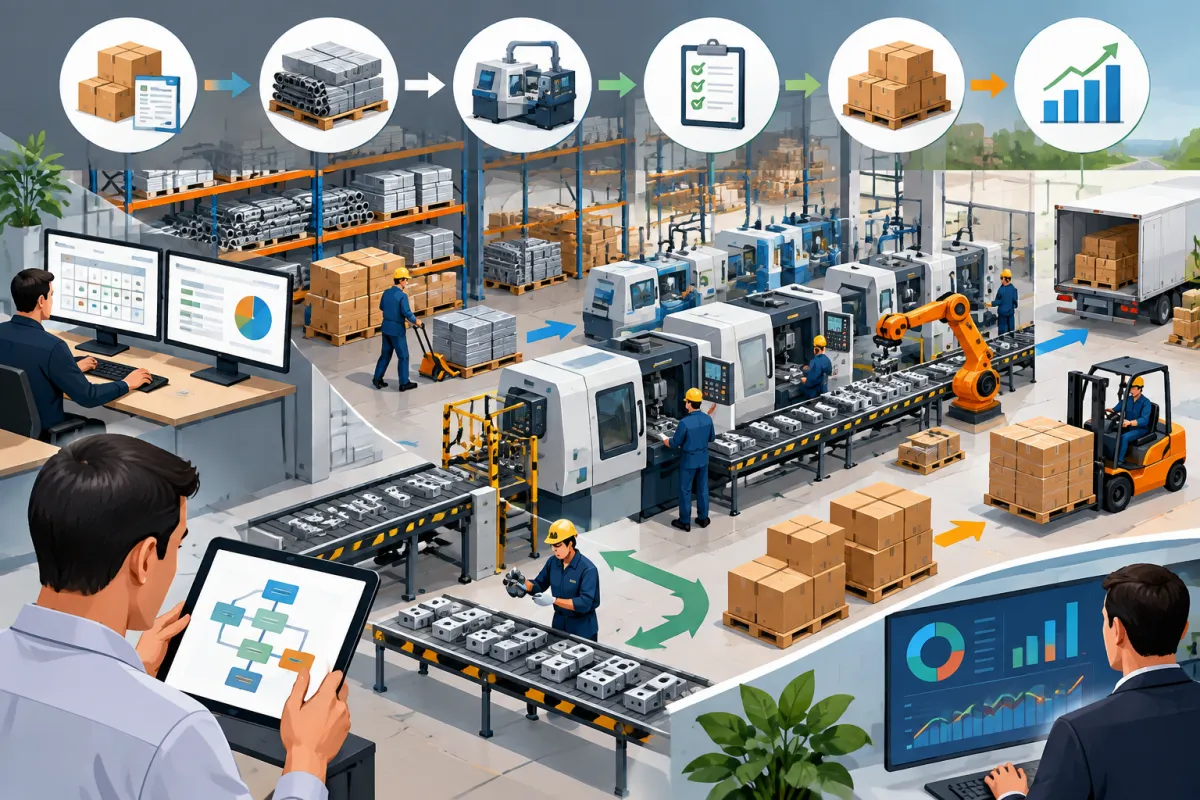
O Fluxograma PCP ajuda a transformar esse conjunto de atividades em uma sequência visual e organizada. Ele mostra como uma necessidade de produção percorre diferentes etapas, desde a identificação da demanda até o encerramento da ordem e a análise dos resultados obtidos.
Com essa representação, torna-se mais fácil compreender onde cada informação entra no processo, qual atividade deve acontecer em seguida, quem é responsável por determinada tarefa e quais decisões precisam ser tomadas antes da continuidade da produção.
Além disso, o fluxograma contribui para aproximar planejamento, programação e controle. O planejamento determina necessidades e recursos. A programação estabelece quando e em qual sequência as operações acontecerão. O controle acompanha o que realmente está ocorrendo no chão de fábrica.
Ao reunir essas etapas em uma visão estruturada, a indústria consegue compreender melhor seu processo produtivo, identificar gargalos, avaliar capacidade, acompanhar ordens e comparar o que foi planejado com aquilo que efetivamente foi produzido.
O que é um Fluxograma PCP e como ele funciona?
Um Fluxograma PCP é uma representação organizada das etapas relacionadas ao Planejamento e Controle da Produção. Ele demonstra como as informações circulam dentro da indústria e quais atividades precisam acontecer desde o surgimento de uma demanda até a conclusão da fabricação.
O objetivo não é apenas criar um desenho do processo. Um fluxograma eficiente deve representar a lógica real utilizada pela empresa para planejar, liberar, acompanhar e finalizar a produção.
Como o fluxograma representa o processo produtivo
O fluxo normalmente começa com uma informação que gera uma necessidade produtiva. Essa informação pode ser um pedido realizado por um cliente, uma previsão de vendas, uma reposição de estoque ou uma programação interna.
Depois disso, diversas verificações precisam acontecer.
A empresa pode consultar se possui produto acabado disponível, analisar matérias-primas, verificar capacidade das máquinas, consultar mão de obra e calcular a quantidade que realmente deverá ser fabricada.
Quando a necessidade de produção é confirmada, uma ordem pode ser criada. Essa ordem passa pela programação, é liberada para o chão de fábrica, percorre diferentes operações e posteriormente recebe apontamentos relacionados às quantidades produzidas, tempos utilizados, materiais consumidos e eventuais perdas.
Ao final, o produto concluído pode ser direcionado ao estoque ou ao atendimento de um pedido.
O fluxograma mostra essas conexões.
Entrada, processamento e saída de informações
Uma maneira simples de compreender o funcionamento é separar o processo em três grupos.
A entrada reúne as informações necessárias para iniciar o planejamento.
Entre elas estão:
-
pedidos de clientes;
-
previsão de demanda;
-
saldo de estoque;
-
disponibilidade de materiais;
-
capacidade produtiva;
-
ficha técnica;
-
roteiro de fabricação;
-
datas de entrega.
O processamento corresponde às decisões realizadas pelo PCP.
Nesse estágio podem acontecer análises de necessidade, cálculo de materiais, avaliação da capacidade, definição de prioridades, programação das operações e criação das ordens.
A saída corresponde ao resultado das decisões tomadas.
Ela pode incluir ordens liberadas, programação das máquinas, necessidades de compras, datas previstas de fabricação e informações direcionadas aos setores responsáveis.
Relação entre setores
O PCP dificilmente trabalha de maneira isolada.
O setor comercial fornece pedidos e previsões. O estoque informa materiais disponíveis. Compras atua quando existe necessidade de reposição. A engenharia fornece estruturas, roteiros e especificações. A produção executa as ordens. O financeiro pode utilizar informações originadas das compras e vendas.
Por isso, um bom fluxograma também precisa demonstrar onde ocorre a integração entre áreas.
Imagine que vendas registra um pedido de 500 unidades.
Antes de liberar a produção, o PCP pode precisar verificar se existem produtos acabados disponíveis. Caso existam 200 unidades em estoque, a necessidade real poderá ser apenas 300.
Em seguida, deve verificar se há matéria-prima suficiente para fabricar essas 300 unidades.
Esse exemplo demonstra como uma informação originada em vendas pode gerar consultas ao estoque, necessidades de compras e posteriormente atividades no chão de fábrica.
Sequência das operações
Outro objetivo do fluxograma é mostrar em qual ordem as operações precisam acontecer.
Um produto pode passar por corte, usinagem, montagem, pintura, inspeção e embalagem.
Se essas etapas possuem dependência entre si, não é possível iniciar qualquer atividade aleatoriamente.
A programação precisa respeitar a sequência técnica.
Ao representar essas relações visualmente, a empresa consegue compreender quais atividades dependem da conclusão de outras e onde podem ocorrer filas de produção.
Processo produtivo e fluxograma de produção
O processo produtivo representa aquilo que efetivamente acontece na fábrica.
Já o fluxograma é a representação desse processo.
Uma fábrica pode possuir um processo complexo, envolvendo dezenas de máquinas e setores. O fluxograma organiza essas atividades de forma lógica para facilitar análise e acompanhamento.
Isso permite verificar se existem etapas desnecessárias, retornos excessivos, aprovações duplicadas ou pontos nos quais as informações deixam de fluir corretamente.
Quais informações são necessárias antes de montar o Fluxograma PCP?
Antes de estruturar um Fluxograma PCP, é necessário identificar quais informações sustentam as decisões da produção. Um fluxo elaborado sem dados suficientes pode representar apenas uma sequência teórica, distante do funcionamento real da fábrica.
Quanto mais confiáveis forem as informações utilizadas, maior será a capacidade do PCP de criar uma programação viável.
Pedidos e previsão de demanda
Os pedidos representam demandas já identificadas.
Eles informam quais produtos foram solicitados, quantidades, prazos e eventualmente características específicas de fabricação.
A previsão de demanda possui função diferente.
Ela é utilizada para estimar necessidades futuras, especialmente em empresas que produzem para estoque.
Nesse caso, a produção não depende exclusivamente de pedidos já confirmados. A empresa utiliza históricos, tendências e planejamento comercial para preparar determinada quantidade antecipadamente.
O fluxograma precisa considerar de onde nasce a demanda.
Quantidade que precisa ser produzida
A quantidade solicitada nem sempre corresponde à quantidade que será fabricada.
Imagine um pedido de 1.000 unidades de determinado item.
Se o estoque possui 300 unidades disponíveis, talvez a necessidade líquida seja de apenas 700.
Entretanto, a empresa também pode trabalhar com estoque mínimo. Nesse caso, pode decidir fabricar uma quantidade adicional para preservar determinado nível de disponibilidade.
O cálculo da necessidade deve considerar a política produtiva utilizada.
Estoque de matérias-primas
Antes da liberação da produção, é necessário confirmar se existem materiais disponíveis.
O saldo cadastrado precisa representar aquilo que realmente pode ser utilizado.
Reservas para outras ordens também devem ser consideradas.
Uma matéria-prima pode apresentar saldo físico de 500 unidades, mas 400 podem estar reservadas para ordens já liberadas. Nesse cenário, apenas 100 estarão efetivamente disponíveis para uma nova programação.
Produtos em processo
Produtos que já iniciaram a fabricação também precisam ser considerados.
Uma empresa pode possuir 500 unidades em determinada etapa intermediária.
Se essas unidades forem ignoradas durante o planejamento, novas ordens podem ser abertas desnecessariamente.
Por isso, é importante conhecer não apenas o estoque de produto acabado, mas também aquilo que está em fabricação.
Capacidade das máquinas
Capacidade produtiva representa quanto determinado recurso consegue produzir dentro de um período.
Não basta verificar se uma máquina existe.
É necessário saber:
-
quantas horas estão disponíveis;
-
qual seu ritmo de produção;
-
quais produtos podem utilizá-la;
-
quais ordens já estão programadas;
-
se existem períodos de manutenção;
-
se há preparação entre produtos diferentes.
Uma máquina disponível fisicamente pode estar totalmente ocupada na programação.
Disponibilidade de mão de obra
Máquinas não são os únicos recursos limitados.
Algumas atividades dependem de operadores específicos, equipes técnicas ou profissionais especializados.
Por isso, o planejamento precisa observar horários, turnos, quantidade de pessoas e qualificações necessárias.
Uma programação pode parecer viável considerando apenas equipamentos, mas tornar-se impossível por falta de mão de obra em determinada etapa.
Tempos de produção
O tempo necessário para cada operação influencia diretamente a programação.
A empresa pode trabalhar com tempos padrão ou históricos.
É importante considerar:
-
tempo de preparação;
-
tempo de processamento;
-
tempo entre operações;
-
inspeções;
-
movimentações;
-
possíveis esperas.
Quanto maior a precisão desses dados, mais confiável será a previsão de início e conclusão das ordens.
Prazos de entrega
O prazo de entrega ajuda a determinar prioridades.
Ordens relacionadas a pedidos próximos do vencimento podem exigir programação antecipada.
Contudo, priorizar apenas pela data final nem sempre é suficiente.
Um produto com muitas operações pode precisar começar antes de outro que possui prazo semelhante, mas fabricação mais rápida.
Por isso, o PCP deve analisar prazo e lead time de produção em conjunto.
Estrutura ou ficha técnica
A estrutura do produto informa quais componentes são necessários para fabricar determinada quantidade.
Ela pode registrar matérias-primas, componentes, subconjuntos e quantidades utilizadas.
A ficha técnica é importante para calcular consumo e identificar necessidades de compras.
Se um produto utiliza três componentes diferentes e um deles não possui saldo disponível, a produção pode não conseguir avançar mesmo que os demais materiais estejam presentes.
Como funciona o planejamento da demanda no Fluxograma PCP?
No Fluxograma PCP, o planejamento da demanda é uma das primeiras etapas capazes de transformar informações comerciais em necessidades produtivas. O objetivo é compreender o que realmente precisa ser fabricado e em qual momento.
Essa análise evita dois extremos: produzir menos do que o necessário ou fabricar quantidades superiores à demanda real.
Recebimento dos pedidos
O fluxo pode começar com a entrada de pedidos confirmados.
Cada pedido deve fornecer dados suficientes para orientar o planejamento, como:
-
produto;
-
quantidade;
-
data solicitada;
-
prioridade;
-
especificações aplicáveis.
Quando existem diferentes canais de venda, é importante consolidar essas informações.
Pedidos registrados em locais diferentes dificultam a visualização da demanda total.
Análise da demanda
Após receber os pedidos, o PCP precisa analisar o volume requerido.
Diversos pedidos do mesmo produto podem ser agrupados quando isso fizer sentido para o processo.
Por exemplo, cinco pedidos de 100 unidades podem resultar em uma necessidade total de 500 unidades.
Esse agrupamento pode reduzir preparações e melhorar a utilização das máquinas.
Entretanto, deve respeitar datas e características específicas.
Consulta ao estoque disponível
A demanda bruta não deve ser automaticamente transformada em ordem.
Primeiro é necessário consultar o estoque disponível de produtos acabados.
A diferença entre a quantidade solicitada e o saldo realmente disponível ajuda a determinar a necessidade líquida.
Uma análise adequada também considera reservas.
Se existem 400 unidades em estoque, mas 300 estão comprometidas com outros pedidos, somente 100 podem ser consideradas livres.
Identificação das necessidades de produção
Depois da consulta, o PCP determina quanto precisa ser fabricado.
Essa etapa pode levar em conta:
-
pedidos;
-
estoque atual;
-
estoque mínimo;
-
produtos em processo;
-
lotes econômicos;
-
perdas previstas;
-
previsão de demanda.
Uma indústria que trabalha para estoque pode fabricar mais do que a necessidade imediata.
Já uma empresa que produz sob encomenda tende a alinhar a ordem diretamente aos pedidos recebidos.
Definição das quantidades
A quantidade final pode depender de lotes mínimos.
Alguns processos não são eficientes quando executados para volumes muito pequenos.
Imagine uma máquina que exige duas horas de preparação independentemente da quantidade fabricada.
Produzir lotes extremamente reduzidos pode gerar muitas preparações e diminuir a capacidade disponível.
Por isso, a empresa pode estabelecer políticas de lote.
Priorização dos pedidos
Quando existem mais necessidades do que capacidade disponível, o PCP precisa definir prioridades.
Alguns critérios comuns são:
-
data de entrega;
-
ordem de entrada;
-
disponibilidade de materiais;
-
tempo de processamento;
-
criticidade do cliente;
-
dependência de outras operações.
A regra utilizada deve ser conhecida e consistente.
Alterações constantes de prioridade podem comprometer toda a programação.
Avaliação dos prazos
O PCP precisa calcular se existe tempo suficiente para concluir o produto até a data solicitada.
Para isso, deve considerar todas as etapas necessárias.
Se determinada ordem possui cinco operações e cada uma depende da anterior, o prazo total não corresponde apenas ao tempo de processamento.
Também podem existir filas, preparações, movimentações e inspeções.
Preparação das próximas etapas
Ao final do planejamento da demanda, o PCP deve possuir uma visão mais clara sobre:
-
quais produtos precisam ser fabricados;
-
em quais quantidades;
-
quando serão necessários;
-
quais pedidos possuem maior prioridade;
-
quais recursos serão exigidos.
Essas informações alimentam as etapas de materiais, capacidade e programação.
Como verificar materiais e recursos necessários para a produção?
No Fluxograma PCP, a análise de materiais e recursos deve acontecer antes da liberação definitiva da produção. Essa verificação reduz o risco de criar ordens que não poderão avançar por falta de componentes, máquinas, operadores ou ferramentas.
Consulta das matérias-primas
A primeira análise consiste em verificar quais materiais serão necessários.
Essa necessidade pode ser calculada utilizando a estrutura do produto.
Imagine um produto que utilize:
-
duas unidades do componente A;
-
uma unidade do componente B;
-
quatro unidades do componente C.
Para produzir 500 unidades, o PCP precisa multiplicar cada consumo pela quantidade planejada.
Depois disso, deve comparar a necessidade com o saldo disponível.
Análise da estrutura do produto
A estrutura precisa estar atualizada.
Se o cadastro informar uma quantidade diferente daquela realmente utilizada, o cálculo de necessidade ficará incorreto.
Por isso, alterações de engenharia precisam ser refletidas nos registros utilizados pelo PCP.
Produtos mais complexos podem possuir vários níveis.
Um produto final pode utilizar subconjuntos, e cada subconjunto pode utilizar outras matérias-primas.
Nesse caso, a análise deve considerar toda a cadeia.
Identificação de materiais faltantes
Depois de calcular o consumo, a empresa compara necessidade e disponibilidade.
Quando existe insuficiência, o fluxo precisa indicar qual ação será tomada.
Pode ser necessário:
-
gerar uma solicitação de compra;
-
antecipar um pedido pendente;
-
substituir um material autorizado;
-
alterar a programação;
-
utilizar outro lote disponível.
O importante é identificar a falta antes que a ordem chegue ao chão de fábrica.
Necessidade de compras
Quando não existe material suficiente, compras passa a participar do fluxo.
A solicitação deve informar quantidade, prazo necessário e especificação.
Quanto melhor for a integração entre PCP e compras, menor será o risco de aquisições desalinhadas com a programação.
O setor de compras também precisa informar prazos previstos de recebimento.
Isso permite que o PCP ajuste datas de início das ordens.
Verificação das máquinas
Com os materiais analisados, é necessário verificar os equipamentos.
Cada operação pode exigir máquinas específicas.
O PCP precisa saber:
-
quais equipamentos são compatíveis;
-
tempo disponível;
-
ordens já programadas;
-
manutenção prevista;
-
capacidade nominal e real;
-
tempo de preparação.
A capacidade teórica não deve ser confundida com capacidade disponível.
Uma máquina pode operar oito horas por turno, mas possuir paradas programadas e tempos de preparação que reduzem o período efetivamente produtivo.
Análise da capacidade produtiva
A capacidade precisa ser comparada com a carga planejada.
Se determinado setor possui 160 horas disponíveis em uma semana e as ordens exigem 220 horas, existe uma sobrecarga de 60 horas.
Essa informação deve aparecer antes da liberação.
O PCP pode então avaliar alternativas, como:
-
distribuir ordens para outro equipamento;
-
alterar sequência;
-
ampliar turno;
-
terceirizar etapas;
-
negociar prazos;
-
reprogramar pedidos.
Disponibilidade da equipe
Também é necessário verificar a disponibilidade de operadores.
Alguns equipamentos podem depender de profissionais habilitados.
Uma máquina disponível sem operador não representa capacidade produtiva utilizável.
O mesmo vale para atividades manuais.
Se determinada montagem exige quatro pessoas e apenas duas estarão disponíveis, o tempo planejado poderá ser diferente do padrão.
Ferramentas e equipamentos auxiliares
Moldes, dispositivos, ferramentas, gabaritos e equipamentos de medição também podem limitar a produção.
Uma empresa pode possuir diversas máquinas, mas apenas um molde necessário para determinado produto.
Nesse cenário, a disponibilidade do molde se torna o fator limitante.
Por isso, o planejamento precisa considerar todos os recursos relevantes.
Como criar e liberar as ordens de produção?
A ordem de produção transforma o planejamento em uma autorização para fabricar. Dentro do Fluxograma PCP, essa etapa representa a transição entre aquilo que foi calculado pelo planejamento e aquilo que será executado pelo chão de fábrica.
Uma ordem deve possuir informações suficientes para orientar a produção.
Geração da ordem
A criação pode ser originada por:
-
pedido de venda;
-
previsão de demanda;
-
reposição de estoque;
-
necessidade de subconjunto;
-
programação interna.
Cada empresa pode utilizar uma política diferente.
Independentemente da origem, é importante registrar o motivo da fabricação.
Isso facilita rastrear posteriormente para qual necessidade determinada ordem foi criada.
Produto e quantidade
A ordem precisa indicar claramente qual item será produzido e qual quantidade está prevista.
Essa quantidade servirá como referência para consumo de materiais, programação de tempo e acompanhamento dos resultados.
Durante a execução, o resultado real pode ser diferente.
Por isso, planejado e realizado devem permanecer separados.
Materiais necessários
A ordem pode possuir uma lista de matérias-primas e componentes.
Essa relação orienta separação, reserva e consumo.
Se a produção utilizar 100 unidades de determinada matéria-prima, o registro deve permitir verificar quanto foi realmente consumido.
Dessa maneira, torna-se possível analisar diferenças e melhorar padrões.
Operações previstas
A ordem também pode indicar as atividades necessárias.
Um exemplo poderia conter:
corte → dobra → solda → pintura → montagem → inspeção → embalagem.
Cada operação pode ter:
-
recurso responsável;
-
tempo previsto;
-
setor;
-
sequência;
-
quantidade;
-
instruções específicas.
Máquinas e setores responsáveis
A definição de recursos facilita a programação.
A ordem pode ser direcionada para um centro de trabalho específico.
Quando existe mais de uma máquina capaz de executar uma operação, a programação pode escolher aquela com melhor disponibilidade.
Datas previstas
Uma ordem deve possuir datas de início e conclusão.
Essas datas precisam refletir a capacidade real.
Criar datas apenas com base no prazo final, sem considerar carga das máquinas, pode gerar uma programação impossível de executar.
A previsão deve considerar todas as operações.
Prioridades
A prioridade ajuda a organizar a sequência.
Porém, muitas ordens marcadas como urgentes eliminam o significado da classificação.
O PCP precisa trabalhar com critérios consistentes.
Quando uma nova urgência aparece, deve avaliar o impacto nas demais ordens antes de alterar a fila.
Liberação para o chão de fábrica
Criar uma ordem e liberar uma ordem são atividades diferentes.
A empresa pode criar ordens futuras sem enviá-las imediatamente à produção.
A liberação deve ocorrer quando as condições necessárias estiverem disponíveis.
Antes disso, pode ser útil verificar:
-
materiais;
-
ferramentas;
-
documentação;
-
capacidade;
-
máquinas;
-
prioridades.
Liberar ordens sem condições de execução pode aumentar o volume de trabalho em processo e gerar filas desnecessárias.
Como fazer a programação e o sequenciamento da produção?
Dentro do Fluxograma PCP, a programação define quando cada ordem deverá ser executada e o sequenciamento estabelece em qual ordem as atividades utilizarão os recursos disponíveis.
Essa etapa possui grande influência sobre prazos, utilização das máquinas e quantidade de produtos em processo.
Definição da ordem das atividades
Produtos podem possuir roteiros diferentes.
Algumas atividades precisam ocorrer obrigatoriamente antes de outras.
A programação deve respeitar essas dependências.
Não faz sentido programar a pintura antes da conclusão de uma operação de soldagem quando o processo exige a sequência inversa.
O roteiro deve servir como referência.
Priorização das ordens
Quando várias ordens disputam o mesmo recurso, o PCP precisa decidir qual será executada primeiro.
Essa decisão pode considerar:
-
menor prazo;
-
maior atraso;
-
menor tempo de processamento;
-
sequência de famílias semelhantes;
-
disponibilidade de materiais;
-
importância operacional.
O método utilizado depende das características da empresa.
Distribuição da carga entre máquinas
Quando existem equipamentos equivalentes, a carga pode ser distribuída.
Imagine três máquinas capazes de fabricar o mesmo componente.
Se uma possui 90% da capacidade ocupada e outra possui apenas 30%, direcionar novas ordens para a primeira pode criar um gargalo desnecessário.
O balanceamento ajuda a utilizar melhor os recursos.
Capacidade disponível por setor
Não basta analisar máquinas individualmente.
Um produto percorre vários setores.
Mesmo que o setor inicial tenha capacidade suficiente, uma etapa posterior pode estar sobrecarregada.
Quando isso acontece, liberar grandes volumes para as primeiras operações pode apenas aumentar o estoque em processo.
Por isso, o fluxo deve ser observado como um conjunto.
Programação por turno ou período
A programação pode ser diária, semanal ou baseada em outro horizonte.
No curto prazo, a empresa pode detalhar cada turno.
No médio prazo, pode analisar capacidade agregada por semana.
O nível de detalhamento deve ser compatível com a necessidade operacional.
Redução dos tempos de espera
Uma programação bem construída busca reduzir períodos em que produtos ficam aguardando entre operações.
Essas esperas aumentam o lead time sem agregar transformação ao item.
Para reduzir filas, o PCP precisa evitar liberar mais trabalho do que o setor seguinte consegue absorver.
Organização das etapas produtivas
O sequenciamento também pode considerar similaridade entre produtos.
Produzir itens da mesma família em sequência pode reduzir trocas de ferramentas ou configurações.
Entretanto, concentrar apenas na redução de setup pode prejudicar pedidos com prazos mais urgentes.
O PCP precisa equilibrar diferentes critérios.
Prevenção da sobrecarga
Uma programação que ultrapassa constantemente a capacidade disponível tende a gerar atrasos.
Em vez de simplesmente colocar todas as ordens na fila, o planejamento precisa reconhecer os limites dos recursos.
Uma análise básica pode utilizar a seguinte relação:
| Elemento analisado | Informação principal | Utilidade no planejamento |
|---|---|---|
| Carga planejada | Horas necessárias | Identificar volume de trabalho |
| Capacidade disponível | Horas realmente disponíveis | Verificar limite do recurso |
| Ordens pendentes | Trabalhos ainda não concluídos | Avaliar fila existente |
| Tempo de preparação | Horas de setup | Melhorar sequenciamento |
| Prazo das ordens | Datas previstas | Definir prioridades |
| Recursos alternativos | Outras máquinas disponíveis | Redistribuir carga |
| Paradas previstas | Manutenção e indisponibilidades | Evitar programação inviável |
| Eficiência real | Histórico de execução | Ajustar capacidade planejada |
Essa visão permite perceber antecipadamente quando a carga supera a capacidade.
Como acompanhar a execução da produção no Fluxograma PCP?
O planejamento somente gera resultados quando a execução é acompanhada. No Fluxograma PCP, o acompanhamento transforma informações do chão de fábrica em dados que permitem comparar planejamento e realidade.
Sem apontamento, o PCP pode continuar programando com base em uma situação que já não existe.
Início das ordens
Ao iniciar uma ordem, é importante registrar o momento real.
A diferença entre data prevista e data real ajuda a identificar atrasos antes mesmo da conclusão.
Se uma ordem estava programada para segunda-feira e começou apenas na quarta-feira, o prazo final provavelmente será impactado.
Apontamento da produção
O apontamento registra aquilo que aconteceu durante a fabricação.
Pode envolver:
-
início da operação;
-
término;
-
quantidade produzida;
-
quantidade aprovada;
-
quantidade rejeitada;
-
operador;
-
máquina;
-
tempo trabalhado;
-
motivo de parada.
Quanto mais próximo da realidade estiver o apontamento, melhor será a análise posterior.
Quantidade produzida
A quantidade realizada deve ser comparada com a planejada.
Imagine uma ordem de 1.000 unidades que terminou com apenas 930 aprovadas.
O PCP precisa saber se as 70 restantes ainda serão fabricadas ou se a ordem será encerrada.
Sem essa informação, pedidos podem ficar incompletos.
Tempo utilizado
Comparar tempo padrão e tempo real ajuda a avaliar a precisão do planejamento.
Se uma operação estava prevista para quatro horas e normalmente utiliza sete, existe uma diferença que precisa ser investigada.
Pode haver:
-
padrão incorreto;
-
baixa eficiência;
-
problema de máquina;
-
falta de treinamento;
-
excesso de preparação;
-
dificuldade com material.
Materiais consumidos
O consumo real também precisa ser registrado.
Diferenças entre consumo previsto e realizado podem revelar perdas ou problemas no cadastro.
Se a ficha técnica prevê 100 kg e a produção utiliza 125 kg de maneira recorrente, o PCP precisa investigar a causa.
Perdas e refugos
Perdas não devem desaparecer dentro do consumo total.
O ideal é registrá-las separadamente.
Isso permite identificar:
-
quantidade perdida;
-
operação responsável;
-
produto;
-
motivo;
-
período.
Com esses registros, a empresa consegue analisar padrões.
Etapas concluídas
Para ordens com várias operações, é importante saber onde o produto está.
Não basta classificar uma ordem apenas como aberta.
Uma ordem pode ter concluído corte e usinagem, mas ainda aguardar pintura.
Essa informação permite localizar filas.
Ordens em andamento
O PCP precisa visualizar o trabalho em processo.
Quando muitas ordens permanecem simultaneamente abertas, pode existir excesso de liberação.
Isso pode aumentar movimentações, estoque intermediário e dificuldade de priorização.
Planejado e realizado
Uma das análises mais importantes é comparar expectativa e execução.
Essa comparação pode envolver:
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | Quantidade prevista | Quantidade efetivamente produzida |
| Início | Data programada | Data real de início |
| Conclusão | Data prevista | Data real de término |
| Tempo | Horas previstas | Horas utilizadas |
| Material | Consumo padrão | Consumo efetivo |
| Perdas | Limite previsto | Perdas registradas |
Essas diferenças criam uma base para melhoria do planejamento futuro.
Como identificar gargalos, atrasos e desvios na produção?
Um dos maiores benefícios do Fluxograma PCP é permitir que problemas sejam observados dentro do fluxo e não somente após o atraso de um pedido.
Gargalos e desvios costumam deixar sinais.
Quanto mais cedo forem percebidos, maior será a possibilidade de reprogramação.
Máquinas sobrecarregadas
Uma máquina se torna um possível gargalo quando recebe mais carga do que consegue processar.
Os sinais podem incluir:
-
fila crescente;
-
ordens aguardando;
-
horas extras frequentes;
-
atrasos concentrados após aquela operação;
-
utilização constantemente elevada.
A solução não é necessariamente comprar outra máquina.
Antes disso, a empresa pode avaliar sequenciamento, preparação, eficiência e possibilidade de redistribuição.
Falta de matéria-prima
Uma ordem parada por falta de material representa falha no fluxo de abastecimento ou planejamento.
O PCP precisa identificar:
-
qual item está faltando;
-
quantidade necessária;
-
data prevista de chegada;
-
ordens afetadas;
-
possibilidade de reprogramação.
Essas informações permitem reorganizar a produção enquanto o material não chega.
Ordens paradas
Uma ordem pode estar aberta, mas sem movimentação.
Isso pode acontecer por diferentes razões:
-
máquina indisponível;
-
falta de operador;
-
material pendente;
-
inspeção;
-
problema técnico;
-
prioridade alterada.
O simples status "em produção" não é suficiente.
É importante conhecer a última etapa concluída e o motivo da espera.
Atrasos entre operações
Nem todo atraso acontece durante o processamento.
Uma peça pode levar 30 minutos para ser fabricada em uma operação e permanecer dois dias aguardando a próxima.
Por isso, o lead time deve considerar processamento e espera.
Filas entre setores podem indicar desequilíbrio de capacidade.
Produção abaixo do planejado
Quando a quantidade produzida permanece abaixo da meta, é necessário investigar.
A causa pode estar relacionada a:
-
ritmo de máquina;
-
paradas;
-
qualidade;
-
falta de material;
-
treinamento;
-
tempo padrão inadequado.
Somente registrar que a produção ficou abaixo da meta não resolve o problema.
É necessário identificar a origem.
Retrabalho
Retrabalho utiliza capacidade que não estava necessariamente prevista.
Uma peça que retorna para uma operação ocupa novamente máquinas e operadores.
Isso pode atrasar outras ordens.
O registro precisa mostrar quanto retrabalho ocorreu e onde.
Perdas de materiais
Perdas elevadas podem gerar novas necessidades de compra.
Além do custo, elas podem prejudicar a disponibilidade necessária para finalizar ordens.
Se o planejamento considerou consumo de 1.000 unidades e 100 foram perdidas, talvez falte material para completar o lote.
Problemas de capacidade
O PCP precisa distinguir aumento temporário de demanda de um gargalo estrutural.
Se a capacidade é insuficiente apenas em uma semana específica, uma reprogramação pode resolver.
Se a sobrecarga acontece constantemente no mesmo setor, pode ser necessário revisar o processo.
Reprogramação das ordens
Reprogramar não significa simplesmente mudar datas.
Toda alteração pode afetar outras ordens.
Quando uma prioridade é antecipada, alguma atividade poderá ser deslocada.
Por isso, antes de reprogramar, deve-se avaliar:
-
recurso envolvido;
-
material;
-
prazo;
-
ordens impactadas;
-
etapas posteriores;
-
capacidade disponível.
O objetivo é minimizar o efeito da mudança sobre o restante da programação.
Quais indicadores podem fazer parte do Fluxograma PCP?
Indicadores ajudam a transformar dados do Fluxograma PCP em informações para análise. O propósito não é acompanhar números isolados, mas entender se a produção está cumprindo aquilo que foi planejado.
Os indicadores precisam estar relacionados às decisões da fábrica.
Produção planejada e realizada
Esse indicador compara a quantidade prevista com a quantidade efetivamente produzida.
Um exemplo simples:
planejado: 5.000 unidades;
realizado: 4.400 unidades.
A diferença de 600 unidades precisa ser explicada.
Quando essa comparação é realizada por produto, máquina, turno ou setor, torna-se mais fácil localizar desvios.
Cumprimento dos prazos
Também é importante acompanhar quantas ordens foram concluídas dentro do prazo.
Uma fábrica pode produzir o volume previsto e ainda assim entregar atrasado.
Por isso, produtividade e prazo devem ser analisados separadamente.
Tempo médio de produção
Esse indicador ajuda a compreender quanto tempo uma ordem leva desde o início até a conclusão.
É possível analisar por família de produtos ou roteiro.
A comparação histórica mostra se o processo está ficando mais rápido ou mais lento.
Utilização da capacidade
A utilização mostra quanto da capacidade disponível foi efetivamente ocupada.
Se uma máquina possui 160 horas disponíveis no mês e foi utilizada durante 120 horas, a utilização corresponde a uma parcela desse potencial.
Entretanto, utilização elevada nem sempre significa melhor desempenho.
Operar constantemente no limite pode aumentar filas.
Ordens atrasadas
A quantidade de ordens atrasadas é um indicador importante para o PCP.
Além da quantidade, pode ser útil acompanhar o número de dias de atraso.
Duas ordens atrasadas por um dia possuem impacto diferente de duas ordens atrasadas por três semanas.
Índice de retrabalho
O retrabalho demonstra quanto esforço produtivo precisou ser repetido.
Valores elevados podem indicar problemas relacionados à qualidade, processo, matéria-prima ou instruções.
Como o retrabalho consome capacidade, ele deve fazer parte das análises de produção.
Perdas e refugos
Acompanhá-los ajuda a verificar quanto daquilo que entrou no processo não resultou em produto aproveitável.
Essa informação pode ser analisada por:
-
produto;
-
operação;
-
máquina;
-
turno;
-
motivo.
Tempo de parada
Paradas reduzem capacidade disponível.
Registrar apenas o total pode não ser suficiente.
O ideal é classificar motivos.
Exemplos:
-
manutenção;
-
falta de material;
-
setup;
-
ausência de operador;
-
falha elétrica;
-
espera de aprovação.
Essa separação facilita ações corretivas.
Produtividade por período
A produtividade pode comparar produção obtida com recursos utilizados.
É possível acompanhar quantidades por hora, turno ou equipe.
O indicador deve ser compatível com o tipo de operação.
Eficiência das operações
A eficiência compara desempenho esperado com desempenho real.
Quando uma operação utiliza muito mais tempo do que o padrão, a análise pode revelar necessidade de atualizar parâmetros ou melhorar o processo.
Indicadores utilizados de maneira conjunta oferecem uma visão mais equilibrada.
Avaliar apenas quantidade produzida pode ocultar excesso de perdas, atrasos ou consumo elevado.
Como estruturar um Fluxograma PCP completo na indústria?
A construção de um Fluxograma PCP completo deve começar pelo entendimento do processo real. O objetivo não é criar um modelo excessivamente complexo, mas representar de maneira clara as principais decisões e atividades necessárias para transformar demanda em produto final.
Uma sequência geral pode ser representada da seguinte forma:
Demanda → análise dos pedidos → consulta de estoque → necessidade de produção → verificação de materiais → análise da capacidade → criação da ordem de produção → programação → liberação para produção → apontamento → acompanhamento → controle de desvios → produto final → atualização do estoque → análise dos resultados.
Cada etapa possui uma função específica.
Demanda
O fluxo começa quando surge uma necessidade.
Ela pode vir de um pedido confirmado ou de uma previsão.
O PCP precisa identificar:
-
produto;
-
quantidade;
-
data necessária;
-
origem da demanda.
Análise dos pedidos
Os pedidos devem ser consolidados e avaliados.
Nessa etapa, o PCP verifica prioridades, datas e possibilidade de agrupamento.
Consulta ao estoque
Antes de programar uma nova fabricação, é necessário verificar produtos disponíveis.
O estoque precisa considerar saldos livres e quantidades já reservadas.
Necessidade de produção
Depois da análise, é calculada a quantidade que realmente deverá ser fabricada.
Essa necessidade pode considerar demanda, estoque e política de reposição.
Verificação de materiais
A estrutura do produto é utilizada para identificar componentes.
Se houver insuficiência, uma necessidade de compra pode ser gerada.
Análise de capacidade
O PCP avalia máquinas, setores e equipes.
Se a carga ultrapassar a capacidade, ajustes precisam ocorrer antes da liberação.
Criação das ordens
As necessidades aprovadas são transformadas em ordens.
Cada ordem recebe informações de produto, quantidade, roteiro, materiais e prazos.
Programação
As ordens são distribuídas no calendário de produção.
O PCP define:
-
sequência;
-
máquinas;
-
turnos;
-
datas;
-
prioridades.
Liberação
Uma ordem é liberada quando possui condições de ser executada.
Isso reduz ordens paradas no chão de fábrica.
Apontamento
Durante a execução, a produção registra informações reais.
Quantidade, tempo, consumo e perdas são alguns dos principais dados.
Acompanhamento
O PCP acompanha o andamento.
Desvios podem ser identificados antes do encerramento da ordem.
Controle de desvios
Quando existe atraso, falta de material ou problema de capacidade, o planejamento precisa ser atualizado.
Uma reprogramação pode ser necessária.
Produto final
Depois de concluir todas as operações e controles aplicáveis, o produto pode ser disponibilizado.
Atualização de estoque
A entrada do produto acabado precisa ser registrada.
Também devem ser registrados os consumos das matérias-primas.
Dessa maneira, o próximo ciclo de planejamento utilizará saldos atualizados.
Análise dos resultados
A última etapa alimenta o próximo planejamento.
O PCP deve comparar:
-
quantidade prevista e realizada;
-
tempo padrão e real;
-
consumo previsto e real;
-
prazo programado e conclusão;
-
perdas;
-
paradas.
O processo se torna cíclico.
As informações do ciclo encerrado ajudam a melhorar o próximo.
Como definir responsáveis por cada etapa
Um fluxograma precisa deixar claro quem executa cada atividade.
Isso evita dúvidas entre setores.
Por exemplo:
vendas registra pedido;
estoque informa disponibilidade;
PCP calcula necessidade;
compras atende falta de materiais;
produção executa;
qualidade realiza inspeções quando aplicável;
estoque recebe o produto acabado.
A divisão exata depende da estrutura de cada empresa.
Como padronizar o processo
Padronizar não significa tornar a produção inflexível.
Significa estabelecer regras conhecidas para situações recorrentes.
A empresa pode definir:
-
quando criar uma ordem;
-
quem pode alterar prioridade;
-
como tratar falta de materiais;
-
quando liberar produção;
-
quais informações precisam ser apontadas;
-
como registrar perdas;
-
como encerrar ordens.
Com regras claras, o PCP deixa de depender exclusivamente de decisões informais.
Integração entre PCP, estoque, compras e produção
A integração entre setores é uma das partes mais importantes do fluxo.
O PCP precisa enxergar materiais.
Compras precisa conhecer necessidades futuras.
Produção precisa receber prioridades atualizadas.
Estoque precisa registrar entradas e consumos.
Quando cada setor trabalha com dados diferentes, surgem divergências.
Uma integração adequada reduz a necessidade de transferências manuais de informação.
Atualização do fluxograma
O fluxograma não deve permanecer inalterado indefinidamente.
Processos mudam.
Uma indústria pode adquirir novas máquinas, alterar roteiros, criar setores ou modificar políticas de estoque.
Sempre que uma mudança relevante ocorrer, a representação deve ser revisada.
Isso garante que o documento continue refletindo a realidade.
Como utilizar os dados para melhorar o planejamento
O ciclo produtivo gera informações importantes.
Se o PCP registra corretamente o que aconteceu, pode utilizar o histórico para melhorar parâmetros futuros.
Imagine que o tempo padrão de determinada operação seja de dez minutos por unidade, mas os últimos seis meses mostrem média de treze minutos.
Manter o parâmetro antigo fará a programação parecer mais rápida do que realmente é.
Nesse caso, o histórico pode indicar necessidade de revisão.
O mesmo vale para perdas, consumo, setup e capacidade.
A melhoria do planejamento depende da qualidade dos dados coletados durante a execução.
Conclusão
Organizar o Planejamento e Controle da Produção exige conectar demanda, estoque, materiais, recursos, capacidade, ordens e execução dentro de um fluxo coerente. Quando essas informações ficam separadas, a indústria perde visibilidade e passa a tomar decisões de maneira reativa.
O Fluxograma PCP permite representar toda essa sequência de forma clara, desde o surgimento de uma necessidade até a análise dos resultados obtidos. A visualização facilita entender quais informações são necessárias em cada etapa, quais setores participam do processo e quais decisões precisam ocorrer antes da continuidade da produção.
Um fluxo bem estruturado começa pela análise da demanda, passa pela disponibilidade de produtos e matérias-primas, verifica capacidade, gera ordens, programa recursos e acompanha a execução no chão de fábrica.
Durante a produção, apontamentos fornecem informações sobre quantidades, tempos, consumos, perdas e andamento das operações. Esses dados permitem identificar atrasos, gargalos e diferenças entre planejado e realizado.
O encerramento da ordem não deve representar o fim da análise. Os resultados obtidos precisam alimentar novos planejamentos, permitindo ajustes em tempos, consumo, capacidade e prioridades.
Dessa maneira, o PCP deixa de atuar apenas na criação de ordens e passa a exercer uma função contínua de planejamento, programação, acompanhamento e melhoria da produção.
Quanto mais confiáveis forem os dados utilizados e mais claro estiver o fluxo entre os setores, maior será a capacidade da indústria de organizar recursos, reduzir interrupções, compreender gargalos e cumprir seus planos de produção.